Fresing av slippvinkler
Koniske skjær freser lommevegger med ferdig slippvinkel direkte og reduserer behovet for trinnvis fresing.
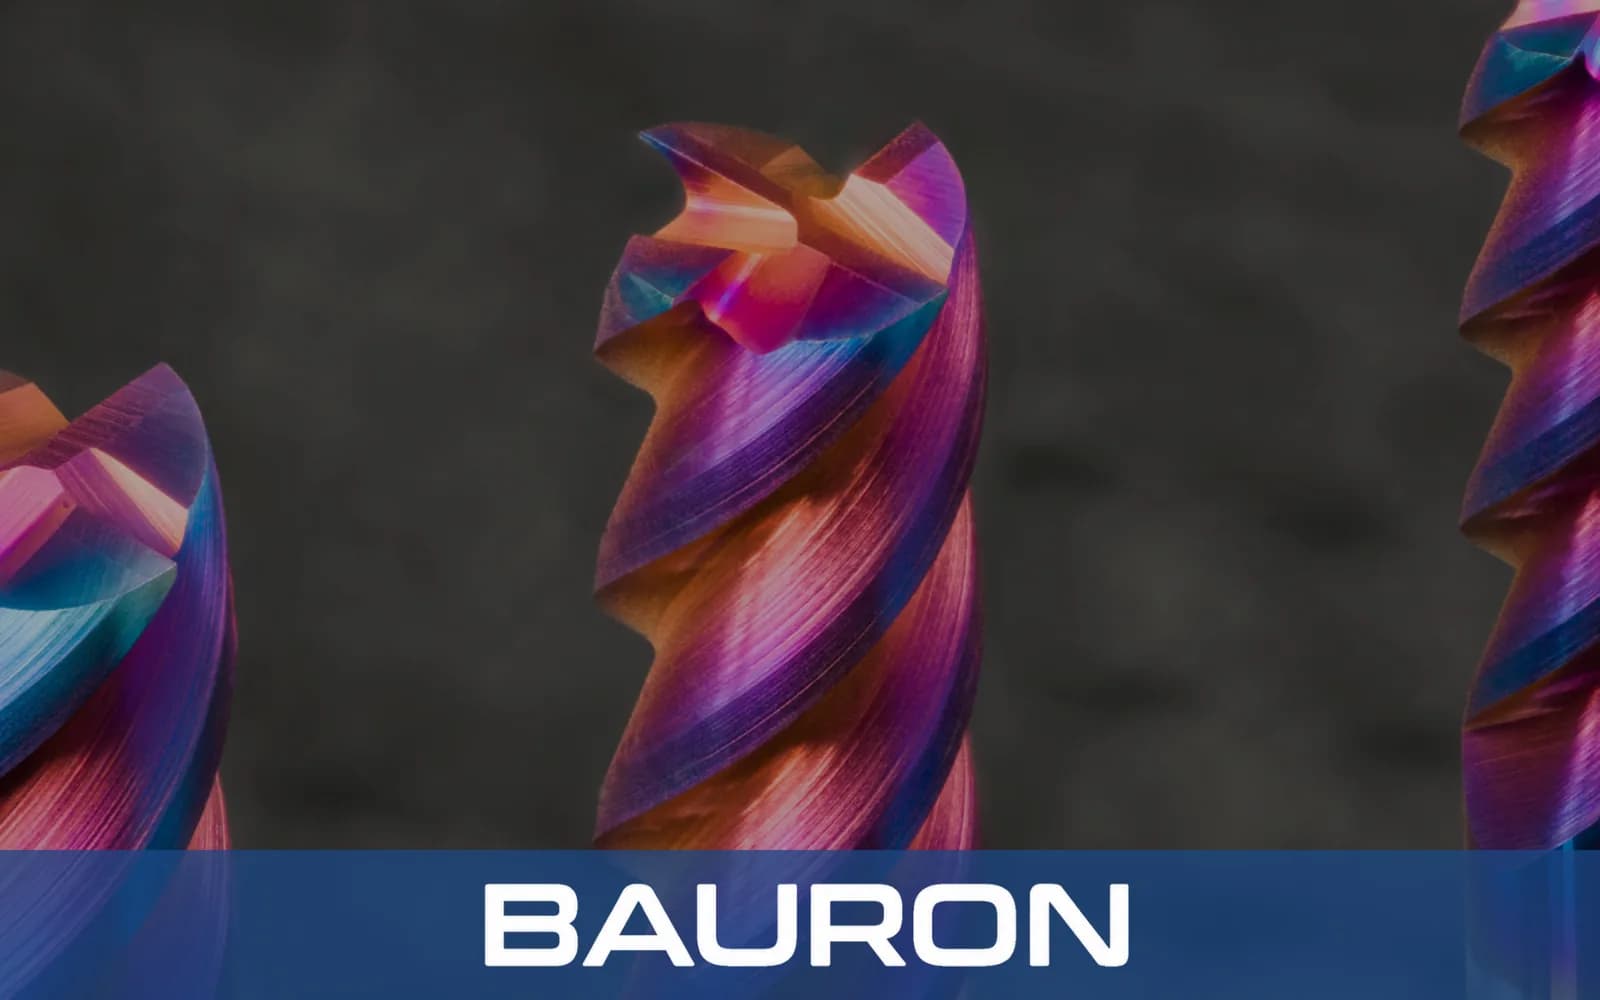
Senkefreser, også kalt koniske kulefreser, er formfreser for 3D-profilering av formrom. Den koniske kjernen blir bredere fra spissen mot skaftet, slik at de koniske skjærene kan frese vegger med slippvinkel mens spissen profilerer bunnen i formrommet.
Koniske skjær freser lommevegger med ferdig slippvinkel direkte og reduserer behovet for trinnvis fresing.
En sfærisk spiss eller en spiss med hjørneradius profilerer 3D-overganger i bunnen og radier i formrommet.
Den koniske kjernen blir tykkere mot skaftet og motstår torsjonsbelastning ved dype aksiale skjær.
Spiralformede skjær fører sponet oppover og ut av trange formrom.
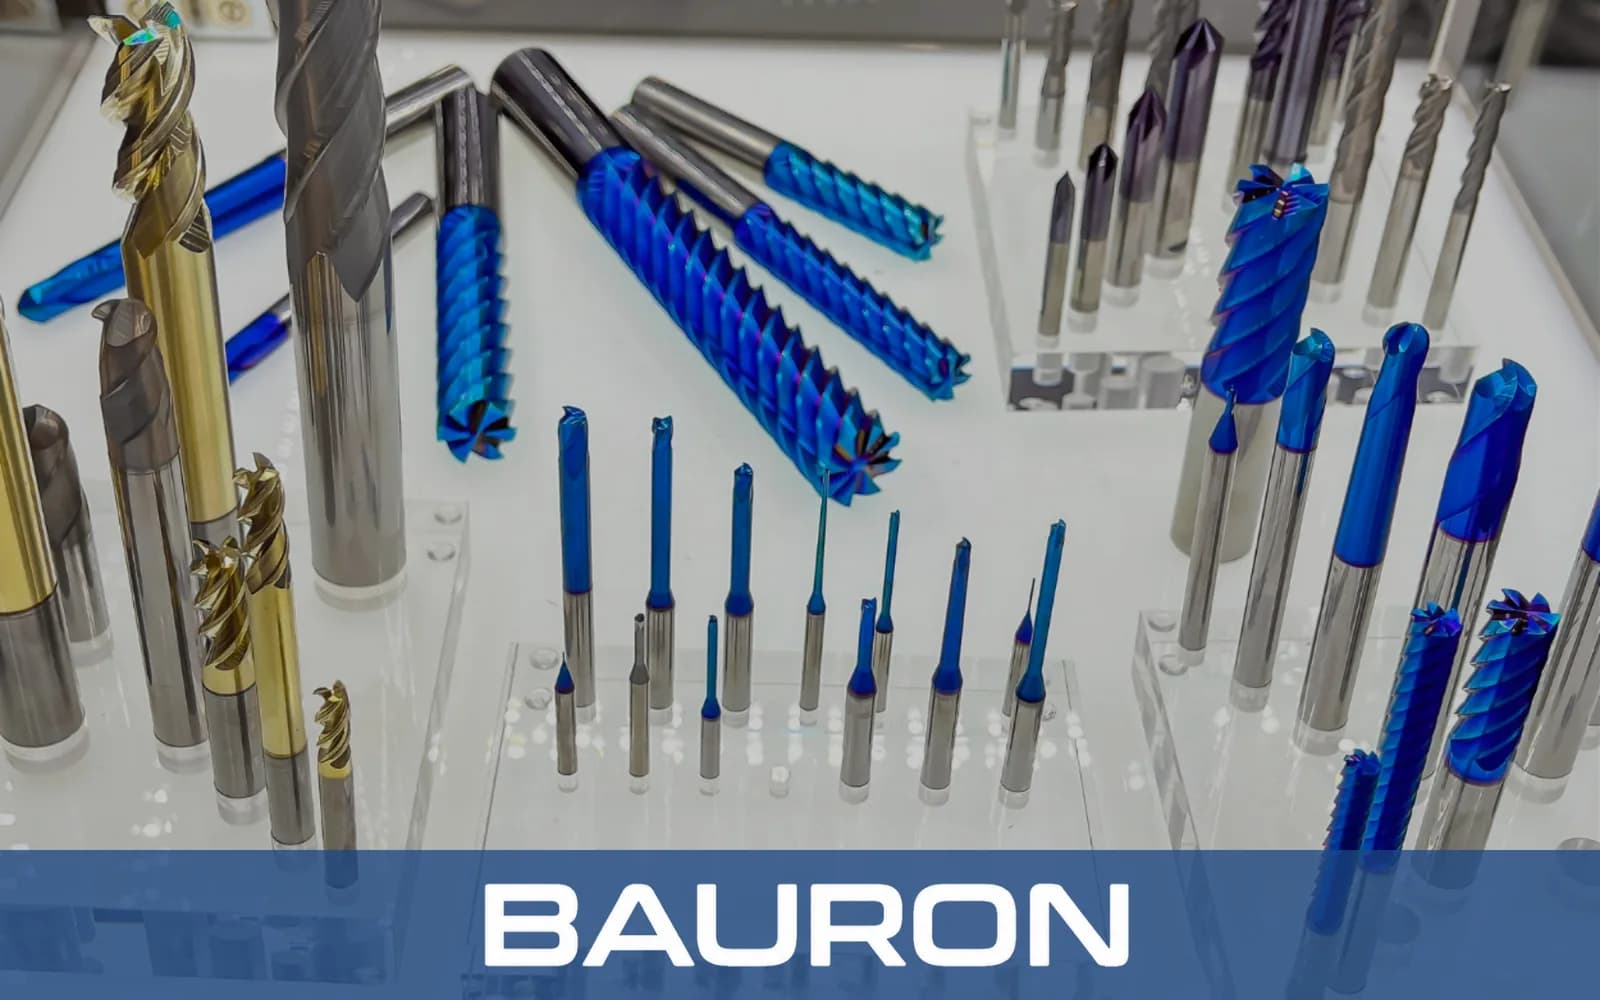
Freser vegger med slippvinkel direkte og kan gjøre en egen konisk freseoperasjon overflødig.
Den koniske kroppen bidrar til å motstå utbøyning ved bearbeiding av dype formrom.
Avrundede spissprofiler gir glatte 3D-overganger og kan redusere manuell polering.
Finkornet hardmetall og egnede belegg gjør det mulig å bearbeide forherdet verktøystål.
Tilgjengelige spissutførelser omfatter hel kule, sfærisk radius og flat bunn med hjørneradius.
| Spesifikasjon | Område / detaljer |
|---|---|
| Spissdiametre | 1/16 in til 3/4 in+; metrisk 1,5 mm til 20 mm+ tilgjengelig |
| Konusvinkel per side | 1°, 1,5°, 2°, 3°, 5°, 7°, 10° og 15° som standard slippvinkler |
| Spissprofiler | Hel kule, sfærisk radius eller flat bunn med hjørneradius |
| Antall skjær | 2 skjær for grovfresing eller ikke-jernholdige materialer; 3 eller 4 skjær for finfresing av herdet stål |
| Skaftutførelse | Rett sylindrisk skaft eller forsterket konisk skaft |
| Bearbeidingstype | Grovfresing av dype formrom, 3D-profilering og formfresing |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Finkornet massivt hardmetall | Herdet verktøystål som H13, D2 og P20, samt titan. | Kjernehardhet og stivhet bidrar til å redusere vibrasjoner i dype formrom. |
| nACo / AlTiN-belegg | Forherdet verktøystål opptil 65 HRC og tørrfresing. | Oksidasjonsbestandighet og varmhardhet bidrar til å beskytte skjæreggene ved høye temperaturer. |
| TiSiN / CrN-belegg | Slitende formmaterialer og ikke-jernholdige legeringer. | En hard overflate med lav friksjon bidrar til å begrense eggslitasje i lukkede lommer med dårlig gjennomstrømning. |
Finkornet hardmetall gir stivhet ved bearbeiding av formrom, nACo eller AlTiN egner seg for herdet stål og tørrfresing, og TiSiN eller CrN dekker behovet for skjæring i slitende materialer eller med lav friksjon.
Kjører komplekse 3D-verktøybaner inne i detaljerte formrom.
Utfører grovfresing av formrom i Z-nivåer og 3D-finfresing av flater i formblokker.
Utfører grovfresing av store blokker til smiverktøy.
Former hulrom med slippvinkel i smiblokker av herdet stål.
Finfreser dype kjerne- og formromsdetaljer, delelinjer og ribber.
Bearbeider verktøy i verktøystål for stansing i bilindustrien og ekstrudering av metall.
Profilerer kanaler med slippvinkel mellom komplekse blader i turbomaskiner.
Vanlige kulefreser har rett, sylindrisk kropp. Senkefreser har koniske skjær som former en slippvinkel på veggen i formrommet, mens en avrundet spiss profilerer bunnen.
Tilpass konusvinkelen på fresen til slippvinkelen som er angitt på tegningen av formen eller verktøyet. Sprøytestøpeformer for plast og smiverktøy krever ofte vinkler innenfor det oppgitte området fra 1° til 7°.
Freser i finkornet hardmetall med nACo- eller AlTiN-belegg tilbys for herdet verktøystål som H13, D2 og S7, for bruk opptil 65 HRC.
En hel kulespiss gir kontinuerlig 3D-konturfresing av bunnen. En spiss med hjørneradius har flat midtdel og avrundede ytterhjørner for lommer med flat bunn og avrundede overganger.
Bauron kan vurdere ikke-standard konusvinkler, spissradier, frigangshalser med forlenget rekkevidde og bruksspesifikke belegg ut fra CAD-data for formen.
Bauron tilbyr konstruksjons- og ingeniørstøtte for spesialgeometrier og valg av belegg. Oppgi formrom, materiale, hardhet, toleranser, maskin og produksjonskrav for teknisk vurdering.
Snakk med ingeniørene