Innføring gjennom spor
Verktøyet går inn i en forhåndsfrest rettvinklet kanal eller et frispor uten å berøre sideveggene.
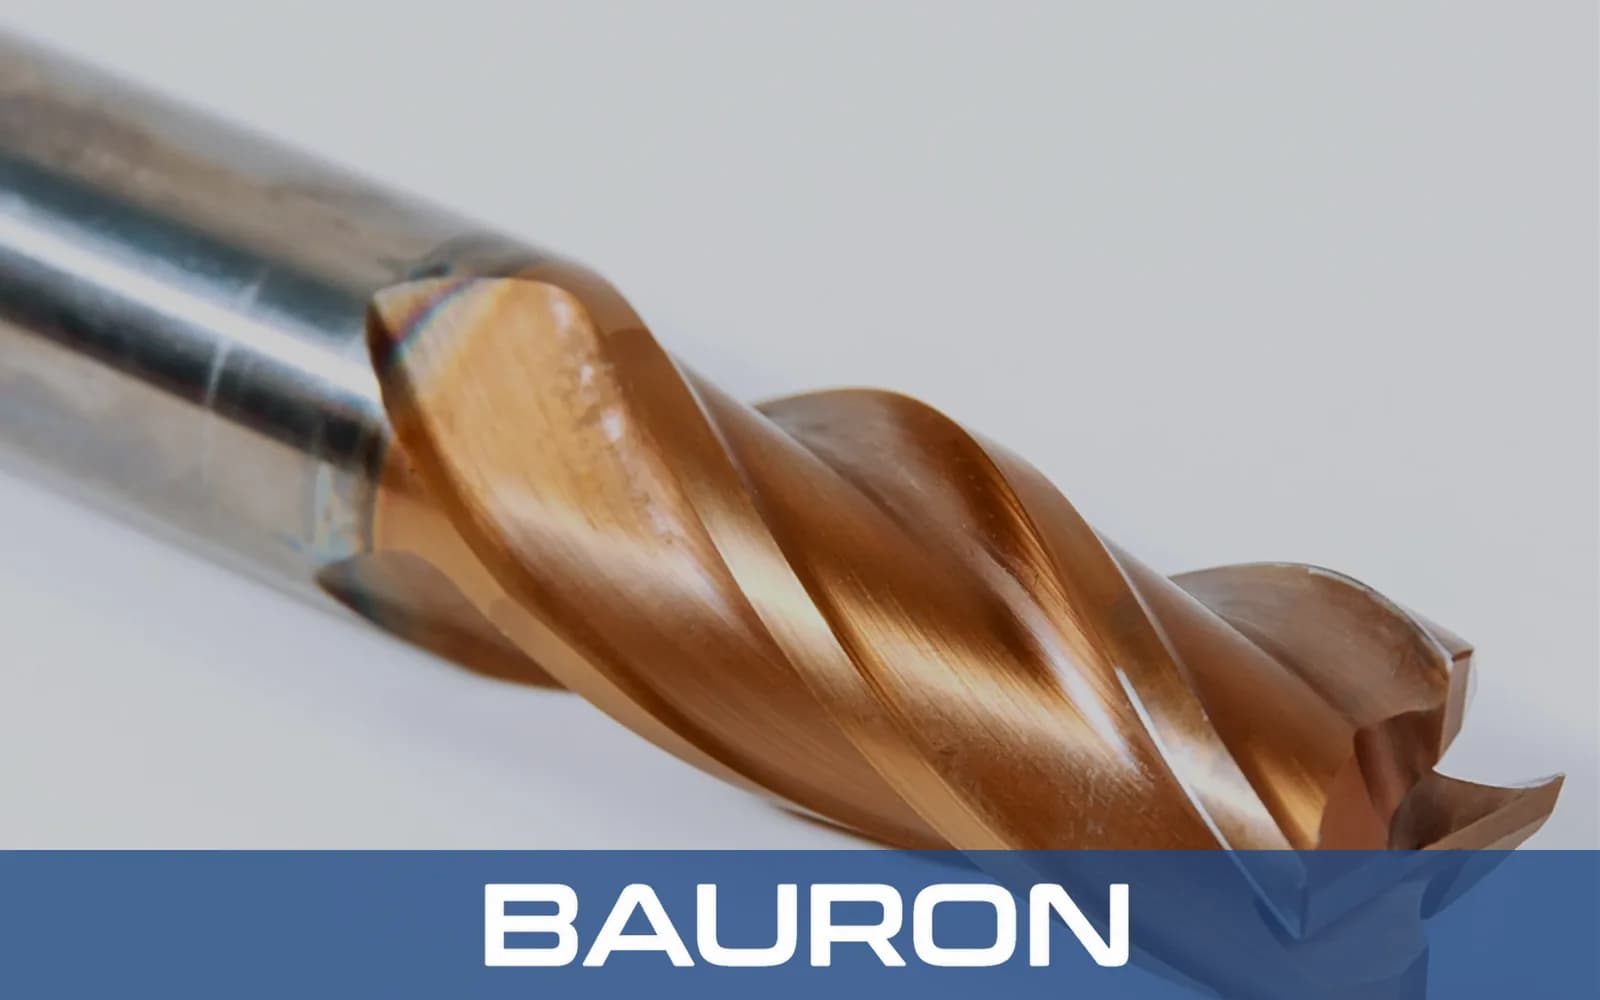
En svalehalefres er et formfreseverktøy for underskjæringer og trapesformede glidekanaler. Den største skjærediameteren sitter ved den utvidede spissen bak en smalere hals, slik at verktøyet kan forme svalehaleforbindelser etter å ha gått inn i et forhåndsfrest frispor.
Verktøyet går inn i en forhåndsfrest rettvinklet kanal eller et frispor uten å berøre sideveggene.
De utvidede tennene skjærer sideveis inn i kanalveggene og former svalehalevinkler på 45° eller 60°.
Profilen lager tilpassede han- og hunnkanaler for maskinføringer, verktøyholdere og sleider.
Valgfrie hjørneradier eller faser på tannspissene bidrar til å redusere eggutbrudd og spenningskonsentrasjoner i sporbunnen.
Skjærer tilpassede trapesvinkler for glideføringer i én sideveis fresepassering etter at sporet er klargjort.
Den massive kjernen bidrar til å begrense utbøyning og vibrasjoner ved underskjæring med sidebelastning.
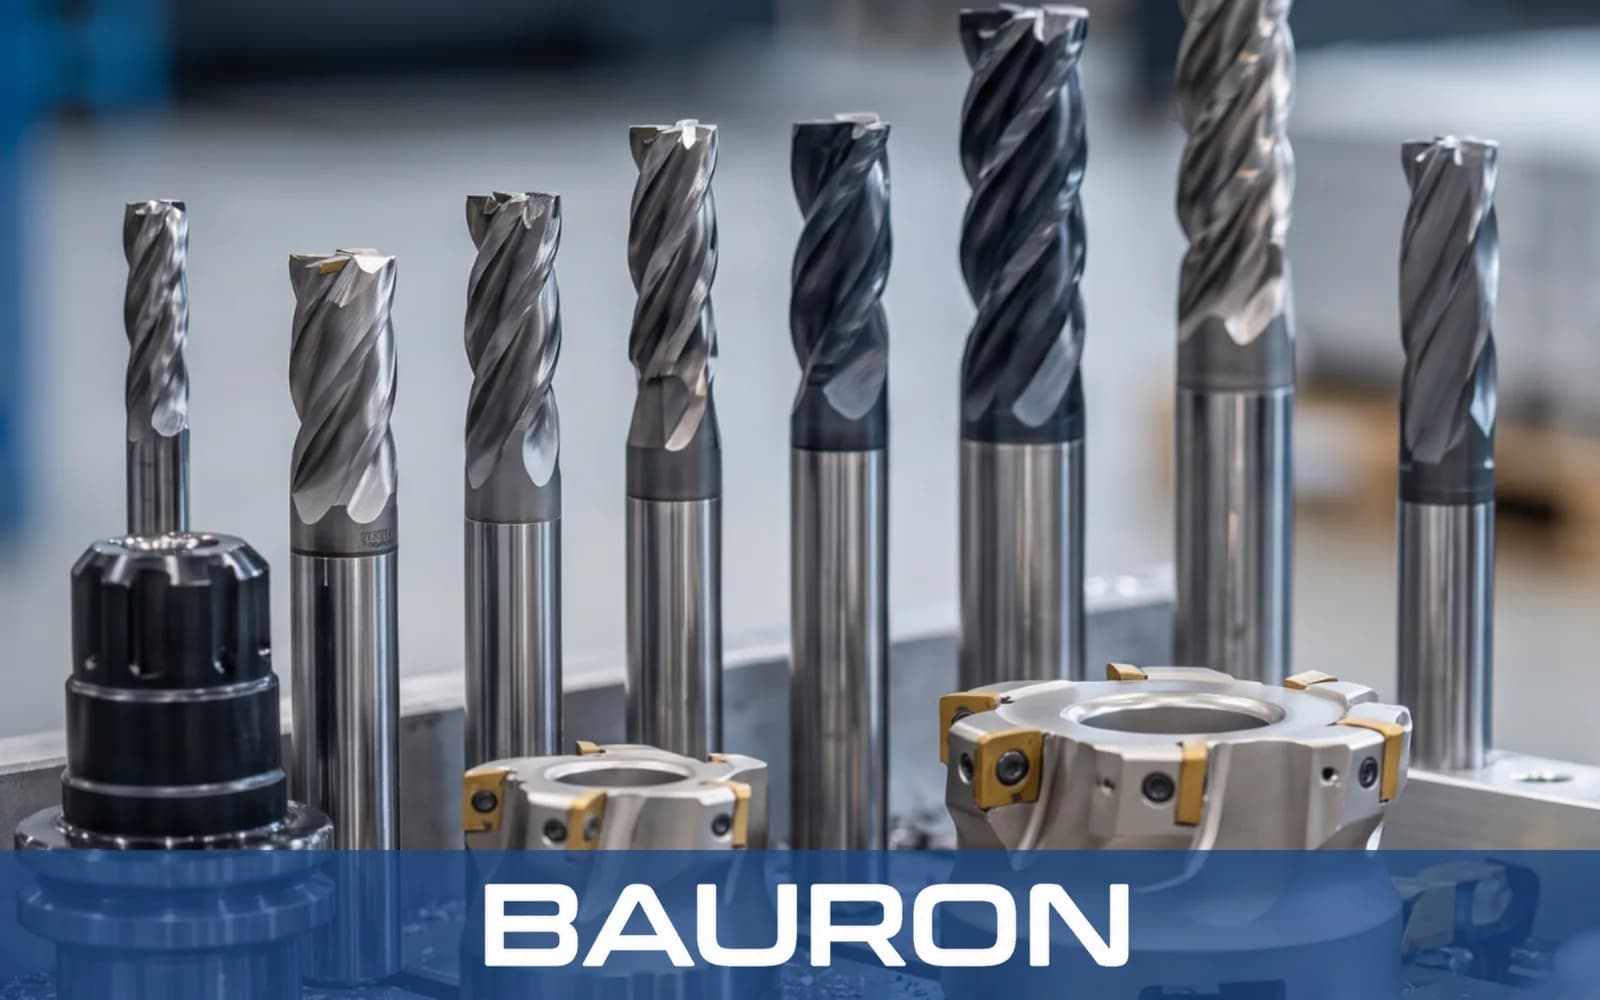
Slipte vinklede tenner gir glatte vegger for kontrollert glidekontakt.
Standard spissvinkler på 45° og 60° suppleres med spesialtilpassede vinkler.
Tilgjengelige skjærkonfigurasjoner balanserer tannantall og sponavgang i trange kanaler.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 3/8 in til 2 in+; metrisk 10 mm til 50 mm+ tilgjengelig |
| Spissvinkler | 45° og 60° som standard; 30° og spesialvinkler tilgjengelig |
| Antall skjær | 4, 6 eller 8 skjær |
| Skaftutførelse | Rett sylindrisk skaft eller Weldon-skaft med flate |
| Hjørneprofil | Skarpt hjørne eller presisjonsslipt hjørneradius |
| Bearbeidingstype | Innvendig fresing av underskjæringer og trapesformede glideføringer |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Rustfritt stål, titan, herdet verktøystål og støpejern. | Stivheten bidrar til å redusere verktøyhelling og vibrasjoner i smale underskjæringer. |
| HSS / HSS-Co | Avbrutt skjæring, myke stål og manuelle maskinoppsett. | Slagseighet bidrar til å motstå utbrudd på tennene ved avbrutt eller manuell fresing. |
| TiAlN / AlTiN-belegg | Seige legerte stål, varmefaste metaller og tørrfresing. | Motstand mot termisk oksidasjon bidrar til å beskytte de ytre, utvidede tennene. |
Massivt hardmetall gir stiv skjæring i harde materialer, HSS eller HSS-Co gir seighet ved avbrutt og manuelt arbeid, og TiAlN eller AlTiN bidrar til å kontrollere termisk slitasje.
3-, 4- og 5-akse maskineringssentre utfører automatisert svalehalesporfresing og klargjøring av fiksturer.
Konsollfresemaskiner bruker svalehalefreser til produksjon og overhaling av glideføringer.
Freser glideføringer på store industrielle maskinstativer.
Freser svalehaleføringer for dreiebenksenger, fresebord og lineære posisjoneringsenheter.
Lager trapesformede klemspor for CNC-verktøyblokker og fiksturplater.
Klargjør svalehaleprofiler på emner for skrustikkebakker i 5-akse oppspenning og bearbeidingsfiksturer.
Freser trapesformede låsespor i strukturkomponenter.
Den smale halsen og det utvidede hodet gjør det umulig å stikke direkte ned i massivt metall. Et rektangulært frispor fjerner materialet i midten, slik at fresen kan gå inn og bearbeide de vinklede veggene.
Bruk en stiv fres, minimer utstikket, reduser den radielle skjæredybden, still inn passende sponbelastning og fjern fastkilt spon med skjærevæske eller luft.
Spissvinkelen bestemmer formen på de trapesformede veggene. 60° er det vanlige valget for generelle maskinføringer og fiksturer, mens 45° brukes til lavere oppspenningsbaser og kompakte sleider.
Ja, men sliping av periferitennene endrer den største diameteren. CAM-offseter må oppdateres etter omsliping for å holde sporets mål.
Bauron kan vurdere ikke-standard spissvinkler, halslengder, hjørneradier og bruksspesifikke belegg ut fra emnetegninger.
Bauron tilbyr konstruksjons- og ingeniørstøtte for spesialgeometrier og valg av belegg. Oppgi sporprofil, materiale, toleranser, maskin og produksjonskrav for teknisk vurdering.
Snakk med ingeniørene