
Spiralbor i standardlengde og korte bor i helhardmetall
Konstruert for stive oppspenninger, med høy bøyestivhet og redusert avbøyning ved produksjon av korte hull.
Som produsent av bor lager Bauron industrielle bor i helhardmetall og HSS-Co, konstruert for rask inntrengning, nøyaktig hullplassering og kontrollert sponevakuering i CNC-bearbeiding.
Hullbearbeiding er ofte en av operasjonene med størst volum i et verksted, og derfor er verktøystabilitet, spissgeometri og varmekontroll avgjørende for produktiviteten. Bauron kombinerer finkornede hardmetallsubstrater med PVD-belegg for å lage maskinbor til applikasjonsspesifikke borebehov.
Enten det gjelder dyphullsboring, trinnboring av hull med flere diametre eller bearbeiding av krevende superlegeringer, kan verktøygeometrien velges for å redusere behovet for ekstra punktboring, minimere gradedannelse og holde diametertoleransene under kontroll.
Designguide for bor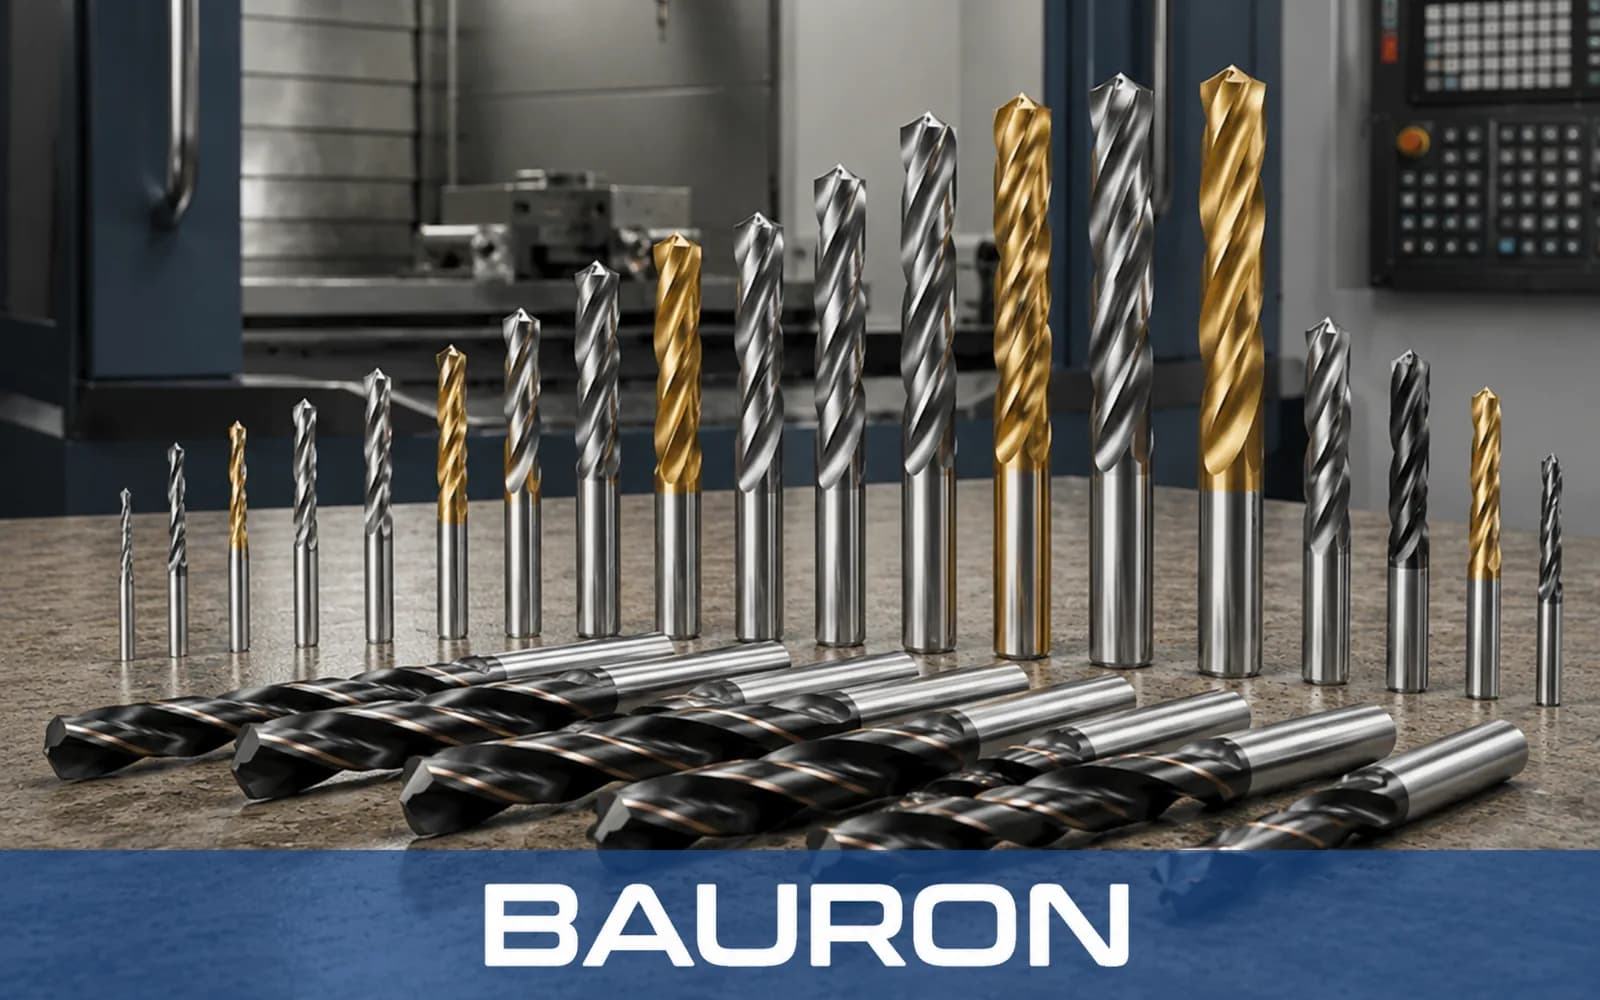
Konstruert for stive oppspenninger, med høy bøyestivhet og redusert avbøyning ved produksjon av korte hull.
Har innvendige, spiralformede kjølekanaler som leverer væske under høyt trykk direkte til skjærepunktet, spyler ut spon og senker temperaturen i skjæresonen.
Utviklet for å bore, fase og planforsenke i én spindelpassering, noe som forkorter syklustiden.
Optimalisert med parabolske sporgeometrier som fjerner lange spon kontinuerlig og reduserer behovet for hyppig hakkboring.
Presisjonsslipte bor med liten diameter, utviklet for mikrofluidikk, komponenter til medisinsk utstyr og hullmønstre i elektroniske kretskort.
Velg et produkt for å se bruksområder, egenskaper, tekniske spesifikasjoner, materialalternativer, vanlige spørsmål og en interaktiv 3D-modell.
Høy spiralvinkel, spissvinkler fra 118° til 130°, polerte sponspor og DLC-belegg bidrar til å redusere kaldsveising og påsveising av spon.
Kraftige kjerner, krysslipte spisser på 135° til 140° og varmebestandige PVD-belegg av AlTiN eller nACo gjør det mulig å bearbeide 316L, Inconel og titan.
Flate spissprofiler med forsterkede hjørnefaser bidrar til å motstå abrasiv slitasje på føringsfasen ved tørr eller våt bearbeiding.
Spesielle dolkspisser eller dobbeltvinklede borspisser skjærer over slipende fibre og bidrar til å redusere delaminering i utgangslaget.
Når standardbor ikke kan oppfylle komplekse flertrinnstegninger eller uvanlige forhold mellom dybde og diameter, kan Bauron vurdere krav til spesialbor sammen med maskinverksteder og produksjonsteam.
Diskuter et spesialbor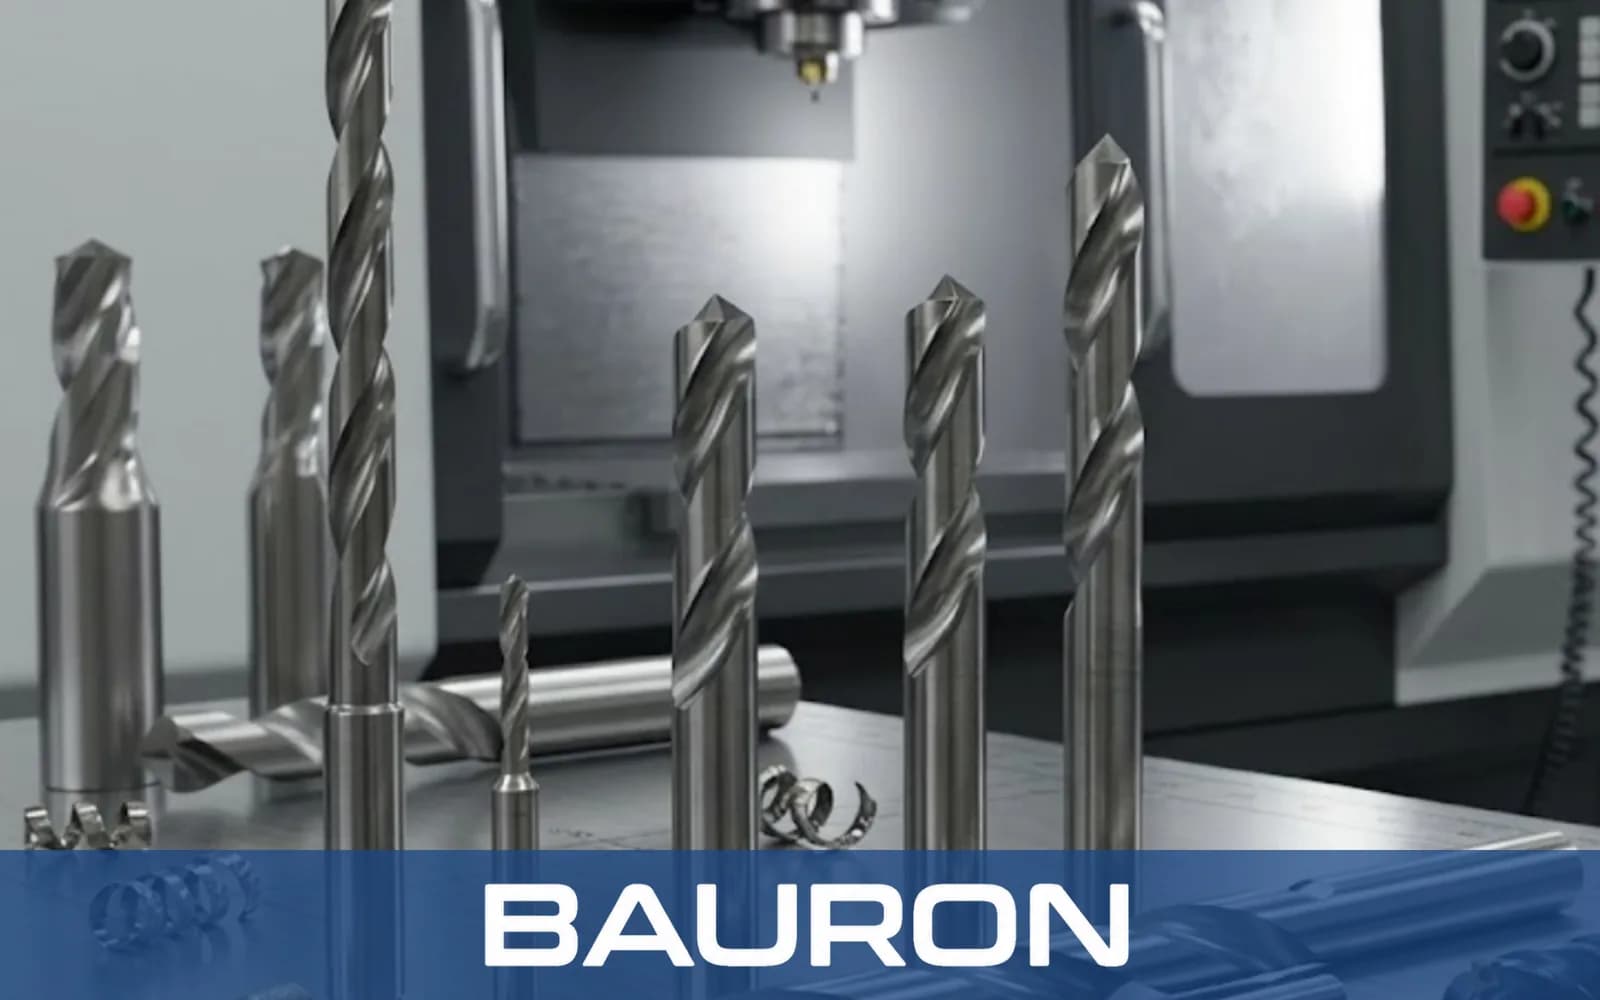
Innvendige kjølekanaler leverer væske under høyt trykk direkte til borets tverregg. Dette kjøler den aktive skjæresonen, reduserer termisk slitasje og spyler spon ut gjennom sporene, noe som bidrar til å hindre sponpakking ved dyphullsboring.
Spesialtilpassede bor kan slå sammen flere operasjoner – for eksempel boring, rømming og fasing – i én verktøypassering. Det kan redusere verktøybytter og syklustider og samtidig forbedre konsentrisiteten fra hull til hull.
En krysslipt spiss med spissvinkel på 135° til 140° anbefales ofte for rustfritt stål og titan. Den flatere spissen gir kortere spon, mens krysslipingen reduserer aksialkreftene og bidrar til å hindre at verktøyet vandrer.
Bauron kan vurdere både spesialtilpassede prototyper i små serier og produksjonsapplikasjoner i større volum. Send inn materiale, geometri, toleranser og forventet produksjonsvolum for en teknisk vurdering.
Utforsk katalogen over industrielle bor, eller send inn krav til spesialbor basert på teknisk tegning, materialet i arbeidsstykket, maskin og produksjonsmål.
Bauron tilbyr direkte design- og ingeniørstøtte for applikasjonsspesifikke verktøybehov. Del spesialgeometri, behov for belegg, toleranser og produksjonsmål for en teknisk gjennomgang.