Direkte inngrep
Den korte, kraftige kroppen lar verktøyet gå direkte i inngrep med materialet uten å vandre.
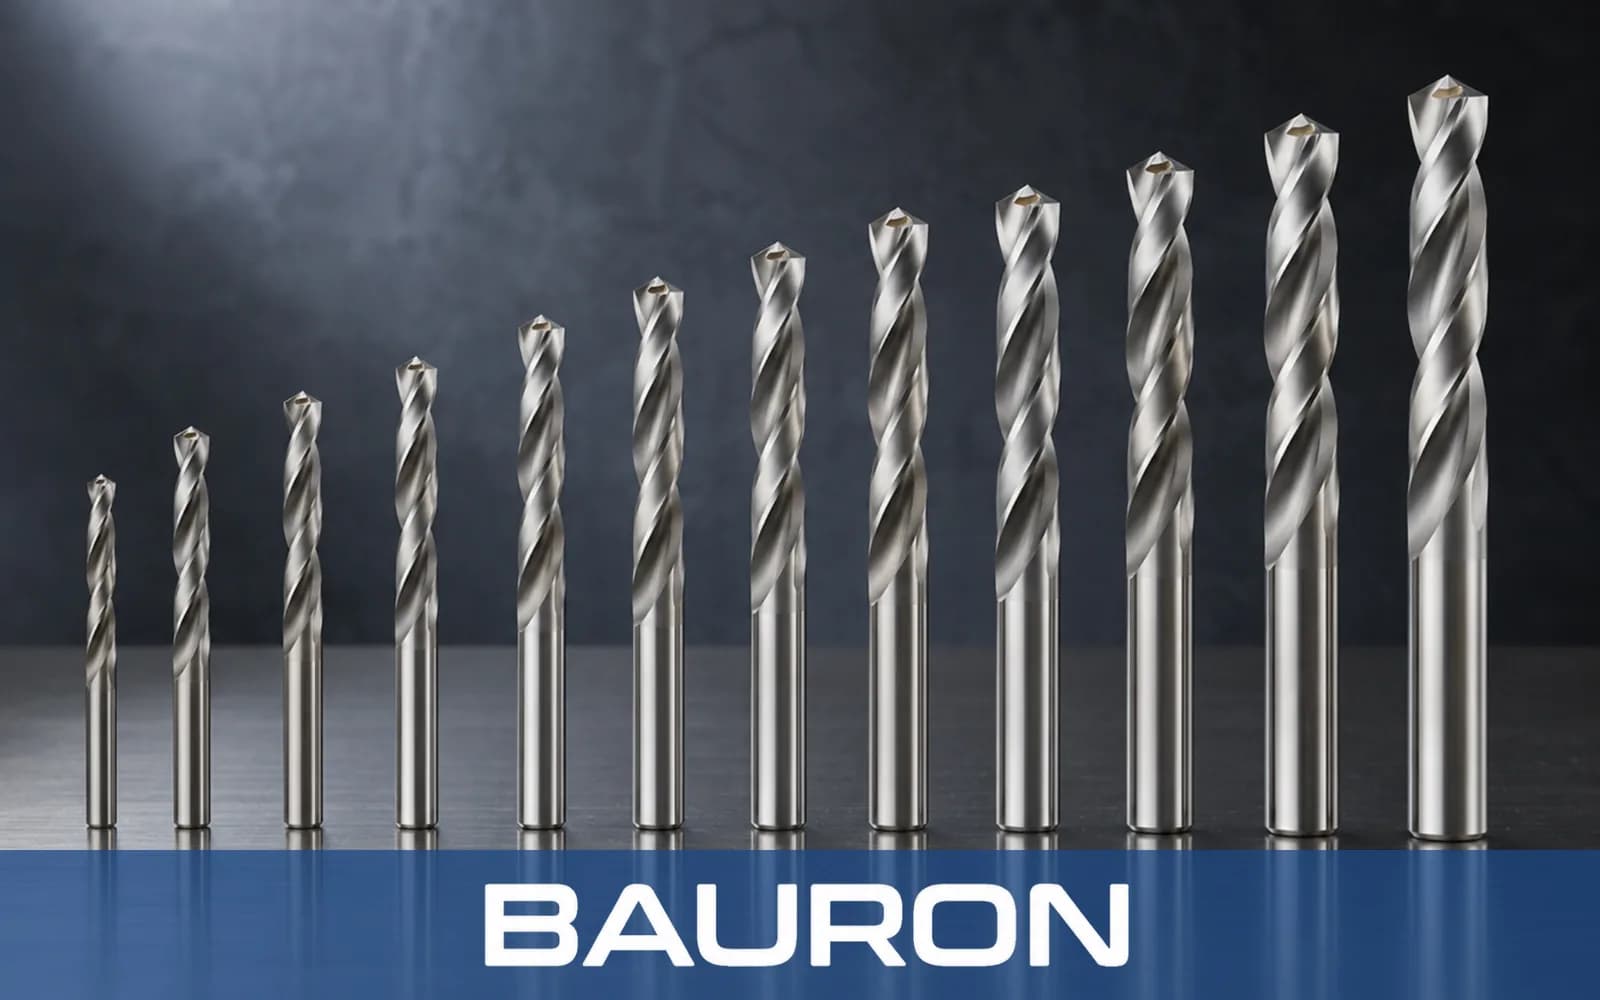
Bor i automatlengde, ofte kalt «stubbor» eller korte bor, er spesialverktøy konstruert for maksimal stivhet. De ble opprinnelig utviklet for dreieautomater, og den korte spor- og totallengden reduserer vektstangkreftene som får vanlige bor til å bøye seg eller knekke ved høy mating.
Den korte, kraftige kroppen lar verktøyet gå direkte i inngrep med materialet uten å vandre.
En typisk 135° korsslipt spiss biter seg straks fast i metallet, slik at du slipper kjørner eller punktbor.
Den korte sporlengden gir en sterk kjerne som begrenser vibrasjoner under skjæringen.
Mindre utbøyning hjelper boret å lage runde, nøyaktige hull.
Den korte profilen motstår brudd under normale, rettlinjede borekrefter.
Den stive kroppen og den korsslipte spissen kan gjøre en egen sentreringsoperasjon overflødig.
Den tykke kjernen tåler raskere mating enn bor i standardlengde.
Den korte profilen passer for vinkeldriller og trange maskinrom.
Et komplett sett med bor i automatlengde gir tomme- eller metriske størrelser for raske verktøybytter.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/64" til 1" (tomme-, metriske, nummer- og bokstavstørrelser) |
| Sporlengde | Betydelig kortere enn standardlengde (ca. 4x til 5x diameteren) |
| Spissvinkel | Vanligvis 135° korsslipt spiss for selvsentrering |
| Skafttype | Rett sylindrisk |
| Toleranse | Presisjonsslipt for CNC-bearbeiding med høy hastighet |
| Format | Enkeltbor eller komplett sett med bor i automatlengde |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og generell maskinering. | Økonomisk og motstandsdyktig mot slag og støtbelastning. |
| Kobolt (HSS-Co) | Herdet stål, rustfritt stål og titan. | Varmebestandigheten tåler aggressiv mating i seige legeringer. |
| TiN-/TiAlN-belegg | Kontinuerlig CNC-produksjon. | Reduserer friksjon og slitasje, slik at skjæreeggen holder seg over mange sykluser. |
HSS gir slagfasthet og lav kostnad ved generell maskinering, kobolt gir ekstra varmebestandighet i harde legeringer, og TiN- eller TiAlN-belegg reduserer friksjon og slitasje i gjentatte CNC-sykluser.
Maskinen borene opprinnelig ble laget for, brukt til automatisert dreiing og hullboring i store serier.
Borene monteres i revolveren og borer i senter av roterende arbeidsstykker med minimal utbøyning.
Gir mekanikere og platearbeidere et kort, stivt bor for trange steder.
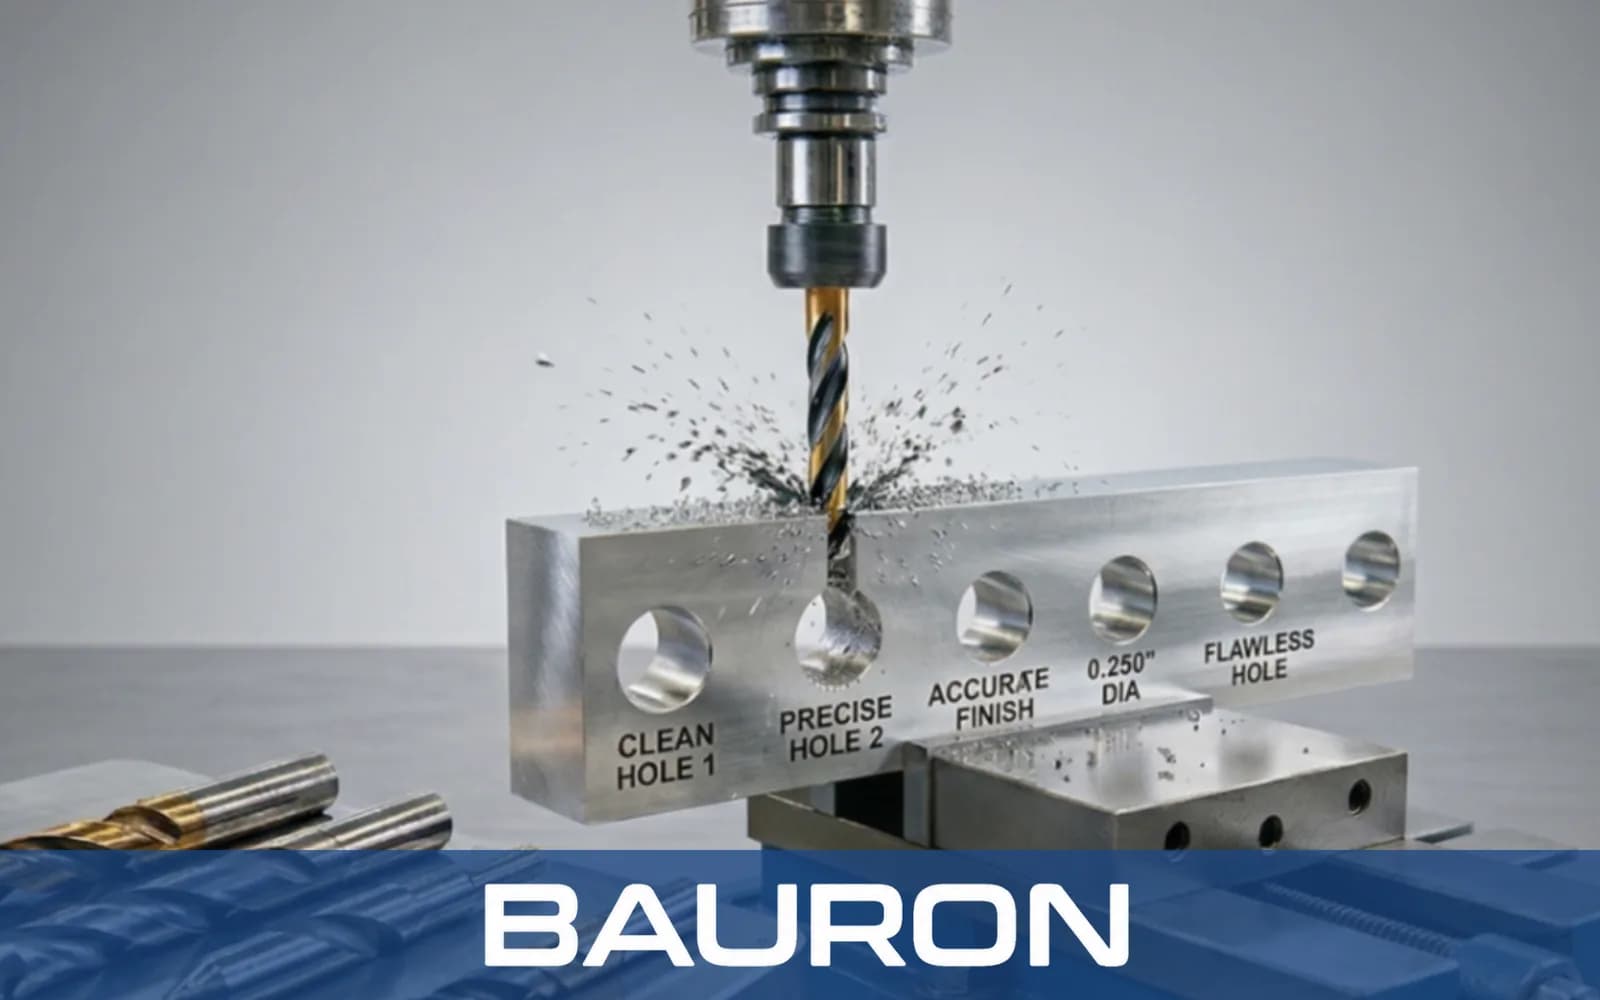
Brukes i CNC-dreiebenker og dreieautomater for rask hullboring i kontinuerlig produksjon.
Borer klaringshull og gjengehull der vanlige bor i standardlengde er for lange.
Skjærer i rustfritt stål og titan, der verktøyets stivhet er avgjørende for å unngå brudd.
Borer runde hull i tynt metall uten at boret hugger tak eller deformerer materialet.
Bor i standardlengde er lengre universalbor. Bor i automatlengde er mye kortere, noe som gjør dem stivere og begrenser bøyning, vibrasjoner og brudd i harde materialer.
Vanligvis ikke. Den stive kroppen og den vanlige 135° korsslipte spissen hindrer vandring, slik at boret kan gå rett inn i arbeidsstykket uten forhull eller senterhull.
Et sett gir et ordnet utvalg av tomme-, nummer-, bokstav- eller metriske størrelser. Det reduserer stillstand fordi du alltid har et stivt bor tilgjengelig for ulike hullmål.
Ja. Den korte lengden er nyttig i trange motorrom og gjør dem vanskeligere å knekke ved et uhell enn vanlige bor i standardlengde.
Kobolt egner seg bedre for rustfritt stål, støpejern, titan og andre harde materialer fordi eggen holder seg ved høy varme. Vanlig HSS er mer økonomisk i mykere materialer som aluminium eller tre.
Bauron tilbyr design- og ingeniørstøtte for applikasjonsspesifikke verktøybehov. Del geometri, materiale, beleggbehov og bearbeidingsutfordring for teknisk vurdering.
Snakk med ingeniørene