Kontrollert inngang
Den stive spissen går i inngrep uten å hugge tak eller rykke i myke materialer.
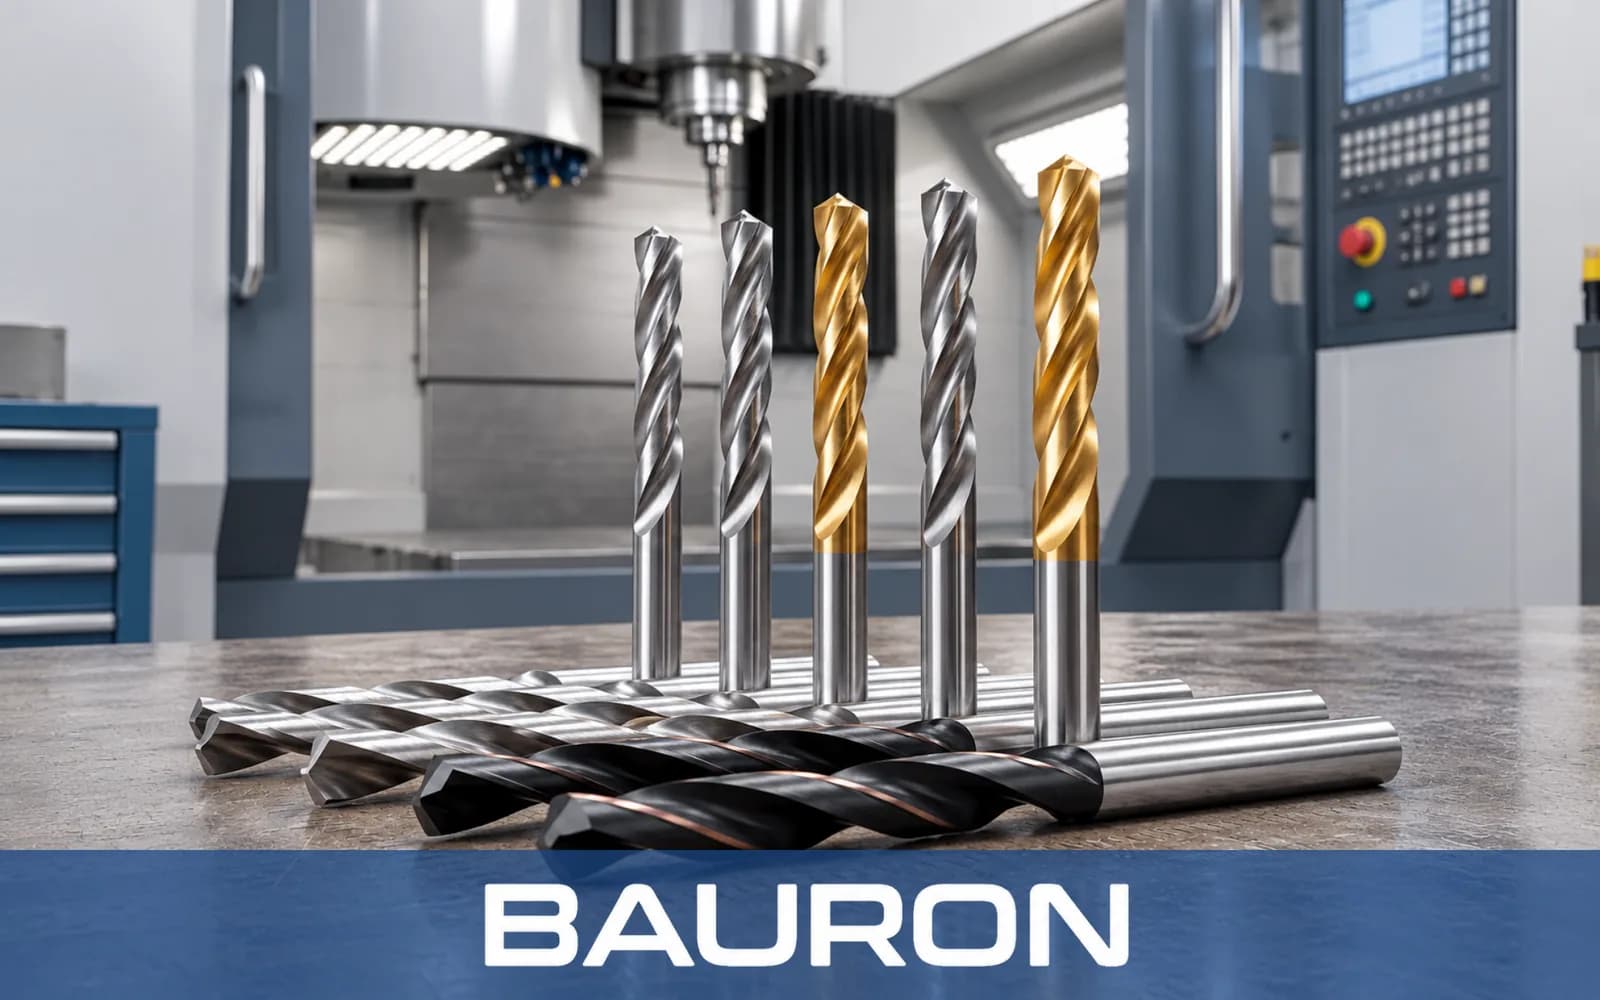
Bor med rette spor har spor uten spiralvinkel som går parallelt med verktøyets akse. Vanlige spiralbor har en tendens til å trekke seg kraftig inn i myke materialer, mens bor med rette spor gir en nøytral skjærevirkning som gir maskinoperatøren full kontroll over matingen i kortsponende eller kornete metaller.
Den stive spissen går i inngrep uten å hugge tak eller rykke i myke materialer.
Skjæreegger med null sponvinkel høvler materialet jevnt uten å trekke boret framover.
Parallelle spor skyver korte, kornete spon rett ut av hullet.
Den stive kroppen holder tett kontakt med hullveggen og gir svært rette hull og god overflatefinish.
Nøytral sponvinkel hindrer at verktøyet biter for aggressivt i messing, bronse og plast.
Rette spor gir en tykkere kjerne enn spiralspor og reduserer utbøyningen av verktøyet betydelig.
Fungerer som sin egen føring og holder hullene helt rette gjennom avbrutte snitt.
Ideelt for materialer som brytes i små, pulveraktige spon i stedet for lange, sammenhengende spiraler.
Varianter i massivt hardmetall er svært godt egnet for boring i herdet stål opptil 65 HRC.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/16" til 1" (tomme- og metriske størrelser tilgjengelig) |
| Sporgeometri | Rette spor (null spiralvinkel / parallelle) |
| Spissvinkel | 118°, 135° eller 140° (avhengig av materiale) |
| Skafttype | Rett sylindrisk eller Weldon-skaft |
| Toleranse | Presisjonsslipt etter nøyaktige H7- eller OEM-spesifikasjoner |
| Operasjonstype | Boring i kortsponende og ikke-jernholdige materialer |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Myk messing, bronse og vanlige kobberlegeringer. | Økonomisk og seigt, med pålitelig ytelse som standard messingbor. |
| Massivt hardmetall | Herdet stål, støpejern og produksjon i store volumer. | Hardmetallbor med rette spor av høy kvalitet gir maksimal stivhet og varmebestandighet. |
| TiAlN-/AlTiN-belegg | Stål med høy hardhet og tørrbearbeiding. | Gir høy overflatehardhet og lavere friksjon ved rask CNC-bearbeiding. |
HSS er et seigt og økonomisk valg for kobberlegeringer, massivt hardmetall gir stivhet og varmebestandighet i herdede materialer, og TiAlN- eller AlTiN-belegg reduserer friksjonen ved høyhastighetsbearbeiding.
Brukes til rask, automatisert hullboring der ekstrem retthet er et absolutt krav.
Monteres i revolveren for å bore nøyaktige sentre i komponenter av messing og støpejern.
Svært godt egnet for manuell boring i myke metaller, der operatørsikkerhet og kontroll over matingen er avgjørende.
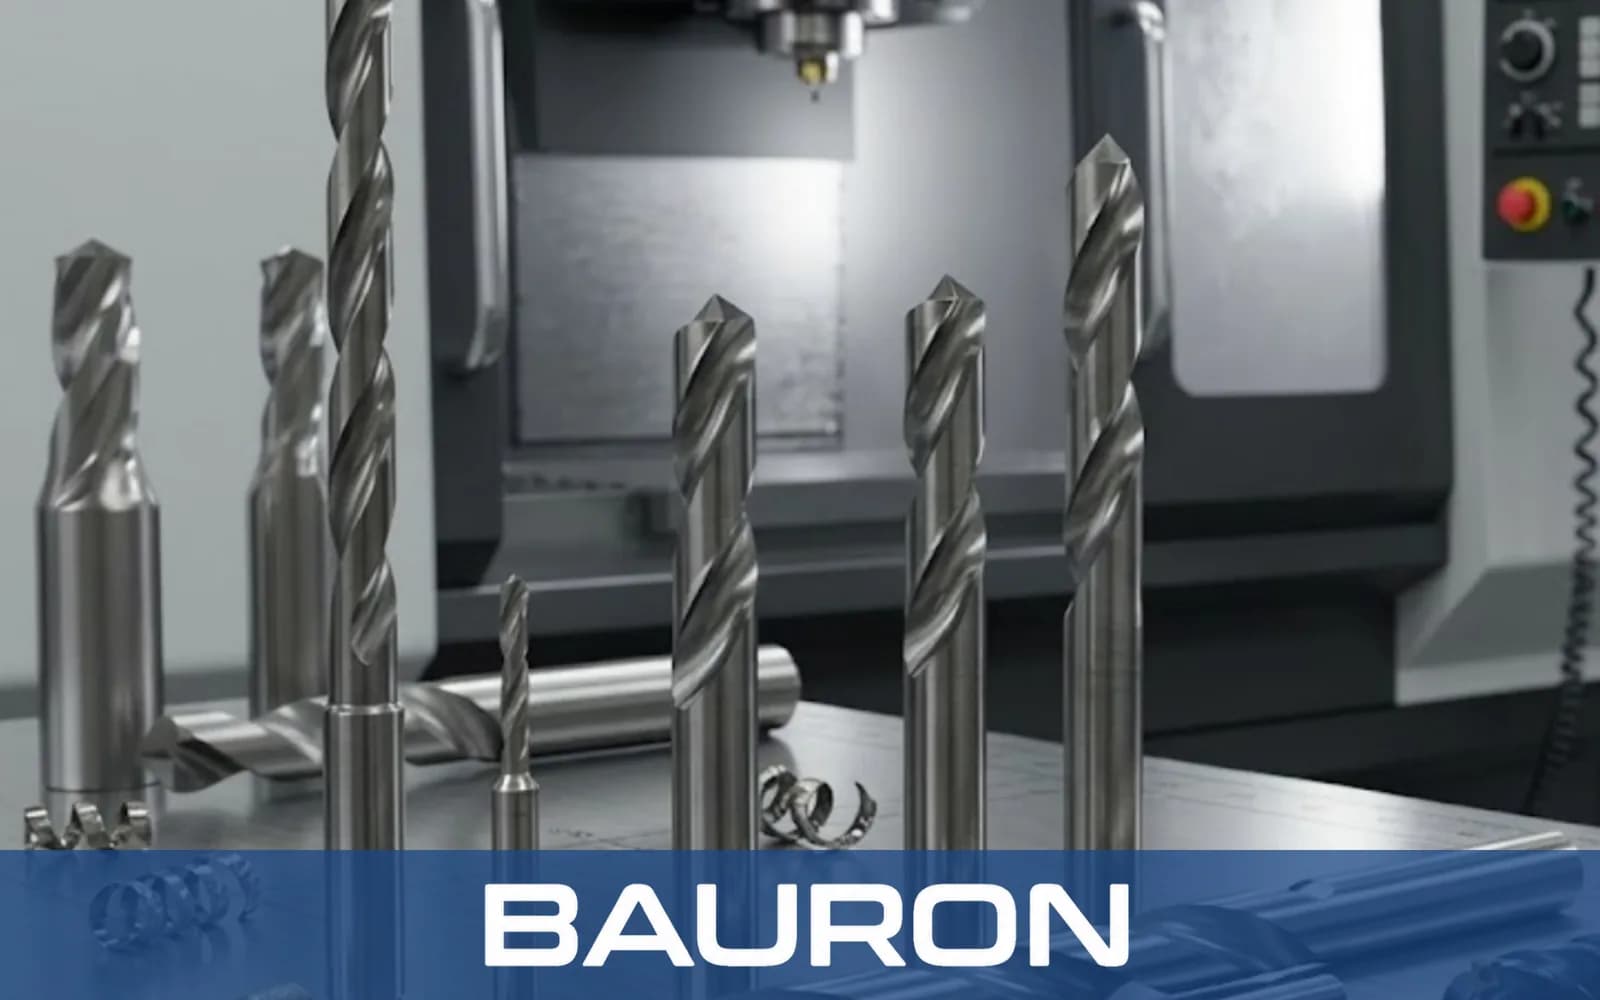
Det ideelle boret for messing, som hindrer at verktøyet hugger tak og setter seg fast i myke, ikke-jernholdige legeringer.
Fjerner kornete spon effektivt fra støpejernskomponenter uten sponpakking.
Hardmetallbor med rette spor borer i materialer med høy hardhet der det kreves ekstrem verktøystivhet.
Holder en rett bane ved boring gjennom tverrhull eller kilespor uten å bøye ut.
Vanlige spiralbor har positiv sponvinkel som virker som en korketrekker i myke, duktile materialer som messing. Boret kan da hugge kraftig tak, trekke seg inn i materialet og i verste fall knekke eller rive med seg arbeidsstykket. Et messingbor med rette spor har nøytral sponvinkel som høvler metallet trygt, med full kontroll for operatøren.
Et bor med rette spor er et skjæreverktøy som borer et rundt hull i massivt materiale. En gjengetapp med rette spor er et gjengeverktøy som brukes etter boringen for å skjære innvendige gjenger i veggene i det forborede hullet.
Velg hardmetallbor med rette spor ved bearbeiding av herdet stål (over 45 HRC) og slitende støpejern, eller i raske CNC-sentre der verktøystivhet og null utbøyning er avgjørende for snevre toleranser.
Nei. Rette spor er laget spesielt for kortsponende materialer (som støpejern, messing, bronse og hardt stål). Duktile materialer som myk aluminium eller bløtt stål danner lange, seige spon som raskt tetter rette spor. Til slike oppgaver anbefales bor med spiralspor.
Ja. Bauron er spesialist på spesialtilpassede CNC-verktøy. Vi kan konstruere bor med rette spor med bestemte spissvinkler, trinngeometrier, kanaler for intern kjøling eller spesialbelegg tilpasset dine nøyaktige produksjonskrav.
Bauron tilbyr design- og ingeniørstøtte for applikasjonsspesifikke verktøybehov. Del geometri, materiale, beleggbehov og bearbeidingsutfordring for teknisk vurdering.
Snakk med ingeniørene