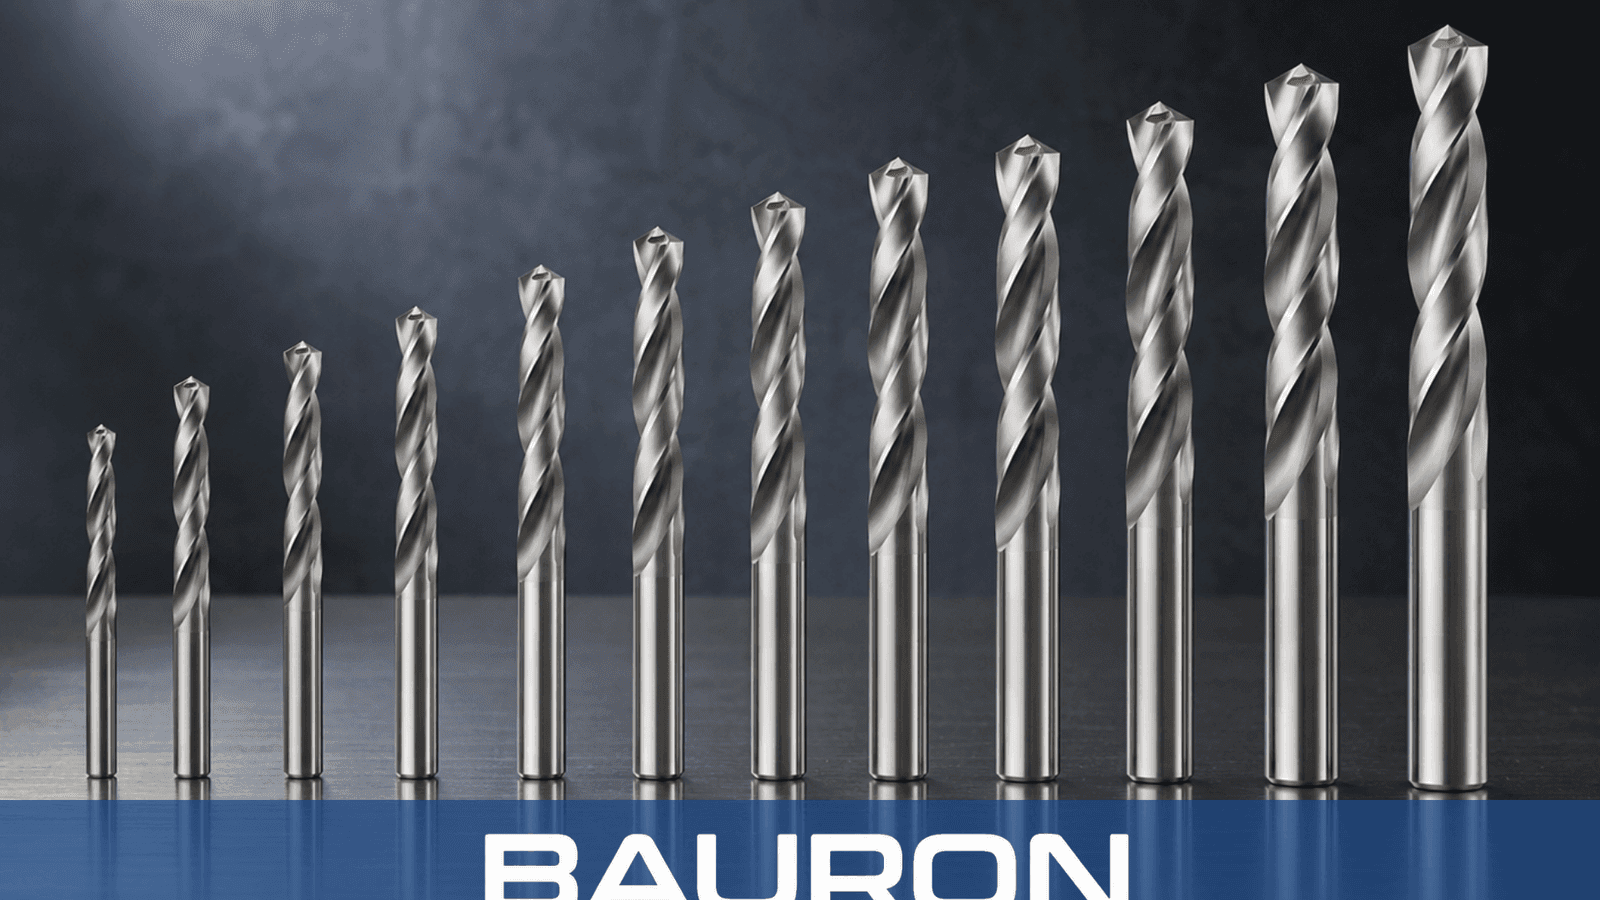
Trepunktskontakt
Tre føringsfaser ligger hele tiden an mot hullveggen, eliminerer vibrasjoner og hindrer utbøyning.
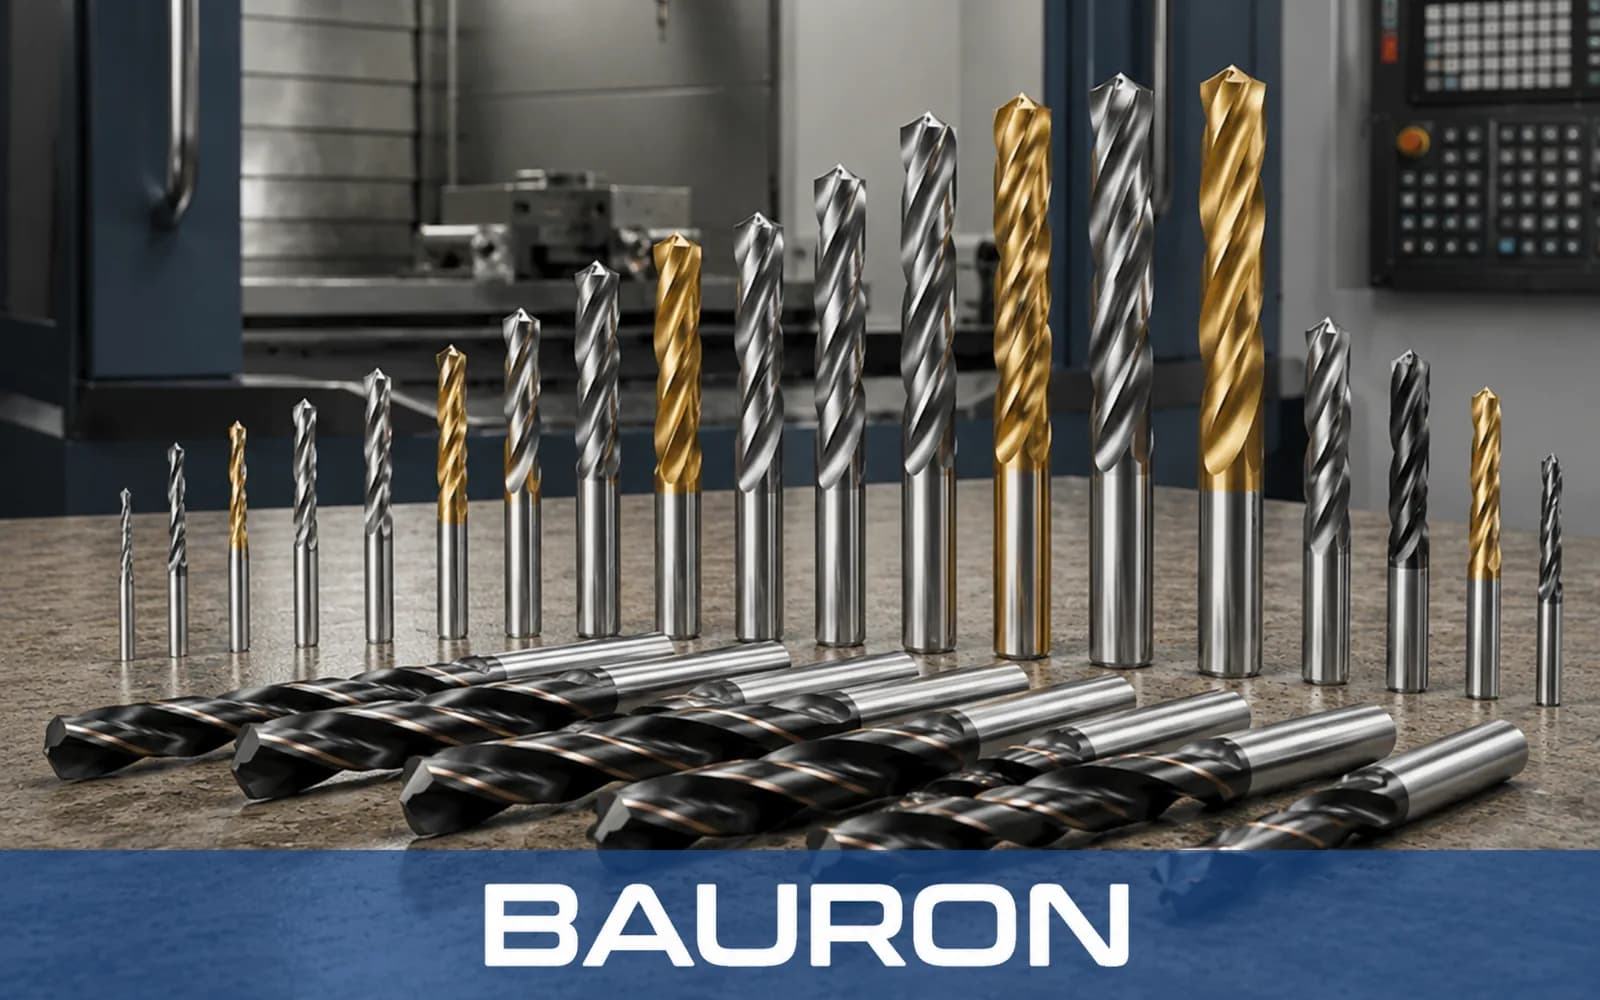
Bor med tre spor er spesialverktøy for hullbearbeiding som bygger bro mellom vanlig boring med to spor og presisjonsrømming. Med en tredje skjæreegg og føringsfas gir denne avanserte borkonstruksjonen bedre balanse og posisjonsstabilitet inne i arbeidsstykket.
Tre føringsfaser ligger hele tiden an mot hullveggen, eliminerer vibrasjoner og hindrer utbøyning.
Skjærekreftene fordeles jevnt med 120° mellomrom over hvert spor.
Tresporsgeometrien går helt rett gjennom forstøpte hull, tverrhull og avbrutte snitt.
De ekstra føringsfasene glatter hullveggene etter hvert som verktøyet mates fram, og gir en svært glatt og nøyaktig finish.
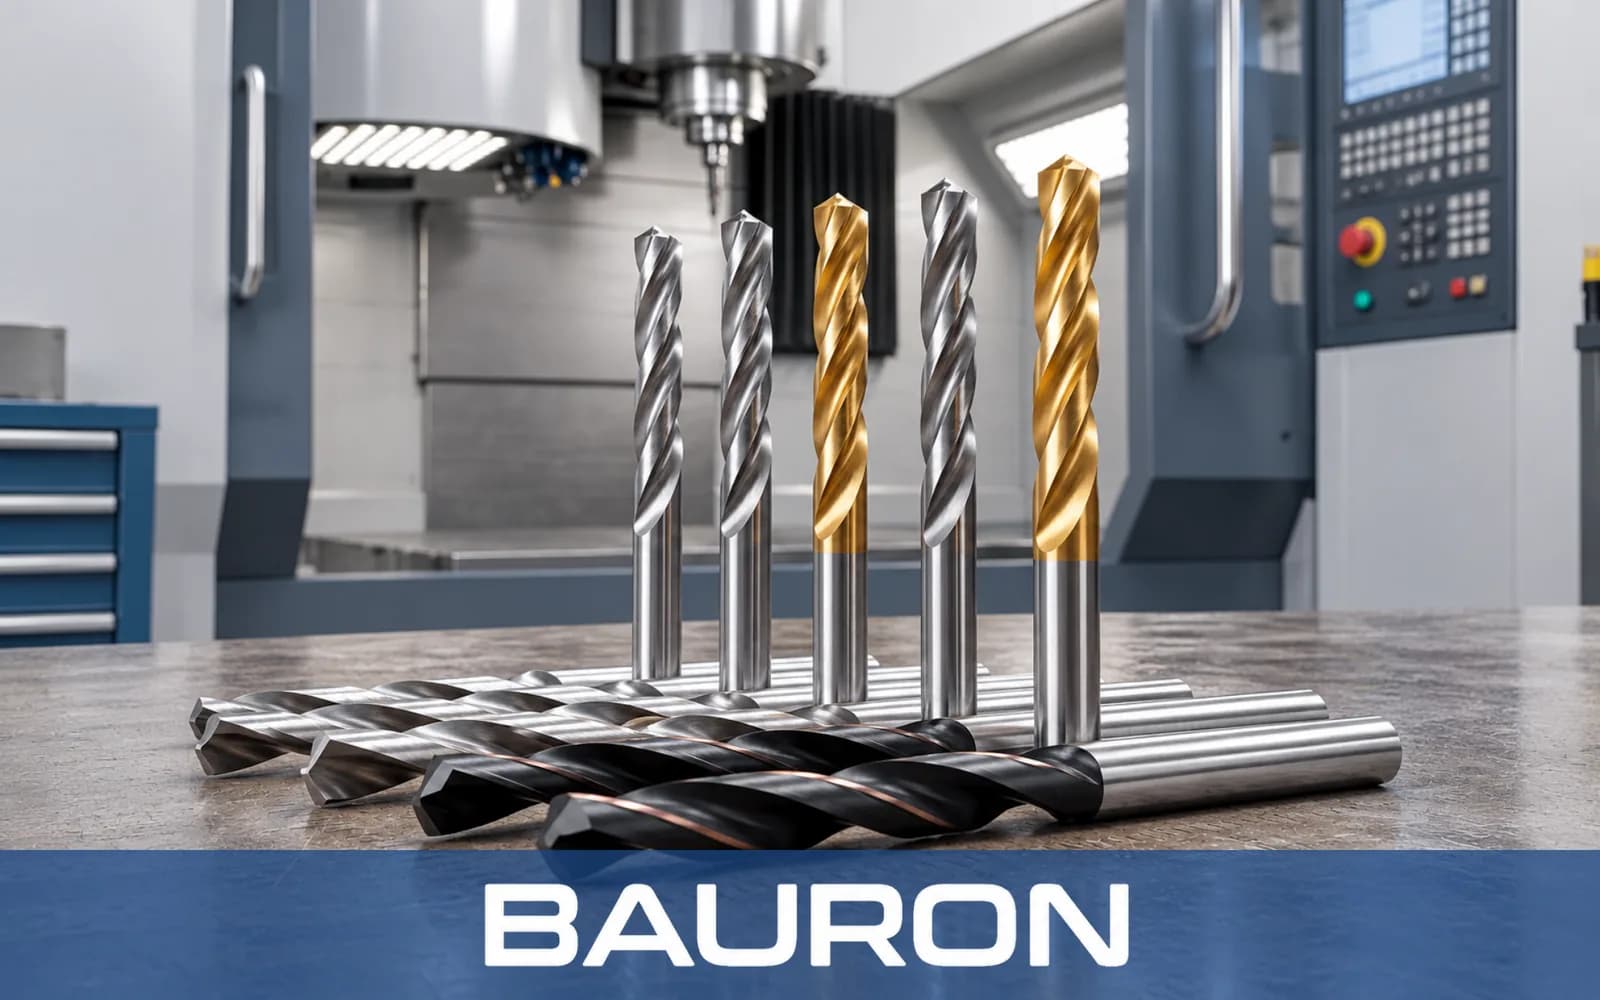
Føring på tre faser hindrer at verktøyet borer lobeformede eller urunde hull.
Den kraftige kjernen reduserer utbøyning og vibrasjoner ved aggressiv mating.
Gir en usedvanlig ren hullvegg og sparer syklustid ved å kombinere boring og etterbearbeiding.
Tre skjæreegger tillater høyere bordmating enn vanlige bor med to spor.
Ideelt for utvidelse av forstøpte hull i støpegods, der bor med to spor har en tendens til å følge det forstøpte hullet ut av senter.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/8" til 1" (tomme-, metriske og spesialstørrelser tilgjengelig) |
| Antall spor | 3 spor med 3 føringsfaser |
| Spissvinkel | 130° eller 140° (optimalisert for harde legeringer og støpegods) |
| Skafttype | Rett sylindrisk, Weldon eller DIN/ISO-standard |
| Toleranse | Ultrapresisjonsslipt for hulltoleranser etter IT8 / H7 |
| Operasjonstype | Høypresis utvidelse og etterbearbeiding av hull |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | CNC-produksjon i store volumer i støpejern og stål. | Maksimal stivhet for streng sylindrisitet og lang levetid for eggen. |
| Kobolt (HSS-Co) | Seige legeringer, rustfritt stål og manuelt oppsettarbeid. | Høy varmebestandighet kombinert med slagseighet som demper vibrasjoner. |
| TiAlN-/AlTiN-belegg | Rask bearbeiding, tørrbearbeiding eller minimalsmøring (MQL). | Reduserer friksjonen i hvert spor og hindrer at materiale kleber seg fast. |
Massivt hardmetall gir stivhet i produksjon med store volumer, kobolt kombinerer varmebestandighet med slagseighet, og TiAlN- eller AlTiN-belegg reduserer friksjon i sporene og materialpåkleving.
Hovedmaskinen for disse høyytelsesverktøyene, med stive spennhylsechucker for produksjon med høy mating.
Monteres i revolveren for presis utvidelse og etterbearbeiding av hull langs delens senterlinje.
Brukes i automatisert bilproduksjon der verktøyets pålitelighet og snevre toleranser er avgjørende.
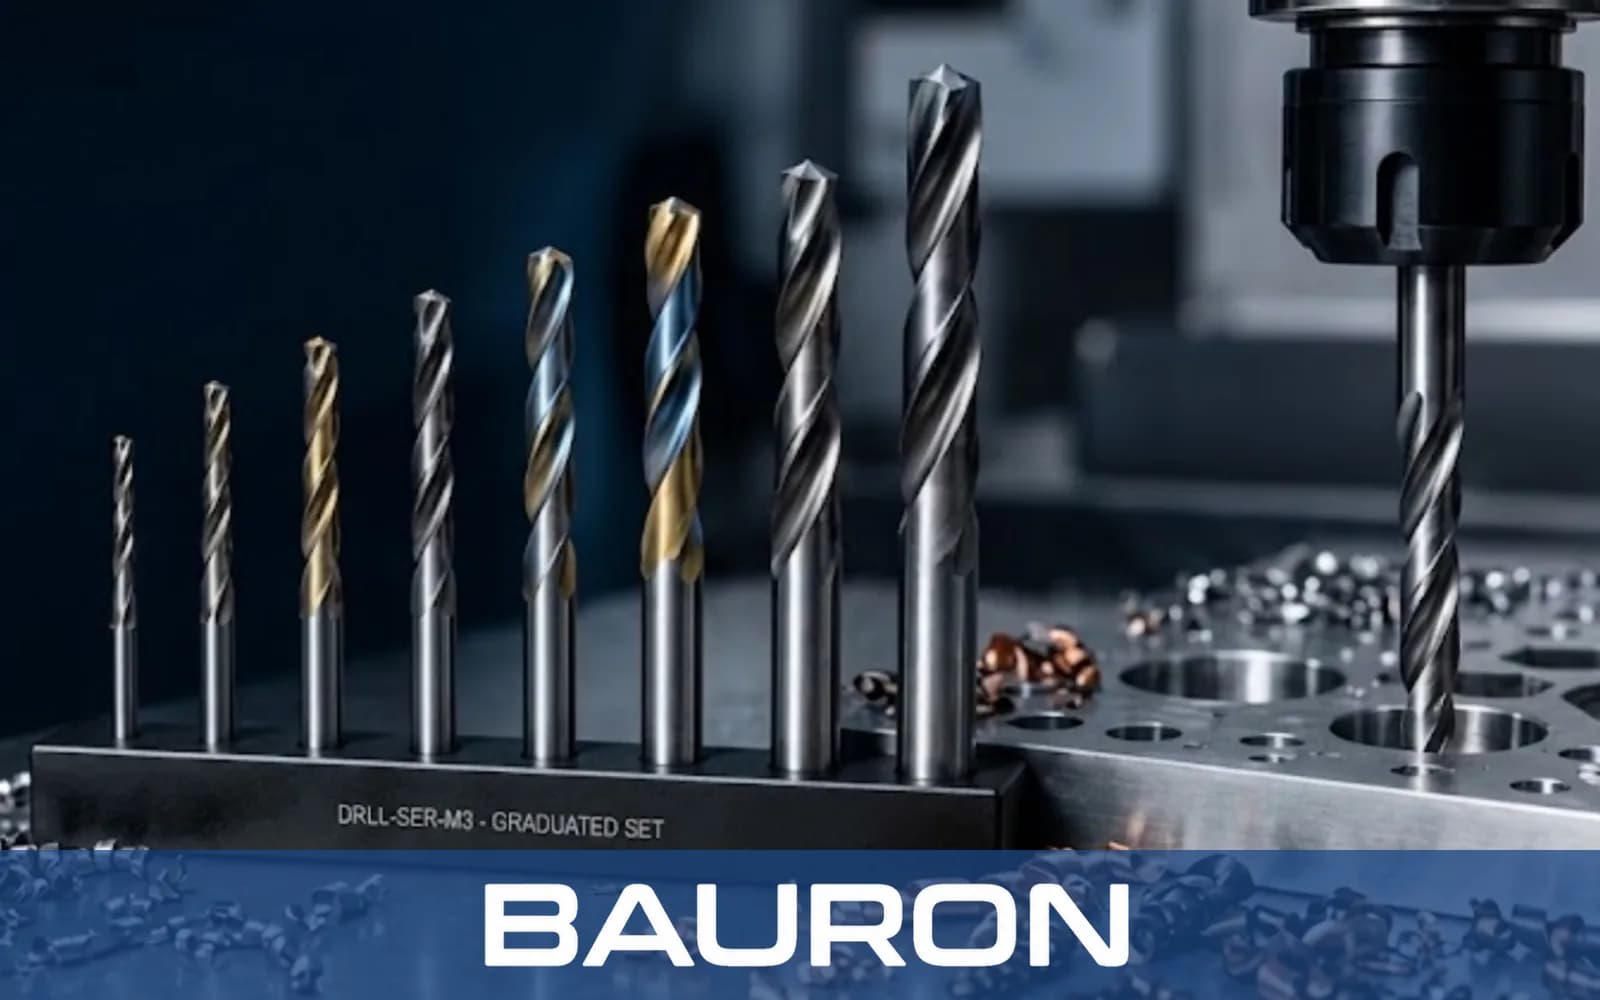
Utvider forstøpte, kjernede eller forborede hull nøyaktig uten å følge ujevnheter i overflaten.
Borer jevnt gjennom tverrhull og kilespor uten at verktøyet hugger tak eller vandrer.
Gir hull med snevre toleranser som ofte gjør en etterfølgende rømmeoperasjon overflødig.
Skjærer kortsponende støpejern og ikke-jernholdige metaller effektivt ved høy mating.
Enkelte spesialbor med tre spor kan bore i massivt materiale, men de fleste tresporsvarianter er optimalisert som kjernebor (for utvidelse av eksisterende eller forstøpte hull). Fordi kjernen i senter er tykkere og mangler en tradisjonell tverregg, er de svært godt egnet til å utvide eksisterende hull med ekstrem nøyaktighet.
Et vanlig bor med to spor kan bøye seg og bore lett lobeformede (trekantede) hull. Bor med tre spor gir 360° stabilitet med tre kontaktpunkter mot hullveggen. Det eliminerer vibrasjoner, gir helt runde hull og tillater betydelig høyere mating.
Fordi tre spor deler verktøyets omkrets, er hvert sporrom mindre enn på et bor med to spor. Derfor fungerer bor med tre spor best i kortsponende materialer (som støpejern, messing og aluminiumslegeringer) eller med kjølevæske under høyt trykk.
I mange tilfeller, ja. Takket være glattevirkningen fra de tre føringsfasene gir et bor med tre spor så presis finish og hulltoleranse at en etterfølgende rømmeoperasjon ofte ikke er nødvendig.
Ja. Bauron er spesialist på spesialtilpassede CNC-verktøy. Ingeniørteamet vårt kan konstruere bor med tre spor med spesielle trinndiametre, kanaler for intern kjøling eller tilpassede spissvinkler, nøyaktig etter dine produksjonskrav.
Bauron tilbyr design- og ingeniørstøtte for applikasjonsspesifikke verktøybehov. Del geometri, materiale, beleggbehov og bearbeidingsutfordring for teknisk vurdering.
Snakk med ingeniørene