Produksjon av spesialverktøy og geometridesign
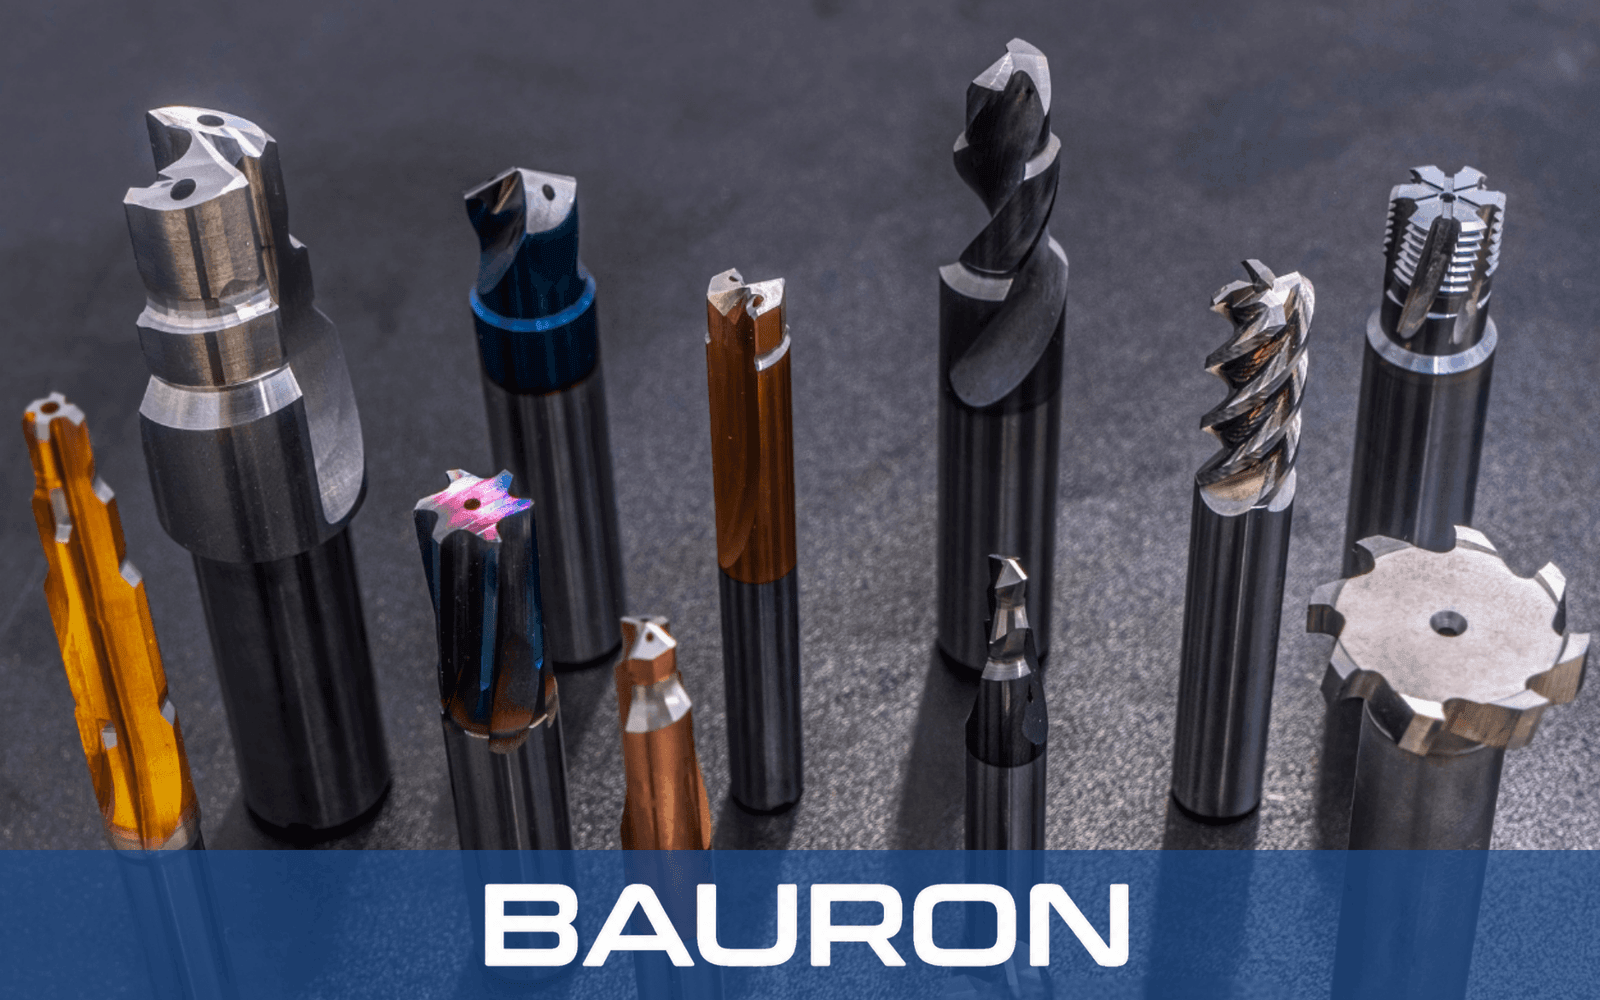
Skreddersydde pinnefreser, bor, trinnrømmere, formfreser og svalehalefreser i massivt hardmetall og hurtigstål, tilpasset materialet, maskinens stivhet og kravene til syklustid.
Bauron kombinerer avanserte slipeteknologier, konstruksjon av spesialverktøy og omfattende produksjonskapasitet for å produsere skjærende verktøy med høy ytelse.
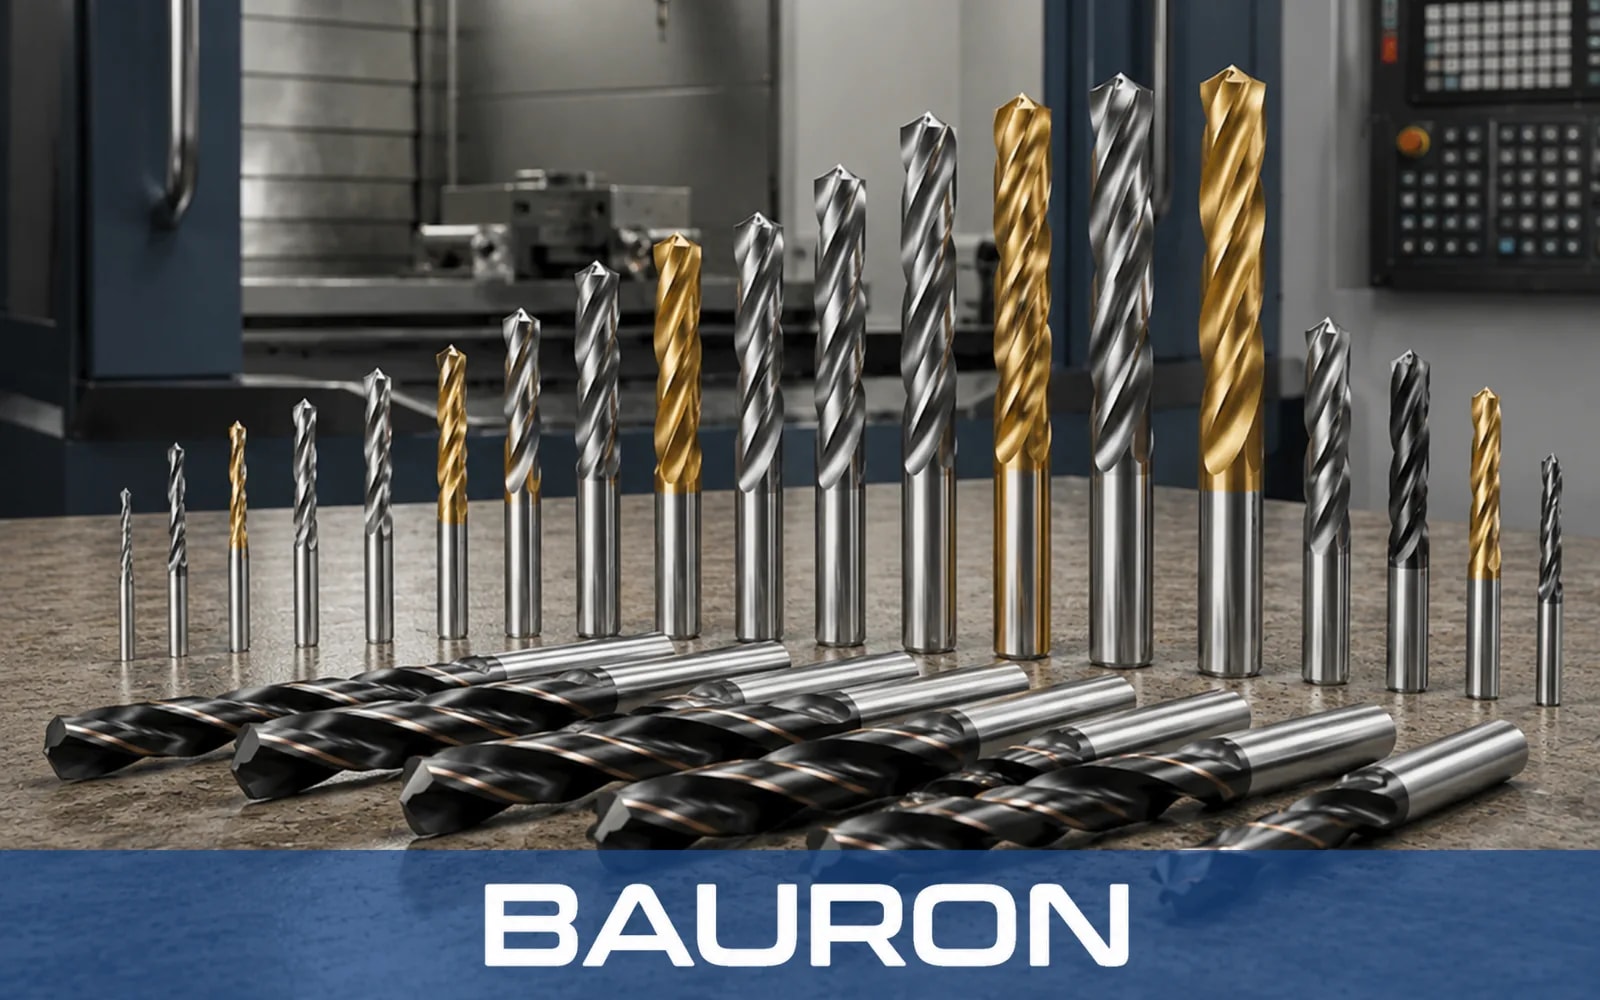
Bauron gjør komplekse tegningsspesifikasjoner om til spesialtilpassede skjæreverktøy med høy ytelse gjennom rask prototyping, sliping av spesialgeometrier, slitasjebestandige belegg og presisjonsomsliping. ISO 9001:2015-sertifisert kvalitetskontroll understøtter automatisert høyvolumproduksjon, kontraktsproduksjon i korte serier og spesialiserte FoU-prototyper.
Skreddersydde pinnefreser, bor, trinnrømmere, formfreser og svalehalefreser i massivt hardmetall og hurtigstål, tilpasset materialet, maskinens stivhet og kravene til syklustid.
Automatisk skifte av slipeskivesett og måling under prosessen gir konsentrisitet på submikronnivå, nøyaktig eggpreparering og komplekse 3D-profiler.
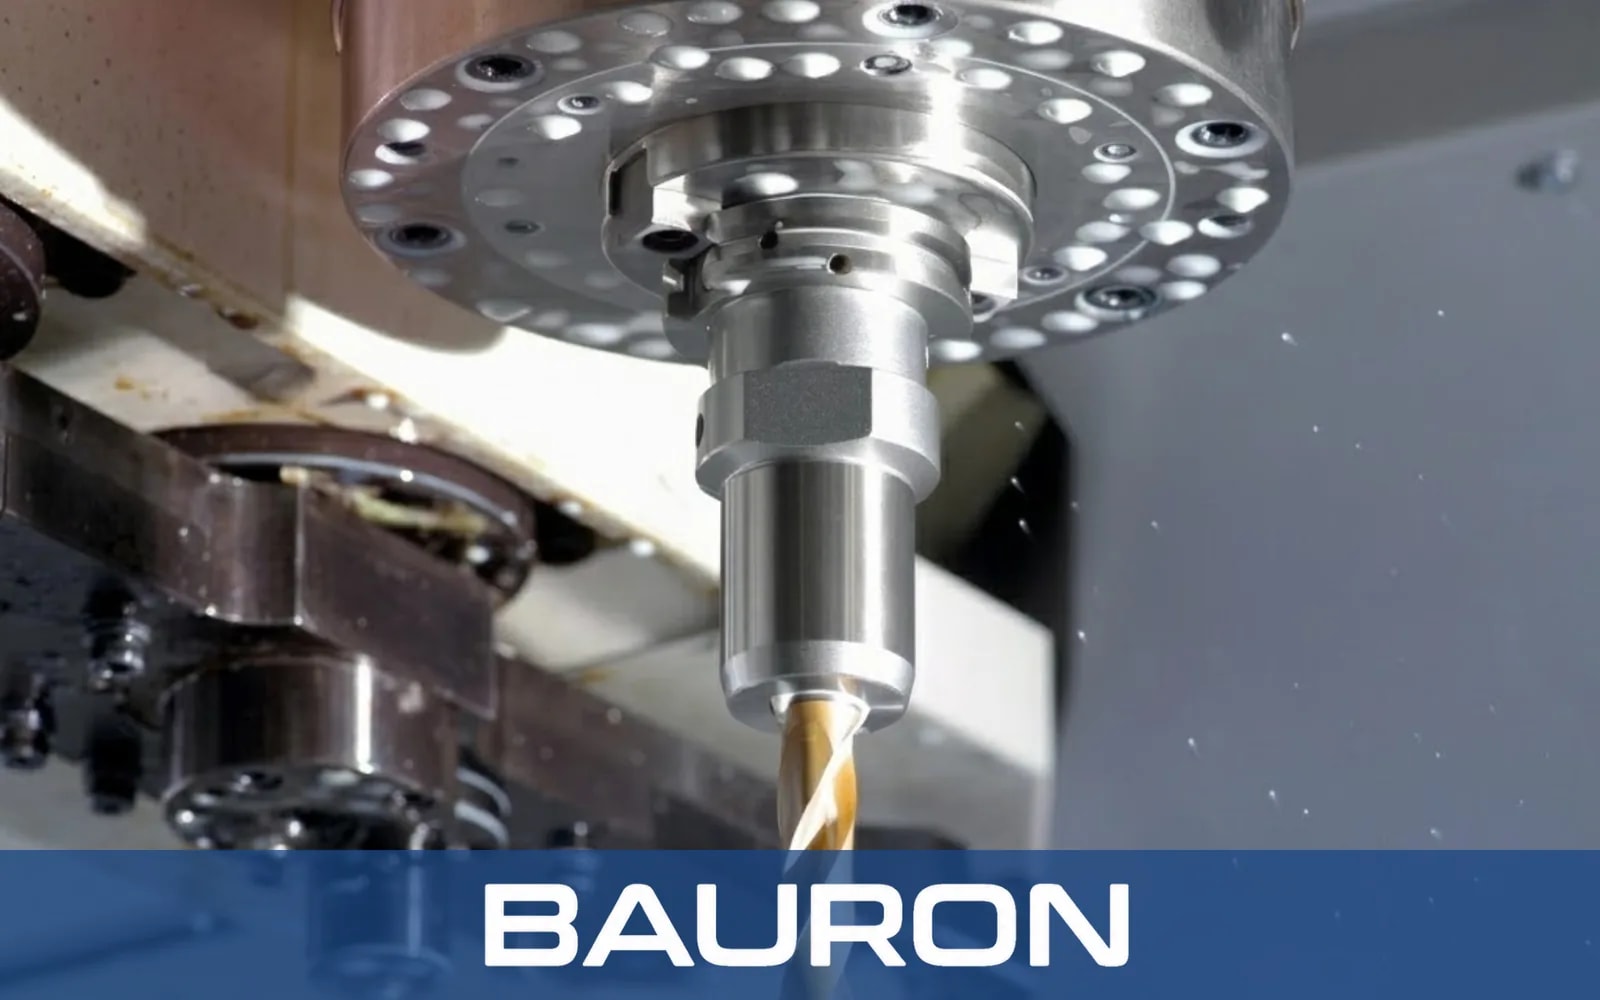
Drevne verktøyholdere for BMT45–BMT75- og VDI30–VDI50-revolvere, fra aksiale og radiale serier til gjengeholdere med momentbegrensning og turtallsøkere 1:2, med spesialtilpassede grensesnitt etter ønske.
Verktøy for mikrofresing, mikroboring og mikrogravering med presise spisser for mikrofluidikk, halvlederpakking og produksjon av kirurgisk utstyr.
PVD- og CVD-belegg tilpasset bruksområdet og de underliggende verktøymaterialene bidrar til å bevare verktøylevetiden og opprettholde høy sponfjerning ved høye hastigheter i krevende materialer.
Varmhardhet og oksidasjonsbestandighet for tørrbearbeiding av titan, rustfritt stål og nikkelbaserte superlegeringer.
Lav friksjon bidrar til å hindre påbygd egg og sponsveising i aluminiumslegeringer, kobber og plast.
Nanokompositt med hardhet opptil 41 GPa for tørr høyhastighetsfresing av forherdet stål opptil 70 HRC.
God eggbestandighet og smøreevne for ikke-jernholdige, ikke-magnetiske materialer og aluminiumslegeringer for luftfart.
Hvert Bauron-verktøy, fra standard CNC-verktøy til spesialverktøy, gjennomgår kontroll i flere trinn, slik at leveransene holder jevn kvalitet også i storskala produksjon.
3D-lasermåling verifiserer spiralvinkler, sponvinkelprofiler, hjørneradier og toleranser på frivinkelfasen.
Balansekalibrering ved høyt turtall bidrar til å hindre harmoniske vibrasjoner i høyhastighetsspindler.
Mikroskopisk kontroll bekrefter jevn eggavrunding og gradfrie eggfaser.
Verifisering av smeltecharge og sertifiserte materialtestrapporter er tilgjengelig for kontrakter innen luftfart, medisinteknikk og forsvar, tre av sektorene som dekkes av Baurons bransjeløsninger.
Med de opprinnelige slipeprogrammene fra fabrikken gjenoppretter Bauron slitte pinnefreser, bor og formfreser i hardmetall til de opprinnelige OEM-toleransene, påfører nye PVD-belegg og gir verktøyet tilnærmet ny ytelse til en brøkdel av prisen for et nytt verktøy.
Baurons 5-aksede slipesentre holder rutinemessig toleranser ned til ±0,0001" (±0,0025 mm) på kritiske verktøydiametre, trinnoverganger og hjørneradier.
Send 2D-tegninger i PDF-, DWG- eller DXF-format, eller 3D CAD-modeller i STEP- eller IGES-format. Ingeniørteamet kan også rekonstruere verktøy ut fra fysiske prøver eller spesifikasjoner for slitte komponenter.
Ja. Fleksible produksjonsoppsett håndterer alt fra enkeltstående prototyper og spesialiserte småserier til automatiserte produksjonsserier på millioner av deler.
Bruksspesifikke sponsporgeometrier, optimaliserte spiralvinkler og slitasjebestandige belegg, utviklet gjennom våre produksjonstekniske ingeniørtjenester, kan gi høyere mating og skjærehastighet, bedre sponavgang, lengre verktøylevetid og lavere produksjonskostnad per del.
Standardene og referansedokumentene som informasjonen på denne siden bygger på. Lenkene åpner utgiverens nettsted i en ny fane.
Datablad fra produsenten av beleggsanlegg for AlTiN, TiAlN, nACo, nACRo, ZrN og DLC: nanohardhet, friksjonskoeffisient, tykkelse og maksimal brukstemperatur.
Beleggsleverandørens forklaring på forskjellen mellom TiAlN og AlTiN, der AlTiN er mer oksidasjonsbestandig ved høyere temperaturer.
Fastsetter hvordan måleytelsen til koordinatmålemaskiner med optiske, berøringsfrie avstandssensorer prøves og periodisk reverifiseres.
Fastsetter tillatt restubalanse og balanseringsprosedyrer for stive rotorer som verktøy og holdere, angitt i balanseringskvaliteter, f.eks. G2.5.
ISOs lettfattelige veiledning til ISO 9001: hva kravene til kvalitetsledelse omfatter, og hvordan sertifisering foregår.
Kontakt ingeniørteamet vårt for gjennomgang av tegninger for spesialtilpassede CNC-verktøy, spesialbelegg eller støtte til produksjon av CNC-verktøy. Når designet er fastlagt, kan du be om tilbud på spesialverktøy direkte.
Bauron samarbeider med produsenter om å gjennomgå verktøygeometri, substrat, belegg, rekkevidde, maskinforhold og produksjonskrav for standard og spesialtilpassede CNC-verktøy.
Send inn kravene dine