Innretting
Spissen på fasboret sentrerer seg perfekt over det eksisterende hullet.
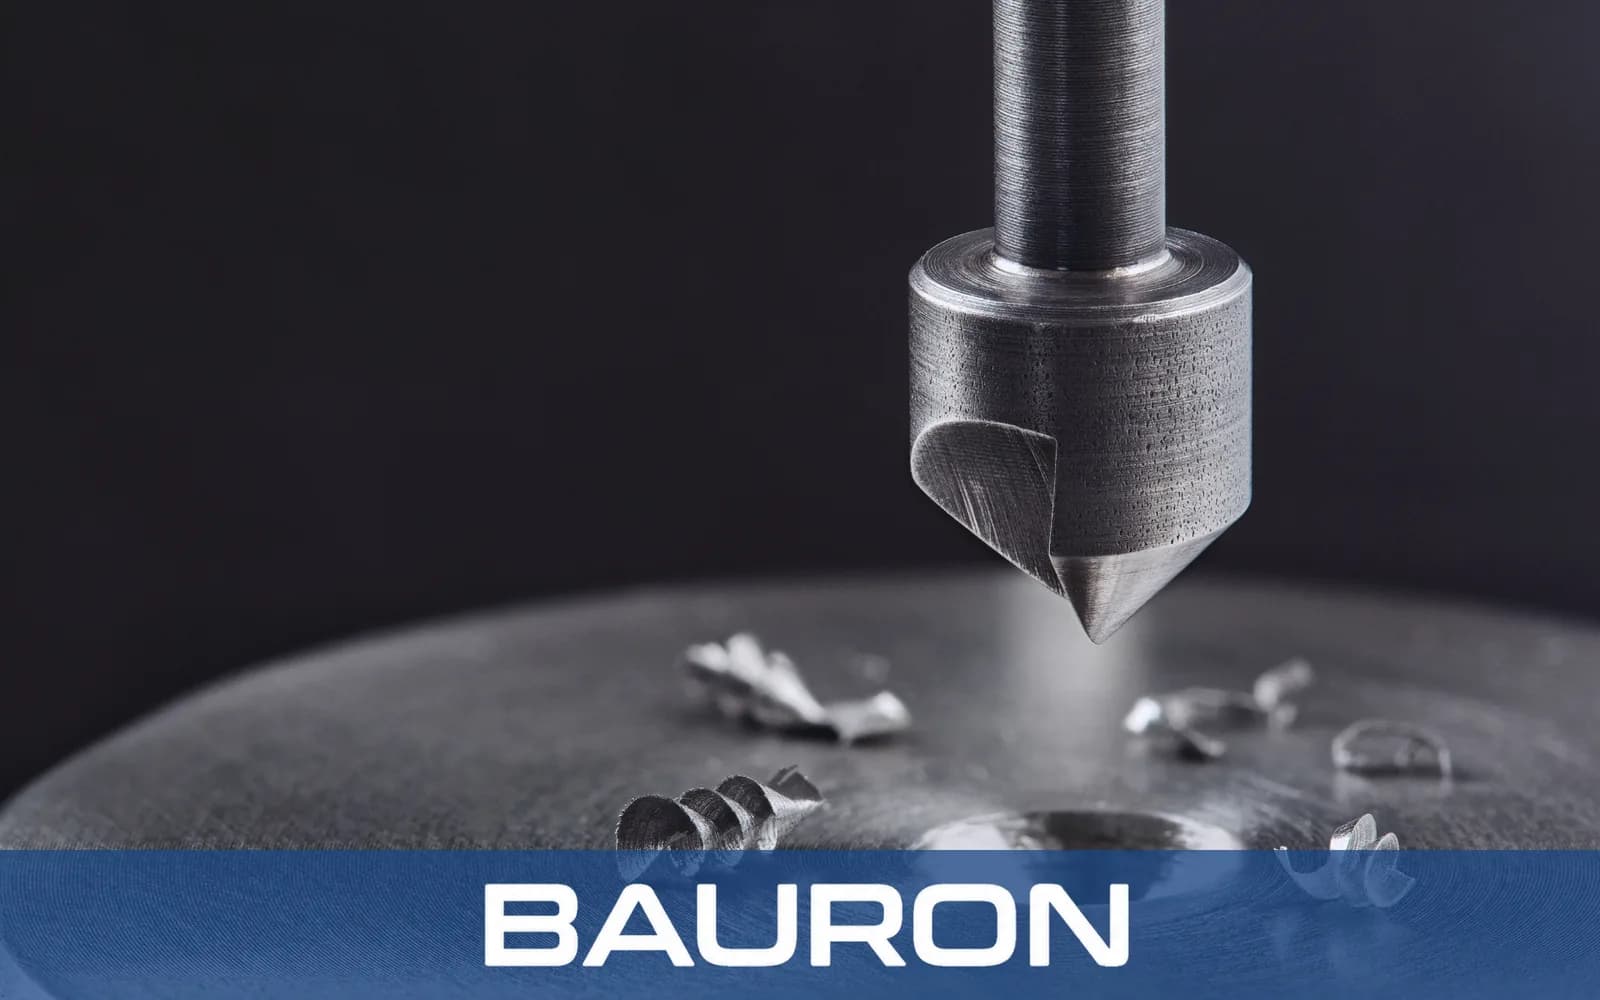
Et bor- og fasverktøy er et viktig verktøy for etterbearbeiding som brukes til å fase de skarpe, rettvinklede kantene på et boret hull. Det fungerer først og fremst som et svært effektivt avgradingsverktøy som skjærer bort grov grat etter vanlig boring og gir en sikker, ren finish.
Spissen på fasboret sentrerer seg perfekt over det eksisterende hullet.
Når verktøyet mates ned, får de vinklede skjærekantene kontakt med hullets ytterkant.
Sporene skjærer rent bort materialet i det skarpe hjørnet og danner en skrå kant.
Resultatet er en glatt, helt jevn konisk fas, klar for festeelementer eller sluttmontering.
Optimaliserte sporgeometrier hindrer vibrasjoner og gir en helt glatt fas.
Tilgjengelig i 60°, 82°, 90° og 120° for å passe til vanlige festeelementer og tappvinkler.
Massiv konstruksjon hindrer utbøying når verktøyet brukes som kraftig fasbor for metall.
Førsteklasses fasverktøy kan brukes både til fasing av hull og generell avgrading av kanter.
Fordeler skjærekreftene jevnt over de vinklede føringsfasene og hindrer for tidlig slitasje.
Varianter med ett spor, flere spor og null spor er tilgjengelige for ulike materialer og overflater.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/8 tomme til 2 tommer (tommestørrelser og metriske størrelser tilgjengelig) |
| Toppvinkel | 60°, 82°, 90°, 100°, 120° |
| Sportype | 1, 3, 4 eller 6 spor, eller null spor |
| Skafttype | Rett sylindrisk, Weldon eller sekskant |
| Toleranse | Presisjonsslipt etter OEM-spesifikasjoner |
| Bruksområde | Kantbrekking, avgrading og forsenking |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Aluminium, bløtt stål og plast. | Økonomisk, med utmerket slagseighet for bruk i håndholdt drill. |
| Massivt hardmetall | Herdet stål og slitende legeringer. | Et stivt fasverktøy i hardmetall gir uovertruffen slitestyrke. |
| TiAlN-belegg | Tørr CNC-bearbeiding med høy hastighet. | Beskytter skjærekantene mot ekstrem varme og forlenger levetiden. |
HSS gir slagseighet for generell bruk i håndholdt drill, massivt hardmetall gir stivhet og slitestyrke i herdede eller slitende materialer, og TiAlN beskytter skjærekantene ved tørr CNC-maskinering med høy hastighet.
Brukes mye til automatisert avgrading av hull og presis kantbrekking.
Gir stabil vertikal nedmating for vibrasjonsfrie faser.
Varianter med sekskantskaft egner seg for rask manuell avgrading på stedet.
Monteres i revolveren for å fase innvendige diametre på roterende sylindriske deler.
Fjerner skarp, farlig grat på nyborede komponenter for sikker håndtering.
Fungerer som fasverktøy som lager anlegg for senkeskruer, slik at de ligger i flukt med overflaten.
Faser hullinngangen slik at gjengetappen styres jevnt inn, og hindrer skjeve gjenger og tappbrudd.
Bryter de skarpe 90-graders hjørnene på maskinerte deler for å redusere spenningskonsentrasjoner.
Begrepene brukes ofte om hverandre. Generelt brukes et fasbor til å bryte skarpe kanter eller avgrade hull, mens en forsenker er beregnet på å lage et konisk hulrom som er dypt nok til at en senkeskrue ligger i flukt. Begge har konisk skjæregeometri.
Ja, men verktøymaterialet må passe til bruksområdet. Herdet stål og slitende legeringer krever et fasverktøy i hardmetall, fordi hurtigstål sløves raskt og kan brenne seg på svært harde materialer.
For senkeskruer velger du samme vinkel som skruehodet, vanligvis 82 grader i USA og 90 grader for metriske festeelementer. For kantbrekking eller forberedelse for gjenging anbefaler Bauron et avgradings- og fasverktøy med 90 graders vinkel.
Et verktøy med null spor har et kjegleformet hode med et skrått gjennomgående hull i stedet for tradisjonelle rette spor. Dette gir en jevn, vibrasjonsfri skjærende bevegelse som egner seg til avgrading av aluminium og myk plast.
Bauron kan vurdere krav til tilpassede fasverktøy med bestemte vinkler, forlengede skaft, styretapper og belegg som TiAlN for å oppfylle tegningskravene.
Bauron tilbyr design- og ingeniørstøtte for bruksspesifikke verktøykrav. Del geometri, materiale, behov for belegg og bearbeidingsutfordring for teknisk gjennomgang.
Snakk med ingeniørene