Segmenterte spon
Avbrutte skjærekanter deler brede metallspon opp i små spon.
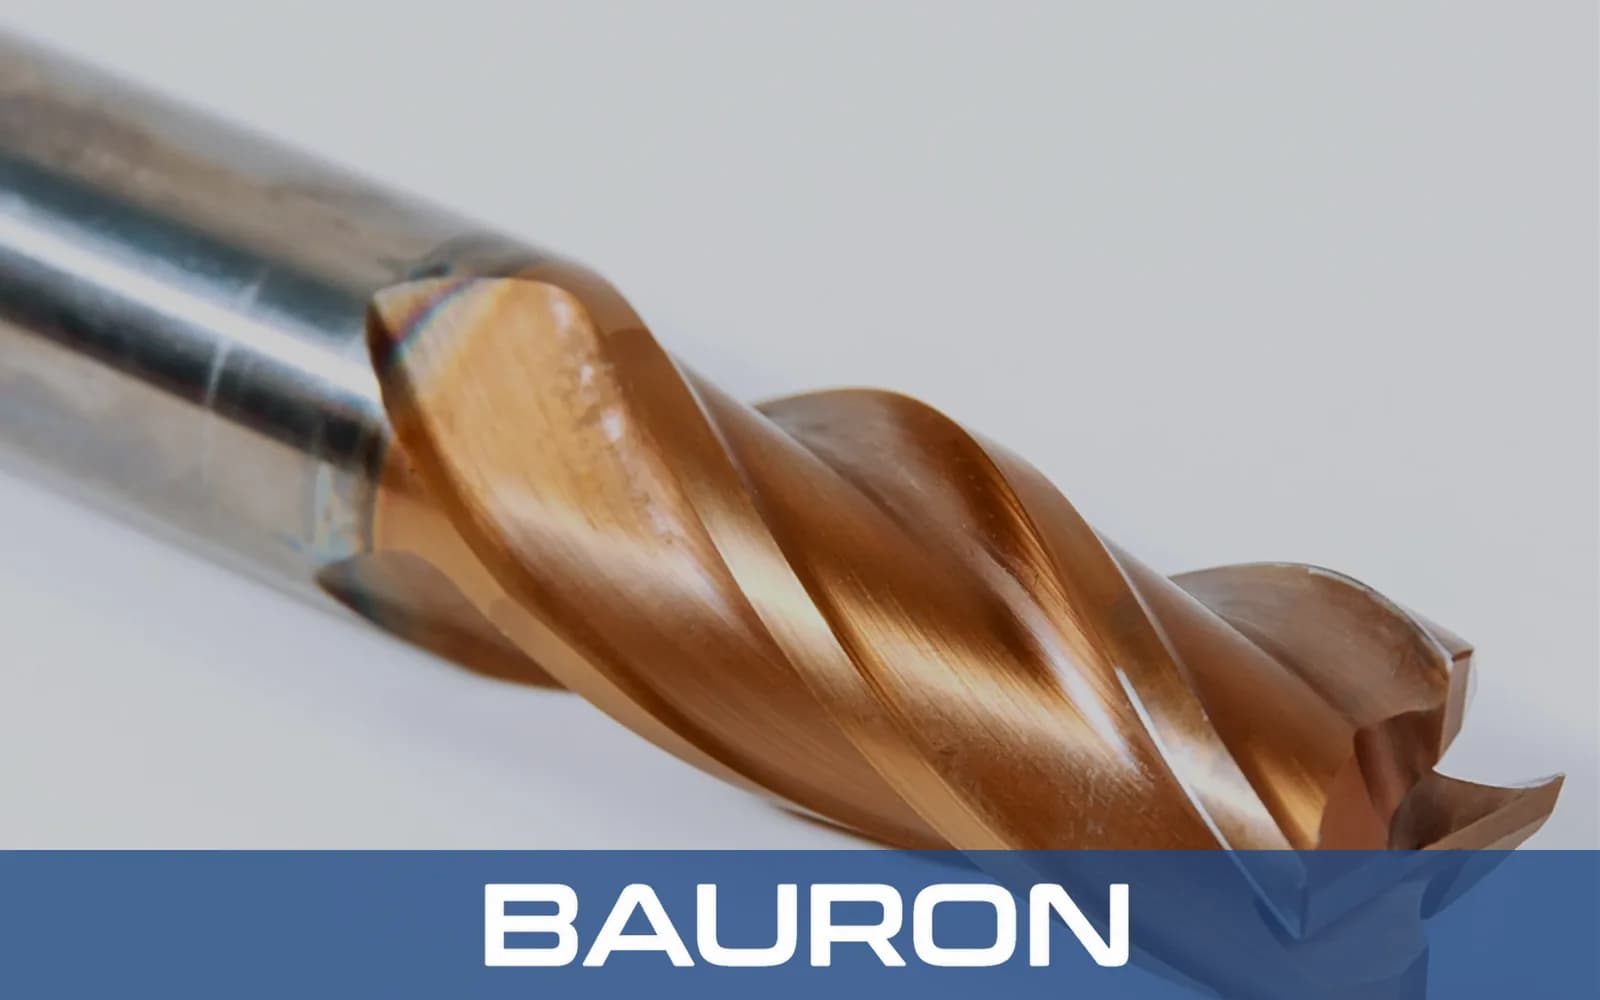
En pinnefres med sponbryter håndterer store sponmengder i seige, duktile materialer. Slipte hakk eller forskjøvne tagger langs skjærekantene deler sammenhengende metallbånd opp i håndterbare spon før de vikler seg rundt verktøyet eller pakker seg i dype lommer.
Avbrutte skjærekanter deler brede metallspon opp i små spon.
Mindre kontaktflate mellom spon og verktøy gir lavere skjæremotstand og varmeutvikling.
Små spon føres lett ut av dype spor og smale noter med kjølevæske eller luftblåsing.
God sponkontroll gir mulighet for større aksial skjæredybde og høyere bordmating med mindre risiko for fastkiling.
Tåler aggressiv mating og stor aksial skjæredybde, noe som reduserer syklustiden ved grovfresing.
Oppdelte spon forlater sporene lettere og reduserer risikoen for brudd i dype lommer.
Den avbrutte tannutformingen reduserer skjærekreftene på spindelen.
Forskjøvne tagger bryter opp skjærefrekvensene og reduserer vibrasjoner ved dype snitt.
Mindre friksjon og varmeoppbygging bidrar til å beskytte skjærene mot termisk slitasje.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/4" til 1-1/2"+; metrisk 6 mm til 32 mm+ tilgjengelig |
| Profiltype | Fin deling for seige legeringer og stål; grov deling for aluminium og myke metaller |
| Antall skjær | 3, 4, 5 eller 6 skjær |
| Endeprofiler | Flat ende, fasett eller hjørneradius (torusfres) |
| Skaftutførelse | Rett sylindrisk eller Weldon-skaft med medbringerflate |
| Bearbeidingstype | Høyeffektiv grovfresing, dyp sporfresing og trokoidal fresing |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Rustfritt stål, titan, herdede verktøystål og støpejern. | Den strukturelle stivheten motvirker utbøyning ved tunge grovfresepasseringer. |
| AlTiN / TiAlN-belegg | Seige legerte stål, rustfritt stål og tørrfresing med høy varmeutvikling. | Varmhardheten beskytter de tannede eggene mot varmerelatert nedbrytning. |
| nACo / DLC-belegg | Aluminiumslegeringer, messing og myke ikke-jernholdige metaller. | Bidrar til å hindre at myke materialer gnager eller sveiser seg fast i sponbryterhakkene. |
Massivt hardmetall gir stivhet ved grovfresing, AlTiN eller TiAlN beskytter eggene ved bearbeiding av jernholdige materialer med høy varmeutvikling, og nACo eller DLC bidrar til å kontrollere gnaging i ikke-jernholdige materialer.
Kjører dynamisk grovfresing og dyp sporfresing.
Tar tunge aksiale snitt i store smiemner av konstruksjonsstål.
Bruker revolverhoder med drevne verktøy til tverrfresing og grovfresing av dype kilespor.
Fjerner store materialvolumer fra dype innvendige hulrom og kanaler.
Kjører dynamiske fresebaner med fullt aksialt inngrep i seige legeringer.
Hindrer sponfloker ved grovfresing av duktilt rustfritt stål, aluminium og lavkarbonstål.
Fjerner materiale fra smidde flyskrogkomponenter i titan og aluminium.
Tradisjonelle grovfreser har grove, bølgeformede tenner som etterlater en bølget vegg. En sponbryterfres har forskjøvne hakk i ellers glatte skjær, noe som bryter sponene og samtidig gir en jevnere overflate som kanskje bare trenger en lett finfresepassering.
Duktile materialer gir sammenhengende spon som kan vikle seg rundt spindelen eller tette sporene. Sponbrytergeometrien deler disse sponene opp i mindre biter.
De gir en jevnere finish enn tradisjonelle grovfreser, men mikrohakkene kan etterlate linjemerker. Bruk en egen finfres når det kreves høy presisjon eller polert overflate.
Verktøy med grov deling har større hakk for myke materialer som aluminium. Verktøy med fin deling har mindre, tettere hakk for rustfritt stål, titan og herdede legerte stål.
Bauron kan konstruere hakkgeometrier, variable spiralvinkler, hjørneradier og TiAlN- eller nACo-belegg for spesifikke produksjonskrav.
Bauron tilbyr design- og ingeniørstøtte for verktøybehov. Ingeniørteamet samarbeider med kundene om spesialgeometrier, spesialbelegg og komplekse bearbeidingsutfordringer.
Snakk med ingeniørene