Inngrep mot 3D-flater
Den sfæriske radiusen holder tangentiell kontakt med konturerte CAD-flater under bevegelse i flere akser.
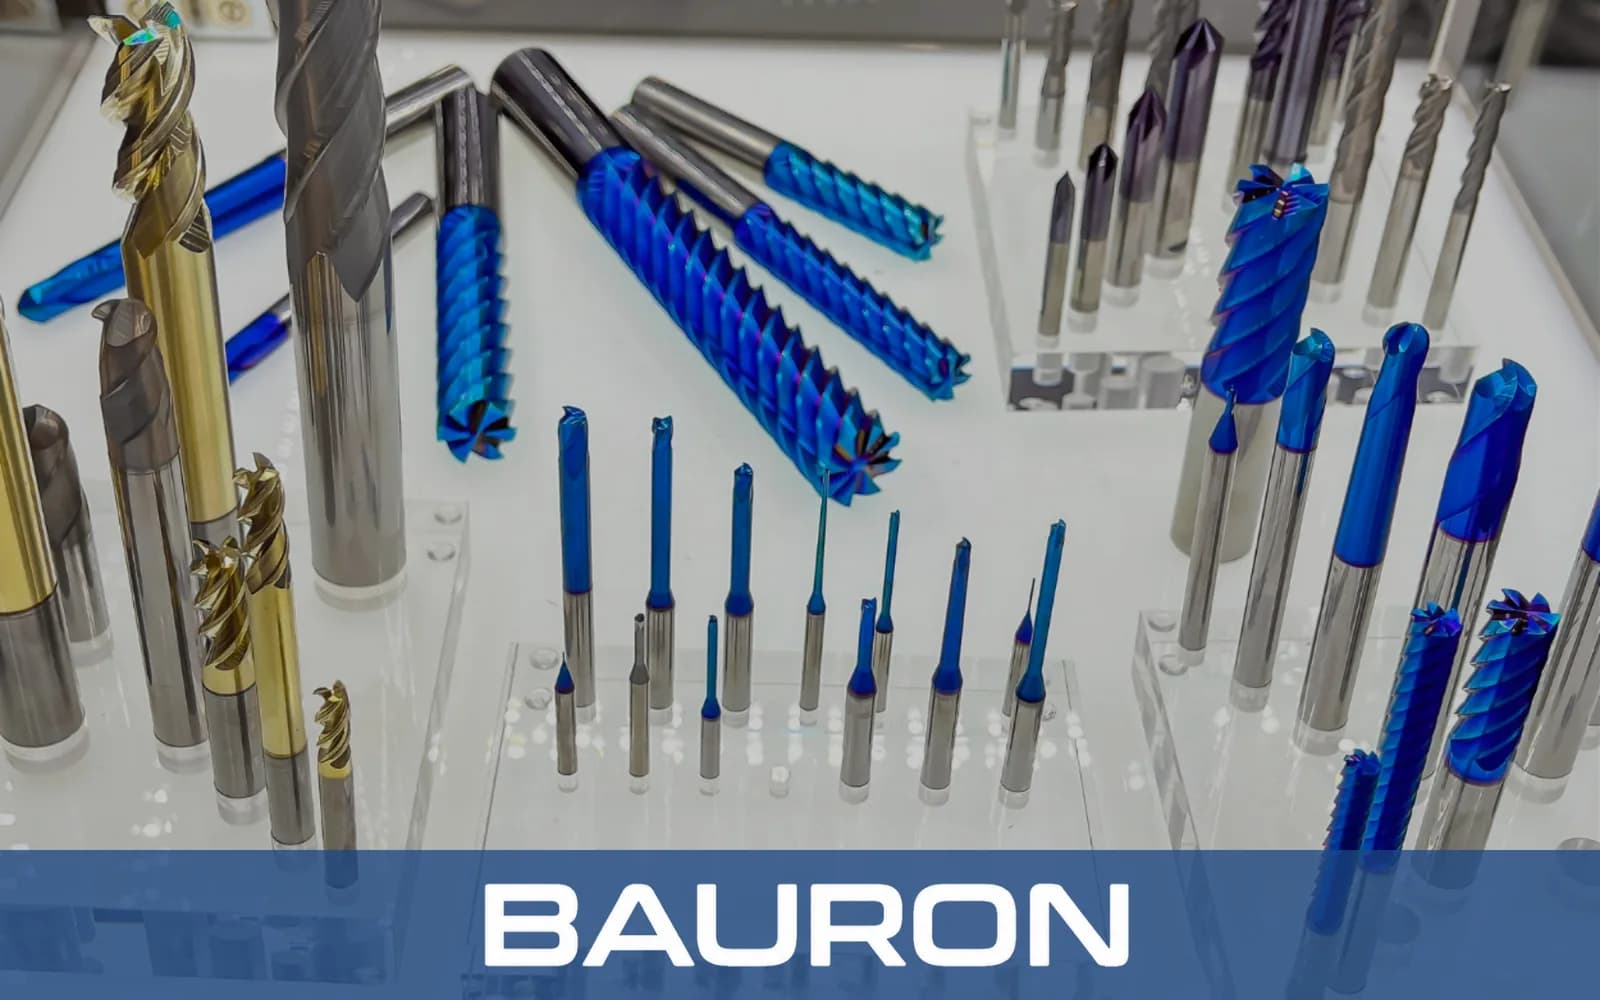
En kulefres, også kalt sfærisk pinnefres eller kulehodefres, har en avrundet skjærende nese der skjærene møtes i sentrum av verktøyradiusen. Den halvkuleformede profilen bearbeider sammenhengende 3D-konturer uten de skarpe trinnene som en fres med rett ende etterlater.
Den sfæriske radiusen holder tangentiell kontakt med konturerte CAD-flater under bevegelse i flere akser.
Senterskjærende skjær muliggjør direkte innstikk, rampefresing og 3D-profilfresing.
Kontrollert sidesteg etterlater små kammer i overflaten som kan poleres bort.
Den avrundede geometrien fordeler skjærekreftene over radiusen og reduserer lokal belastning på eggen.
Den sfæriske profilen gir glatte, konturerte overflater og kan redusere manuell polering.
Den halvkuleformede geometrien fordeler skjærekreftene i komplekse verktøybaner med flere akser.
Egnet for rampefresing, spiralinnstikk, finfresing av slake flater og kontinuerlig 5-akse profilering.
Konstruksjon i massivt hardmetall gir god målkontroll ved finfresing med høy hastighet.
Lettskjærende sfærisk geometri fordeler slitasjen over radiusen ved kontinuerlig konturfresing.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/32" til 1"+; metrisk 0,5 mm til 25 mm+ tilgjengelig |
| Antall skjær | 2 skjær for myke metaller og aluminium; 4 skjær for harde stål og rustfritt stål |
| Radiustoleranse | ±0,0002" eller ±0,005 mm |
| Skaftutførelse | Rett sylindrisk skaft, skaft med frigangshals eller kort skaft |
| Senterskjæring | Ekte senterskjærende geometri |
| Bearbeidingstype | 3D-finfresing av flater, profilering og formfresing |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Finkornet hardmetall | Herdet stål, rustfritt stål og titan. | Kjernestivheten bidrar til å begrense utbøyning ved 3D-finfresing med høy hastighet. |
| nACo / AlTiN-belegg | Herdet formstål opptil 65 HRC og tørrfresing. | Oksidasjonsbestandighet beskytter kulespissen mot friksjonsvarme. |
| DLC / ZrN-belegg | Aluminium, kobber og ikke-jernholdige legeringer. | Lav friksjon bidrar til å hindre at materiale sveiser seg fast på senterskjærene. |
Finkornet hardmetall gir stivhet ved 3D-finfresing, nACo eller AlTiN egner seg for herdet stål og tørrfresing, og DLC eller ZrN bidrar til å begrense materialklebing i ikke-jernholdige legeringer.
Holder riktig verktøyvektor og inngrep ved konturfresing av komplekse 3D-flater.
Kjører formfresing med høyt turtall for formrom i sprøytestøpeformer.
Bruker drevne verktøy til radiusbearbeiding av medisinske implantater og små dreide detaljer.
Bearbeider formrom, kjerneinnsatser og delelinjer for sprøytestøpeformer og pressverktøy.
Finfreser aerodynamiske 3D-geometrier på turbinblader og løpehjul.
Finfreser innvendige bunnradier, hjørneavrundinger og spenningsavlastende lommer i flystrukturer.
Former frie konturer i plast, kompositt-modellplater og ikke-jernholdige metaller.
Rotasjonsradiusen helt ytterst i spissen er null, så skjærehastigheten i det punktet er også null. På slake flater kan en 5-aksemaskin vippe verktøyet 15° til 30° slik at skjæringen skjer langs den ytre radiusen, der hastigheten er høyere.
Bruk 2 skjær for aluminium, kobber og plast, der åpne sporrom gir bedre sponavgang. Bruk 4 skjær for stål, rustfritt stål og titan, der en kraftigere kjerne og flere skjær gir grunnlag for høyere bordmating.
Kamhøyden er ryggen av ubearbeidet materiale som blir stående mellom to tilstøtende finfresingsbaner. Mindre sidesteg og større verktøyradius gir lavere kammer og glattere overflater.
En kulefres har en hel halvkuleformet spiss med radius lik halve diameteren og brukes til 3D-forming. En torusfres har flat bunn med avrundede ytterhjørner og brukes til lommebunner og radier i overgangen mellom bunn og vegg.
Bauron kan konstruere spesialtilpasset halsrekkevidde, kuleradiustoleranser, spiralvinkler og belegg for bruksspesifikke 3D-CAD/CAM-krav.
Bauron tilbyr konstruksjons- og ingeniørstøtte for spesialtilpasset rekkevidde, kuleradiustoleranser, spiralvinkler og bruksspesifikke belegg. Send 3D-modeller og bearbeidingskrav for teknisk vurdering.
Snakk med ingeniørene