Alt ved en CNC-maskin handler til syvende og sist om kvaliteten på verktøyet som brukes. Uansett hvor godt maskineringssenteret er, vil et verktøy som er feil for jobben eller ikke brukes riktig, gi vibrasjoner, dårlig kantkvalitet eller hull med overmål. Derfor er teknologien og prosessene bak produksjonen av skjæreverktøy et svært raskt voksende område innen industrien.
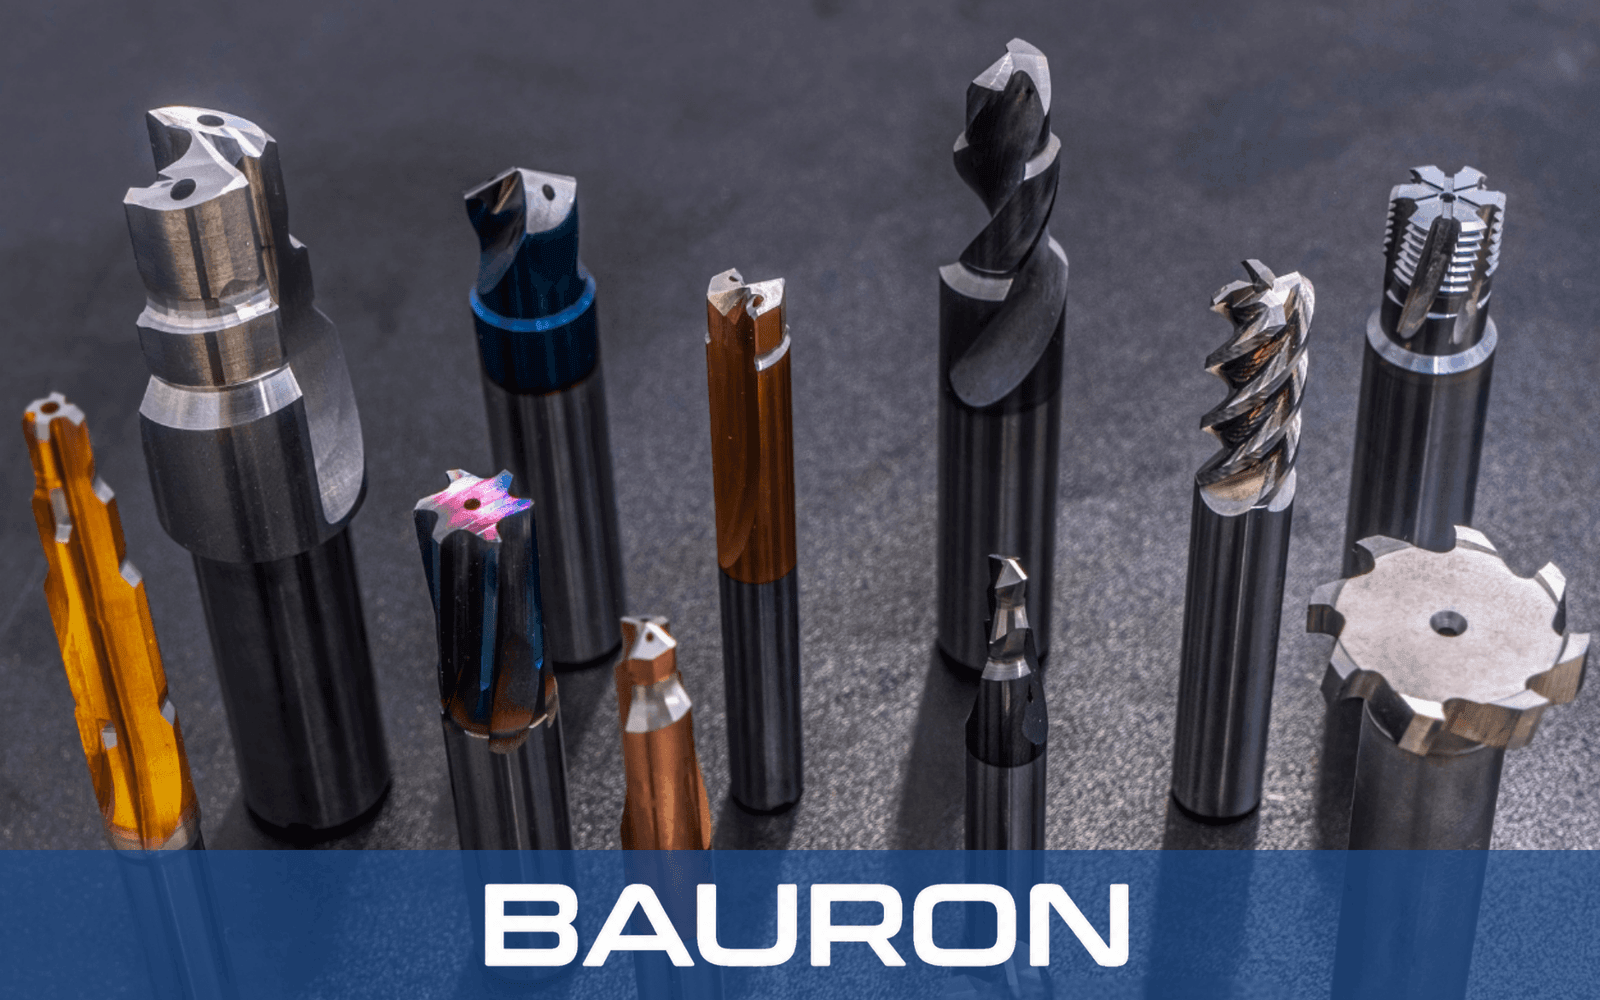
CNC-skjæreverktøy som pinnefreser, gjengetapper, rømmere og bor fjerner materiale styrt av digitale dataprogrammer. Å gjøre et materiale som metall om til en brukbar del har kommet langt takket være en rekke teknologiske forbedringer, fra verktøymaterialer og verktøydesign til beleggene som påføres slipte verktøy.
Å holde seg oppdatert på disse fremskrittene har blitt et krav for alle i maskineringsbransjen, blant annet ingeniører, innkjøpere og eiere av maskinverksteder. Riktige presisjonsskjæreverktøy gir høyere fortjeneste med raskere sykluser og lengre verktøylevetid. Dårlige valg fører til at marginene sakte forsvinner for hver jobb.
I denne artikkelen går vi gjennom de siste trendene innen verktøy for CNC-maskinering. Det omfatter avanserte materialer og belegg, de viktigste verktøytypene, CNC-verktøy etter bransjestandard, hvordan du designer dine egne spesialverktøy, og hvordan verktøyvalgene skiller seg mellom produksjon i store og små volumer.
Fremskritt innen verktøymaterialer og belegg
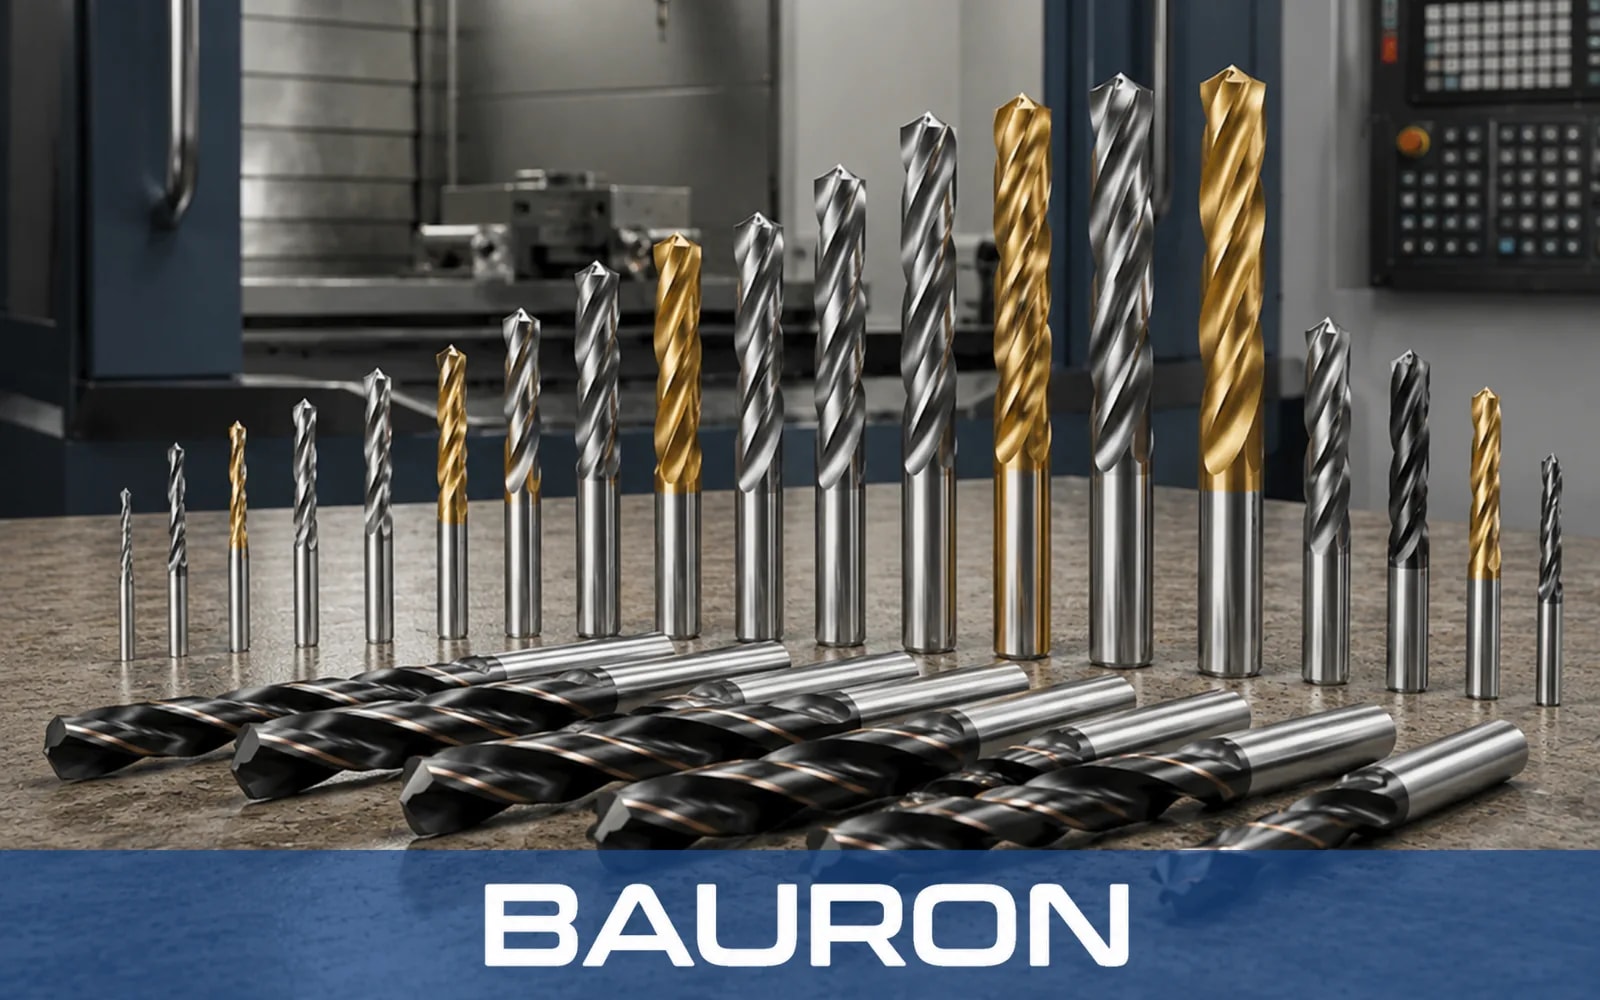
De største gevinstene for CNC-skjæreverktøy starter med hva verktøyet er laget av. Substrat og belegg avgjør sammen hvor raskt et verktøy kan kjøres, hvor mye varme det tåler og hvor lenge det varer.
Helhardmetall
Helhardmetall er nå standardsubstratet for presisjonsskjæreverktøy med høy ytelse. Det er langt hardere og stivere enn hurtigstål, så det holder en skarp egg ved høyere skjærehastigheter og bøyer seg mindre ut under belastning. Mindre utbøying betyr mer nøyaktige hull, planere bunner og snevrere toleranser.
Moderne hardmetallsorter med fin- og submikronkorn kombinerer hardheten med seighet. Dermed tåler hardmetallen avbrutte snitt og harde materialer som tidligere ga eggutbrudd på eldre sorter.
HSS-Co (koboltlegert hurtigstål)
Koboltlegert hurtigstål har fortsatt sin naturlige plass. Det er seigere enn hardmetall og mer tilgivende i mindre stive maskiner, manuelle oppsett og eldre utstyr. Det er også mer økonomisk for mange bore- og gjengejobber.
Særlig for gjengetapper og lange bor er HSS-Co fortsatt et sterkt valg der risikoen for verktøybrudd betyr mer enn maksimal hastighet.
Belegg
Det er innen belegg mye av den siste tidens utvikling har skjedd. Tynne PVD-lag som titannitrid (TiN), titanaluminiumnitrid (TiAlN) og aluminiumkromnitrid (AlCrN) øker overflatehardheten og reduserer friksjonen. Aluminiumrike belegg danner et beskyttende oksidlag ved høy temperatur, og derfor egner de seg for tørr- og høyhastighetsbearbeiding av stål.
For aluminium og ikke-jernholdige metaller flyttes fokuset fra varmebestandighet til å hindre påklebing på eggen. Polerte, ubelagte overflater eller overflater med diamantlignende karbon (DLC) hjelper sponet med å gli rent av. Guiden vår om belegg for pinnefreser sammenligner alternativene mer detaljert.
Den praktiske lærdommen er enkel: Det finnes ikke ett belegg som er best i alle situasjoner. De beste verktøyene for CNC-maskinering tilpasser substrat og belegg til materialet i arbeidsstykket og maskineringsstrategien.
De fire hovedfamiliene av CNC-skjæreverktøy
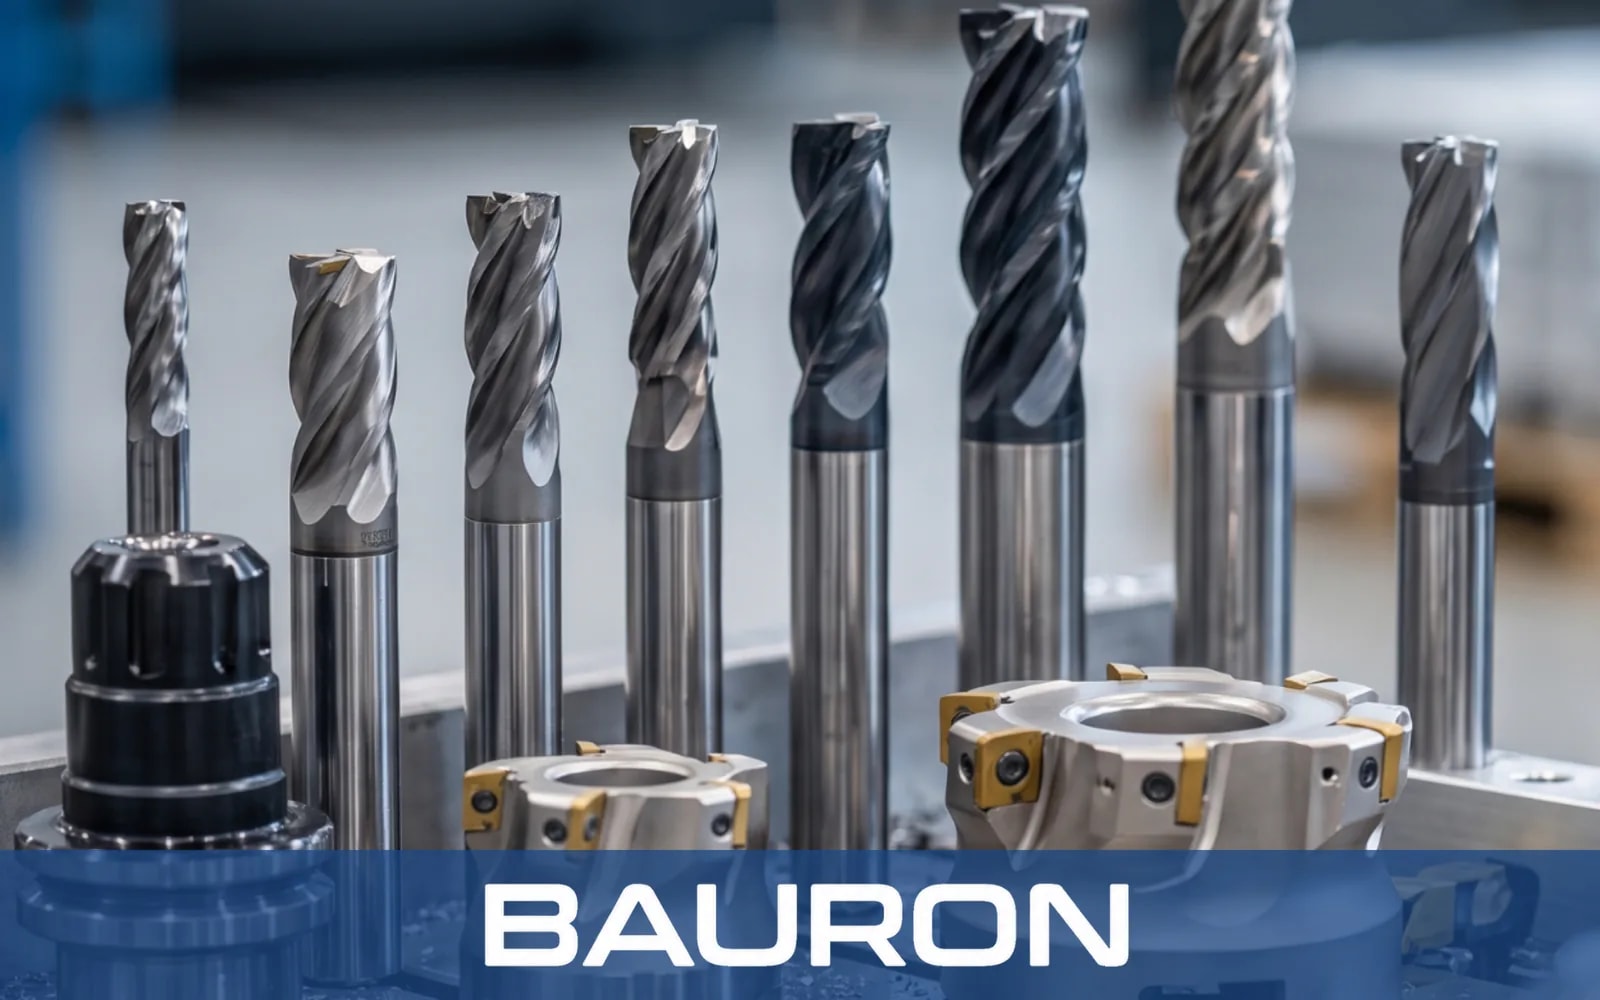
Det meste av CNC-maskinering handler om tre oppgaver: å lage hull, fjerne materiale og skjære gjenger. Fire verktøyfamilier dekker dem.
Bor: Raskere og dypere hullboring
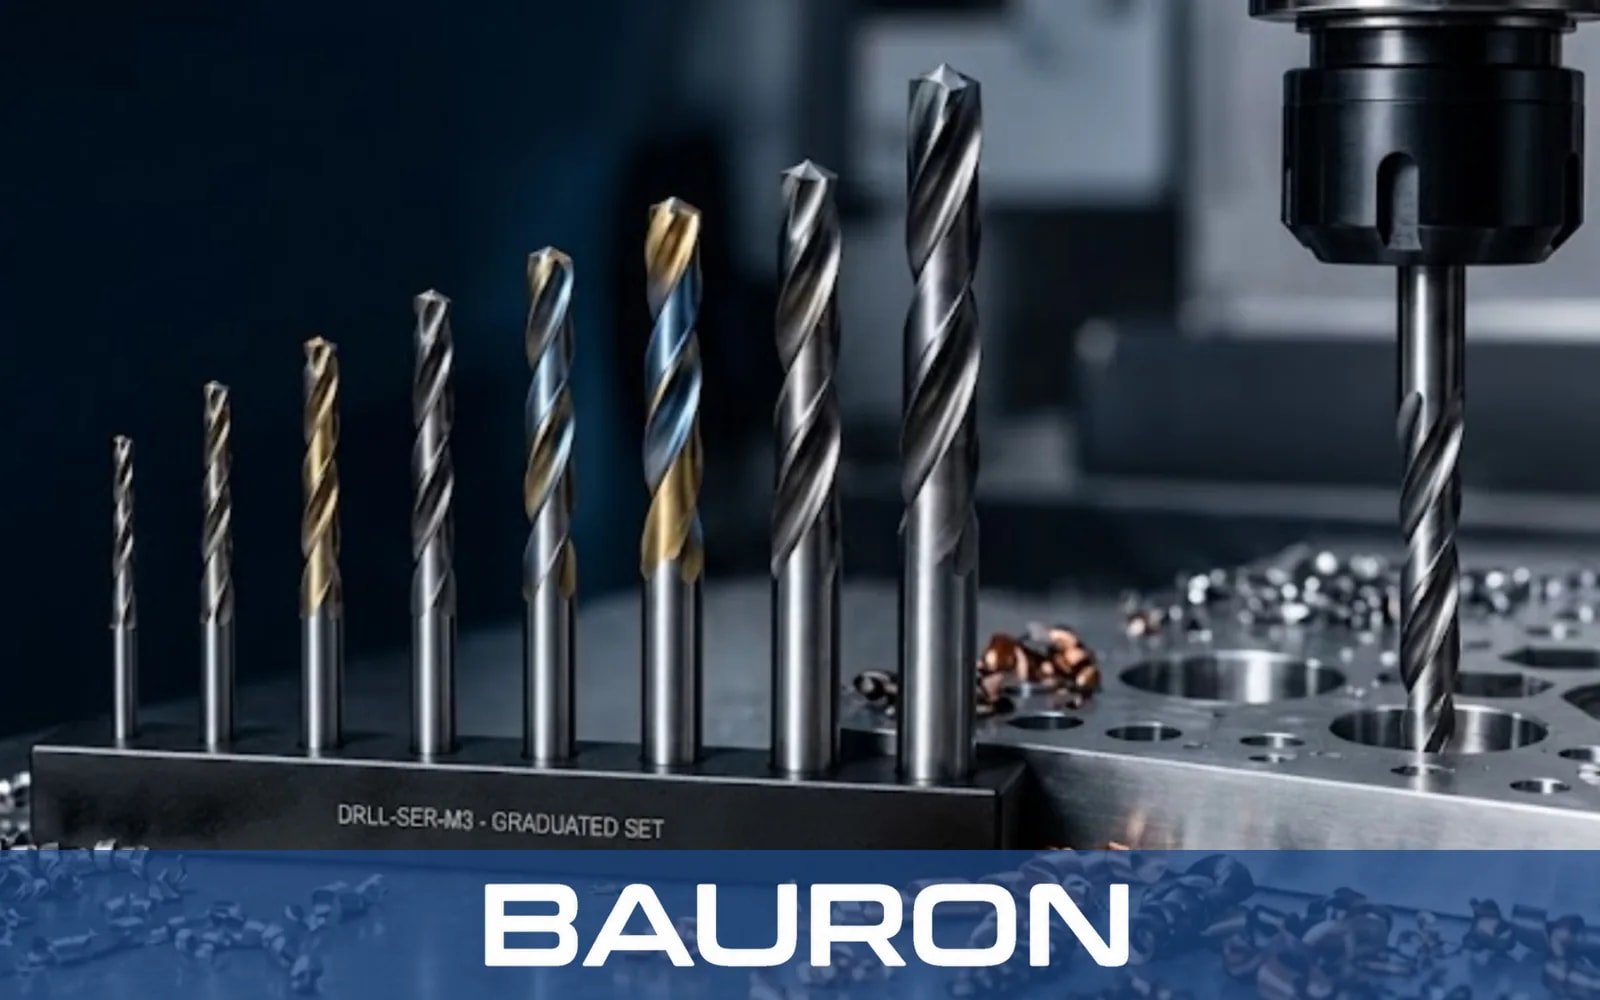
Boring er ofte den hyppigste operasjonen på en del, så små forbedringer gir raskt store utslag. Moderne borsortimenter går langt utover spiralboret. De omfatter punkt- og sentrumsbor, trinnbor, mikrobor, plansenkere, dyphullsbor og kanonbor.
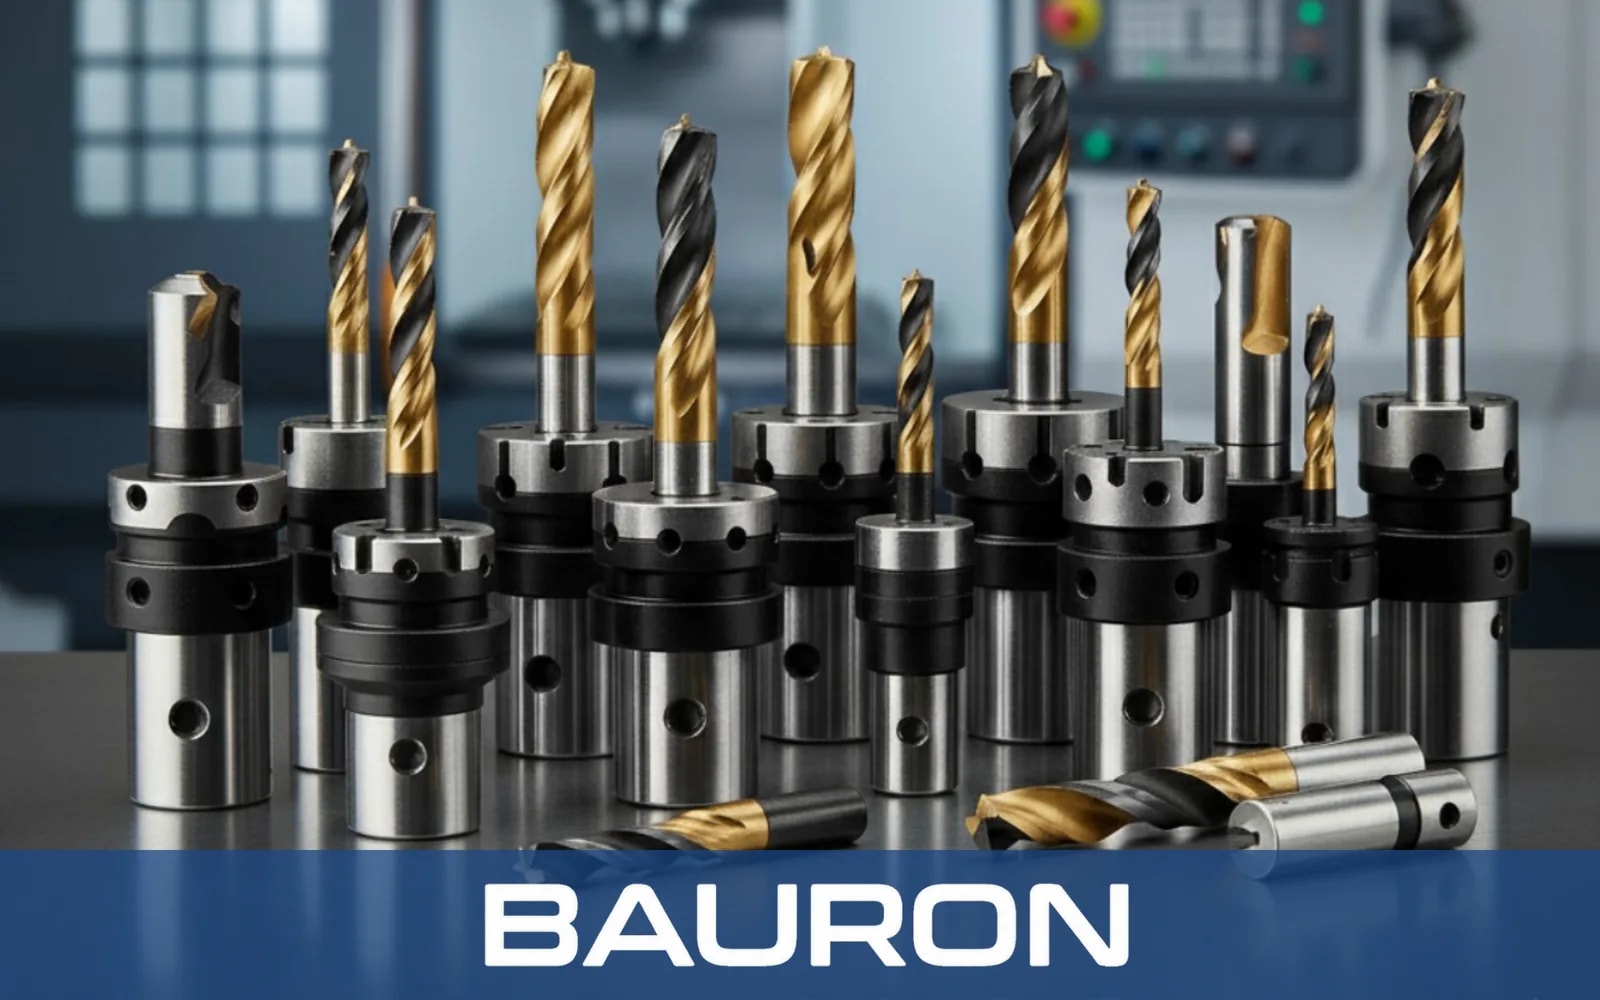
Det mest fremtredende fremskrittet er innvendig kjøling. Kjølemiddel som føres gjennom borkroppen, skyller sponet ut fra bunnen av hullet og kjøler skjæreeggen. Baurons sortiment i helhardmetall og HSS-Co omfatter mer enn 25 bortyper, og utførelser med innvendig kjøling gjør dyphullsboring fra 8xD til 30xD mulig.
Pinnefreser: Flere geometrier for alle materialer
Pinnefreser former profiler, lommer, spor og 3D-flater. Dagens sortiment omfatter pinnefreser med rett ende, kulefreser, pinnefreser med hjørneradius, pinnefreser med sponbryter, koniske kulefreser og formfreser, i tillegg til svalehalefreser, kilesporfreser og fasfreser.
Antall spor er et av de viktigste valgene. Utførelser med to og tre spor gir større sponrom, noe som passer for aluminium og ikke-jernholdige metaller. Flere spor, opptil 12, gir mer styrke og bedre overflatefinish i herdet og forherdet stål. Sponbrytergeometrier deler opp lange spon slik at grovfresingen kan kjøres hardere.
Rømmere: Hull som blir riktige første gang
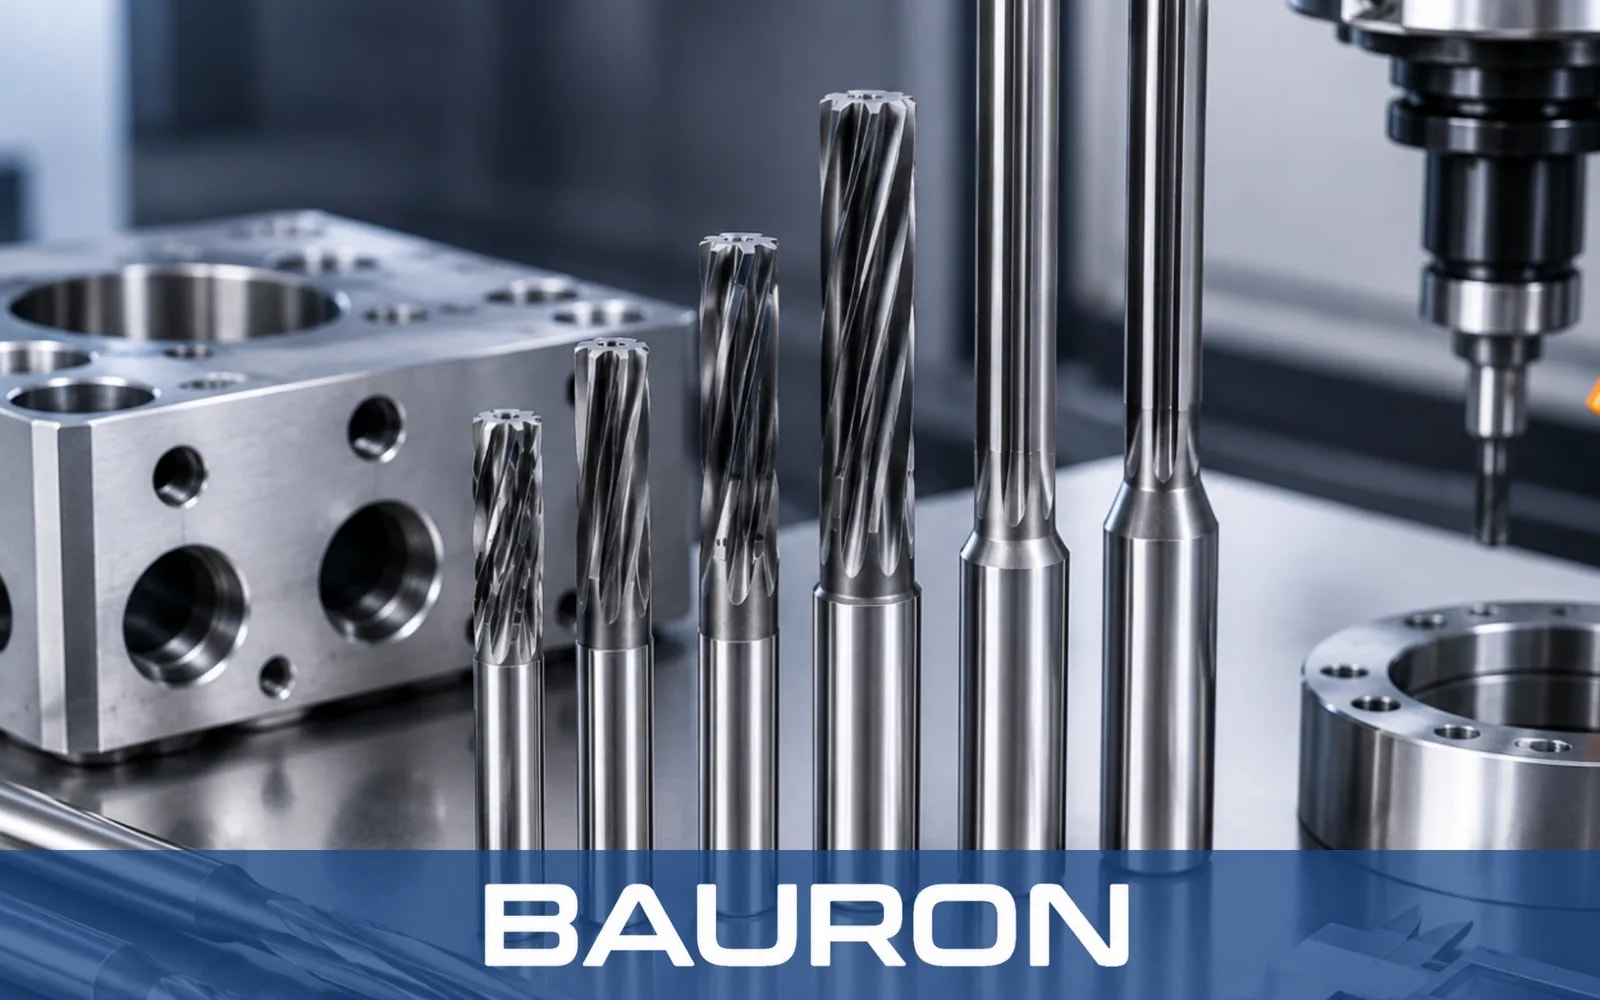
Når et borret hull ikke er nøyaktig nok, finbearbeider en rømmer det til riktig mål. Maskinrømmere og maskinrømmere for chuck, utførelser med rette og spiralformede spor samt rømmere med styretapp, trinnrømmere, påstikkrømmere, koniske og justerbare rømmere løser hver sitt hullproblem.
For presisjonspasninger som styrepinner og lagerseter er hullnøyaktighet H7 det vanlige målet. Bauron-rømmere i HSS, HSS-Co og helhardmetall klarer H7, med spesialdiametre og toleranseklasser på forespørsel.
Gjengetapper: Pålitelig presisjonsgjenging
En gjengetapp som brekker, kan føre til at en nesten ferdig del må kasseres, så utformingen av gjengetappen er viktig. Gjengetapper med skrålt skjær skyver sponet fremover i gjennomgående hull. Gjengetapper med spiralspor trekker sponet bakover og ut av blindhull. Gjengeformere fortrenger materialet i stedet for å skjære det, noe som gir sterkere gjenger helt uten spon.
Metriske standardgjenger (M), UNC og UNF dekker det meste av arbeidet. Deler til luftfart, energi og fluidsystemer trenger ofte metrisk fingjenge, UNJ, Acme eller NPT, og det er her spesialgjengetapper kommer inn.
Trenger du hjelp til å velge riktig verktøy? Snakk med en Bauron-ingeniør eller design ditt eget verktøy.
Presisjonsverktøy for CNC: Snevrere toleranser, bedre deler
Presisjonen i en ferdig del starter med presisjonen i verktøyet. Rundkast, diameteravvik eller en ujevn egg på verktøyet overføres direkte til hver del det bearbeider.
5-akset CNC-sliping
Moderne verktøyslipemaskiner arbeider i fem akser under CNC-styring. De kan lage komplekse sporformer, variable spiralvinkler og profiler i flere trinn med repeterbar nøyaktighet. Det er dette som gjør formverktøy og trinnverktøy praktisk gjennomførbare til en rimelig kostnad.
Med 5-akset sliping og nøye prosesskontroll holder Bauron toleranser helt ned til ±0,0025 mm (±0,0001 tomme, eller 2,5 mikrometer) på utvalgte kritiske mål på verktøyet.
Kontroll og måleteknikk
En toleranse betyr bare noe hvis den måles. Presisjonsverktøy for CNC bør verifiseres med koordinatmålemaskiner (CMM) og optiske komparatorer, som kontrollerer diametre, profiler og egggeometri mot konstruksjonen.
Sertifiserte kvalitetssystemer gir enda et lag av trygghet. Baurons produksjon er ISO 9001:2015-sertifisert, så kontroll og sporbarhet følger en dokumentert og revidert prosess.
Hvorfor det betyr noe på verkstedgulvet
Snevrere verktøytoleranser lønner seg på måter innkjøpere kan måle. Delene godkjennes allerede ved første kontroll. Verktøyene slites jevnt, så verktøylevetiden blir mer forutsigbar. Og når et verktøy skiftes ut, skjærer det nye akkurat som det forrige, noe som betyr mindre ommåling og færre justeringer av verktøykorreksjoner mellom seriene.
Design av spesialverktøy blir digitalt
I mange år betydde bestilling av et spesialskjæreverktøy skisser, e-poster og uker med frem og tilbake. Det endrer seg raskt. Med konfiguratorer på nett kan ingeniører nå spesifisere spesialtilpassede CNC-skjæreverktøy på få minutter.
Baurons plattform Design av spesialverktøy er et godt eksempel. Kundene konfigurerer pinnefreser, bor, gjengetapper og rømmere via visuelle skjemaer på nett og velger parametere som diameter, lengde, sporutforming, kjølealternativer, gjengetype, stigning, toleranse og belegg. Hver forespørsel blir deretter gjennomgått av en Bauron-ingeniør før produksjon.
Det er ingeniørgjennomgangen som er den viktige delen. En konfigurator gjør verktøy tilgjengelige, men en erfaren ingeniør fanger opp problemer som et skjema ikke kan. Det kan for eksempel være en sporlengde som vil gi vibrasjoner, eller et belegg som ikke passer til materialet i arbeidsstykket.
Spesialverktøy er verdt å vurdere når:
- Ett verktøy kan erstatte to eller tre operasjoner, for eksempel et trinnbor som borer og faser i ett gjennomløp.
- En del krever en ikke-standard diameter, gjenge eller profil.
- Standardverktøy slites ut for fort i et krevende materiale.
- Dype eller vanskelig tilgjengelige elementer krever spesielle lengder eller rekkevidde.
Å kombinere operasjoner i ett spesialverktøy gir færre verktøyskift og kortere syklustid. På en produksjonsjobb blir disse sekundene per del raskt til timer per uke.
Fra små til store produksjonsvolumer
Den beste verktøystrategien avhenger av hvor mange deler du lager. De samme verktøyene for CNC-maskinering kan være riktig svar for en prototype og feil svar for en produksjonsserie.
| Produksjon i små volumer | Produksjon i store volumer | |
|---|---|---|
| Typisk arbeid | Prototyper, pilotserier, bestillinger av enkeltverktøy | Gjentakende produksjon, tusenvis av deler |
| Prioritet for verktøy | Fleksibilitet og kort leveringstid | Kostnad per del og verktøylevetid |
| Verktøyvalg | Allsidige standardverktøy, små serier med spesialverktøy | Optimaliserte spesialverktøy, kombinerte operasjoner |
| Hva du bør følge med på | Oppsettstid og å få første del riktig | Ensartethet mellom verktøypartier |
Produksjon i små volumer
Ved prototyping og korte serier er hastighet og fleksibilitet viktigst. Ingeniørene trenger verktøy raskt, ofte i små antall, og designet kan fortsatt endre seg. Allsidige standardverktøy dekker de fleste elementer, og små serier med spesialverktøy fyller hullene.
Muligheten til å bestille ett enkelt spesialverktøy, i stedet for et minimumsparti, gjør arbeid i små volumer langt mer praktisk.
Produksjon i store volumer
I produksjonsskala mangedobles hvert sekund av syklustiden og hvert verktøyskift tusenvis av ganger. Her gir spesialverktøy som kombinerer operasjoner, belegg tilpasset materialet og forutsigbar verktøylevetid reelle besparelser.
Ensartethet blir også avgjørende. Hver nybestilling av et verktøy skal skjære nøyaktig som den forrige, slik at prosessene forblir stabile uten ny kvalifisering.
Én partner gjennom hele livssyklusen
Den enkleste veien er en leverandør som kan støtte begge ender. Bauron drar nytte av Norcks kapasitet som produsent av presisjonsdeler og tilbyr produksjon på bestilling, fra prototyper i små volumer og enkeltverktøy til gjentakende bestillinger i store volumer. Et verktøy som har vist seg å fungere på prototypen, kan skaleres rett inn i produksjon.
Be om tilbud på din neste verktøybestilling.
Bærekraft, fremtidsutsikter og utfordringer
Bærekraft
Skjæreverktøy inneholder verdifulle råvarer, og produksjonen krever mye energi. Den enkleste måten å redusere denne påvirkningen på er å lage verktøy som varer lenger, slik at færre må produseres, fraktes og kastes.
Slitte verktøy kan ofte slipes om og fornyes i stedet for å byttes ut, og gamle verktøy kan resirkuleres. Verktøy som leder kjølemiddelet rett til skjæreeggen, hjelper også verkstedet med å bruke mindre av det.
Utfordringer
Bransjen står fortsatt overfor noen store hindringer:
- Mer krevende materialer: Deler til fly og andre krevende bransjer lages av svært harde metaller som raskt sliter ut verktøyene.
- Mindre deler: Medisinske deler og elektronikkdeler krever bittesmå verktøy som lett brekker og er vanskelige å kontrollere.
- Færre eksperter: Valg av riktig verktøy for en jobb er fortsatt avhengig av erfarne ingeniører, og det er ikke nok av dem.
- Tilgang og pris: Kostnaden og leveringstiden for råvarer kan endre seg raskt.
Hva som venter
Det neste store steget vil komme fra smartere maskiner. Maskiner kan nå registrere når et verktøy begynner å bli slitt, og bytte det før det brekker. Programmerere kan også teste en jobb på skjermen med en nøyaktig digital kopi av verktøyet før de skjærer i ekte metall.
Designverktøy på nett vil også gjøre spesialverktøy enklere å bestille. Når en ingeniør kontrollerer hvert design, blir et verktøy laget for én bestemt jobb like enkelt å kjøpe som et standardverktøy.
Konklusjon
CNC-skjæreverktøy har endret seg mer de siste årene enn mange verksteder er klar over. Bedre hardmetallsorter og belegg, 5-akset sliping, kontroll på mikrometernivå og design av spesialverktøy på nett gir alle raskere sykluser, lengre verktøylevetid og mer nøyaktige deler.
Enten du prøvekjører en prototype eller lager tusenvis av deler i måneden, er det riktige presisjonsverktøy for CNC som utgjør forskjellen. Et samarbeid med en erfaren produsent av presisjonsdeler gjør at du kan gå fra små til store produksjonsvolumer med de samme velprøvde verktøyene.
Klar til å oppgradere verktøyene dine? Design ditt eget CNC-skjæreverktøy med Bauron, eller kontakt ingeniørene våre for hjelp til å velge riktig verktøy.