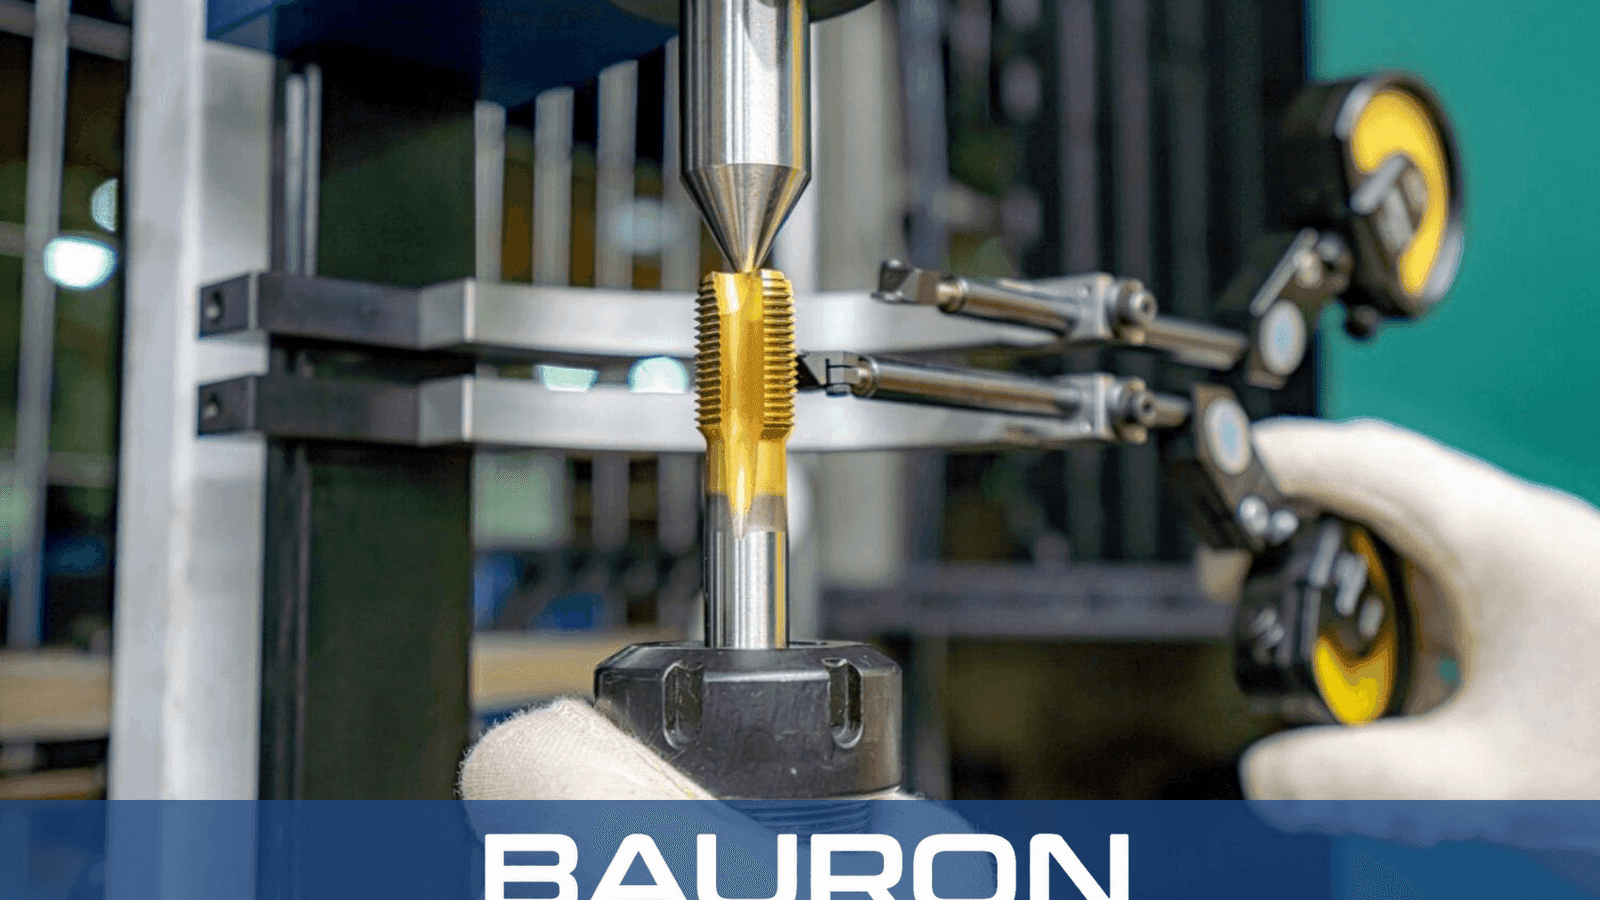
Sponet skyves fremover
Den vinklede skjæreggen leder sponet foran tappen og mot utløpet av det gjennomgående hullet.
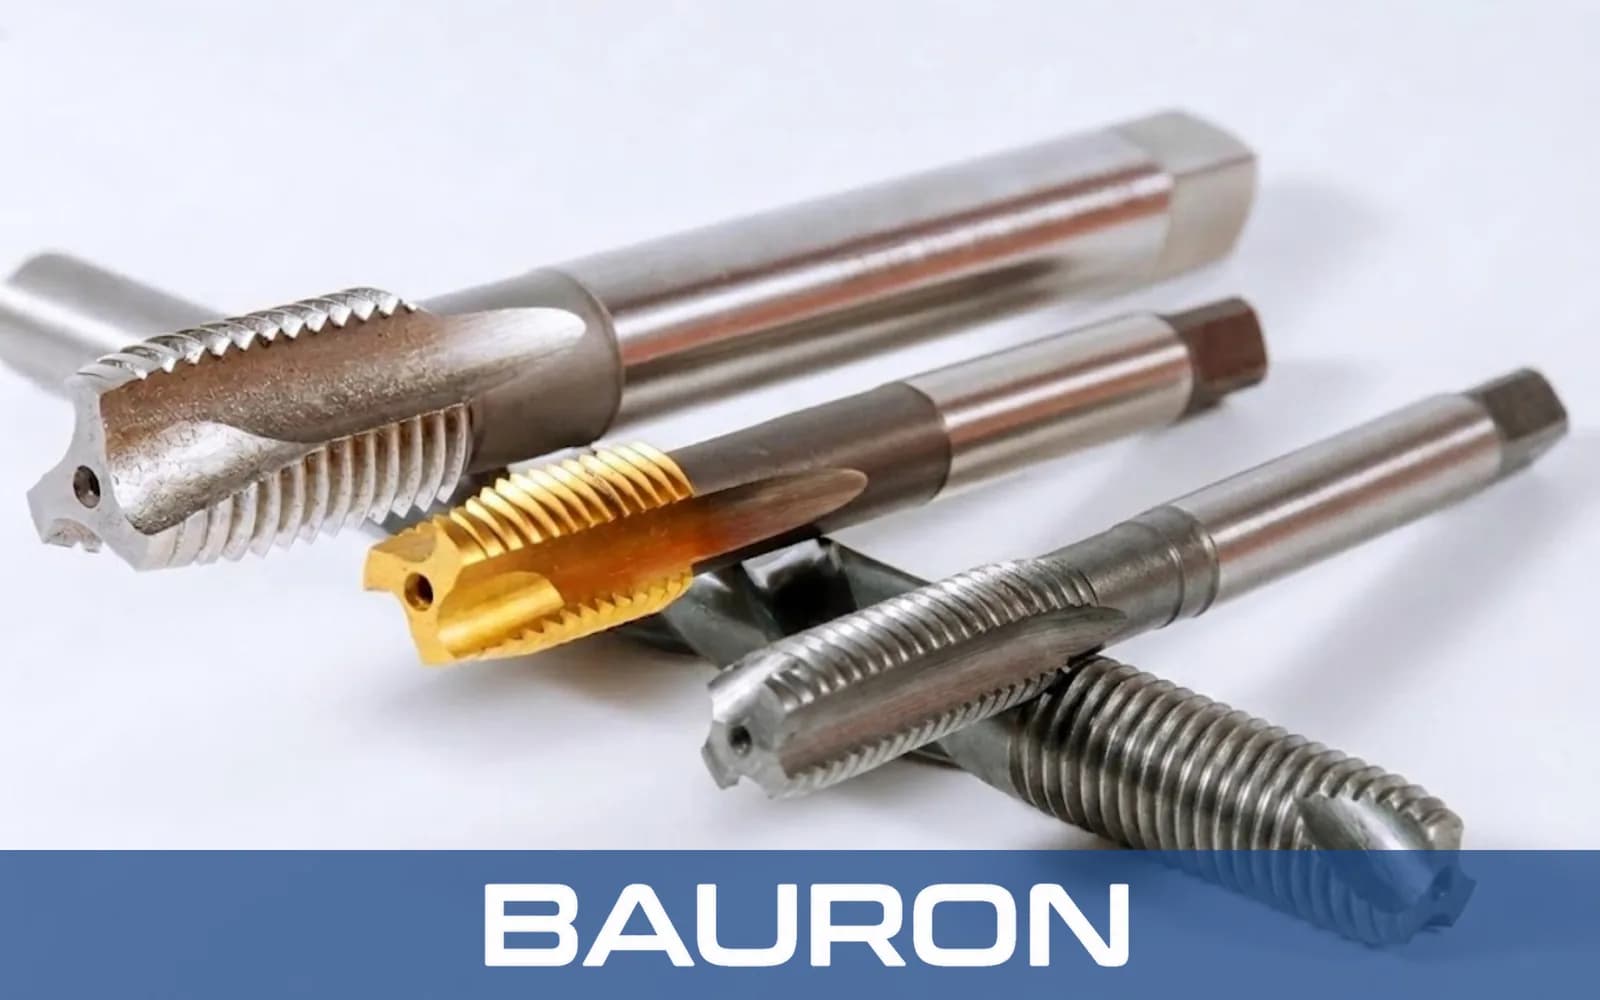
Gjengetapper med skrålt skjær er verktøy for innvendige gjenger, primært utviklet for gjennomgående hull. Den vinklede skjæregeometrien i anskjæret skjærer materialet og skyver sponet fremover og ut gjennom hullets utløp i stedet for å trekke det tilbake langs sporene.
Den vinklede skjæreggen leder sponet foran tappen og mot utløpet av det gjennomgående hullet.
Grunne spor bak spissen bevarer en relativt tykk kjerne som gir torsjonsstivhet.
Spissgeometrien gir kontrollert skjæring av seige materialer i synkroniserte maskinsykluser.
Sponavgang fremover holder sponet borte fra de ferdige gjengene bak skjæresonen.
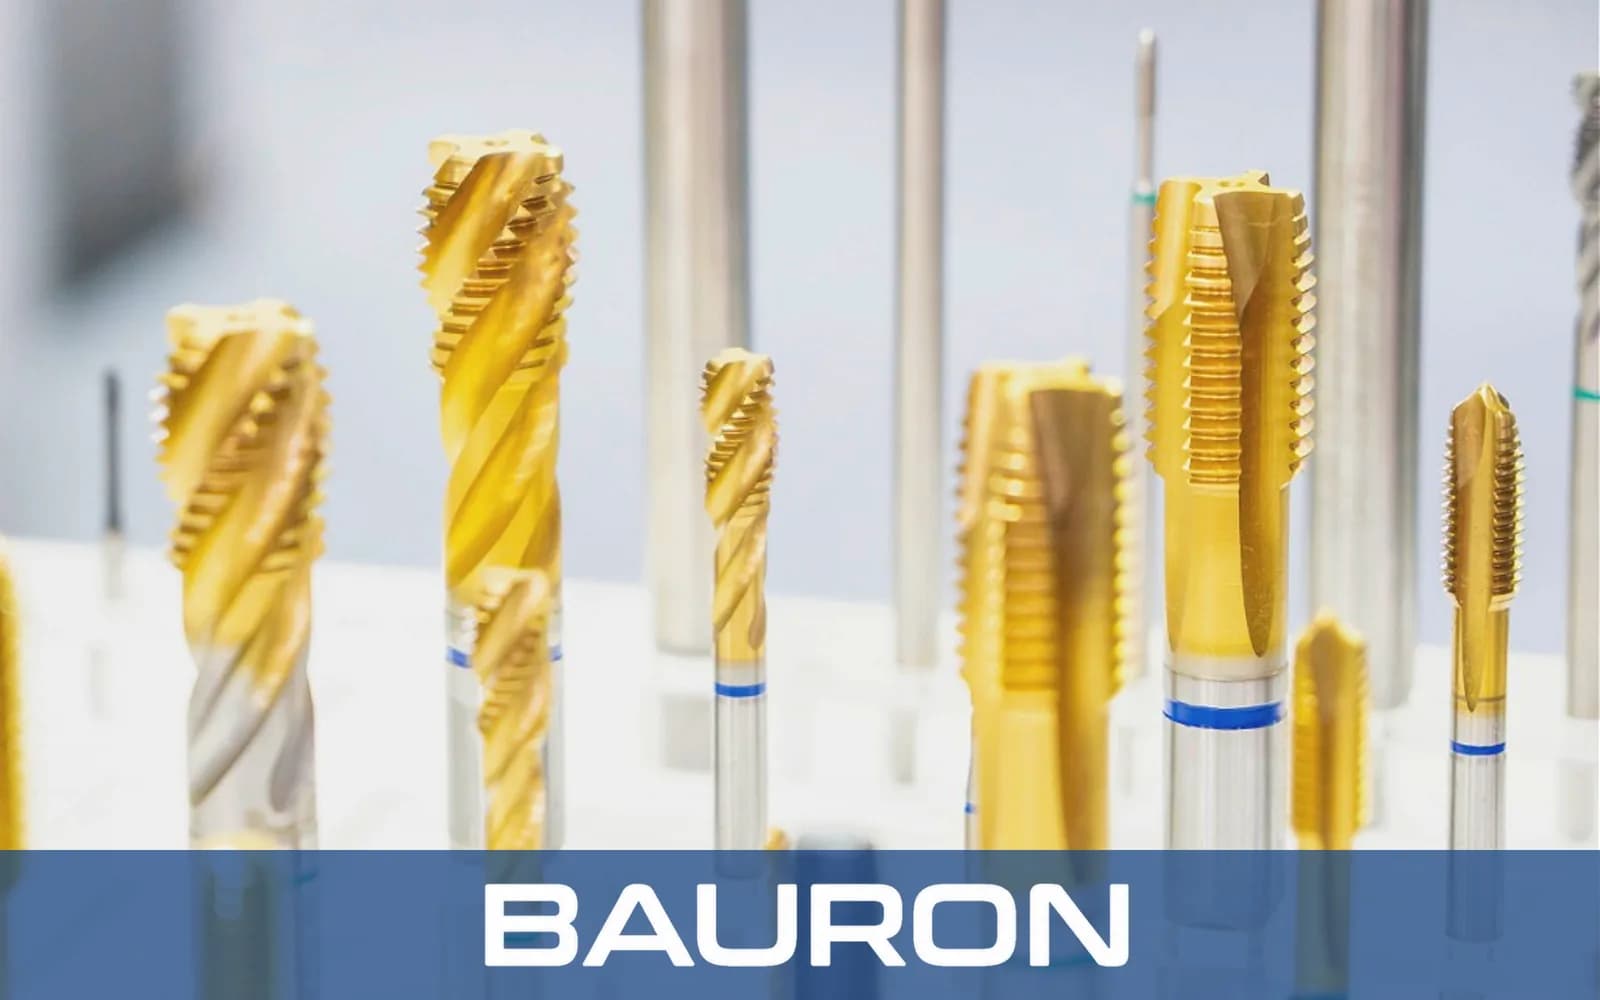
Spissen leder sponet ut på motsatt side av det gjennomgående hullet og reduserer sponpakking i sporene.
Grunne spor bevarer mer kjernemateriale enn dype spiralspor, noe som forbedrer torsjonsstivheten.
Stiv kjerne og sponflyt fremover gir effektiv maskinell gjenging under egnede forhold.
Den vinklede spissgeometrien skjærer materialet og leder samtidig sponet foran verktøyet.
Grunne spor gir tilgang for egnet smøring eller kjølemiddel nær skjæresonen.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Anskjærsprofil | Mellomskjæreranskjær; 3 til 5 gjenger som standard |
| Gjengetyper | UNC, UNF, metrisk, NPT og kundetilpassede stigningsprofiler |
| Sporgeometri | Vinklet skrålt skjær med grunne, rette spor |
| Skafttype | Standard skaft med firkant eller rett sylindrisk skaft |
| Toleranse | Presisjonsalternativer i toleranseklasse GH og H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS-E (kobolt) | Rustfritt stål, legert stål og titan. | Varmhardheten bidrar til at skjæreggen holder seg i seige og duktile materialer. |
| Massivt hardmetall | Materialer med høy hardhet og stabile produksjonsoppsett. | Stivhet og slitestyrke gir grunnlag for kontinuerlig maskinell gjenging når innrettingen er kontrollert. |
| TiN-/TiAlN-belegg | Automatisert gjenging av gjennomgående hull. | Økt overflatehardhet og lavere friksjon kan redusere skjærevarme og kaldsveising. |
Kobolt-HSS-E kombinerer seighet og varmhardhet, massivt hardmetall gir økt stivhet og slitestyrke i stabile oppsett, og TiN- eller TiAlN-belegg kan redusere friksjonen ved gjenging i produksjon.
Kjører synkrone gjengesykluser for komponenter med gjennomgående hull.
Holder gjengetapper med skrålt skjær i aksiale revolvere eller revolvere med drevne verktøy for gjenging av gjennomgående hull.
Utfører gjentatte gjengeoperasjoner i produksjon av beslag, festeelementer og komponenter i større volum.
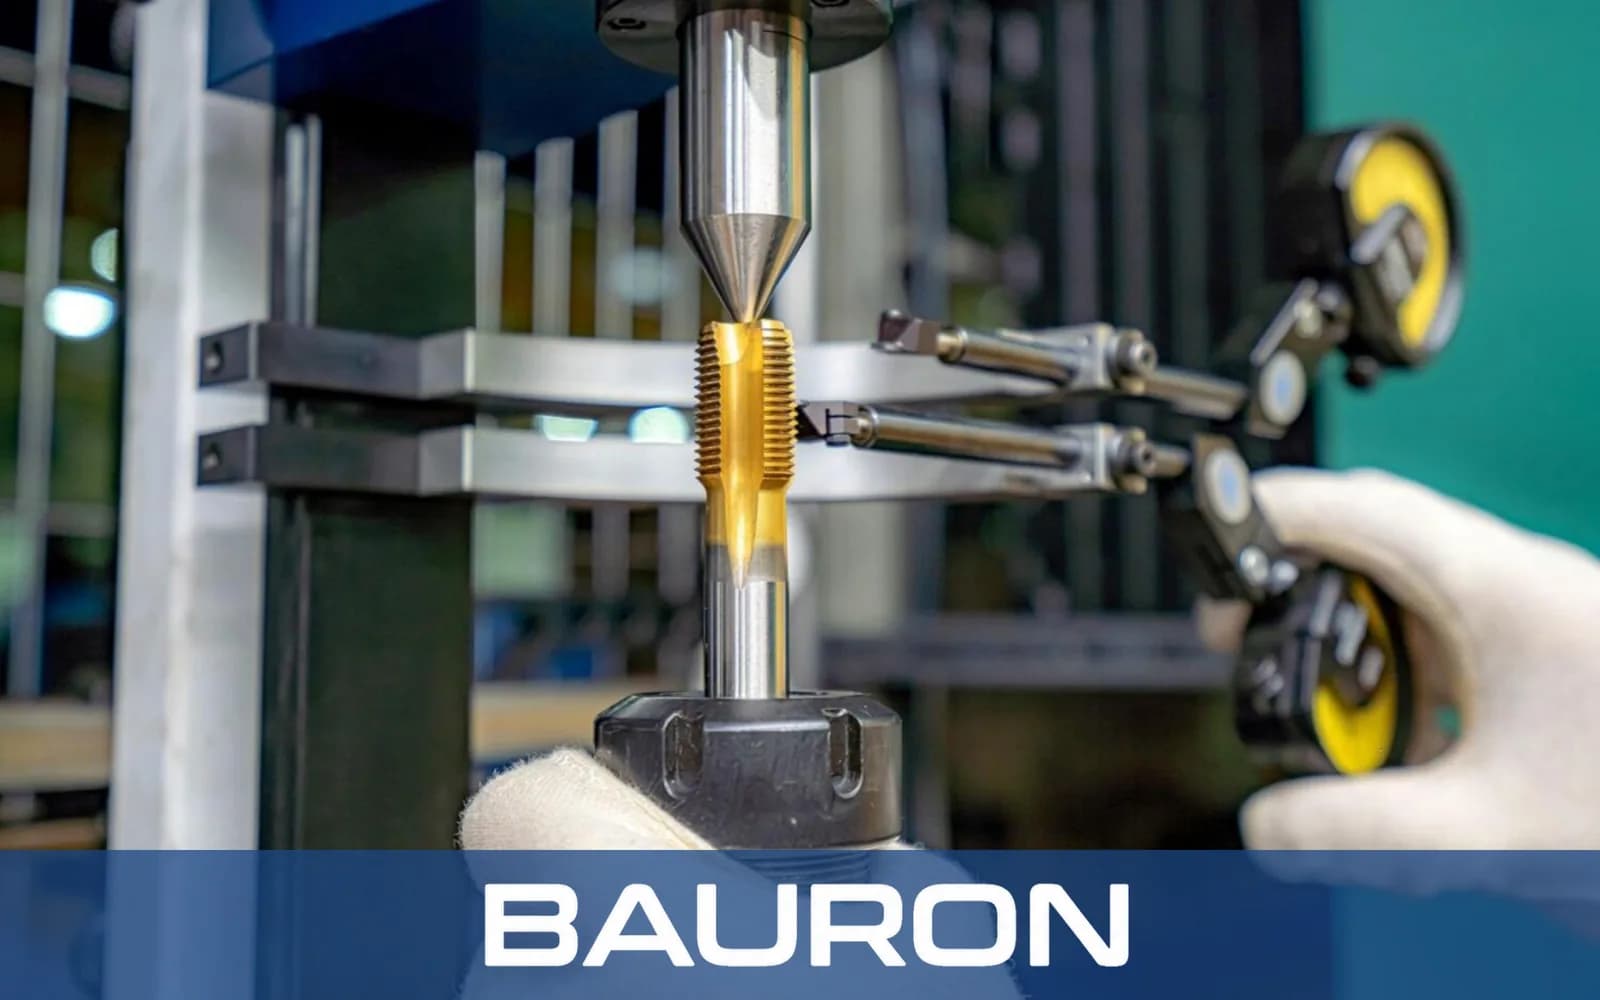
Skjærer innvendige gjenger i gjennomgående hull og skyver samtidig sponet gjennom emnet.
Håndterer materialer som aluminium, bløtt stål og rustfritt stål, som danner sammenhengende spon.
Kjøres i synkrone gjengesykluser i fresesentre og dreiesentre når mating og spindelbevegelse er synkronisert.
Sett i tomme- eller metriske dimensjoner dekker vanlige tappstørrelser for gjennomgående hull i produksjonsoppsett.
Gjengetapper med skrålt skjær skyver sponet fremover og er primært beregnet for gjennomgående hull. Gjengetapper med spiralspor trekker sponet mot inngangen og velges ofte for blindhull.
Det er vanligvis ikke egnet, fordi sponet som skyves fremover, kan samle seg i bunnen av hullet. Bruk en gjengetapp med spiralspor eller en annen blindhullstapp valgt ut fra materialet og tilgjengelig sponrom.
Et sett i tomme- eller metriske dimensjoner gir operatørene et standardisert utvalg av tapper for gjennomgående hull og kan redusere verktøybytter mellom jobbene.
Det engelske navnet viser til den vinklede spissgeometrien, som skyter sponet fremover gjennom emnet foran skjæreverktøyet.
Applikasjonsspesifikke alternativer kan omfatte ikke-standard stigninger, spissgeometri, forlengede skaft, kjølemiddeltilførsel, verktøymaterialer og belegg som TiAlN eller TiCN.
Bauron tilbyr konstruksjons- og ingeniørstøtte for valg av gjengedimensjoner, spissgeometri, skaftlengde, kjølemiddeltilførsel, verktøymateriale og belegg. Del dimensjonene på det gjennomgående hullet, emnematerialet og krav til syklusen for en teknisk vurdering.
Snakk med ingeniørene