Innretting mot kjernehullet
Anskjæret går inn i et hull med riktig diameter og bidrar til å etablere gjengeaksen.
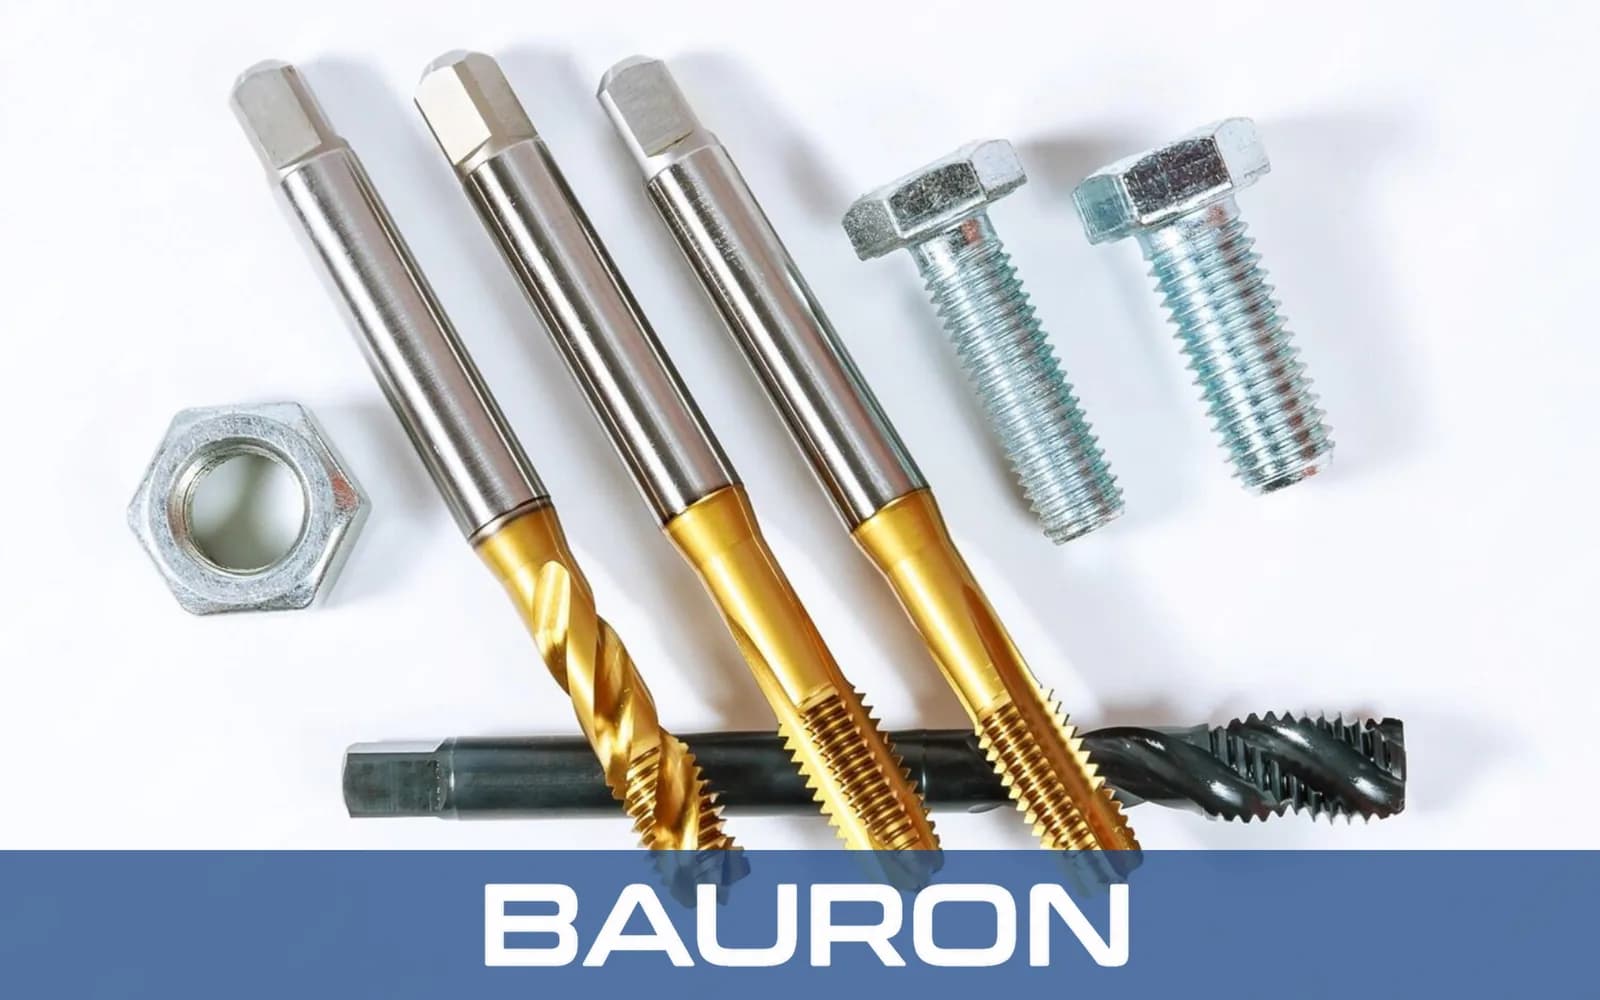
Gjengetapper for maskinskruer er gjengeverktøy med liten diameter for nummererte skruestørrelser, vanligvis #0 til #12. Skjærende varianter skjærer UNC- eller UNF-profiler i et forboret hull, mens formende varianter fortrenger tilstrekkelig duktilt materiale. Det lille tverrsnittet gjør innretting, kontroll av kjernehullet, sponhåndtering og dreiemoment særlig viktig.
Anskjæret går inn i et hull med riktig diameter og bidrar til å etablere gjengeaksen.
Slipte tenner skjærer profilen trinnvis, eller formlober fortrenger materialet når verktøyet er utført som gjengeformer.
Sporgeometrien på skjærende gjengetapper leder små spon bort fra de aktive tennene for å redusere sponpakking.
Tennene bak anskjæret gir den ferdige flankediameteren og gjengeflankene.
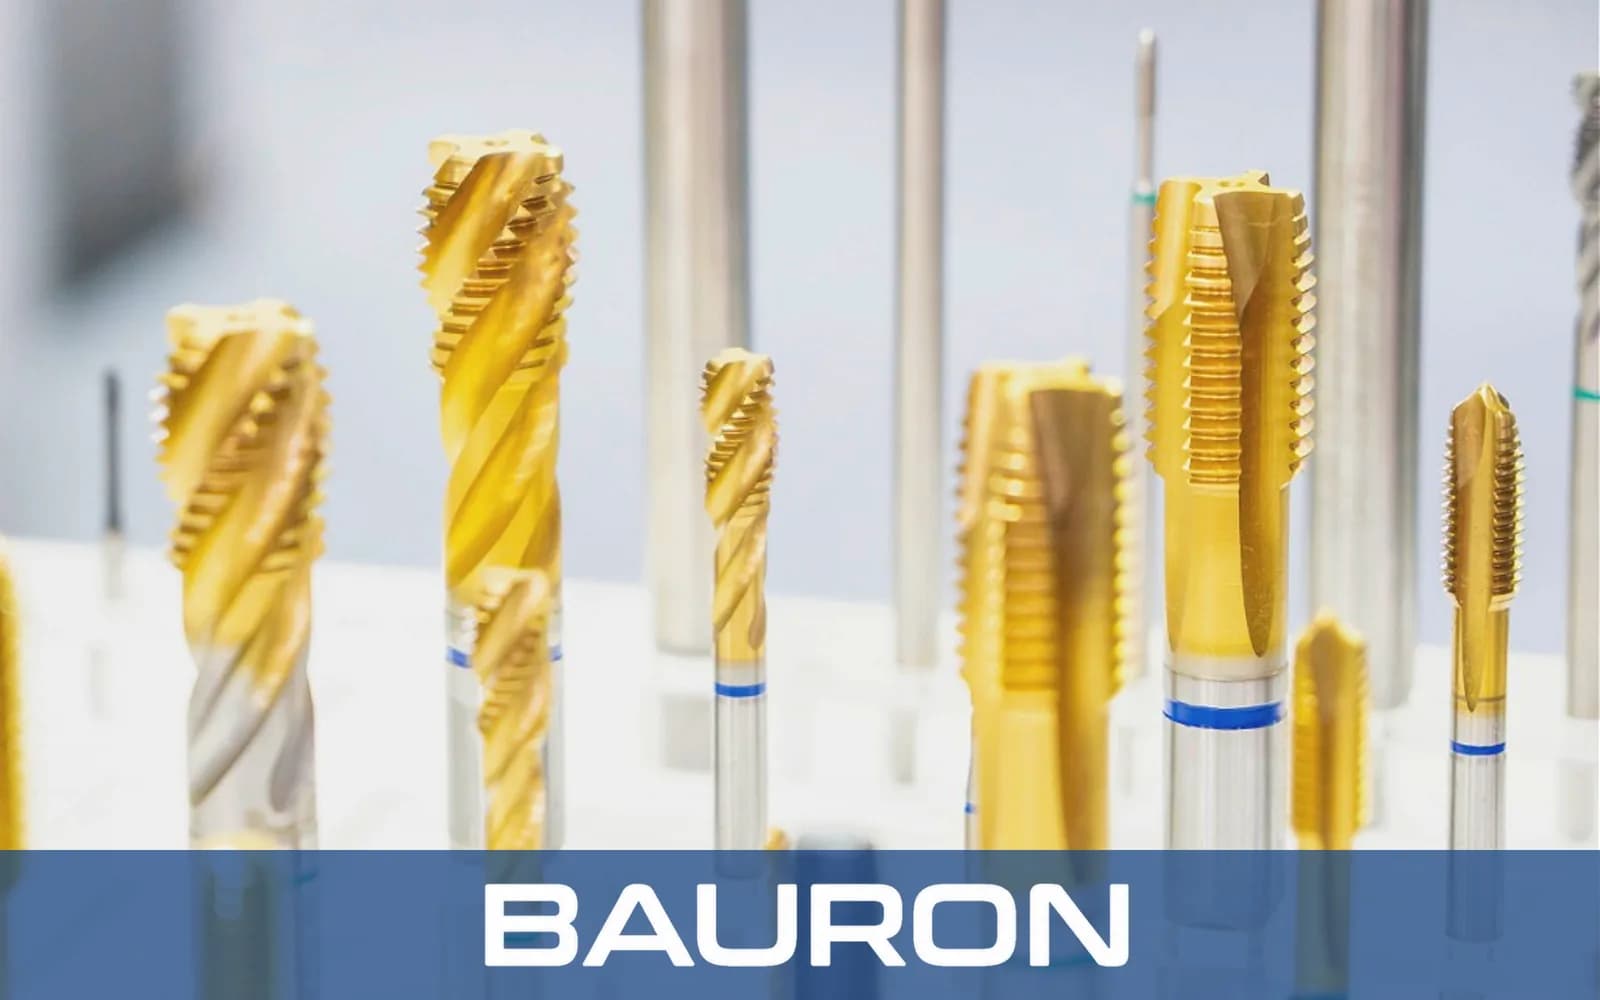
Verktøy finnes for vanlige maskinskruestørrelser, blant annet #0, #1, #2, #3, #4, #5, #6, #8, #10 og #12.
Kjerne- og sporgeometri er balansert for god torsjonsstyrke samtidig som sponrommet bevares i små diametre.
Langt, middels og kort anskjær gir gradvis start, allsidig bruk eller gjenger helt ned mot bunnen av et blindhull.
Rette spor, skrålt skjær, spiralspor og formende utførelser uten spor dekker ulike hull- og sponforhold.
GH-toleranser gir ønsket klaring for innvendige gjenger i klasse 2B eller 3B når hele prosessen er under kontroll.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterstørrelser | Maskinskruestørrelser #0 (0,060") til #12 (0,216") |
| Gjengesystemer | UNC grovgjenge og UNF fingjenge |
| Anskjærsprofiler | Langt anskjær, vanligvis 7–10 gjenger; middels, 3–5 gjenger; kort (bunnskjær), 1–2 gjenger |
| Sporgeometri | Rette spor, skrålt skjær, spiralspor eller forming uten spor |
| Skafttype | Sylindrisk skaft med firkantmedbringer |
| Toleransegrenser | GH1, GH2, GH3 eller bruksspesifikke grenser for ønsket pasning på den innvendige gjengen |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, messing, aluminium og kompatible plaster. | Slagseigheten er nyttig for ømfintlige skjærekanter med liten diameter. |
| Kobolt (HSS-Co) | Rustfritt stål, titan og varmebestandige legeringer. | Bedre varmhardhet bidrar til å motvirke sløve skjærekanter i seigere og mer slitende materialer. |
| TiN / TiAlN-belegg | Automatisert produksjon i kompatible arbeidsstykkematerialer. | Et egnet belegg kan redusere friksjon, begrense påsmøring og forbedre slitestyrken på små tenner. |
Velg grunnmateriale, belegg, anskjær, sportype og skjærevæske ut fra materiale, hulltype, gjengepasning, maskinstyring og produksjonsvolum.
Kjører kontrollerte gjengesykluser for små gjengehull i braketter, hus og chassis.
Lager miniatyrgjenger i dreide komponenter for medisinsk utstyr, elektronikk og luftfart.
Gjenger repeterende små hull i store volumer av beslag og elektronikksammenstillinger.
Egner seg for prototyper, instrumentmakeri og reparasjoner der innretting og dreiemoment kan kontrolleres.
Lager små festegjenger i chassis, avstandsbolter for kretskort og apparathus.
Gjenger komponenter til optisk utstyr, sensorer, diagnoseutstyr og finmekanikk.
Gir repeterbar produksjon av gjengehull i små beslag og komponenter til husholdningsapparater.
Klargjør festehull for sensorer, brytere, styringshus og dekorlister.
Gjengetapper for maskinskruer bruker nummererte størrelser fra #0 til #12, med ytre diameter fra 0,060 tommer til 0,216 tommer. Vanlige tommeserier i brøkstørrelser starter som regel på 1/4 tomme.
Bruk langt anskjær for gradvis start, middels anskjær for generell bearbeiding av gjennomgående hull og tilstrekkelig dype blindhull, eller kort anskjær når fulle gjenger må gå helt ned mot bunnen av et blindhull.
Bruk spesifisert kjernehulldiameter, hold aksial innretting, kontroller rundløpsavvik og dreiemoment, bruk egnet skjærevæske, og velg skrålt skjær for gjennomgående hull eller spiralspor for blindhull når sponretningen krever det.
Klasse 2B er vanlig for kommersielle innvendige maskinskruegjenger, mens klasse 3B gir en strammere pasning. Tappens toleransegrense må velges med tanke på materialets oppførsel, tillegg for belegg og kontrollgrensene for den ferdige gjengen.
Bauron kan vurdere ikke-standard stigninger, spesialtilpassede flankediametertoleranser, forlengede skaft, spor- og anskjærsgeometrier, grunnmaterialer og belegg for små gjenger.
Bauron tilbyr design- og ingeniørstøtte for nummererte gjengestørrelser, toleransegrenser, anskjærslengder, sportyper, skaftgeometri, grunnmaterialer og belegg. Send deltegningen og gjengeprosessen for teknisk vurdering.
Snakk med ingeniørene