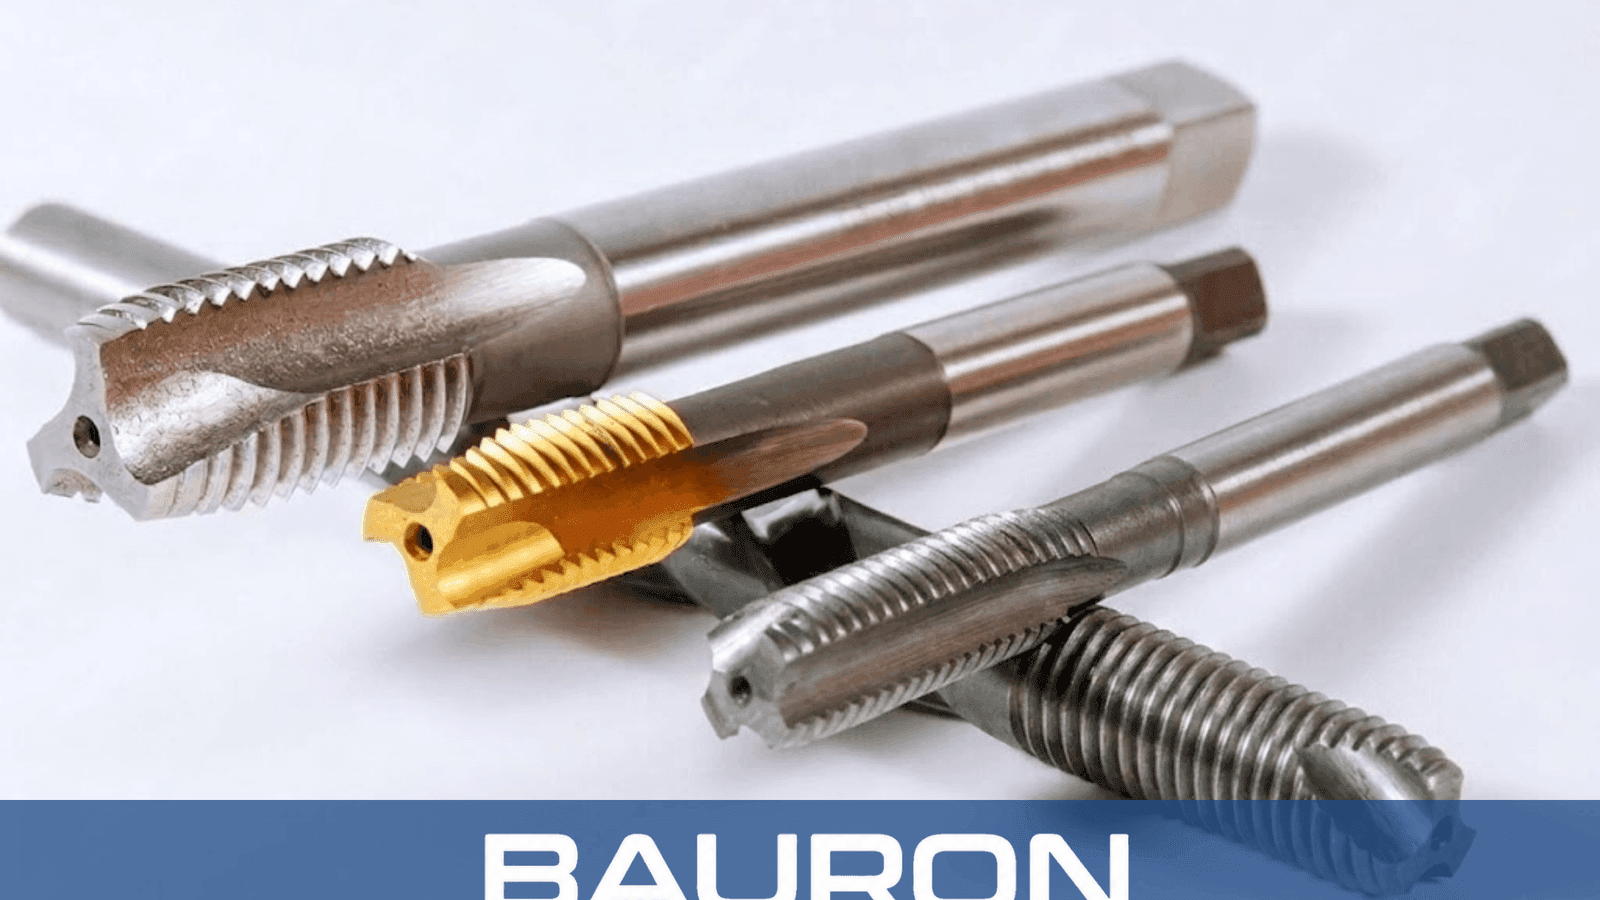
Styrt innføring
Anskjæret griper inn i et kjernehull med riktig diameter og bidrar til korrekt aksial innretting.
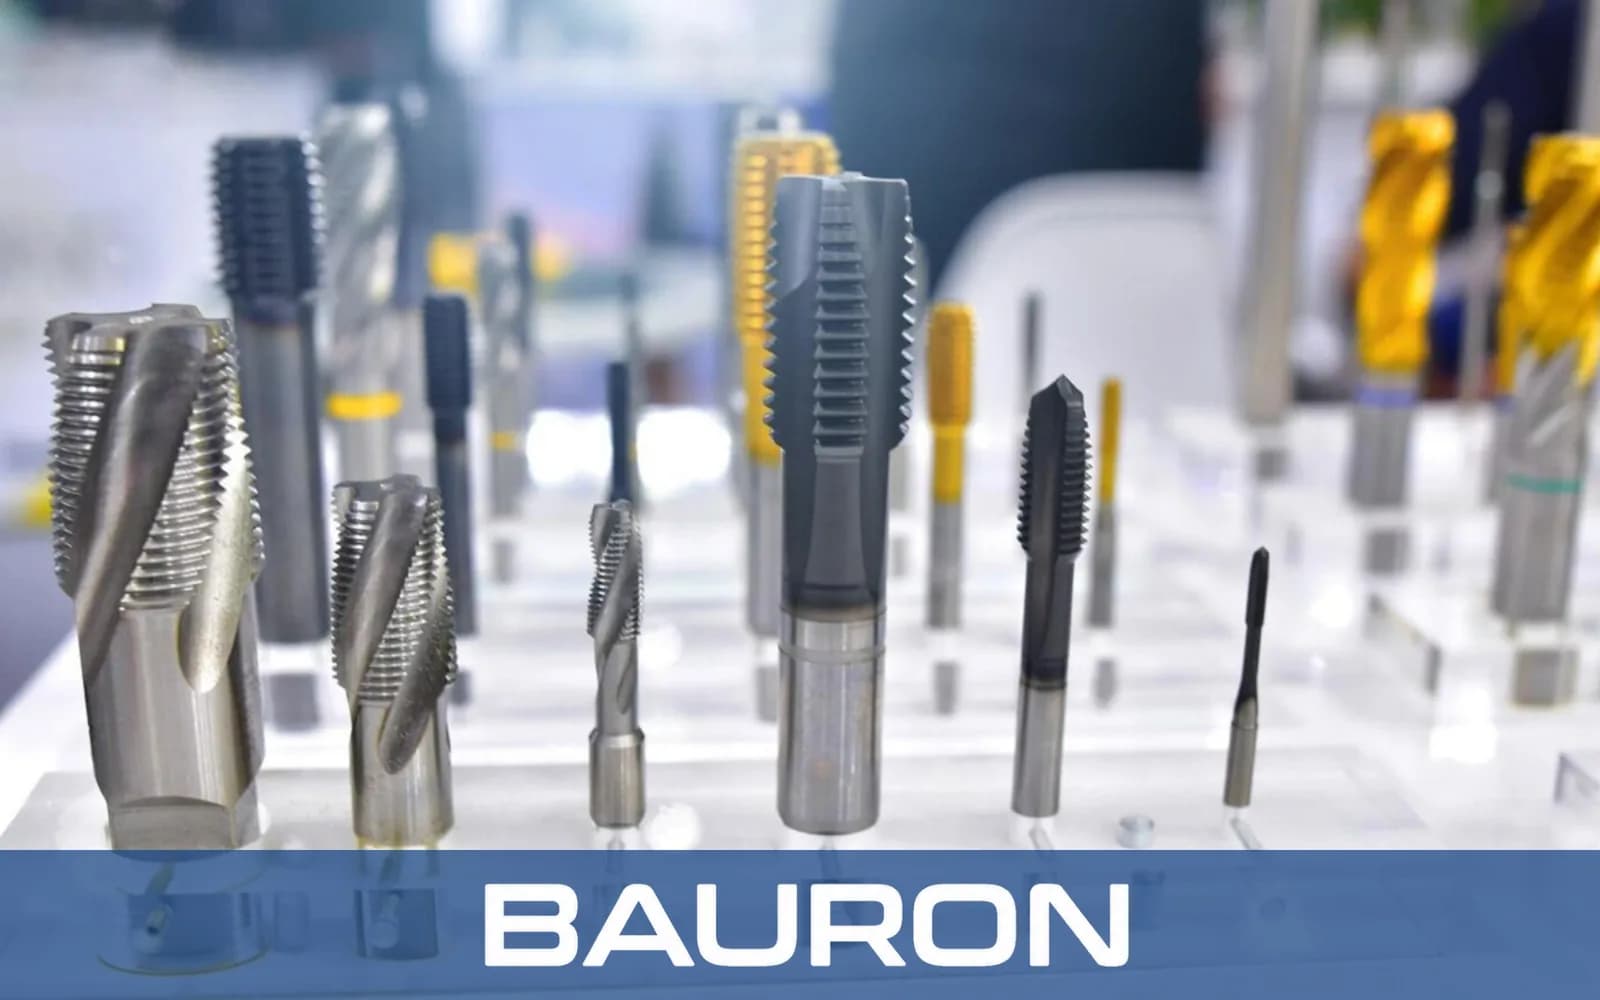
Rørgjengetapper lager innvendige gjenger for koblinger til væske, gass og hydraulikk. Koniske former som NPT og BSPT øker i diameter langs gjengen, mens NPS- og BSPP-former er sylindriske. Den ferdige skjøten avhenger av samsvarende gjengeformer, riktig inngrep og den spesifiserte tetningsmetoden.
Anskjæret griper inn i et kjernehull med riktig diameter og bidrar til korrekt aksial innretting.
Tann for tann skjæres materialet bort til den nødvendige sylindriske eller koniske rørgjengeprofilen er dannet.
Koniske gjenger kiler seg sammen ved montering, mens sylindriske gjenger vanligvis er avhengige av en separat tetningsflate eller et tetningselement.
Rette eller avbrutte spor gir plass til spon og bidrar til å begrense skader på nyskårne gjengeflanker.
Nøyaktige koniske eller sylindriske profiler bidrar til trykktette skjøter sammen med kompatible koblinger og riktig tetningspraksis.
En robust kropp hjelper verktøyet å tåle torsjonsbelastningen ved rørgjengeskjæring med full profil.
NPT-, NPTF-, BSPT-, NPS- og BSPP-profiler kan spesifiseres for ulike koblingssystemer.
Vekslende tannmønstre kan redusere gnidning og gi bedre sponrom i krevende materialer.
Utførelser finnes for reparasjon i felt, rørgjengemaskiner og kontrollerte CNC-gjengesykluser.
| Spesifikasjon | Område / detaljer |
|---|---|
| Nominelle rørdimensjoner | 1/16" til 3"+ for utvalgte NPT- og BSPT-utførelser |
| Gjengesystemer | NPT, NPTF, BSPT, NPS, BSPP og bruksspesifikke profiler |
| Konisitet | Konisitet 1:16 på diameter, ca. 1° 47′ per side, for aktuelle koniske rørgjengeformer |
| Sporgeometri | Rette spor eller utførelse med avbrutte gjenger |
| Skafttype | Kraftig firkantmedbringer eller sylindrisk skaft |
| Operasjonstype | Skjæring av sylindriske og koniske innvendige rørgjenger |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Koblinger i bløtt stål, messing, bronse og støpejern. | Slagseigheten håndterer den relativt høye skjæremotstanden i rørgjengeprofiler. |
| Kobolt (HSS-Co) | Koblinger i rustfritt stål og legeringer med høyere fasthet. | Økt varmhardhet bidrar til å beskytte skjærekantene i mer krevende arbeidsstykkematerialer. |
| TiAlN / oksidbehandling | Seriegjenging i kompatible stål og ventilmaterialer. | Overflatebehandling eller belegg kan redusere friksjon, begrense kaldsveising og forbedre slitestyrken. |
Velg grunnmateriale, belegg, sporform og skjærevæske ut fra koblingsmateriale, hulltype, maskinens stivhet og produksjonsvolum.
Bruker synkron gjenging for å lage rørgjengeporter i ventilhus og manifolder.
Rørgjengetapper monteres i aksiale eller drevne verktøystasjoner for gjengeforbindelser på dreide komponenter.
Muliggjør repeterende gjenging av rørdeler i dedikerte produksjonsoppsett.
Gir kontrollert gjenging eller gjengereparasjon der håndgjenging er egnet.
Skjærer innvendige gjenger i vannkoblinger, fordelerstokker og servicekomponenter.
Maskinerer rørgjengeporter i ventilhus, sylindere og fluidtekniske manifolder.
Klargjør gjengede forbindelser i kompatible rørdeler og komponenter for prosessanlegg.
Lager innvendige gjengeforbindelser i kjøle-, varme- og industrielt klimautstyr.
En vanlig maskintapp skjærer normalt en sylindrisk gjenge for et festeelement. En NPT-tapp skjærer en konisk rørgjenge der diameteren øker langs gjengen, slik at den kiler seg fast mot en tilsvarende kobling.
Begge er koniske rørgjengesystemer. NPT-skjøter bruker vanligvis et godkjent tetningsmiddel, mens NPTF Dryseal-profiler styrer overlappingen ved gjengetopp og gjengebunn slik at skjøten kan tette uten separat gjengetetning der skjøtens utforming og bruksområdet tillater det.
Når utvalgte tenner fjernes, reduseres kontaktflaten og sponrommet økes. Dette kan gi lavere dreiemoment og mindre sponpakking, men resultatet avhenger av materiale, smøring og skjæreparametere.
Rørdimensjoner er nominelle og tilsvarer ikke tappens ytre diameter. Bruk bor- eller brotsjdimensjonen som er spesifisert for det aktuelle gjengesystemet, den nominelle størrelsen, inngrepet, materialet og gjeldende krav for bruksområdet.
Bauron kan vurdere ikke-standard stigninger, anskjær, skaftlengder, sportyper og belegg for bruksspesifikke rørgjengeverktøy.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpassede rørgjengeprofiler, anskjær, sporgeometrier, skaftdimensjoner, grunnmaterialer og belegg. Send koblingstegning, materiale, tetningsmetode og maskinkrav for teknisk vurdering.
Snakk med ingeniørene