Fresing av API- og premiumgjenger
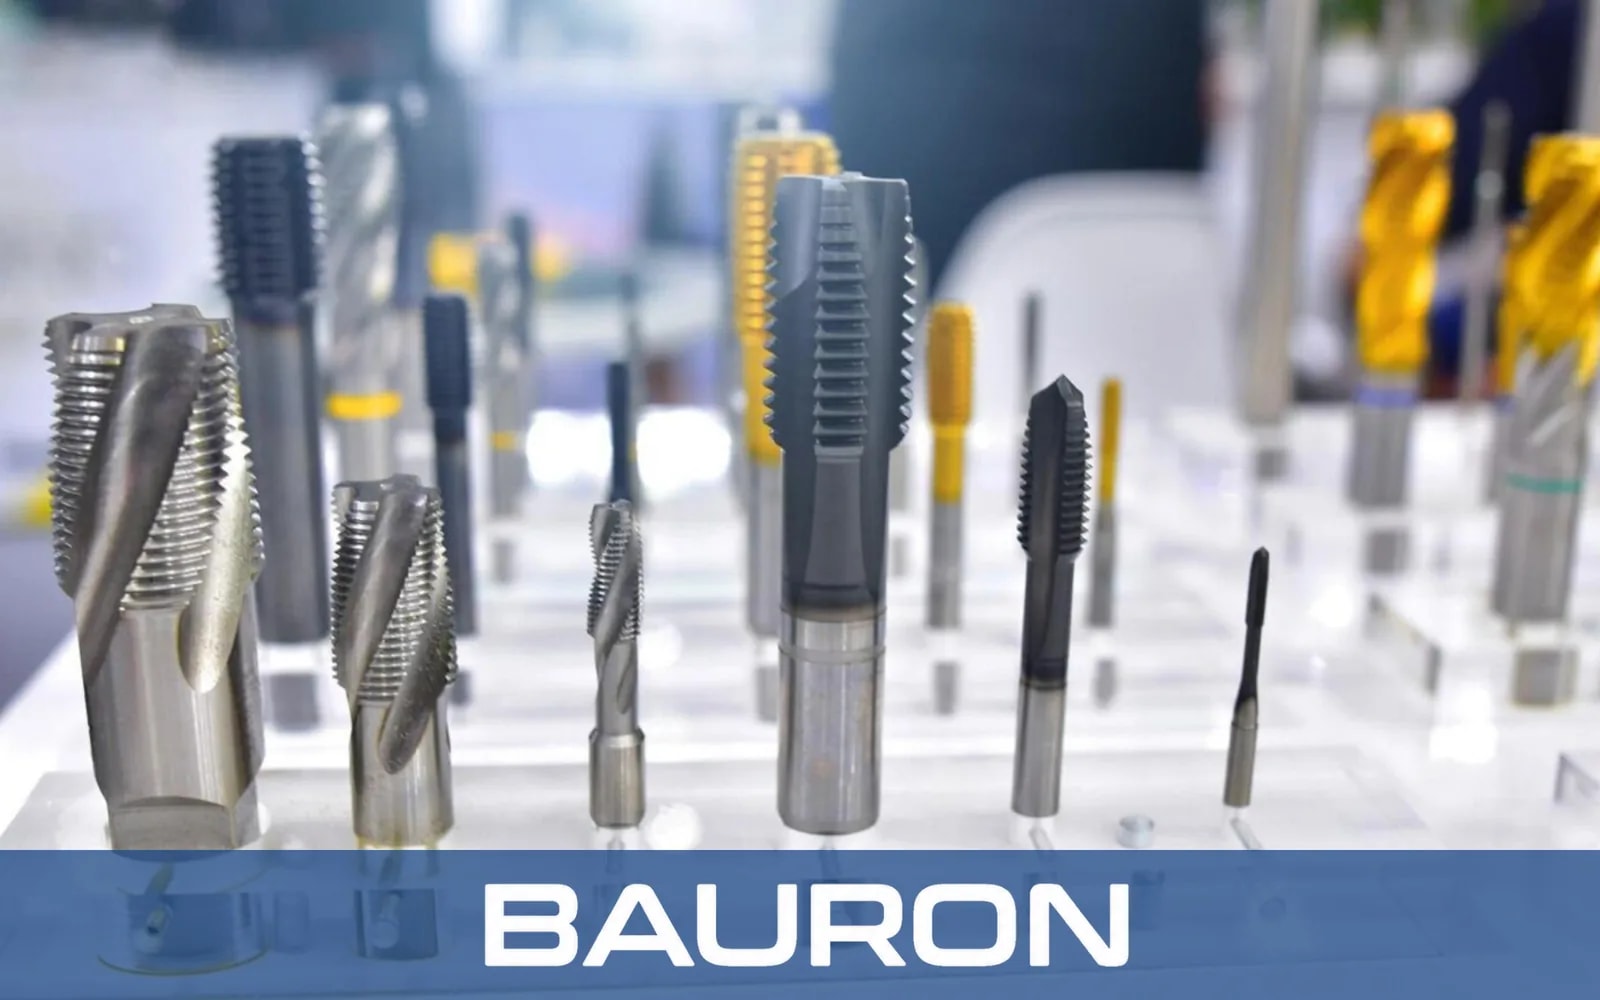
Spesialiserte dobbeltvinkelfreser og gjengefreser lager trykktette gjengeprofiler på borerør og koblinger for foringsrør. Mindre koniske gjenger i porter og koblinger kan skjæres med rørgjengetapper.
Robuste skjæreverktøy med høy stivhet for maskinering av høyfaste legeringer og tykkveggede komponenter i olje- og gassindustrien.
Maskinering for olje og gass kombinerer materialfjerning med høyt dreiemoment, nøyaktige gjenge- og tetningsdetaljer, bearbeiding av dype hulrom og vibrasjonskontroll i tette legeringer valgt for høyt trykk, høy temperatur og sur gass. Energi, maritim sektor og andre tunge sektorer dekkes i de bredere bransjeløsningene våre.
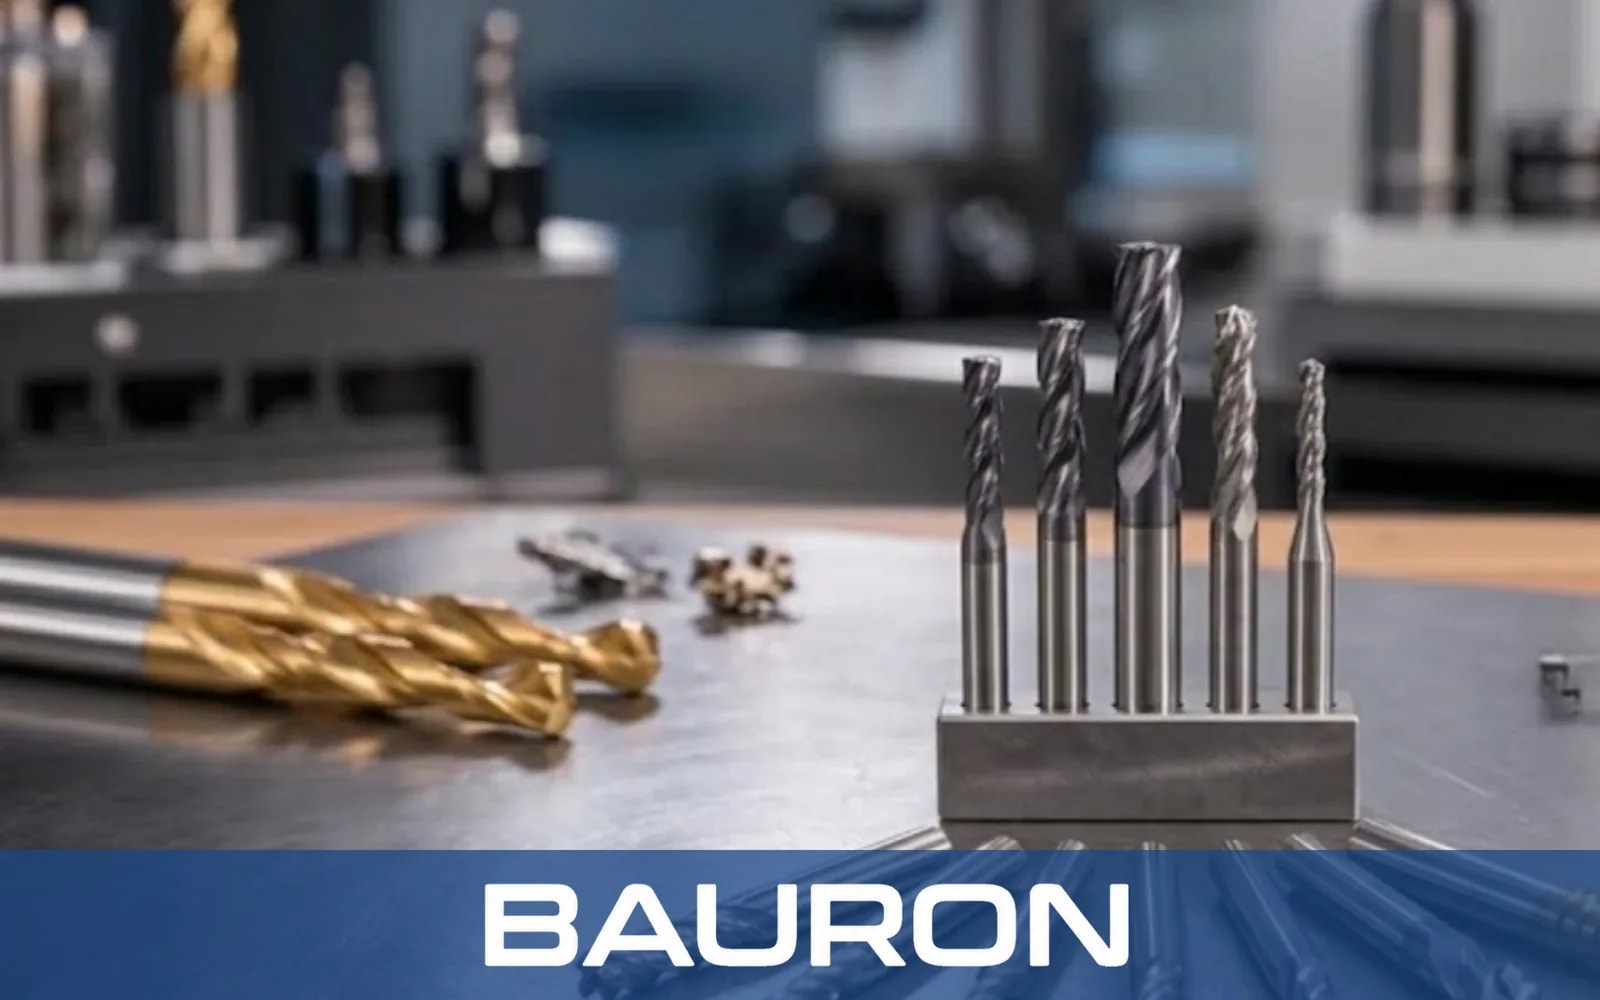
Spesialiserte dobbeltvinkelfreser og gjengefreser lager trykktette gjengeprofiler på borerør og koblinger for foringsrør. Mindre koniske gjenger i porter og koblinger kan skjæres med rørgjengetapper.
Stive pinnefreser fjerner store materialmengder for spylekanaler og seter for skjærelementer i borkronekropper av stål.
Formverktøy med lang rekkevidde finbearbeider dype, innvendige ventilhulrom og strømningsmanifolder og bidrar til å holde vibrasjonene under kontroll. Kanonbor kan lage de lange, rette kanalene som forbinder disse hulrommene.
Freser med full radius og kilesporfreser lager glatte spor for tetningsringer i brønnhodekomponenter.
Kryssfortannede freser lager kilespor i aksler med høyt dreiemoment til subsea-pumper og fremdriftssystemer.
Komponenter for olje og gass lages av høyfaste og korrosjonsbestandige legeringer beregnet for krevende trykk, høye temperaturer og miljøer med sur gass. Det stiller krav til nøye valgt hardmetall, skjæreggens geometri og belegg.
Varmebestandige belegg som AlTiN eller nACo kan bidra til å begrense abrasiv og termisk slitasje på skjæreggen.
Verktøy med stiv hardmetallkjerne bidrar til å motstå utbøyning når materialet deformasjonsherder under tung profilering.
Kryssfortannede geometrier med sponbryter gir stabil sporfresing og god sponevakuering i store smiegods. For lange boringer i de samme smiegodsene er dyphullsbor konstruert for stabilitet og effektiv sponfjerning på dybden.
Skarpe, polerte sponspor gir ren finbearbeiding av gjenger og tetningsseter og bidrar til å begrense påsmøring.
Freser kilespor i aksler med høyt dreiemoment, mens den forskjøvne fortanningen bidrar til å dempe vibrasjoner.
Se verktøyetFreser avrundede spor for O-ringer og tetningsringer i høytrykksventiler.
Se verktøyetFjerner store materialmengder og evakuerer spon fra borkronekropper i smidd stål.
Se verktøyetFreser gjengeprofiler og 60-graders V-spor i komponenter for oljefeltet.
Se verktøyet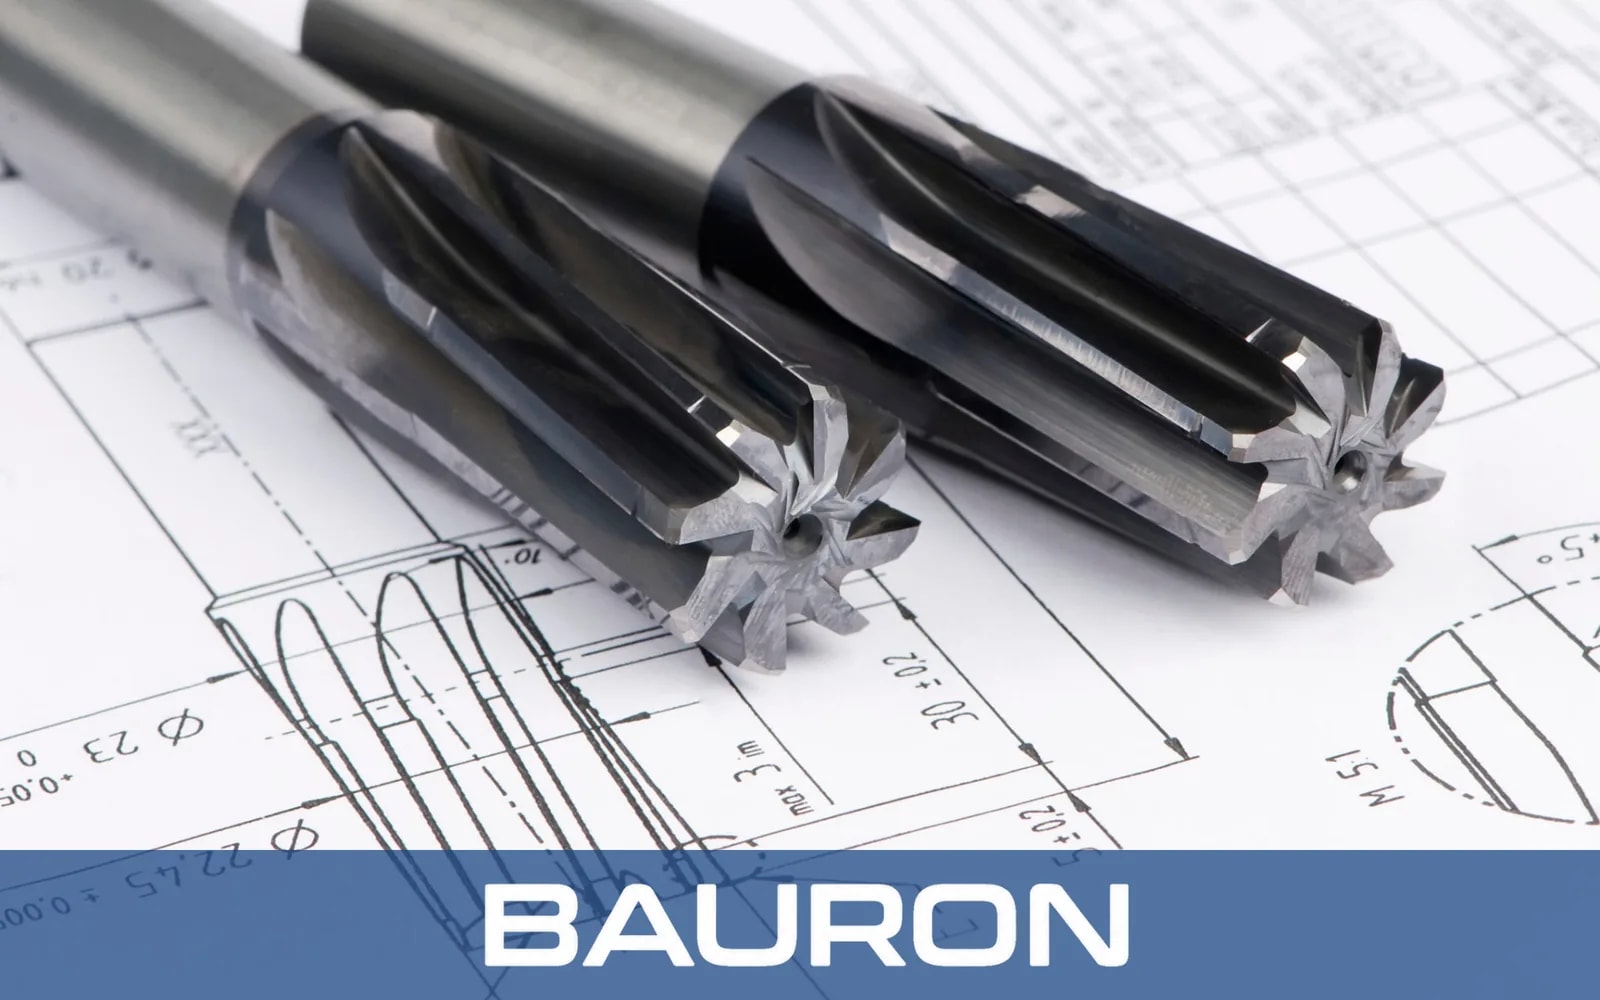
Utforminger med forsterket kjerne kan dempe harmoniske vibrasjoner ved fresing av dype hulrom med lang rekkevidde.
Slipte formfreser kan gi glatte tetningsseter med lite grat når de brukes i en stabil, validert prosess. For koblinger til gass- og væskestyring skjærer gjengetapper for rørgjenger sylindriske eller koniske innvendige gjenger.
PVD-belegg tilpasset applikasjonen kan bidra til å beskytte skjæreggene mot varme ved fresing i superlegeringer.
Riktig hardmetall, eggpreparering, belegg og skjæreparametere kan redusere kostnaden per del ved maskinering av abrasive legeringer.
Kritiske detaljer på brønnhoder og ventiler kan ha toleransemål rundt ±0,0002 in (±0,005 mm), men den faktiske kapabiliteten avhenger av maskin, oppspenning, verktøy, materiale, prosesskontroll og målemetode.
Vanlige materialer er Inconel 718, superduplex rustfritt stål, Monel, legerte stål AISI 4140 og 4340, titan og berylliumkobber.
Substrater i mikrokornhardmetall, forsterkede skjæregger, varmebestandige belegg som nACo eller AlTiN, stabilt verktøyinngrep og riktige skjæreparametere kan forbedre varmhardheten og slitestyrken.
Bauron Tools kan vurdere spesialtilpassede gjengeformfreser, kanalverktøy med lang rekkevidde og kraftige kilesporfreser opp mot tegninger av oljefeltkomponentene, materialene, maskinene og prosesskravene.
Snakk med Bauron om gjengefreser, freser for tetningsseter, robuste sporfreseverktøy eller spesialtilpassede verktøy for superlegeringer til din olje- og gassapplikasjon. Send komponenttegningen og materialkvaliteten for å be om tilbud på spesialverktøy.
Baurons ingeniørteam kan vurdere spesialtilpassede gjengeprofiler, geometrier med lang rekkevidde, hardmetallsorter, eggpreparering og belegg for krevende maskinering innen olje og gass.
Snakk med ingeniørene