Skrueformet løft
De vinklede sporene leder sammenhengende spon oppover mens tappen roterer og går fremover.
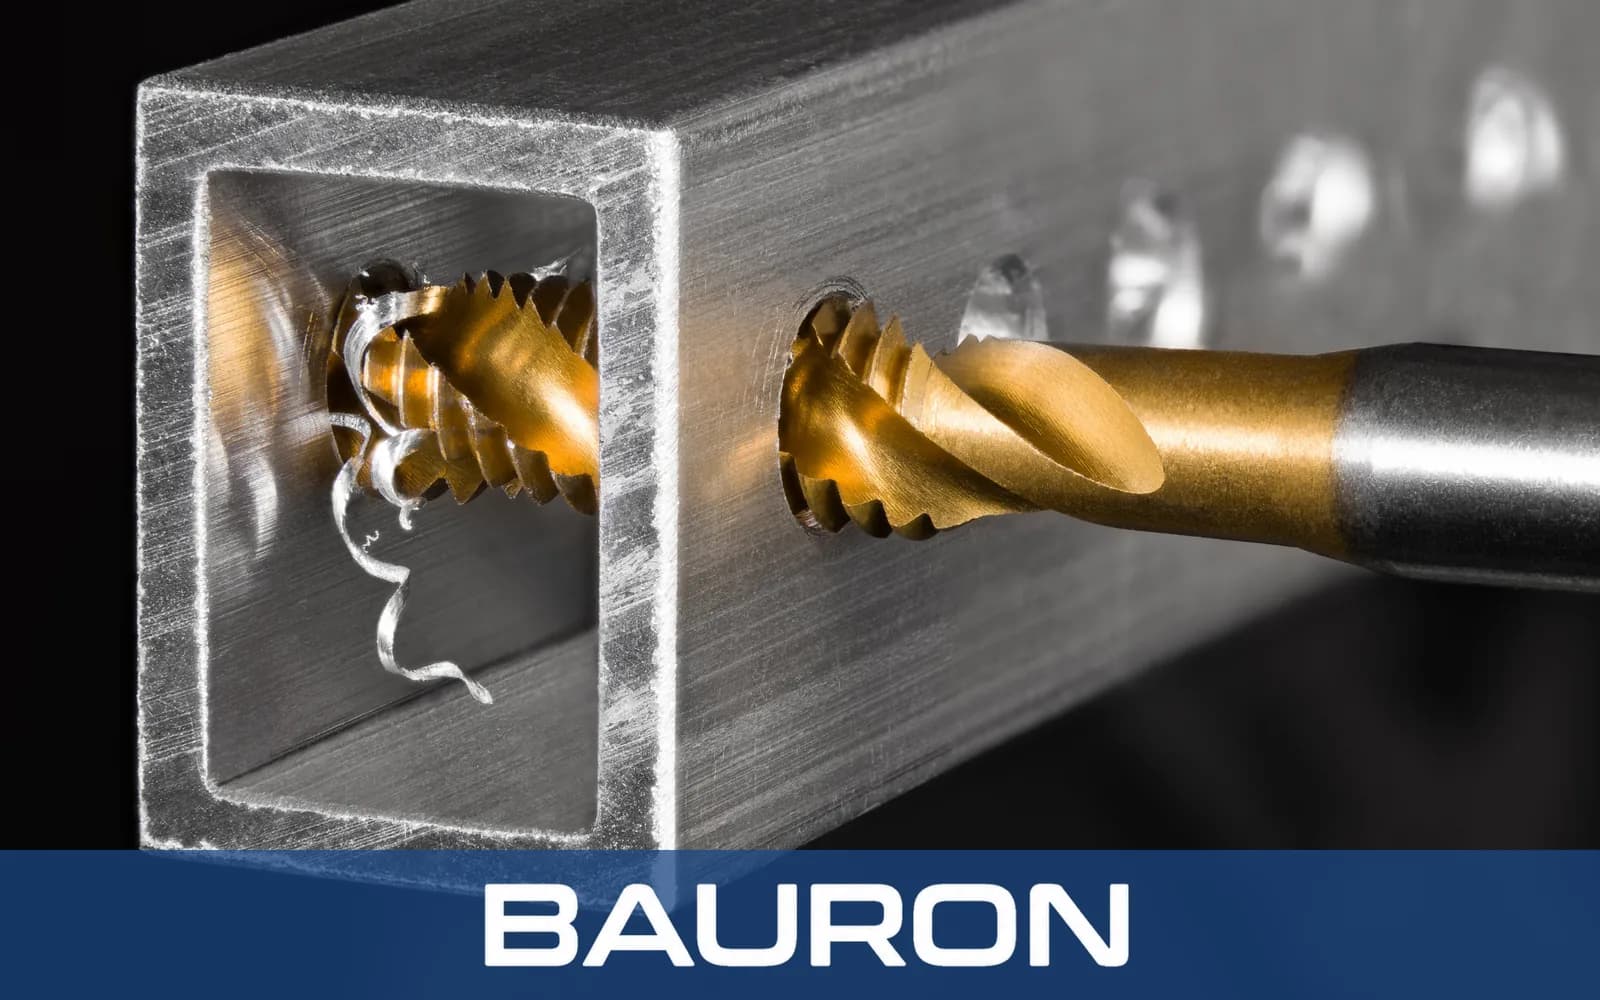
Gjengetapper med spiralspor er verktøy for innvendige gjenger, primært utviklet for blindhull. De sammenhengende, skrueformede sporene skjærer materialet og transporterer sponet tilbake mot hullinngangen i stedet for foran verktøyet ned i hullet.
De vinklede sporene leder sammenhengende spon oppover mens tappen roterer og går fremover.
Sponet føres mot inngangen i stedet for å samle seg i bunnen av blindhullet.
Skrueformede skjæregger skjærer seige materialer og former samtidig den innvendige gjengeprofilen.
Når sponet fjernes fra hullet, bevares plassen under tappen, noe som gir kontrollert gjengedybde.
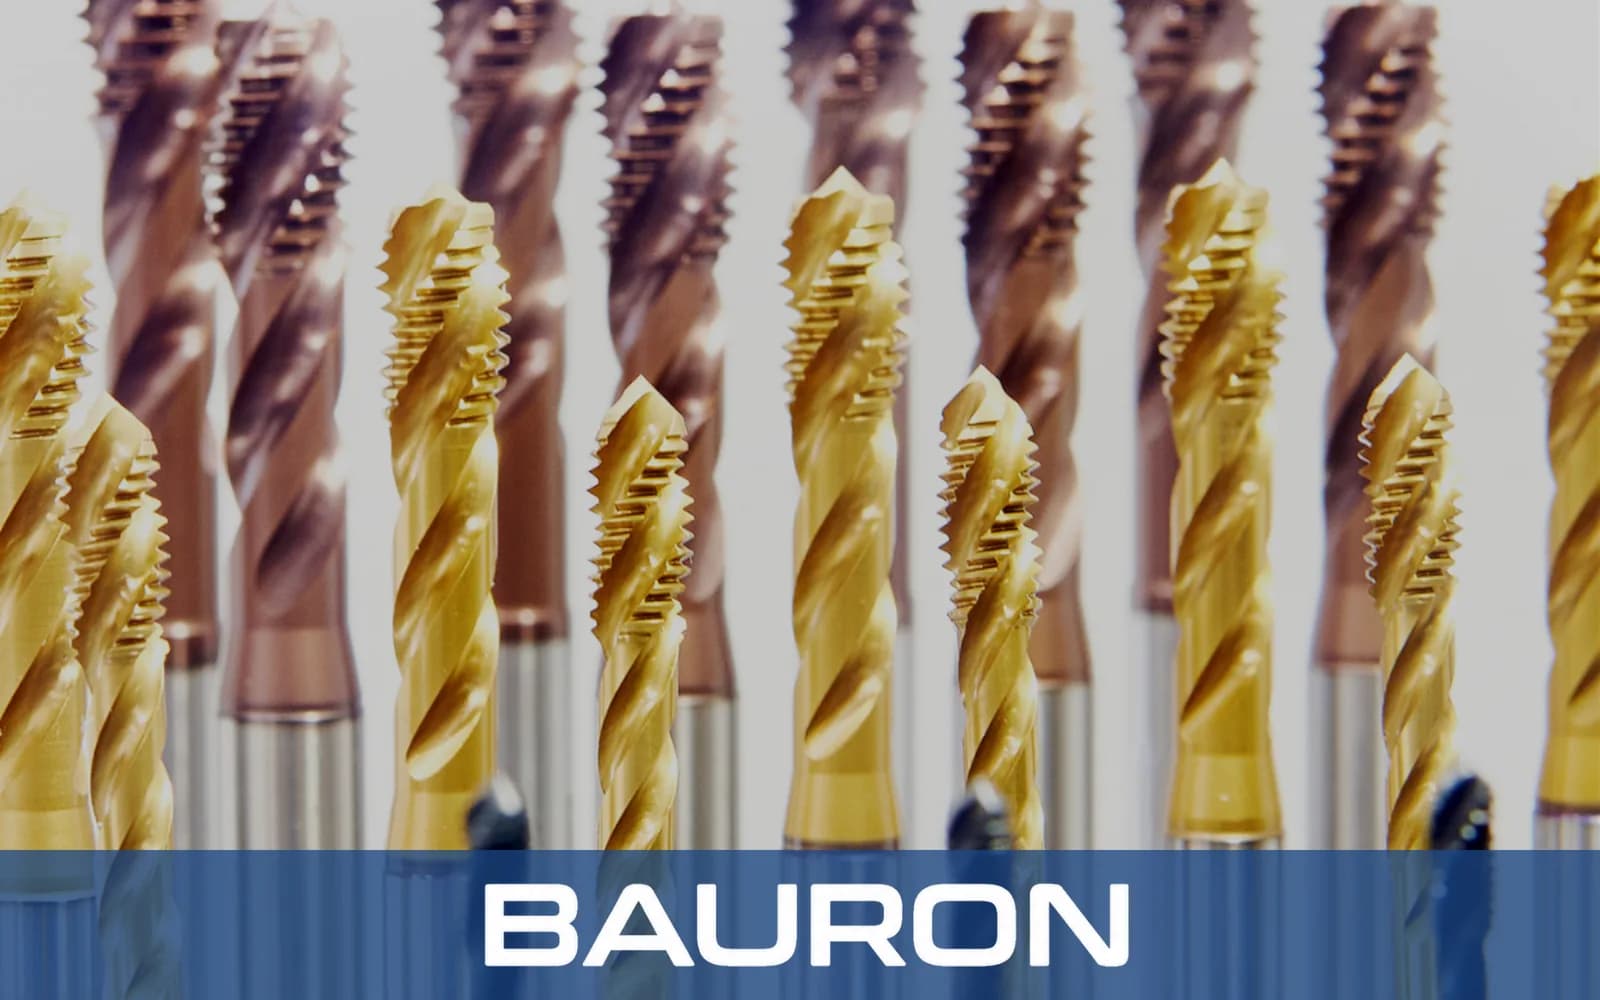
Skrueformede spor trekker sponet ut av blindhull og kan redusere sammenpressing av spon i hullbunnen.
Applikasjonsspesifikke spiralformer gir kontrollerte, automatiserte gjengesykluser.
Skrueformede egger kan gi rene gjengeflater når geometri og skjæredata er tilpasset materialet.
Valget av spiralvinkel balanserer spontransport, eggstyrke og sporvolum for emnematerialet.
Modifisert bunnskjærer- og mellomskjæreranskjær gir ulik balanse mellom styring ved start og gjengerekkevidde i blindhull.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Spiralvinkel | 15° slak spiral til 45°+ bratt spiral |
| Anskjærsprofil | Modifisert bunnskjærer, 2 til 3 gjenger; eller mellomskjæreranskjær, 3 til 5 gjenger |
| Gjengetyper | UNC, UNF, metrisk, NPT og kundetilpassede stigningsprofiler |
| Skafttype | Standard skaft med firkant eller rett sylindrisk skaft |
| Toleranse | Presisjonsalternativer i toleranseklasse GH og H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS-E (kobolt) | Rustfritt stål, legert stål og titan. | Varmhardheten bidrar til at skjæreggen holder seg i seige og duktile materialer. |
| Massivt hardmetall | Materialer med høy hardhet og stabile produksjonsoppsett. | Stivhet og slitestyrke gir grunnlag for maskinell gjenging med høy hastighet når innrettingen er kontrollert. |
| TiAlN-/CrN-belegg | Rustfritt stål, utvalgte aluminiumsapplikasjoner og prosesser med tørr eller begrenset smøring. | Lavere friksjon kan redusere påsmøring av materiale, forutsatt at belegget er kompatibelt med emnematerialet. |
Kobolt-HSS-E kombinerer seighet og varmhardhet, massivt hardmetall gir økt stivhet og slitestyrke i stabile oppsett, og TiAlN- eller CrN-belegg kan redusere friksjonen når de er tilpasset emnematerialet.
Bruker synkron gjengeskjæring og kontrollert sponavgang for gjenger i blindhull.
Tappene monteres i revolvere med drevne verktøy eller aksiale verktøyplasser for gjenging av blindhull i dreide deler.
Gir repeterbar bevegelse forover og bakover i dedikert produksjonsutstyr.
Skjærer innvendige gjenger i hull som ikke går gjennom, samtidig som sponet ledes mot inngangen.
Håndterer materialer som rustfritt stål, aluminium og konstruksjonsstål, som kan danne sammenhengende spon.
Med geometri tilpasset applikasjonen kan tappen passere tverrhull eller kilespor i blindhull med mindre sponopphopning.
Integreres i synkrone gjengesykluser der hastighet, mating, kjølemiddel og reversering styres.
Velg spiralspor for blindhull, fordi geometrien trekker sponet mot inngangen. Gjengetapper med skrålt skjær skyver sponet foran seg og er vanligvis beregnet for gjennomgående hull.
Store spiralvinkler på rundt 40° til 45° kan forbedre sponavgangen for lange spon i bløtere, duktile materialer. Mindre vinkler på rundt 15° til 30° gir en sterkere egg for seigere materialer. Kontroller valget mot den aktuelle legeringen og prosessen.
Manuell bruk er mulig i enkelte tilfeller, men er generelt mindre egnet enn maskinstyring, fordi de dype sporene reduserer kjernetverrsnittet og manuell innretting kan gi sidebelastning.
Mulige årsaker er for lite sporvolum, uegnet spiralvinkel, utilstrekkelig smøring eller kjølemiddeltilførsel, for lite kjernehull, for stor dybde eller sponopphopning.
Applikasjonsspesifikke alternativer kan omfatte spesielle spiralvinkler, stigninger, anskjær, kanaler for innvendig kjøling, skaftdimensjoner, verktøymaterialer og belegg.
Bauron tilbyr konstruksjons- og ingeniørstøtte for valg av gjengegeometri, spiralvinkel, sporvolum, kjølemiddeltilførsel, verktøymateriale og belegg. Del blindhullsdimensjoner, emnemateriale og krav til syklusen for en teknisk vurdering.
Snakk med ingeniørene