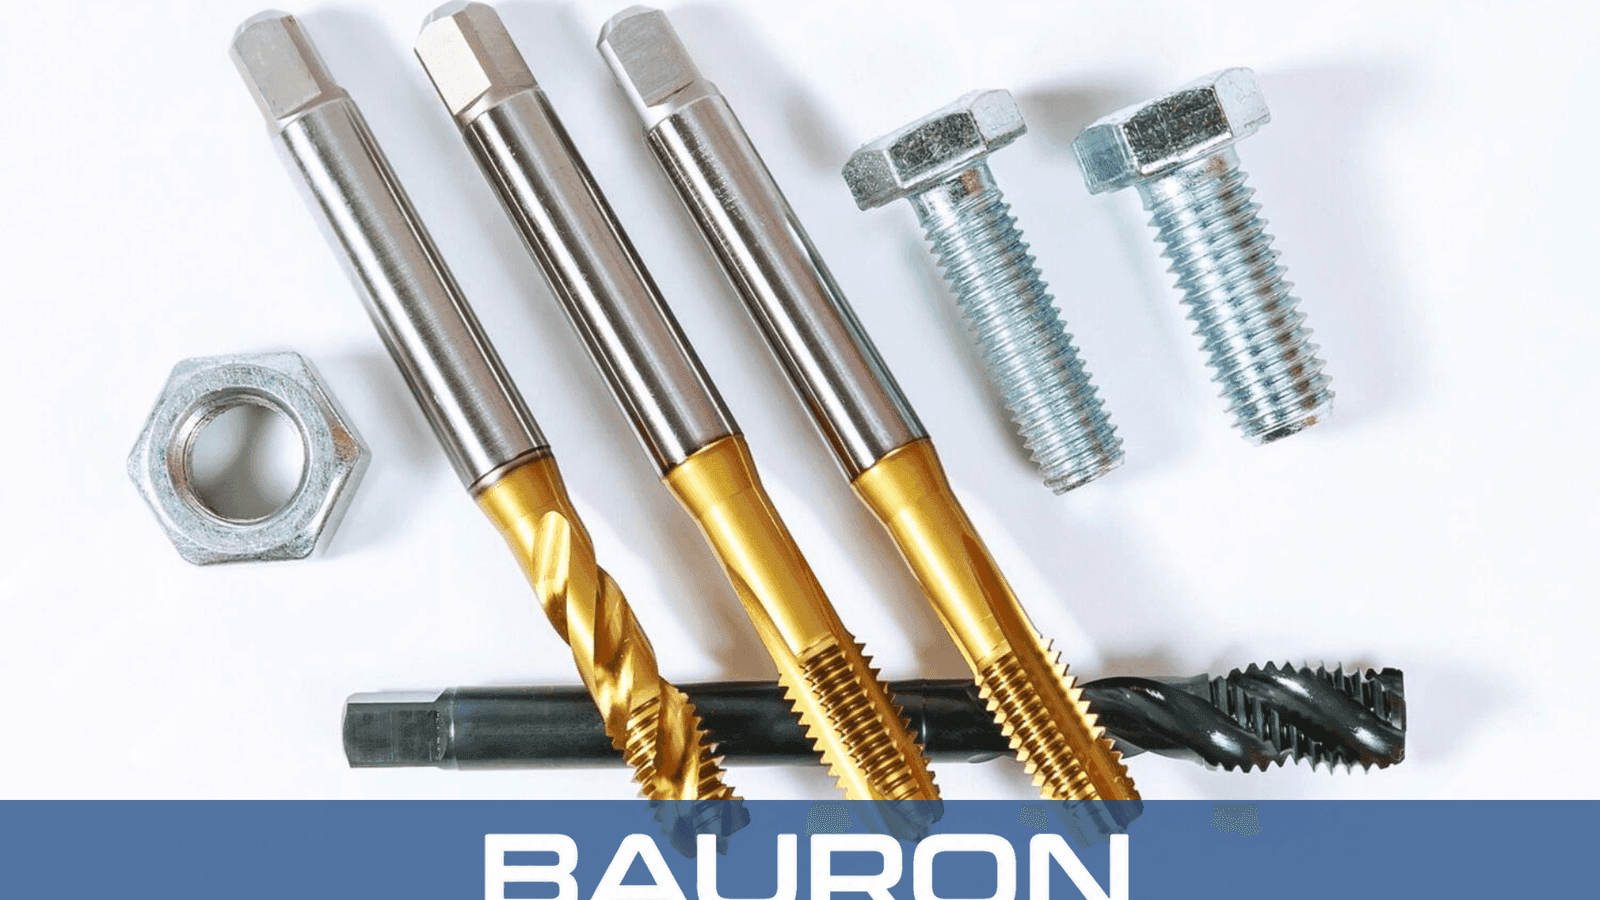
Sentrerende innføring
Anskjæret på 3 til 5 gjenger leder tappen inn i det forborede kjernehullet.
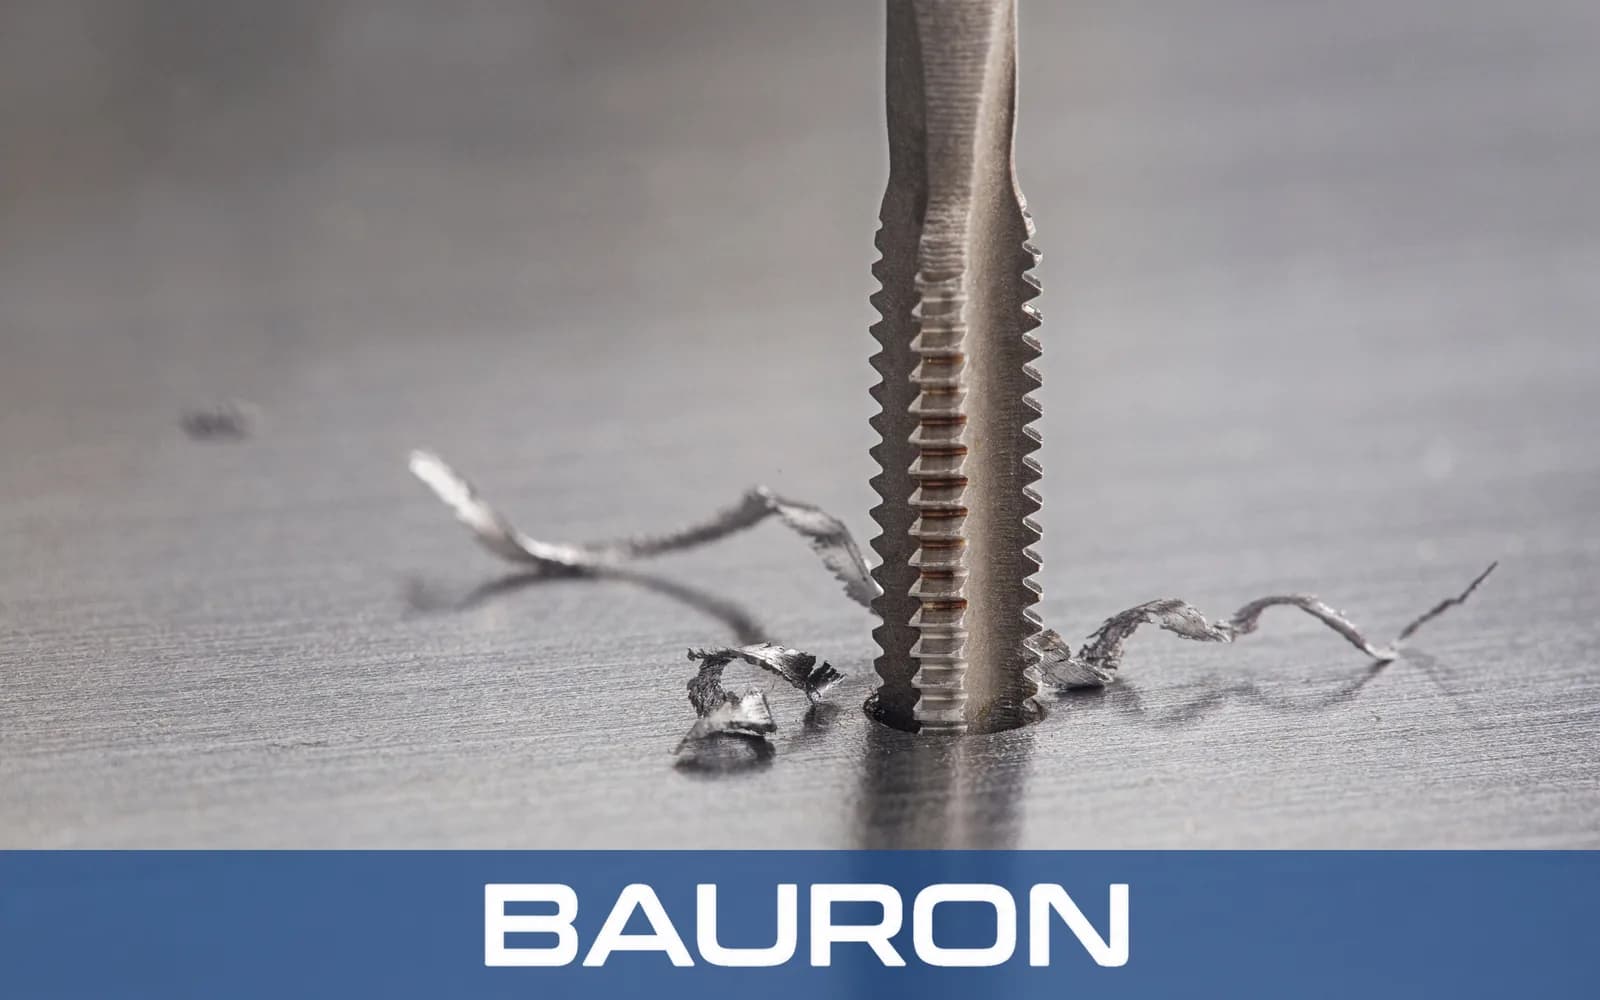
Mellomskjærere er universelle gjengetapper for innvendige gjenger med et middels langt anskjær over de første 3 til 5 gjengene. Geometrien balanserer god styring ved start med lang gjengerekkevidde, slik at én tapp kan gjenge mange gjennomgående hull eller klargjøre blindhull for en avsluttende gjengegang med bunnskjærer.
Anskjæret på 3 til 5 gjenger leder tappen inn i det forborede kjernehullet.
Flere tenner i anskjæret deler på skjærearbeidet og holder startmomentet håndterbart ved manuell eller maskinell gjenging.
Tenner med full profil bak anskjæret fullfører den innvendige gjengen etter hvert som verktøyet går fremover.
Rette spor, skrålt skjær eller spiralspor styrer sponet på ulike måter, tilpasset forskjellige hull- og materialforhold.
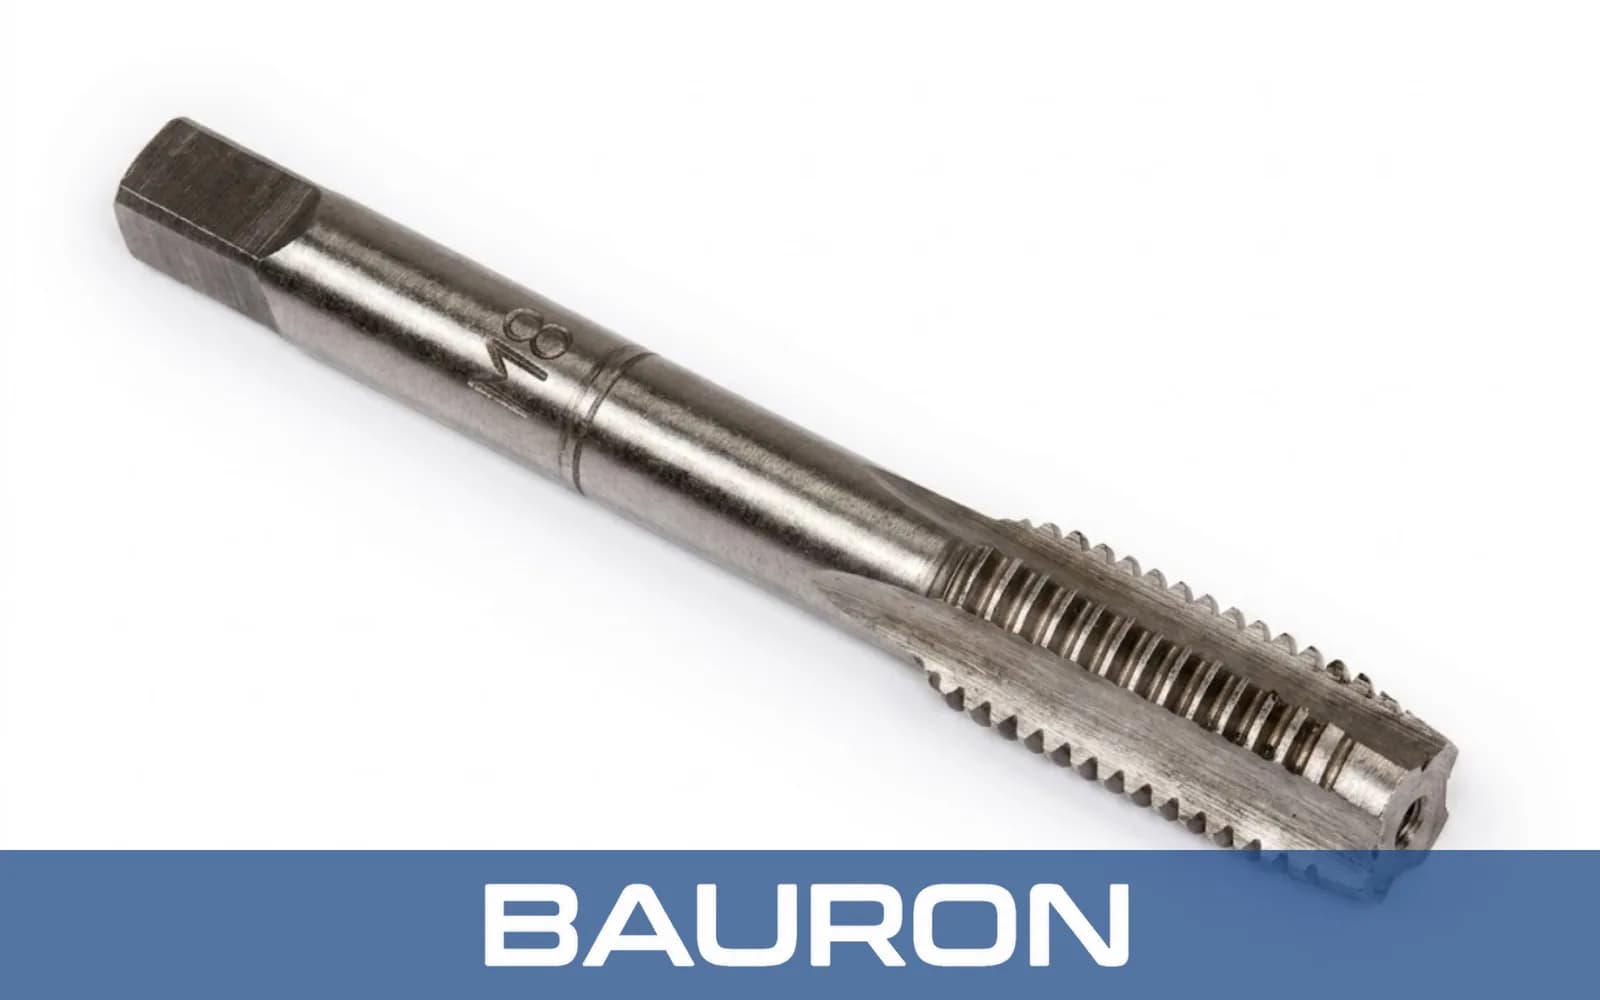
Det middels lange anskjæret egner seg både for gjennomgående hull og første gjengegang i blindhull.
Anskjæret fordeler skjærekreftene over flere tenner uten å være like langt som anskjæret på en forskjærer.
Slipt gjengegeometri gir rene gjenger med nøyaktig stigning når verktøyet er tilpasset ønsket pasning og driftsforhold.
Rette spor, skrålt skjær og spiralspor gir ulik sponkontroll.
Mellomskjærere kan leveres i tilpassede dimensjonsserier eller kombineres med forskjærere og bunnskjærere.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Anskjærsprofil | 3 til 5 koniske gjenger i anskjæret; middels langt anskjær |
| Gjengetyper | UNC, UNF, metrisk, NPT og spesialstigninger |
| Sporgeometri | Rette spor, skrålt skjær eller spiralspor |
| Skafttype | Standard skaft med firkant eller rett sylindrisk skaft |
| Toleranse | Presisjonsalternativer i toleranseklasse GH og H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium, messing og plast. | Slagseighet gir pålitelig universell gjenging. |
| Kobolt (HSS-Co) | Rustfritt stål, titan og høytemperaturlegeringer. | Bedre varmhardhet bidrar til at skjæreggene holder seg ved høye temperaturer. |
| TiN-/TiAlN-belegg | Automatisert CNC-produksjon med høyere hastighet. | Økt overflatehardhet og lavere friksjon kan redusere kaldsveising på gjengeeggene. |
HSS gir seighet for generell gjenging, kobolt gir bedre varmhardhet i krevende legeringer, og TiN- eller TiAlN-belegg kan redusere friksjonen i automatisert produksjon.
Kjører kontrollerte sykluser med synkron gjengeskjæring for gjennomgående hull og gjengestart i blindhull.
Holder mellomskjærere i revolveren eller i bakdokkeverktøy for aksiale innvendige gjenger.
Bruker egnede gjengetappholdere for innrettet gjengeskjæring i verkstedet.
Gir direkte kontroll ved vedlikehold, montasje og gjenging i små volum.
Skjærer innvendige gjenger gjennom åpne komponenter i én kontrollert operasjon.
Håndterer rutinemessig innvendig gjenging i produksjon og vedlikehold.
Etablerer størstedelen av gjengen før en bunnskjærer fullfører nærmere hullbunnen.
Gjenoppretter eller renser eksisterende innvendige gjenger når riktig dimensjon og pasning er valgt.
Den viktigste forskjellen er lengden på anskjæret. Forskjærere har typisk 7 til 10 gjenger i anskjæret, mellomskjærere 3 til 5 og bunnskjærere 1 til 2 for skjæring nærmere bunnen av et blindhull.
En mellomskjærer kan gjenge et blindhull, men etterlater flere ufullstendige gjenger i bunnen på grunn av anskjæret. Bruk en bunnskjærer etterpå hvis konstruksjonen krever fullprofilerte gjenger nærmere bunnen.
Et dimensjonssett dekker vanlige gjengestørrelser, mens et sett med forskjærer, mellomskjærer og bunnskjærer gir ulike anskjærslengder for gjengestart, generell skjæring og ferdiggjenging av blindhull.
Geometri med skrålt skjær skyver sponet foran verktøyet og egner seg godt til maskinell gjenging av gjennomgående hull. Rette spor brukes ofte i kortsponende materialer eller ved kontrollert manuelt arbeid.
Applikasjonsspesifikke alternativer kan omfatte ikke-standard stigninger, forlengede skaft, kanaler for innvendig kjøling, sporgeometrier og belegg.
Bauron tilbyr konstruksjons- og ingeniørstøtte for kundetilpassede gjengedimensjoner, sporgeometrier, skaftutførelser, kjølemiddeltilførsel og applikasjonsspesifikke belegg. Del gjenge- og prosesskravene for en teknisk vurdering.
Snakk med ingeniørene