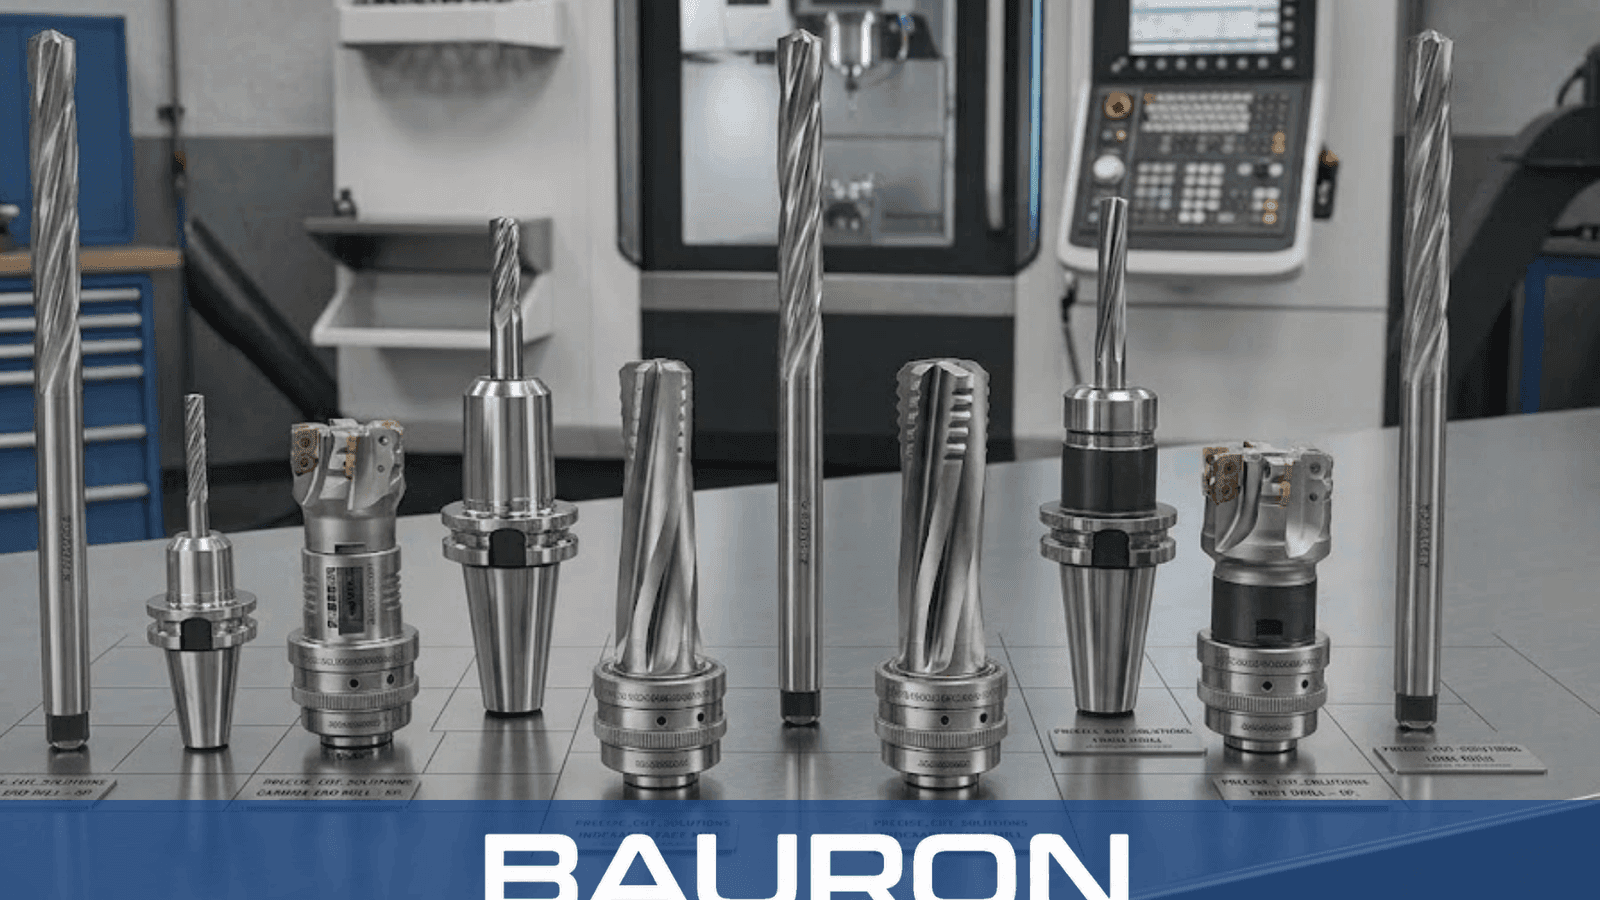
Innledende innretting
Den glatte styretappen foran går inn i det forborede hullet og sikrer konsentrisk innretting.
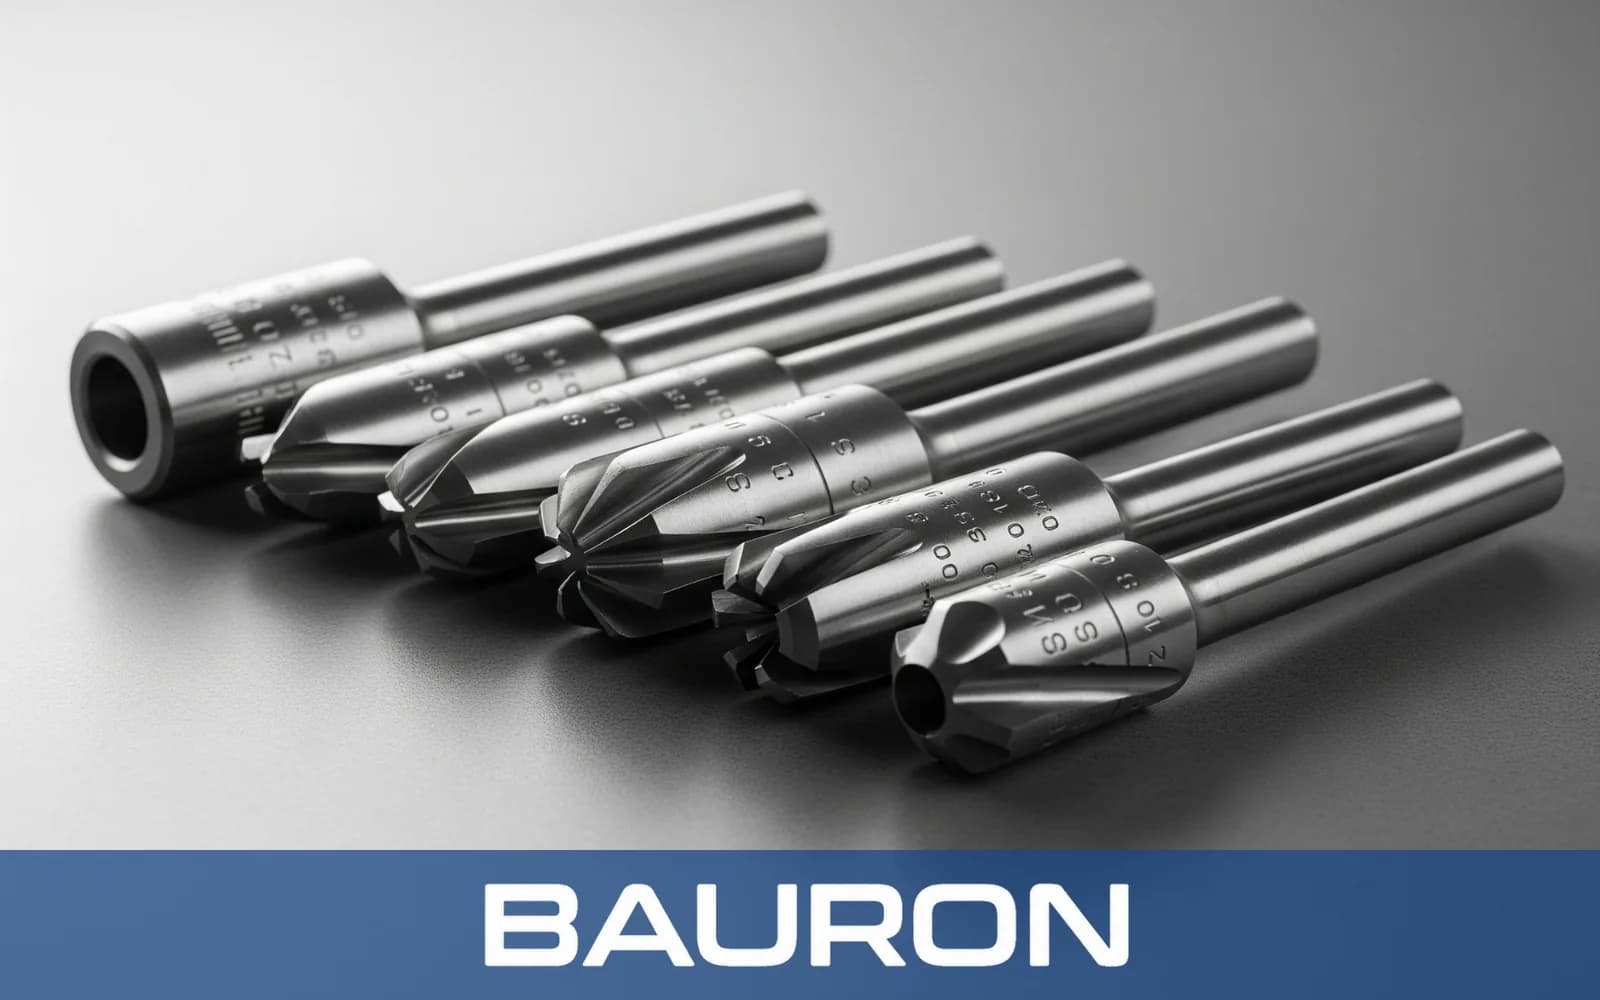
Rømmere med styretapp utvider eksisterende hull og følger samtidig aksen i den opprinnelige boringen. En glatt, ikke-skjærende føring foran skjæredelen styrer i det forborede hullet og bidrar til å begrense vinkelavvik i dype hull og hull i flukt.
Den glatte styretappen foran går inn i det forborede hullet og sikrer konsentrisk innretting.
Styretappen følger den opprinnelige senterlinjen mens skjæredelen går fremover.
Flere skjær fjerner materiale og gir den endelige diameteren.
Sporene fører sponet bort mens styretappen sikrer en rett skjærebane.
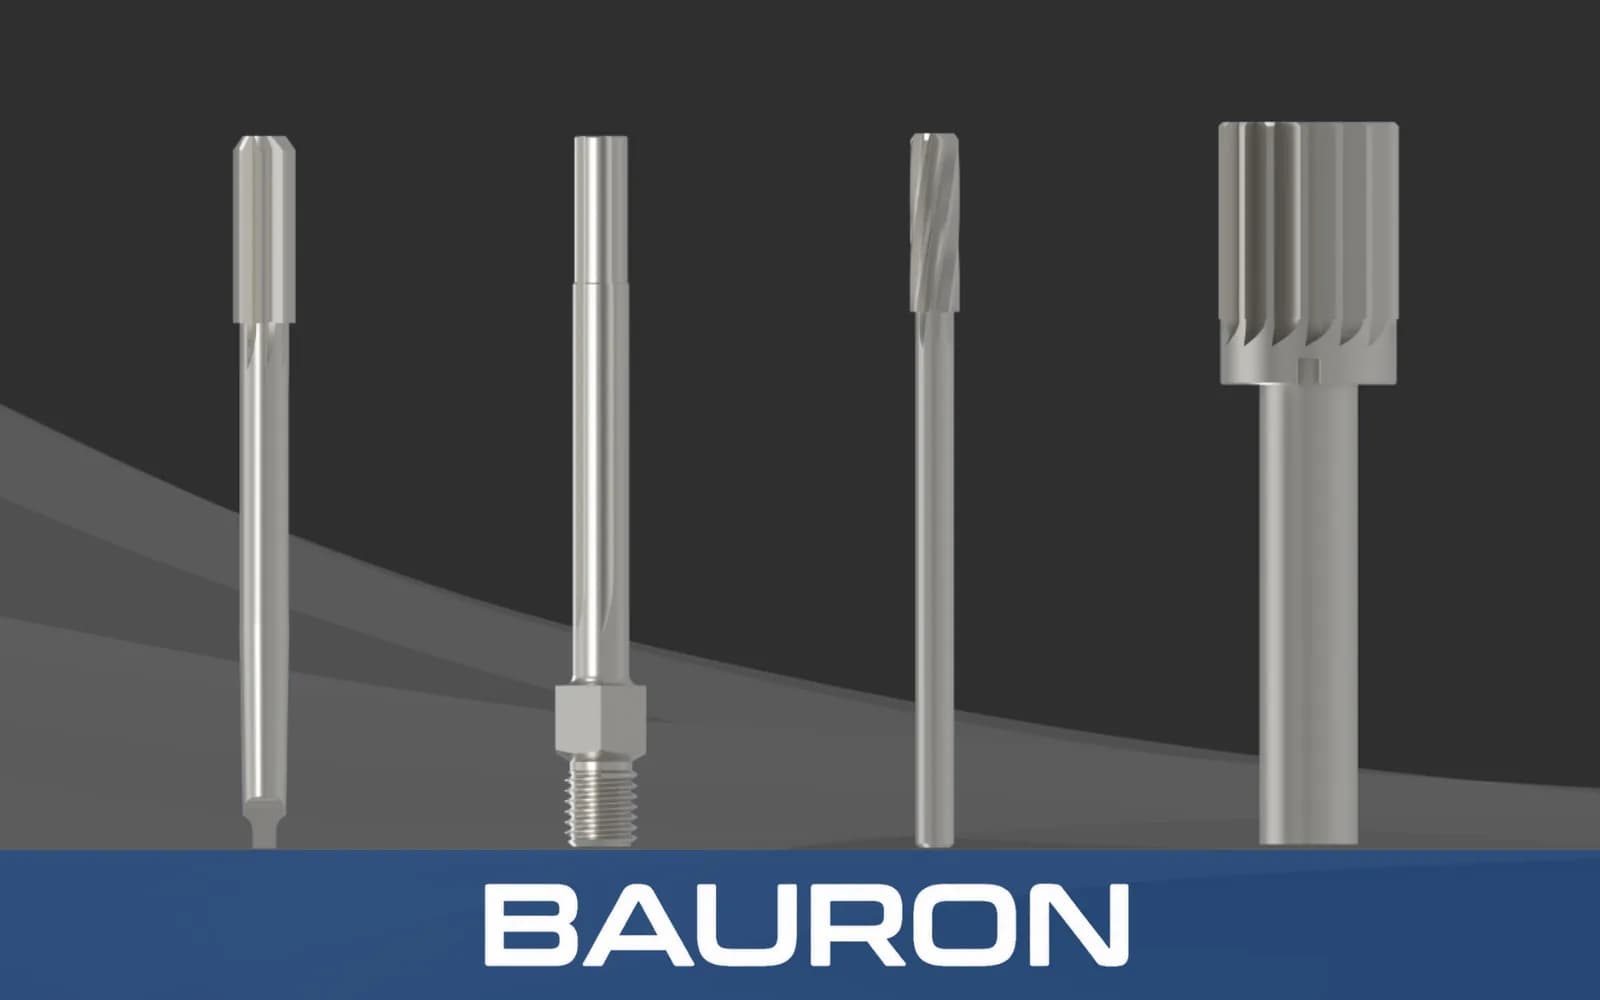
Styrer i det eksisterende hullet og bidrar til å hindre at verktøyet skjærer utenfor senter.
Gir skjær og plass til sponevakuering.
Justerbare håndrømmere med lang styretapp gjør det mulig å kalibrere foringer i flukt manuelt etter behov.
Bidrar til å begrense nedbøying når verktøyet bygger bro mellom adskilte boringer i flukt.
Gir snevre måltoleranser for presspasninger.
Sikrer jevnt inngrep fra styretappen til skjæredelen.
| Spesifikasjon | Område / detaljer |
|---|---|
| Skjærediameter | 1/8" til 2"; tommebaserte og metriske størrelser tilgjengelig |
| Diameter på styretapp | Spesialslipt etter størrelsen på det eksisterende hullet |
| Sportype | Rette spor eller spiralspor |
| Skafttype | Sylindrisk skaft, morsekonus eller firkantende |
| Toleranse | Presisjonsslipt til standard H7 eller spesifiserte OEM-mål |
| Verktøyutførelse | Massiv kropp eller justerbare kniver |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og manuell reparasjon av foringer. | Et økonomisk og seigt grunnmateriale som tåler belastningene ved manuell innretting. |
| Massivt hardmetall | CNC-produksjon i store volumer og harde legeringer. | Gir stivhet som bidrar til å begrense utbøying over lange styretapper. |
| TiCN-belegg | Klebrige eller slitende materialer i arbeidsstykket. | Reduserer friksjonen på styretappen og skjærene. |
HSS gir seighet for generelt og manuelt arbeid, massivt hardmetall gir ekstra stivhet for lange styretapper og produksjon, og TiCN kan redusere friksjonen i klebrige eller slitende materialer.
Driver varianter med firkantskaft for kontrollert håndrømming av foringer i kjøretøy.
Bruker stive verktøyholdere for automatisert, konsentrisk finbearbeiding av hull.
Gir vertikal drivkraft for store operasjoner med styretapp.
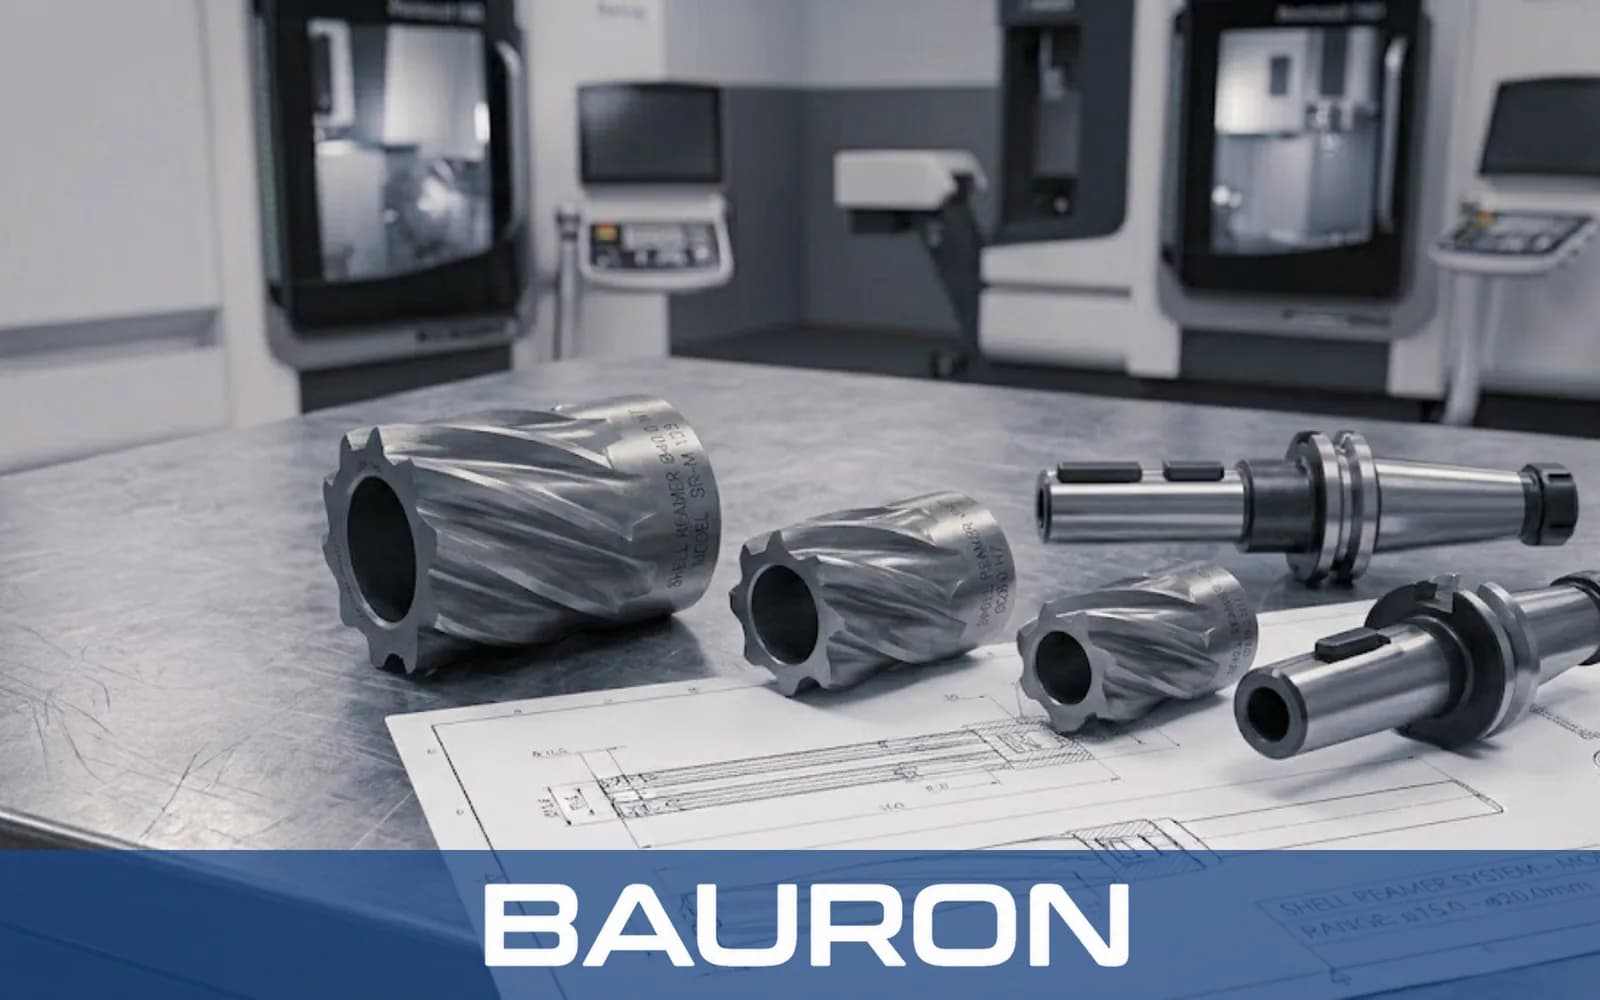
Holder felles akse gjennom to adskilte hull i lagerhus.
Bidrar til å hindre at verktøyet vandrer i dype boringer.
Rømmer ventilføringer i sylinderhoder til bilmotorer for spesifisert klaring mot ventilstammen.
Kalibrerer et konsentrisk hull før en etterfølgende gjengerømming eller gjengetapping.
Finbearbeider foringer i styrespindler for leddbevegelsen i hjulopphenget.
En maskinrømmer har en kort innløpsfase foran skjæresporene. En rømmer med styretapp har i tillegg en glatt, ikke-skjærende sylinder foran, tilpasset det eksisterende hullet, slik at skjæredelen følger den opprinnelige aksen.
Nei. Justerbare håndrømmere med lang styretapp er laget for manuell bruk med vindeisen med T-håndtak, fordi maskindrift kan skade de justerbare knivene.
Den kalibrerer og retter inn hullet før en etterfølgende gjengerømmer eller gjengetapp, slik at gjengeverktøyet skjærer jevnt rundt hele boringen.
Nei. Styretappen er en ikke-skjærende føring og krever et eksisterende hull eller en slitt foring som passer til diameteren.
Bauron kan slipe styretappen etter et eksisterende hull og stille inn skjærediameteren etter den spesifiserte finbearbeidingstoleransen.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpassede diametre på styretapp og skjæredel, sporgeometrier, belegg, skaft og toleranser. Send oss hullbildet og kravene til bruksområdet for en teknisk vurdering.
Snakk med ingeniørene