Innretting i konushullet
Rømmeren føres inn i et forboret hulrom eller et skadet konushull i maskinen.
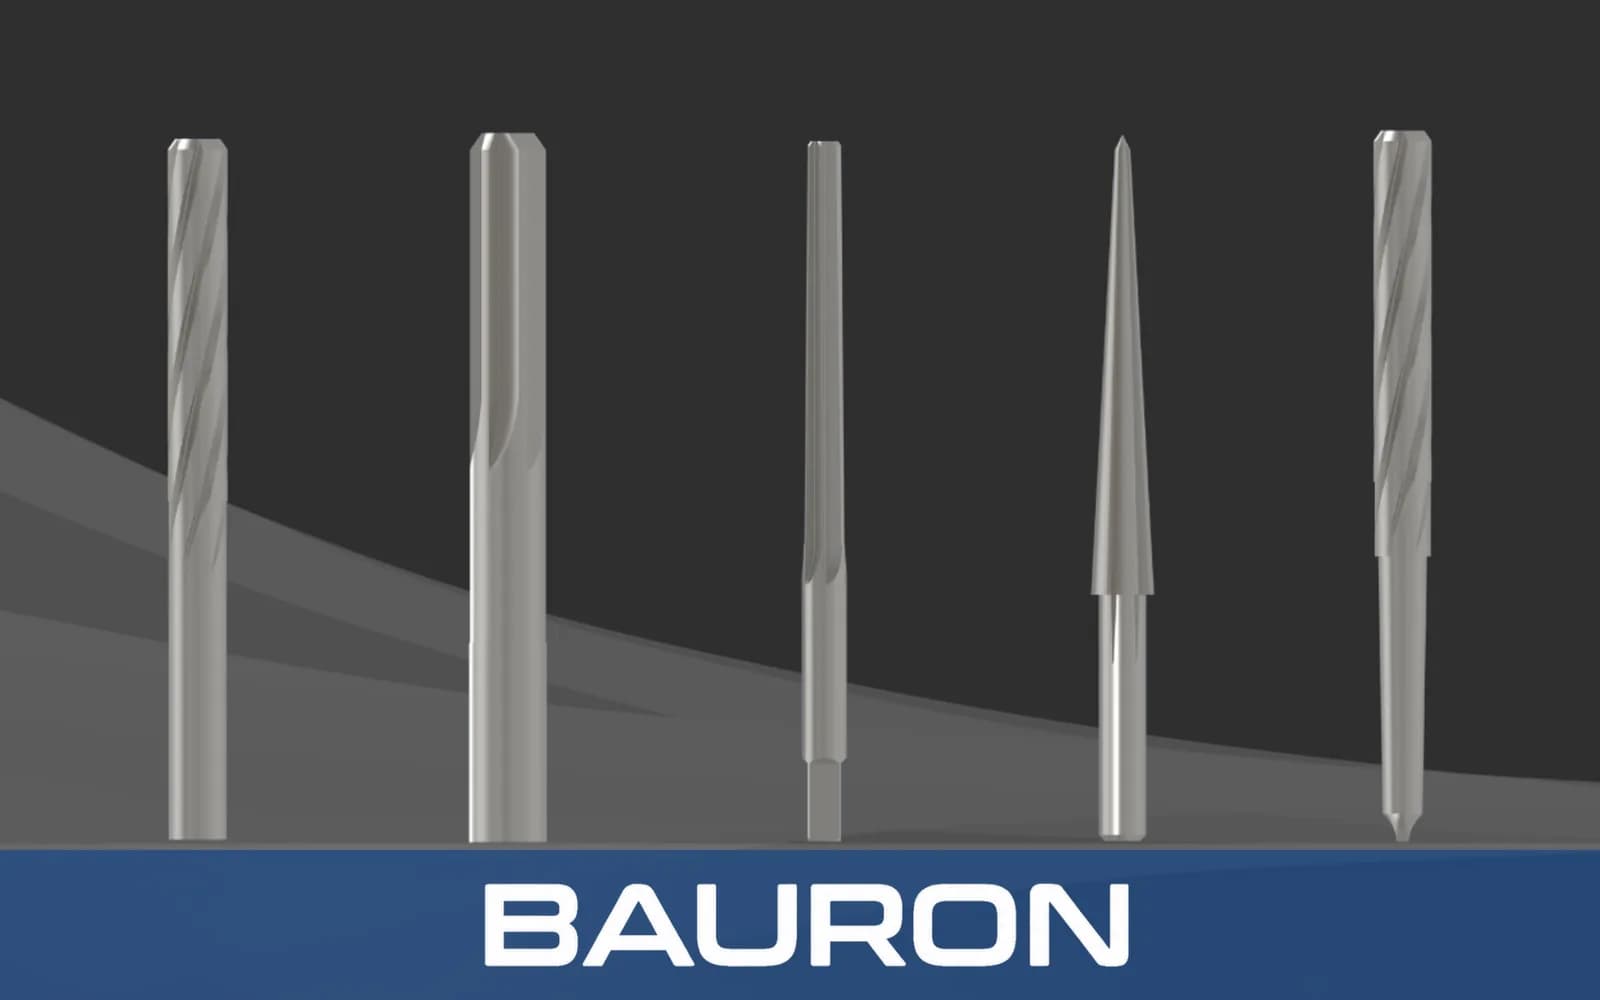
En morsekonusrømmer lager eller reparerer de innvendige konushullene i spindler og pinoldokker. Den spesifiserte profilen gir et konushull som passer til et standardisert morsekonusskaft og holder skaftet fast ved friksjon.
Rømmeren føres inn i et forboret hulrom eller et skadet konushull i maskinen.
Sporene fjerner grader, gnagskader og overflødig metall fra de innvendige veggene.
Gradvis skjæring former eller gjenoppretter den spesifiserte koniske profilen.
Den ferdige konusen gir anleggsflate slik at et kompatibelt verktøyskaft sitter sikkert.
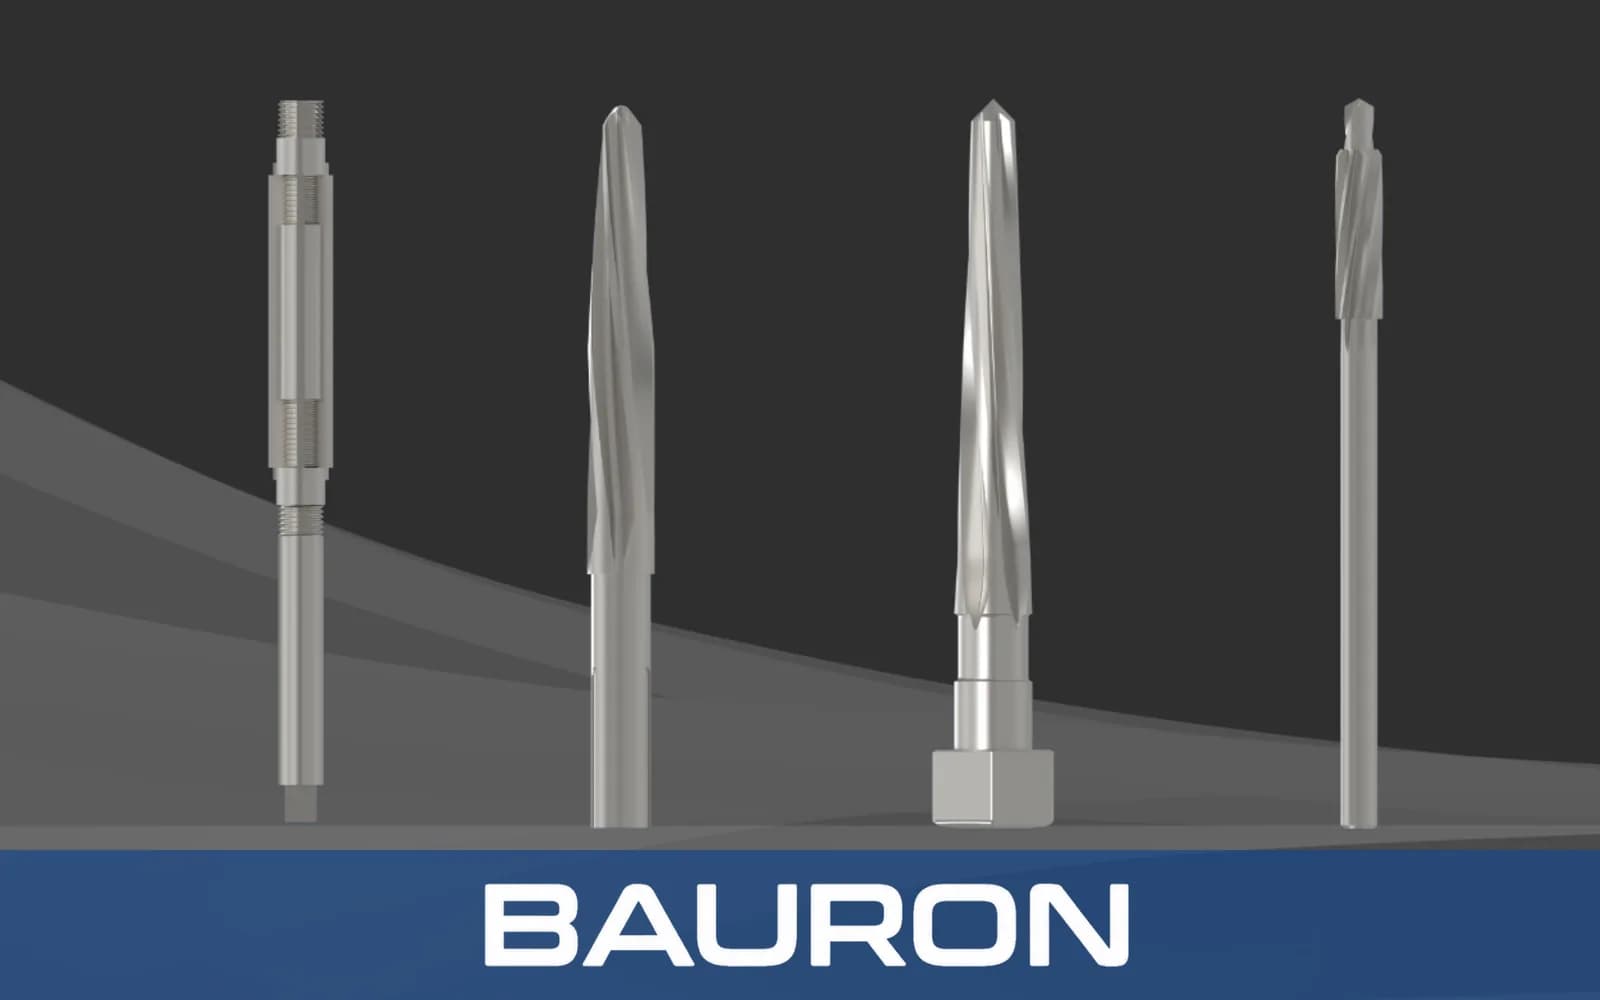
Sikrer kompatibilitet med tilsvarende standardiserte morsekonusskaft.
Gir valg mellom kraftigere materialfjerning og sluttbearbeiding av profilen.
Gir sikkert grep ved manuell drift med vindeisen under reparasjon.
Gir god balanse mellom seighet og eggholdbarhet i generelle bruksområder.
Gir stor anleggsflate for et sikkert friksjonsfeste.
Fører sponet ut av dype konushull og bidrar til færre riper i overflaten.
| Spesifikasjon | Område / detaljer |
|---|---|
| Størrelsesområde | MT0 til MT7, etter standardmål for morsekonus |
| Verktøytype | Skrubbrømmer med sponbrytende hakk eller finrømmer med glatte spor |
| Sporgeometri | Rette spor eller venstrespiral |
| Skafttype | Firkantende for vindeisen eller konus for maskinbruk |
| Toleranse | Presisjonsslipt etter standardspesifikasjoner for morsekonus |
| Bearbeidingstype | Produksjon av konushull og reparasjon av spindler |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Manuell reparasjon av spindler og generell produksjon av konushull. | Gir seighet og motstand mot eggutbrudd ved dreiing for hånd. |
| Karbonstål | Sporadisk lett vedlikehold og fjerning av grader. | Et økonomisk alternativ for opprensing av svært lette riper. |
| Kobolt (HSS-Co) | Produksjon av nye konushull i herdet legert stål. | Gir bedre eggholdbarhet og varmebestandighet ved maskinell drift. |
HSS egner seg for generell manuell reparasjon, karbonstål for sporadisk lett opprensing og kobolt-HSS for maskinell produksjon av konushull i hardere legeringer.
Lar maskinoperatøren dreie verktøyet for hånd ved restaurering av en skadet spindel.
Brukes til boring og rømming av nye konuser i pinoldokker.
Bearbeider koniske reduksjonshylser og kraftige verktøyholdere i automatiserte oppsett.
Fjerner riper og gnagskader fra de innvendige konushullene i fresemaskiner, slik at verktøyet sitter jevnt.
Fjerner smuss og skader i konushullene på pinoldokker til dreiebenker som brukes med senterspisser og koniske verktøy.
Bearbeider koniske hulrom i oppspenninger for standardverktøy med konisk skaft.
Rømmer de innvendige profilene i reduksjonshylser for søyleboremaskiner til standardmål for morsekonus.
En skrubbrømmer har hakkede eller tannede skjær for kraftigere materialfjerning når et nytt konushull skal lages. En finrømmer har glatte spor og gir den endelige koniske overflaten for et sikkert friksjonsfeste.
En finrømmer kan dreies for hånd for å fjerne grader, gnagskader og lette riper fra konushullet. Materialfjerningen må holdes under kontroll slik at målene på konushullet bevares.
En venstrespiral skyver sponet foran verktøyet og gir en negativ aksial sponvinkel som hindrer at verktøyet griper og trekker seg inn i konushullet.
Nei. Konusstiftrømmere har en konus på 1/4 tomme per fot for hull til låsestifter. Morsekonusrømmere følger målene for konushull fra MT0 til MT7, der skaftene til maskinverktøy skal sitte.
Bauron anbefaler å dreie rømmeren for hånd med vindeisen ved rengjøring og restaurering av en eksisterende spindel, fordi maskindrift kan fjerne for mye materiale og skade konushullet.
Bauron tilbyr design- og ingeniørstøtte for skrubb- og fingeometrier, rette spor eller spiralspor, skaft, materialer og spesialtilpassede morsekonusverktøy. Send oss kravene til konushullet og driften for en teknisk vurdering.
Snakk med ingeniørene