Innledende inngrep
Verktøyet går inn i et forboret hull som styrer den første skjæredelen.
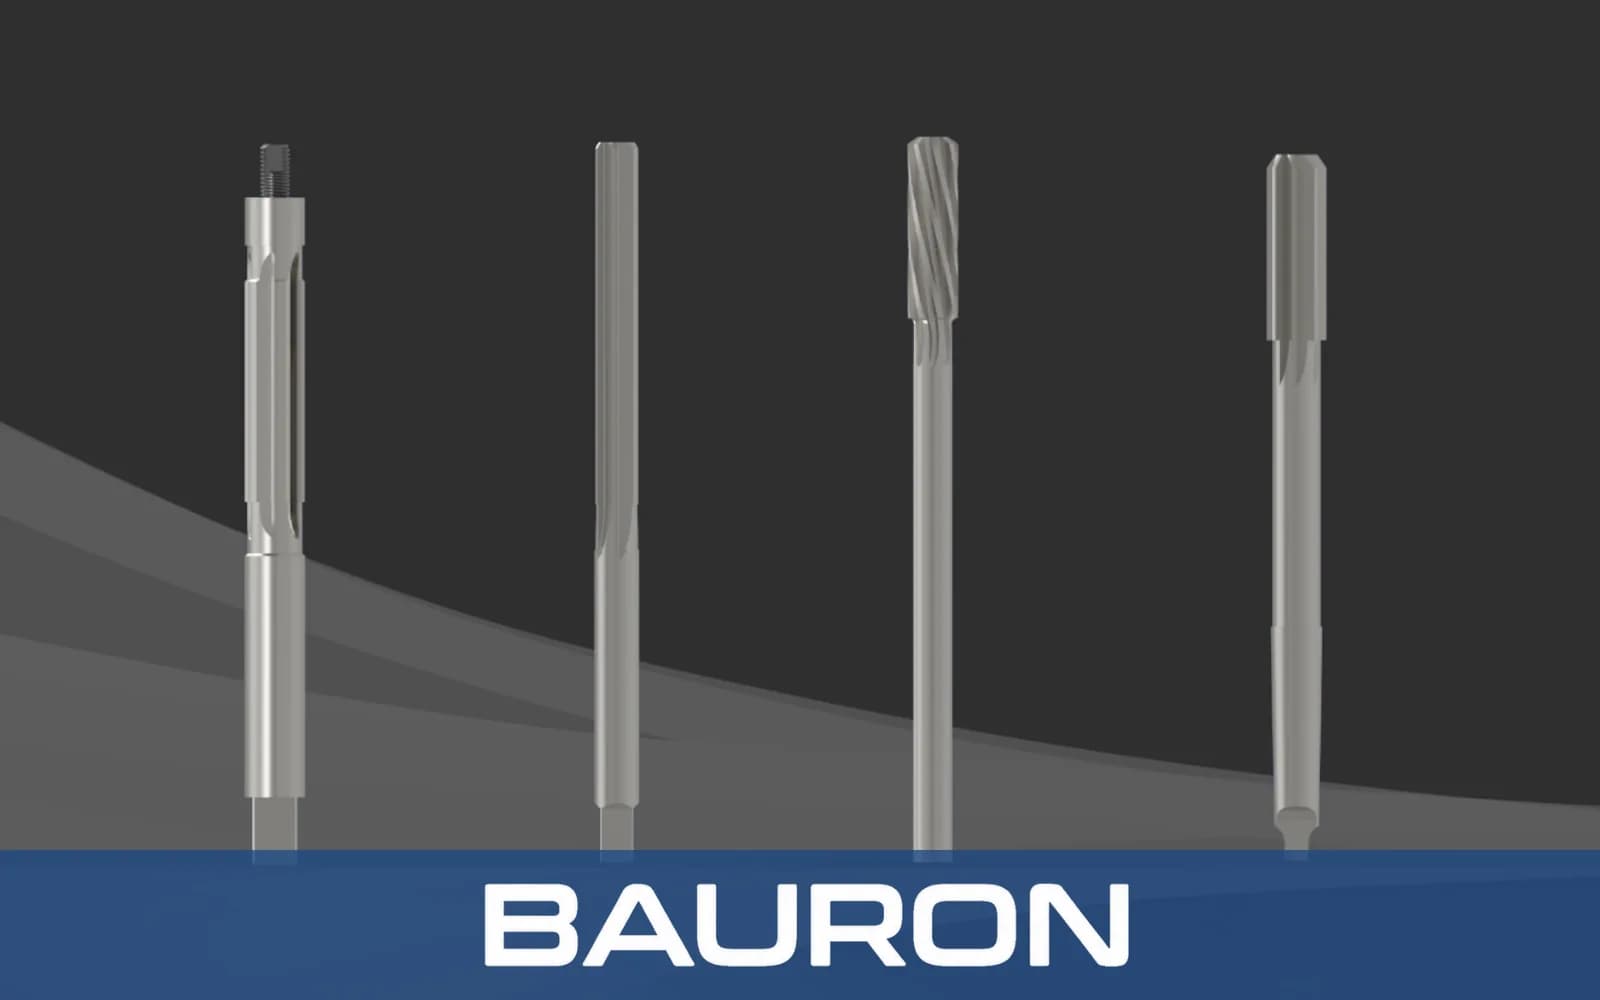
Trinnrømmere er finbearbeidingsverktøy for bearbeiding av flere konsentriske hulldiametre i én operasjon. En spesialtilpasset trinnprofil kan erstatte flere rømmere med én diameter, redusere antall verktøybytter og holde nivåene i boringen på felles akse.
Verktøyet går inn i et forboret hull som styrer den første skjæredelen.
Etter hvert som verktøyet går fremover, fjerner flere skjæretrinn materiale ved ulike diametre.
Sporene fører bort sponet mens flere boringsnivåer og overgangsvinkler finbearbeides i én operasjon.
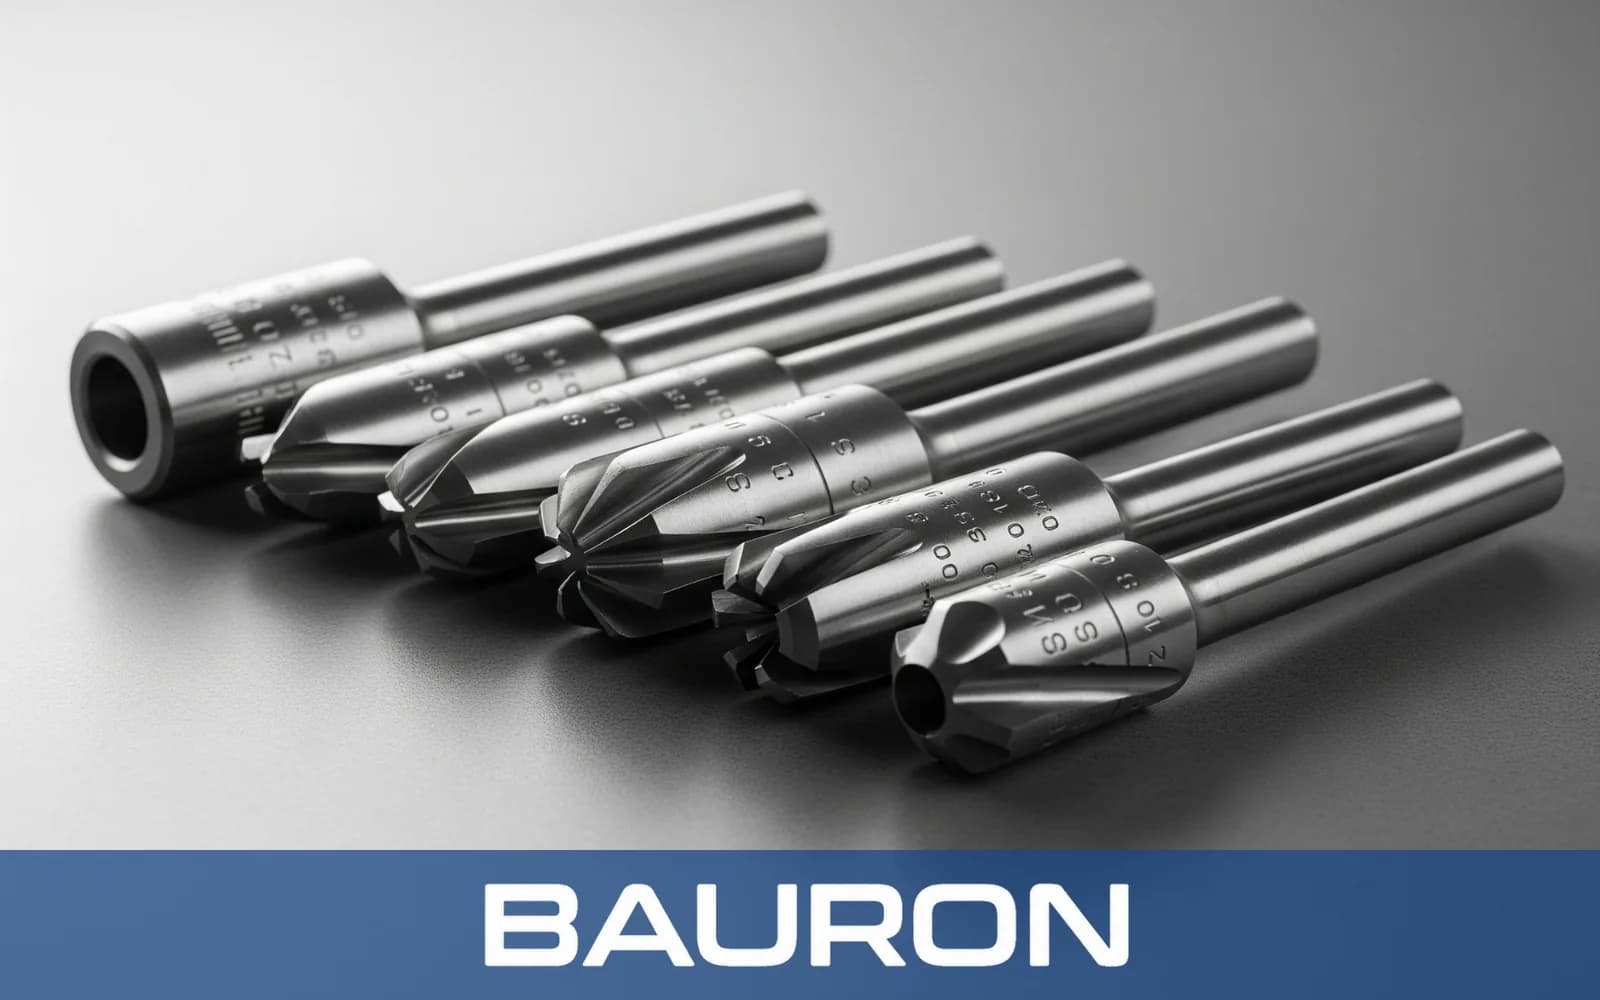
Bearbeider flere hullstørrelser i én operasjon og reduserer antall verktøybytter og syklustiden.
Ett enkelt verktøy holder skjæretrinnene på felles akse og unngår innrettingsavvik mellom separate rømmere.
Kan tilpasses overgangene på tegningen, inkludert faser og radier.
Støtter sponevakueringen og bidrar til å begrense riper på tvers av flere boringsnivåer.
Begrenser utbøying og gir god målkontroll på hvert skjæretrinn.
| Spesifikasjon | Område / detaljer |
|---|---|
| Område for største diameter | Spesialprodusert etter spesifikasjon |
| Antall trinn | 2 eller flere; kan tilpasses innenfor begrensningene for verktøylengde og stivhet |
| Trinnvinkler | 90°, spesialtilpassede faser eller profiler med radius |
| Sportype | Rette spor eller spiralspor, høyre- eller venstrevridd |
| Skafttype | Sylindrisk, Weldon eller konisk |
| Toleranse | Presisjonsslipt etter OEM-krav |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Produksjon i store volumer i harde legeringer. | Slitestyrke og stivhet gir lang levetid og god målkontroll i stabile oppsett. |
| Kobolt (HSS-Co) | Avbrutte snitt og middels store produksjonsserier. | Seighet og varmebestandighet gir et alternativ for avbrutte snitt. |
| TiAlN-belegg | Maskinering med høy temperatur og høy hastighet. | Beskytter skjærene og bidrar til å redusere materialoppbygging. |
Massivt hardmetall egner seg for stive oppsett og større volumer, HSS-Co gir ekstra seighet ved avbrutte snitt, og TiAlN kan beskytte skjærene der varmeutvikling og materialheft er en utfordring.
Bruker stive oppsett for finbearbeiding av trinnhull i freste komponenter.
Rømmer konsentriske trinnboringer i stillestående eller roterende sylindriske arbeidsstykker.
Integrerer finbearbeiding med flere diametre i automatiserte produksjonssykluser.
Bearbeider fluidporter i flere nivåer der tetning og innretting er viktig.
Finbearbeider forsenkede boringer eller trinnboringer for planforsenkede flynagler.
Rømmer lagerhus med trinn og porter for drivstoffinjektorer med konsentriske skjæredeler.
Lager innvendige trinngeometrier for spesialkoblinger og systemer for strømningsregulering.
En maskinrømmer har én skjærediameter for rette hull. En trinnrømmer har to eller flere diametre på samme kropp for konsentriske hull i flere nivåer.
Mange bruksområder har to eller tre trinn. Flere profiler, faser og radier avhenger av verktøyets totallengde, diameter og stivhet.
Massivt hardmetall gir stivhet og slitestyrke i kontinuerlig produksjon når oppsettet er stabilt. Belegg og geometri bør tilpasses arbeidsstykket.
Ja. Overgangsgeometrien kan følge en tegning med skarpe 90-graders trinn, koniske faser eller avrundede radier.
Ja. Trinnrømmere er finbearbeidingsverktøy, ikke verktøy for primær hulltaking, så et forboret trinnhull bør være klargjort før den endelige rømmingen.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpassede trinndiametre, overgangsvinkler, sporgeometri, grunnmaterialer og belegg. Send oss tegningen av trinnhullet og produksjonskravene for en teknisk vurdering.
Snakk med ingeniørene