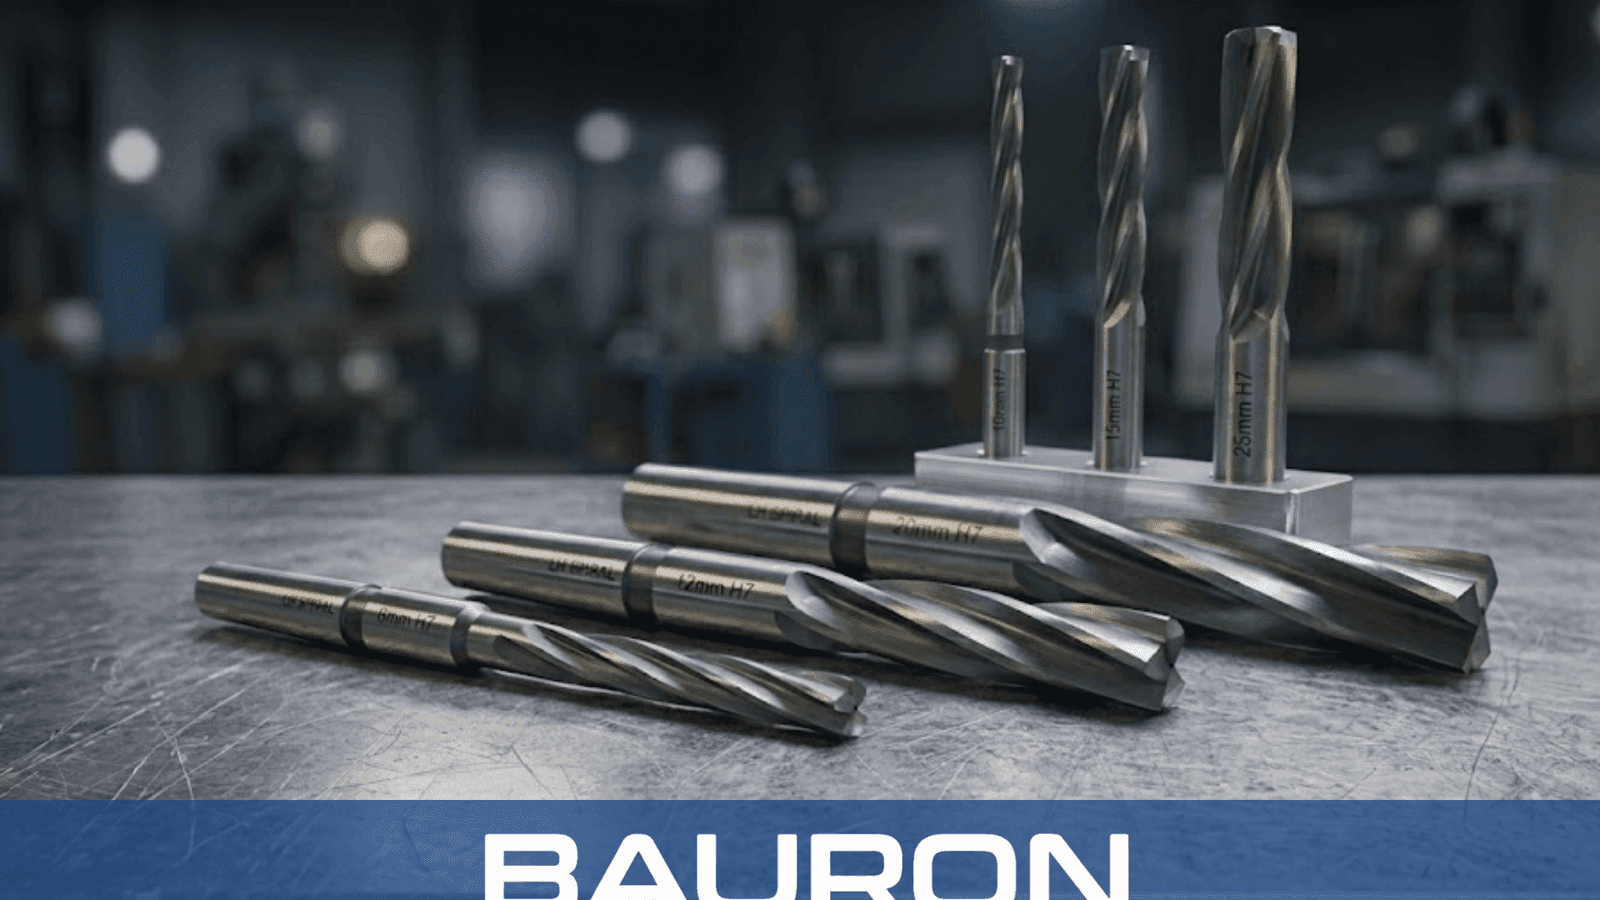
Styrt innføring
En faset spiss leder verktøyet inn i det forborede hullet.
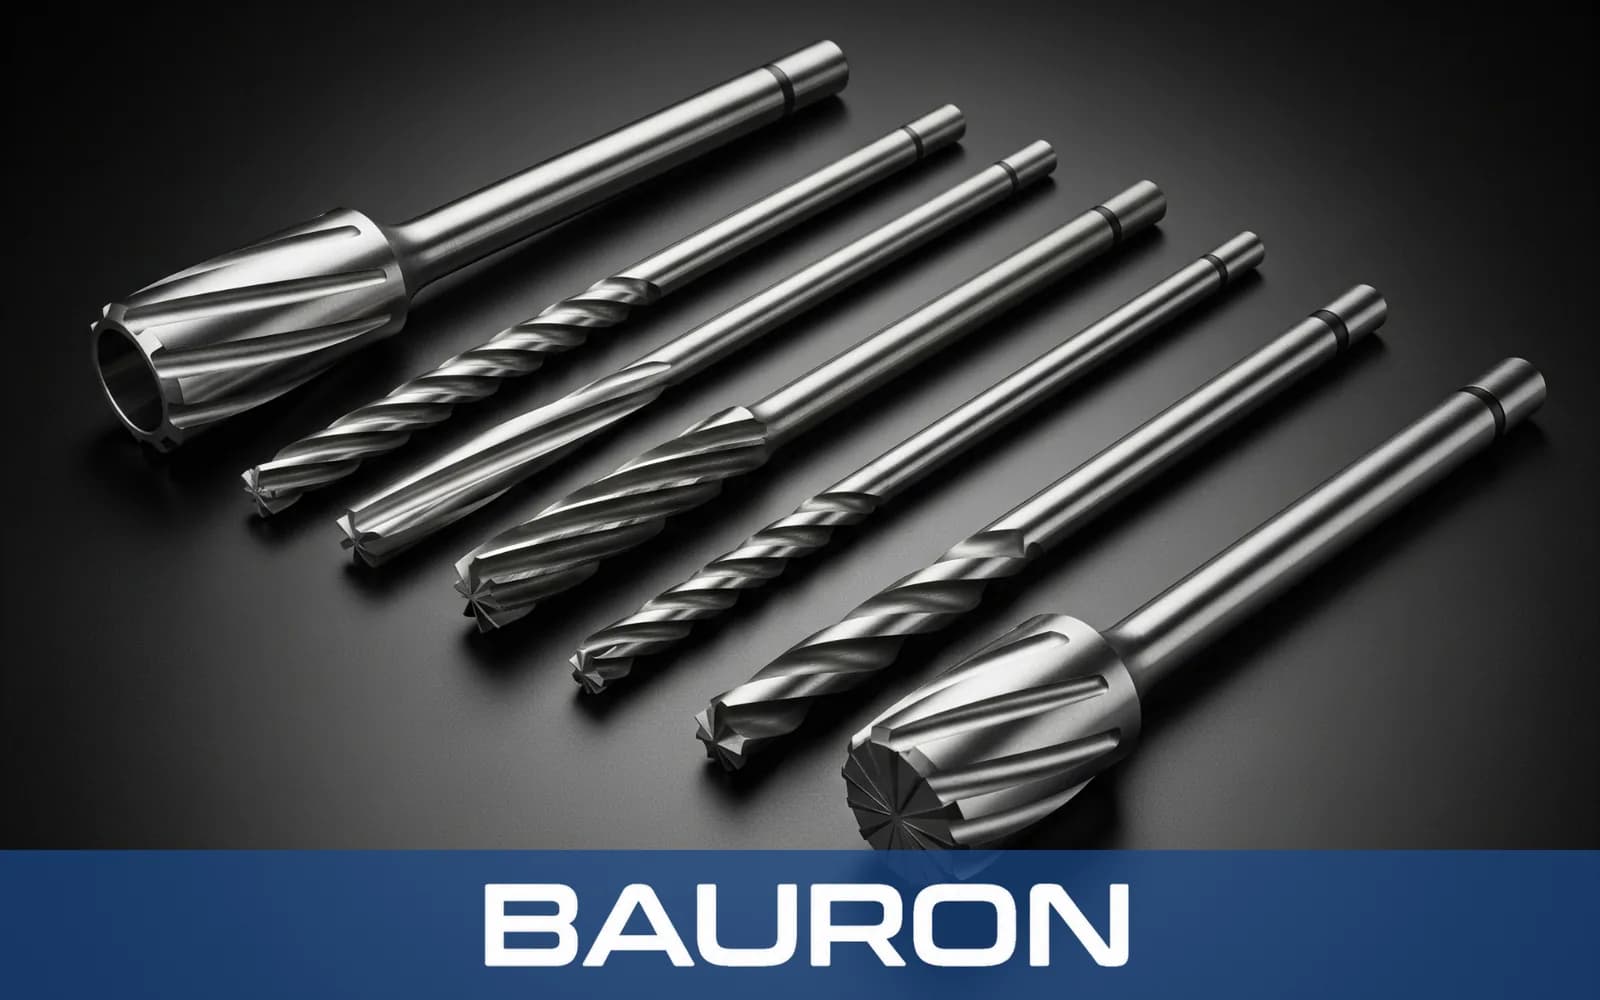
En rømmer med venstrespiral kalibrerer gjennomgående hull, også i materialer som har tendens til å hogge. Kombinasjonen av venstrespiral og høyreskjær gir kontrollert etterbearbeiding ved at sponet skyves foran verktøyet og verktøyet motstår kraftig selvmating.
En faset spiss leder verktøyet inn i det forborede hullet.
Høyrerotasjon skjærer gradvis materiale fra hullveggene.
Venstrespiralspor skyver sponet foran verktøyet.
Kontinuerlig skjæring gir en glatt og nøyaktig innvendig diameter.
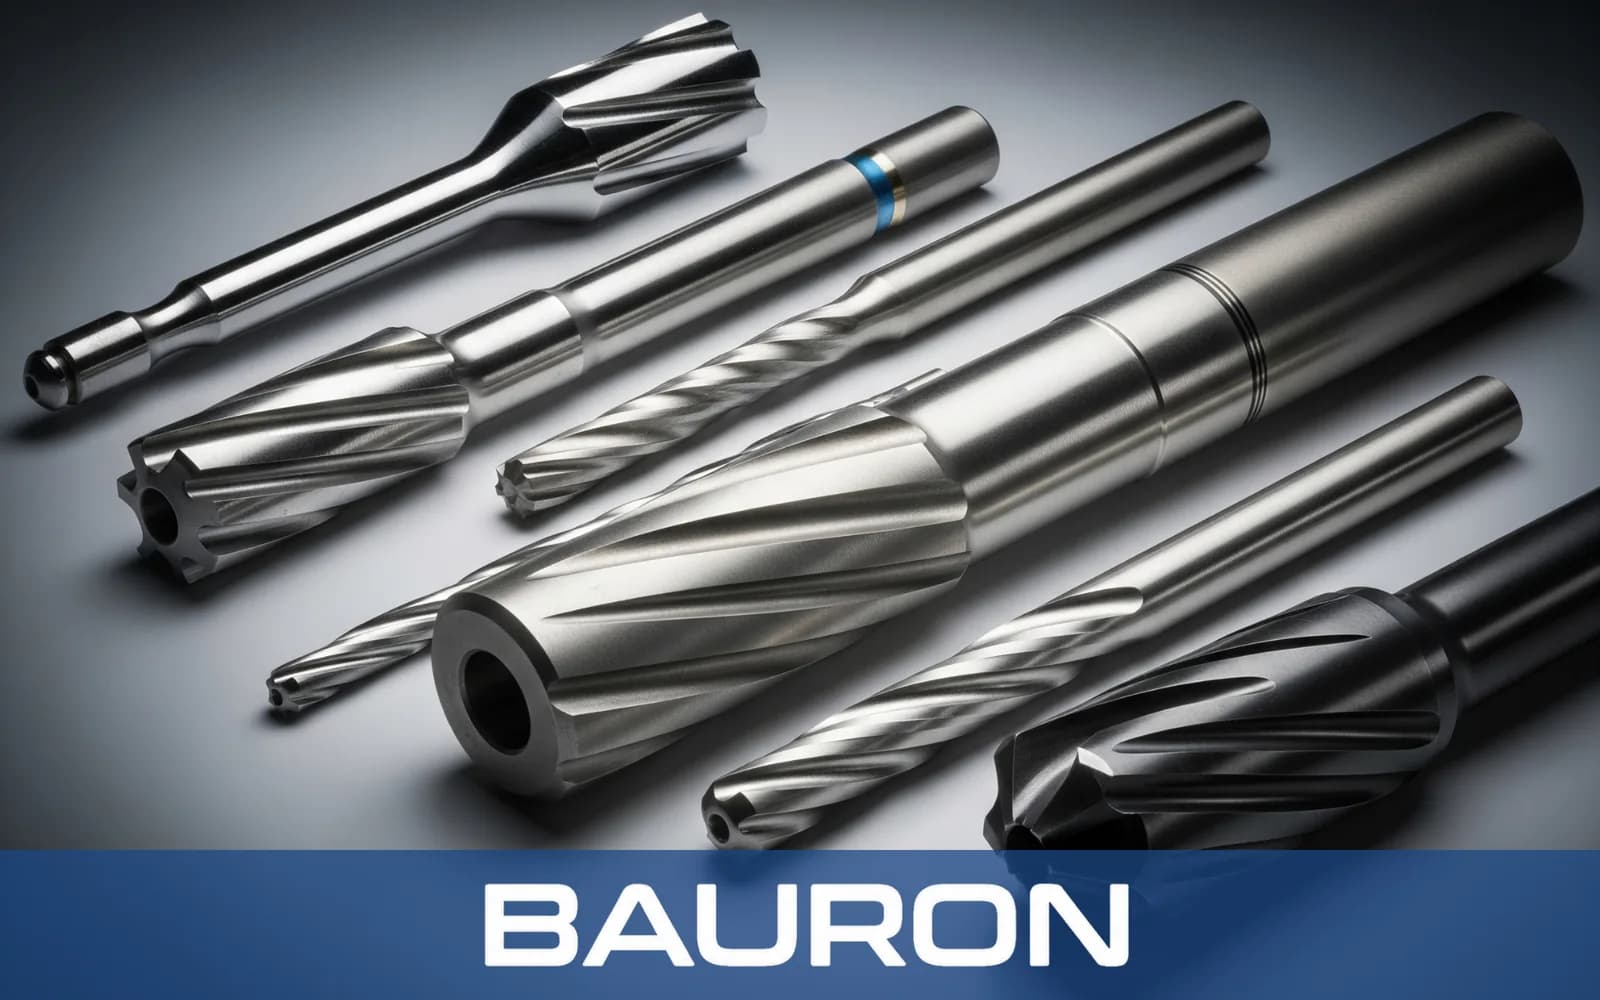
Skyver sponet fremover og bidrar til å beskytte den ferdige overflaten mot riper.
Fungerer med vanlig spindelrotasjon med urviseren.
Bidrar til å hindre at verktøyet trekker seg inn eller hogger seg fast i emnet.
Fordeler skjærekreftene rundt boringen for god nøyaktighet og mindre vibrasjoner.
Gir stramme måltoleranser og fin overflatefinish.
Gir sikker oppspenning i CNC-chucker eller vindeiser for håndrømming.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/16" til 2"; tomme- og metriske mål tilgjengelig |
| Sporgeometri | Venstrespiral med høyreskjær |
| Antall spor | 4 til 8, avhengig av diameter |
| Skafttype | Sylindrisk, morsekonus eller firkant |
| Toleranse | H7 som standard eller presisjonsslipt etter spesifikasjon |
| Bearbeidingstype | Gjennomgående hull |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og vanlige gjennomgående hull. | Et økonomisk og seigt alternativ for standard produksjon. |
| Massivt hardmetall | Produksjon i store volum i abrasive eller svært harde legeringer. | Gir høy stivhet og lang levetid. |
| TiCN-belegg | Klebrige materialer som rustfritt stål eller støpejern. | Reduserer friksjonen og bidrar til å begrense påsmøring på eggen. |
HSS gir seighet til generelt arbeid i gjennomgående hull, massivt hardmetall egner seg for stiv maskinering i store volum, og TiCN kan redusere friksjonen i klebrige eller abrasive emnematerialer.
Bruker stive verktøyholdere for automatisert etterbearbeiding av gjennomgående hull.
Brukes fra pinolldokken eller revolverhodet på stillestående eller roterende, sylindriske deler.
Gir kontrollert vertikal rømming med manuell eller automatisk mating.
Driver utførelser med firkantskaft for kontrollert håndrømming.
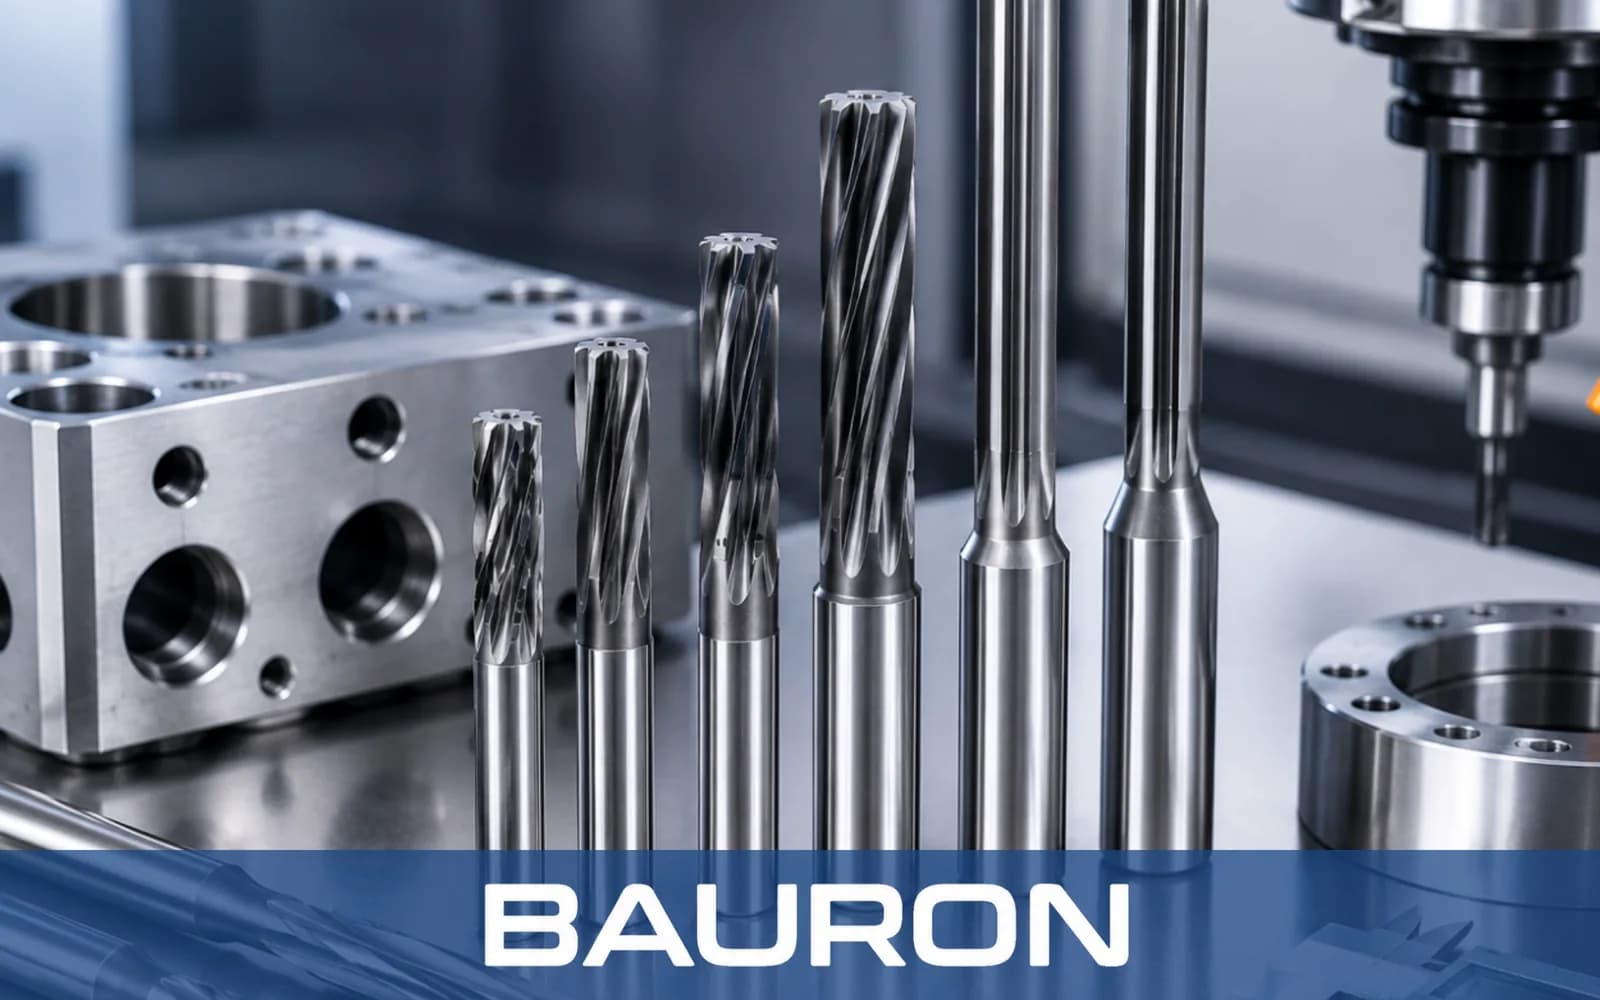
Skyver sponet fremover og bidrar til å hindre at det lager riper i den nyetterbearbeidede boringen.
Bygger bro over åpninger som kilespor eller tverrboringer med redusert risiko for å hogge seg fast.
Den negative aksiale sponvinkelen bidrar til å begrense hugging i seige legeringer der rømmere med rette spor kan kile seg fast.
Gir gradvis skjæretrykk når den brukes som spiralsporet håndrømmer under montering.
En rømmer med venstrespiral skyver sponet fremover og motstår selvmating, og egner seg derfor for avbrutte snitt og gjennomgående hull. En rømmer med rette spor har parallelle spor og brukes vanligvis i standardhull uten avbrudd.
Den bør vanligvis ikke brukes til blindhull, fordi sporretningen skyver sponet mot bunnen, der sponpakking kan skade verktøyet, overflaten eller emnet.
Høyreskjæret fungerer med vanlig spindelrotasjon med urviseren. Venstrespiralen gir en negativ aksial sponvinkel som virker mot materetningen og bidrar til å hindre plutselig hugging.
Bauron anbefaler kobolt-HSS eller massivt hardmetall. Spiralgeometrien bygger bro over avbruddet, mens det hardere grunnmaterialet hjelper skjæreggene å tåle gjentatte støt.
Bauron kan produsere spesialtilpassede diametre, skaftlengder, toleranser og beleggskonfigurasjoner etter kravene i tegningen.
Bauron tilbyr design- og ingeniørstøtte for spesialgeometrier, belegg, diametre, skaftlengder og toleranser. Beskriv bruksområdet og kravene i tegningen for en teknisk vurdering.
Snakk med ingeniørene