Enkel innføring
De smale første tennene leder tappen inn i det forborede hullet og bidrar til å hindre fastkiling og skjev gjengestart.
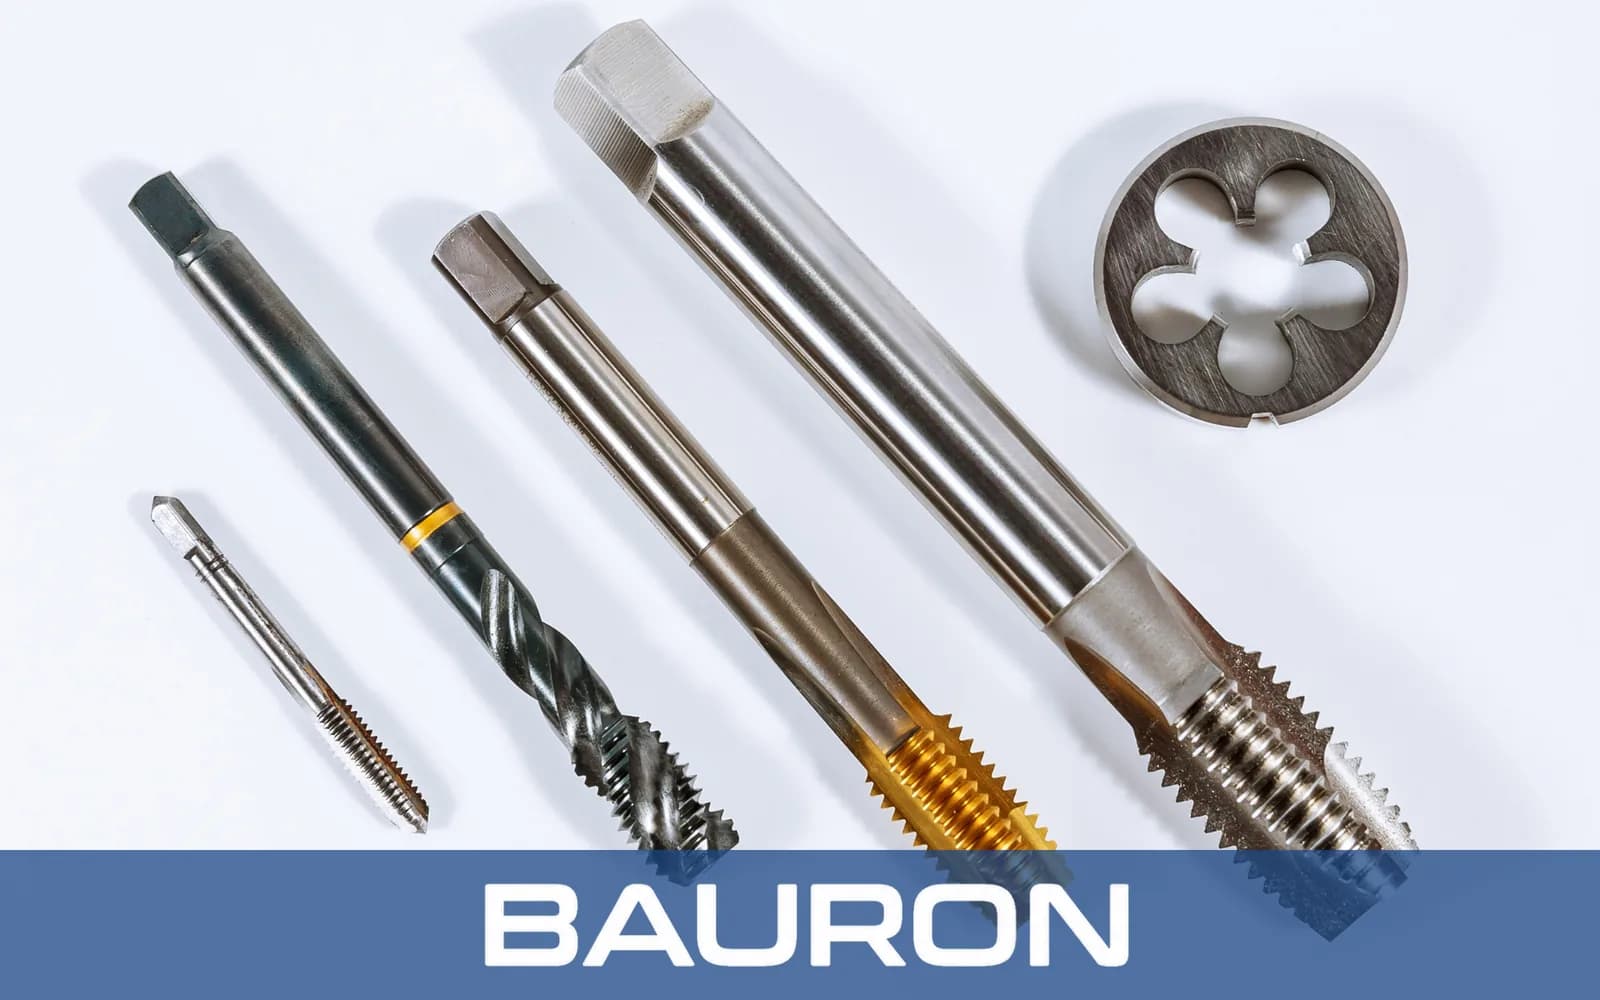
Forskjærere er gjengetapper med et langt, gradvis anskjær over de første 7 til 10 gjengene. De brukes ofte som første tapp i et sett på tre, og det koniske anskjæret fordeler skjærebelastningen over flere tenner og reduserer dreiemomentet som trengs for å starte en innvendig gjenge.
De smale første tennene leder tappen inn i det forborede hullet og bidrar til å hindre fastkiling og skjev gjengestart.
Hver påfølgende tann skjærer litt dypere inn i hullveggen etter hvert som verktøyet går fremover.
Det lange anskjæret bidrar til å holde tappen på linje med hullets akse.
Rette spor, skrålt skjær eller spiralspor leder sponet bort fra de aktive skjæreggene, avhengig av valgt geometri.
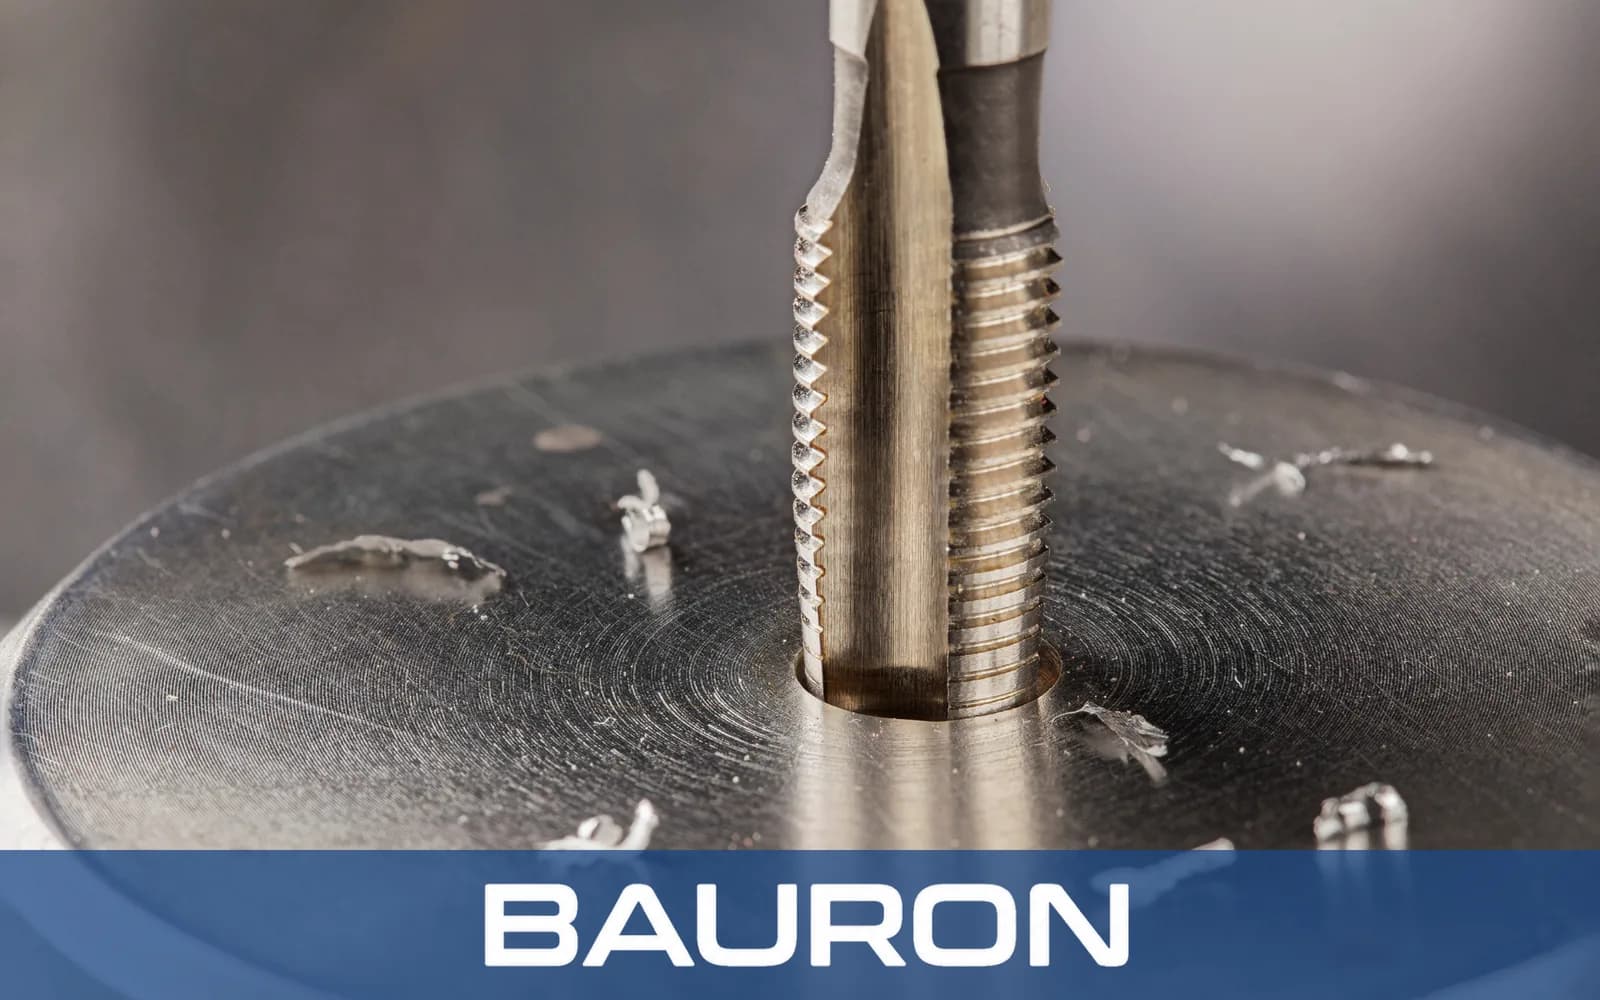
Et anskjær over 7 til 10 gjenger fordeler skjærebelastningen og gjør det første snittet lettere å kontrollere.
Det gradvise anskjæret bidrar til å sentrere tappen langs aksen til det forborede hullet.
Når skjæret fordeles over flere tenner, kan bruddrisikoen reduseres, forutsatt at geometri og driftsforhold er riktig valgt.
Med egnede kvaliteter og geometrier kan de skjære aluminium, bløtt stål, rustfritt stål og støpejern.
Stigning, diameter, sporgeometri, skaftlengde og kjølemiddeltilførsel kan spesifiseres for applikasjonsspesifikke gjenger.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Anskjærsprofil | 7 til 10 koniske gjenger i anskjæret; 4° til 5° anskjærsvinkel |
| Gjengetyper | UNC, UNF, metrisk, NPT, BSPT og spesialstigninger |
| Sporgeometri | Rette spor, skrålt skjær eller spiralspor |
| Skafttype | Standard skaft med firkant eller rett sylindrisk skaft |
| Toleranse | Presisjonsalternativer i toleranseklasse GH og H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, messing, aluminium og generell gjenging. | Slagseighet bidrar til å motstå utbrekking i eggen ved manuell og maskinell bruk. |
| Kobolt (HSS-Co) | Rustfritt stål, titan og høytemperaturlegeringer. | Bedre varmhardhet bidrar til at skjæreggen holder seg ved høye temperaturer. |
| TiN-/TiAlN-belegg | CNC-produksjon i større volum. | Økt overflatehardhet og lavere friksjon kan redusere kaldsveising på gjengeskjæreggene. |
HSS gir seighet for generell gjenging, kobolt gir bedre varmhardhet i krevende legeringer, og TiN- eller TiAlN-belegg kan redusere friksjon og kaldsveising i produksjon.
Bruker synkron gjengeskjæring (rigid tapping) for repeterbar gjengeproduksjon i gjennomgående hull.
Holder tappene i bakdokken eller i revolver med drevne verktøy for aksiale innvendige gjenger.
Bruker egnede gjengetappholdere for å kontrollere dybde og innretting.
Gir operatøren direkte kontroll ved gradvis gjengestart for hånd.
Skjærer innvendige gjenger i gjennomgående hull, der det lange anskjæret har plass til å gå gjennom emnet.
Etablerer korrekt innrettede startgjenger før en mellomskjærer eller bunnskjærer fullfører gjengingen i blindhull.
Reduserer skjærekraften ved gjengestart i høyfaste legeringer når geometri og skjæredata er tilpasset applikasjonen.
Egner seg både for vindeisen og kontrollerte gjengesykluser i maskin.
Den viktigste forskjellen er lengden på anskjæret. Forskjærere har typisk 7 til 10 gjenger i anskjæret, mellomskjærere 3 til 5 og bunnskjærere 1 til 2 for gjenging nær bunnen av et blindhull.
En forskjærer etterlater flere ufullstendige gjenger nær bunnen på grunn av det lange anskjæret. En mellomskjærer og deretter en bunnskjærer kan brukes når det kreves fulle gjenger nærmere hullbunnen.
Spesialtapper er nyttige ved ikke-standard stigninger, uvanlige gjengeprofiler, forlengede skaft, spesielle sporformer eller krav om innvendig kjøling.
De kan være egnet når verktøymateriale, geometri, belegg, smøring, hastighet og kjernehullsdiameter er tilpasset den aktuelle rustfrie kvaliteten. Det lange anskjæret bidrar til å fordele skjærebelastningen.
Applikasjonsspesifikke alternativer kan omfatte gjengegeometri, stigning, skaftlengde, sporutforming, hardmetallbestykket utførelse, belegg og kjølemiddeltilførsel.
Bauron tilbyr konstruksjons- og ingeniørstøtte for kundetilpassede gjengegeometrier, sporformer, skaftutførelser og applikasjonsspesifikke belegg. Del emnemateriale, gjengekrav og prosessforhold for en teknisk vurdering.
Snakk med ingeniørene