Manuell innretting
Firkanten passer i et vindeisen, slik at operatøren kan rette verktøyet inn etter det forborede hullet.
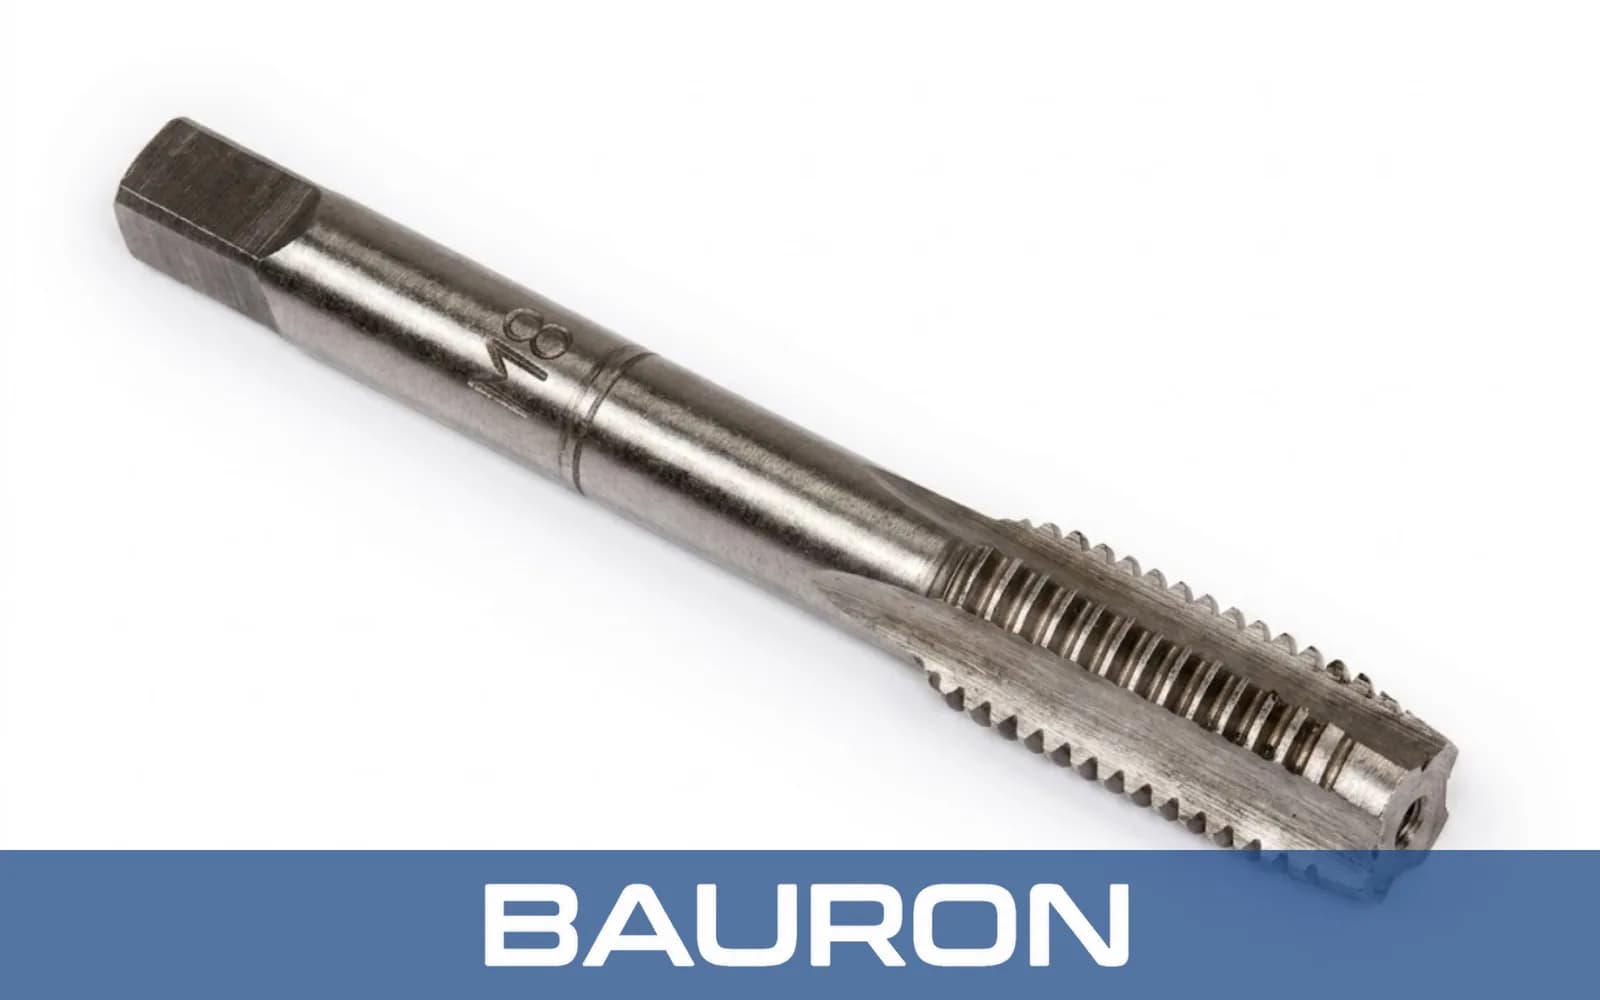
Håndtapper med rette spor lager innvendige gjenger med vindeisen eller en kontrollert spindel på lavt turtall. Sporene går parallelt med verktøykroppen og holder på sponet under skjæringen, så ved manuell gjenging reverserer man vanligvis med jevne mellomrom for å bryte og fjerne sponet.
Firkanten passer i et vindeisen, slik at operatøren kan rette verktøyet inn etter det forborede hullet.
De fremste tennene i anskjæret skjærer gjengeprofilen gradvis når vindeisenet eller spindelen roterer.
Sponet samles i de rette sporene og kan kreve periodisk reversering og tømming.
Tenner med full diameter bak anskjæret former den ferdige innvendige gjengen.
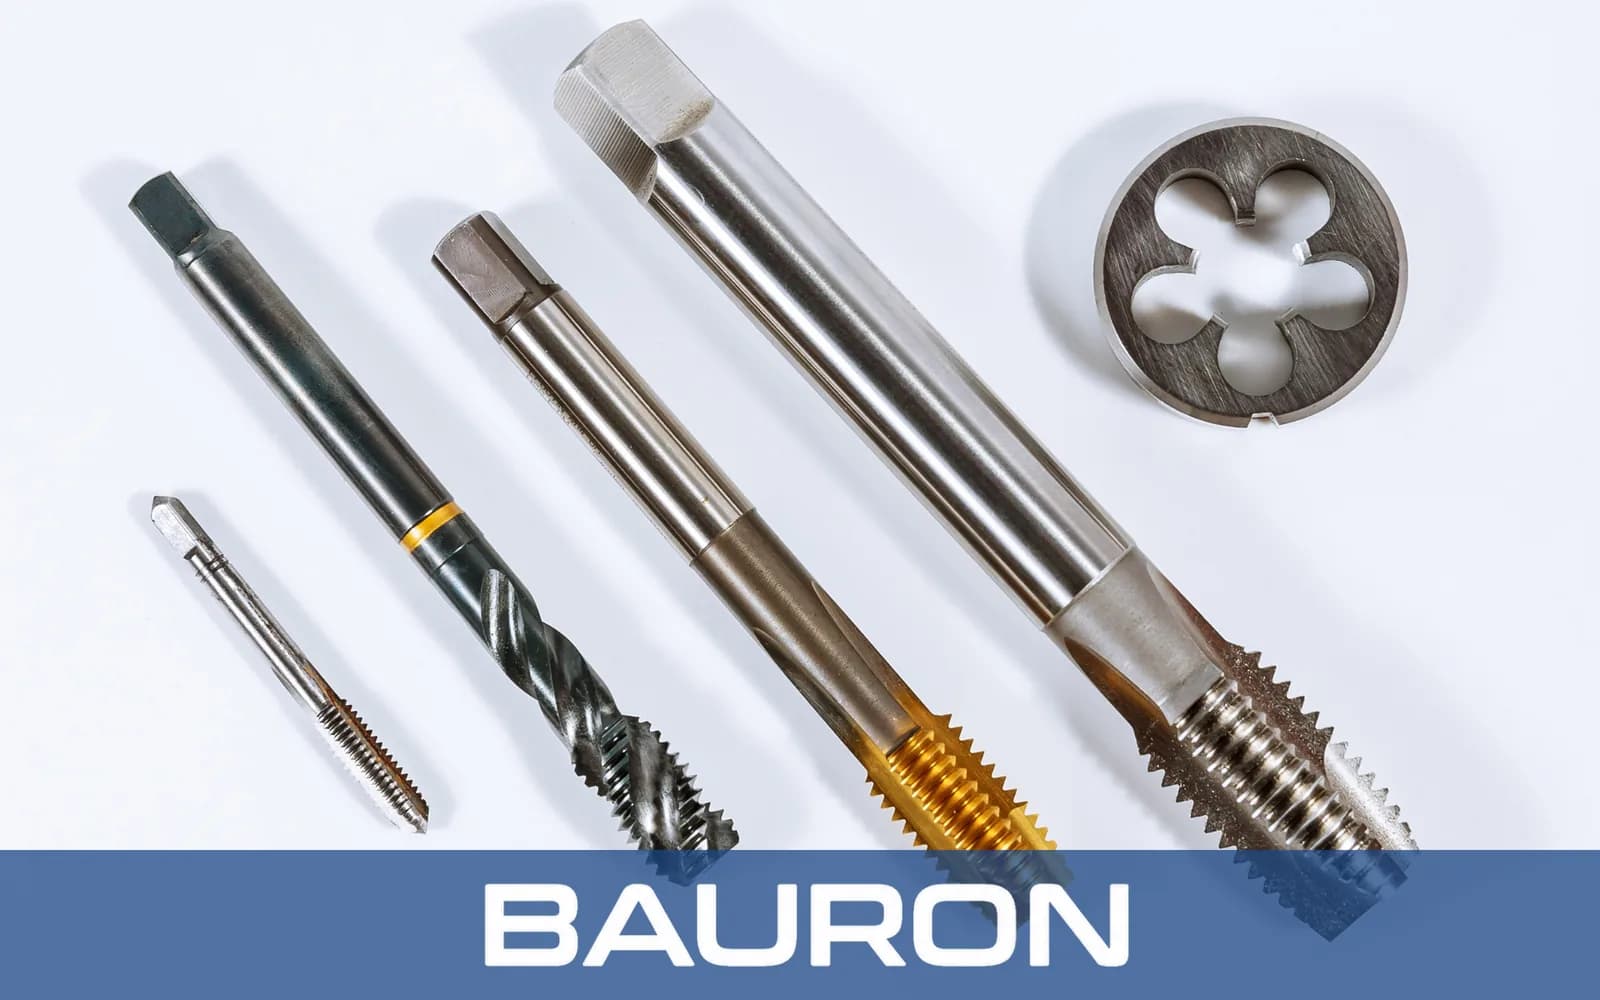
Manuell betjening gir taktil tilbakemelding, slik at brukeren kan reagere når skjæremotstanden øker.
Anskjær som forskjærer, mellomskjærer og bunnskjærer dekker gjengestart, generell gjenging og ferdiggjenging av blindhull.
Firkantenden passer til tilsvarende vindeisen og egnede gjengetappholdere.
Verktøy tilpasset applikasjonen kan gjenge bløtt stål, støpejern, bronse, aluminium og tette polymerer.
Kjernen i en tapp med rette spor gir stivhet, men riktig kjernehullsdiameter, smøring og sponkontroll er fortsatt viktig.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Anskjærstyper | Forskjærer-, mellomskjærer- eller bunnskjæreranskjær |
| Gjengetyper | UNC, UNF, metrisk, NPT og fine stigninger |
| Sportype | Rette, parallelle spor |
| Skafttype | Rett sylindrisk skaft med firkant |
| Toleranse | Pasningsalternativer i klasse 2B og 6H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, messing, aluminium og plast. | Skarpe egger, seighet og støtfasthet passer for kontrollert manuell gjenging. |
| Karbonstål | Lette reparasjoner, opprensing av gjenger og bløte metaller. | Et økonomisk alternativ for vedlikeholdsarbeid i små volum. |
| Blank / ubelagt | Generelle ikke-jernmetaller og bløtt stål. | En ubelagt egg bevarer den skarpe skjæregeometrien og sparer beleggkostnaden. |
HSS kombinerer skarpe egger og seighet for generell håndgjenging, karbonstål passer for lett arbeid i små volum, og blanke, ubelagte verktøy beholder en skarp skjæregg ved manuell bruk.
Gir operatøren direkte kontroll og tilbakemelding under gjengeskjæringen.
Sikrer aksial innretting ved gjenging med lav hastighet i en manuell dreiebenk.
Bruker et egnet gjengeapparat eller en kontrollert spindelprosedyre for innrettet gjenging.
Skjærer nye gjenger eller gjenoppretter brukbare gjengeprofiler ved manuelle reparasjoner.
Gjenger støpejern, messing og egnede plasttyper der sponet gjerne brytes i små biter.
Egner seg for begge hulltyper når anskjæret og metoden for sponfjerning passer til applikasjonen.
Lager innvendige gjenger i små volum uten et eget automatisert gjengeoppsett.
For vanlige høyreskjærende tapper drar du omtrent en halv til en hel omdreining fremover og reverserer deretter omtrent en kvart omdreining for å bryte sponet. Nøyaktig metode avhenger av materiale, tappgeometri, smøring og produsentens anbefalinger.
Håndtapper har vanligvis rette spor og firkant for manuell kontroll. Maskintapper har ofte skrålt skjær eller spiralspor som styrer sponet i kontinuerlige, automatiserte sykluser.
De kan brukes i egnede maskinsykluser med lav hastighet eller kontrollert styring, særlig i kortsponende materialer. Fordi sponet blir liggende i sporene, kan det kreves en annen syklusplanlegging enn for tapper med skrålt skjær eller spiralspor.
Bruk en skjærevæske som passer til emnematerialet og tappmaterialet, med mindre materialet eller prosessen spesifikt krever tørr gjenging. Riktig smøring kan redusere friksjonen, gi bedre overflate og redusere risikoen for fastkiling.
Kundetilpassede alternativer kan omfatte tommebaserte, metriske og ikke-standard stigninger, pasningsklasser, anskjærslengder, skaftdimensjoner, materialer og belegg.
Bauron tilbyr konstruksjons- og ingeniørstøtte for kundetilpassede gjengespesifikasjoner, anskjærsprofiler, sporgeometri, verktøymateriale og belegg. Del hulltype, emnemateriale og arbeidsmetode for en teknisk vurdering.
Snakk med ingeniørene