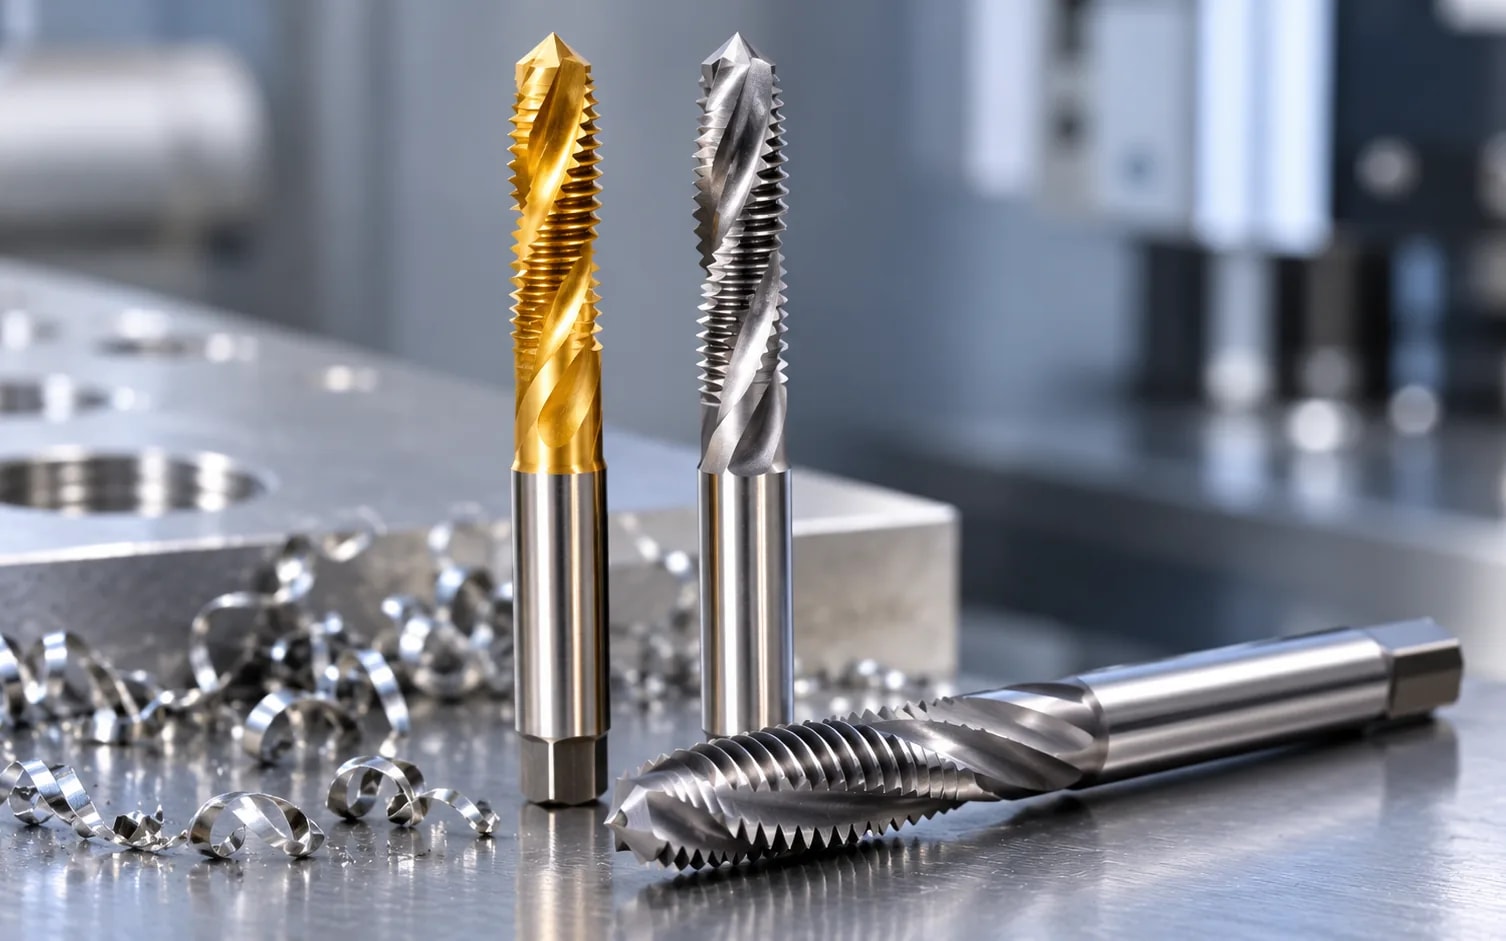
Gjengetapper med skrålt skjær skyver sponet fremover, foran tappen, og er derfor standardvalget for gjennomgående hull. Gjengetapper med spiralspor trekker sponet tilbake, opp og ut av hullet, og er derfor standardvalget for blindhull. Denne ene forskjellen i sponretning styrer de fleste valg av gjengetapp på verkstedgulvet.
Feil valg er en vanlig årsak til tappbrudd, ru gjenger og kasserte deler. Denne guiden forklarer hvordan hver tapptype fungerer, hvor hver av dem gjør det best, og hvordan valg av materiale og belegg påvirker verktøylevetiden.
Hva er gjengetapper med skrålt skjær, og hvordan fungerer de?
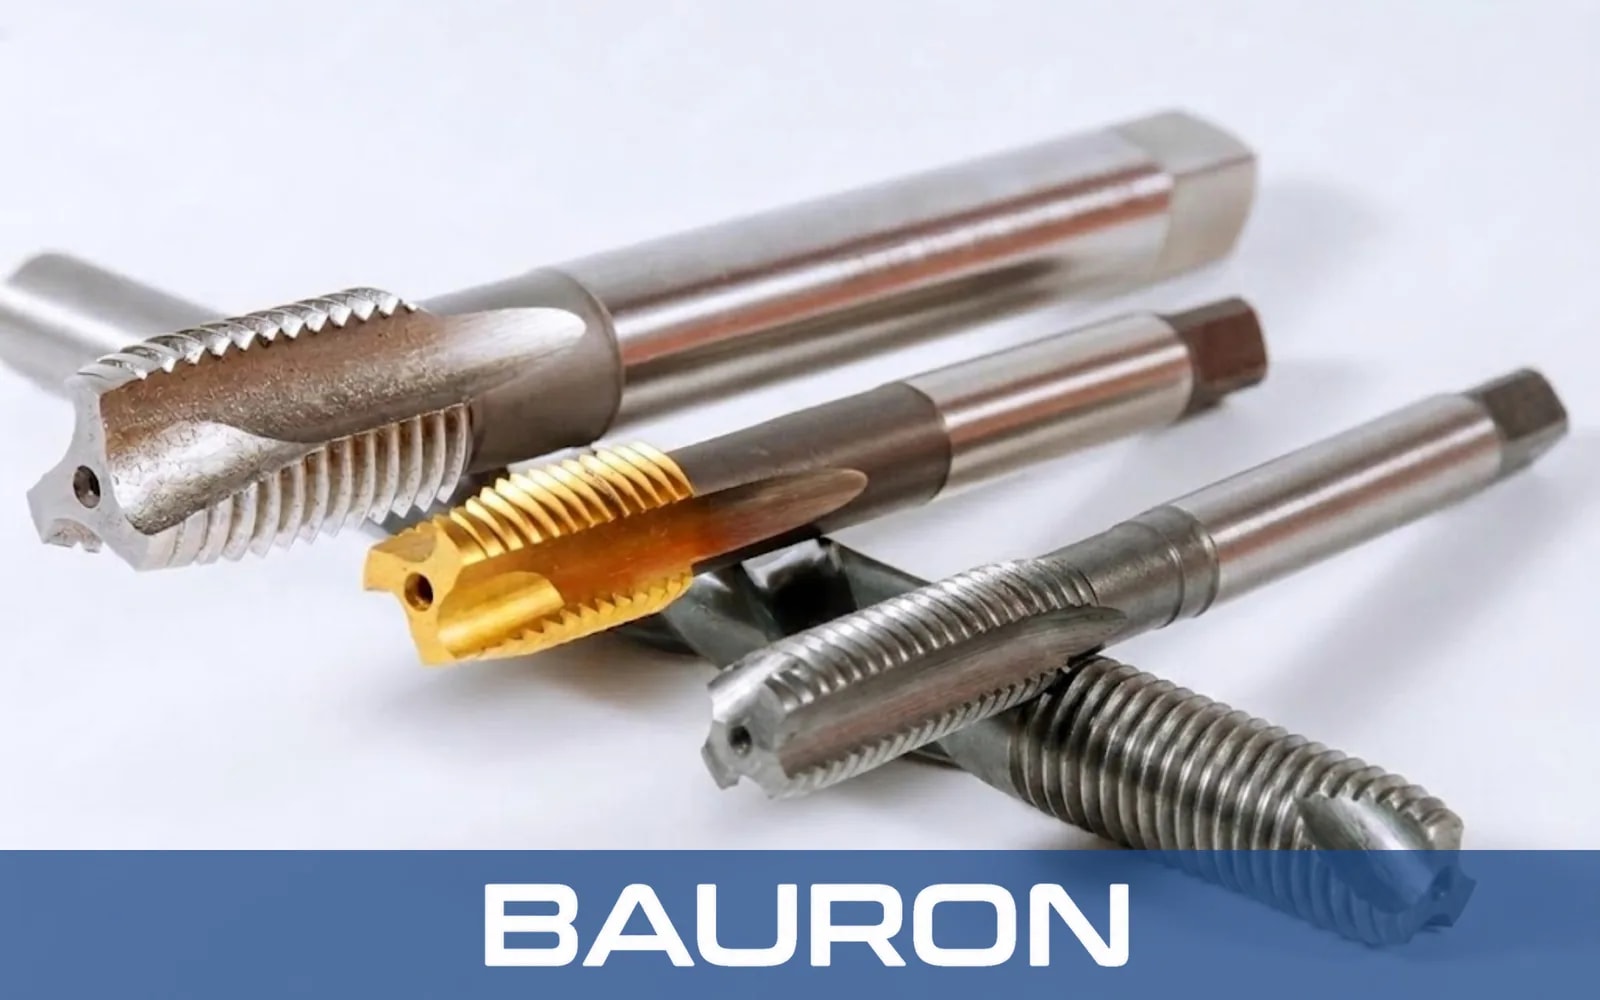
Gjengetapper med skrålt skjær, også kalt skrålskjærtapper, har rette spor med en vinklet sliping av skjæreflaten foran på tappen. Denne vinklede «spissen» skjærer av sponet og driver det fremover, ut gjennom hullets utløp.
Fordi sponet aldri går tilbake gjennom de ferdigskårne gjengene, gir gjengetapper med skrålt skjær rene gjenger og kiler seg sjelden fast på grunn av sponpakking. Sporene er også grunnere enn på håndtapper med rette spor eller gjengetapper med spiralspor, noe som gir en tykkere kjerne. Det ekstra tverrsnittet gir høyere torsjonsstyrke, slik at de generelt tåler høyere gjengehastigheter.
Hva er gjengetapper med spiralspor, og hvordan fungerer de?
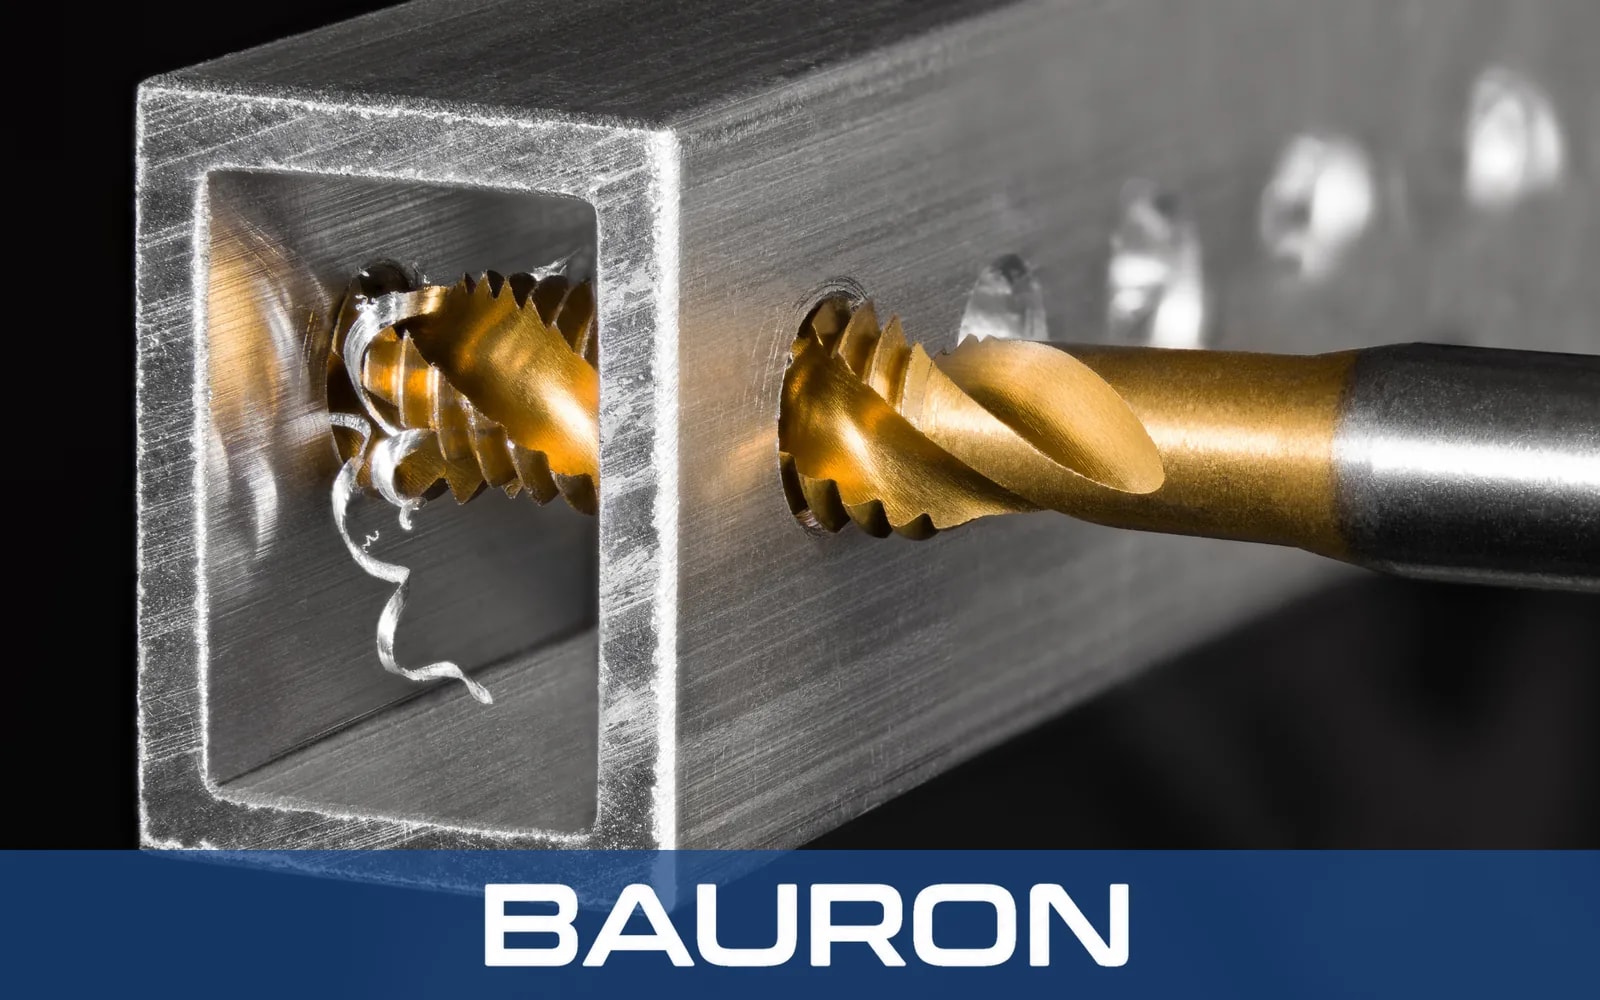
Gjengetapper med spiralspor har skrueformede spor, som et spiralbor. Ved høyregjenger løfter en høyrespiral sponet oppover og ut av hullet etter hvert som tappen mates inn.
Spiralvinkelen har betydning:
- Liten spiralvinkel (rundt 15°): Sterkere skjæregger for hardere eller seigere materialer, for eksempel legert og rustfritt stål.
- Stor spiralvinkel (rundt 40–45°): Raskere sponavgang i myke, langsponende materialer som aluminium, kobber og enkelte plasttyper.
Gjengetapper med spiralspor har vanligvis et kort anskjær som på bunnskjærer-gjengetapper, eller et modifisert bunnskjæreranskjær (rundt 1,5–3 gjenger), slik at de kan gjenge nær bunnen av et blindhull.
Hvorfor ikke bruke gjengetapper med spiralspor overalt?
De dypere sporene gir en tynnere kjerne, noe som reduserer hvor stort dreiemoment tappen tåler. I gjennomgående hull kan sponet som beveger seg oppover, dessuten vikle seg rundt tappen og ripe de ferdige gjengene når tappen reverseres ut.
Hva er de viktigste forskjellene mellom gjengetapper med skrålt skjær og med spiralspor?
| Egenskap | Gjengetapp med skrålt skjær | Gjengetapp med spiralspor |
|---|---|---|
| Sporform | Rette spor med vinklet slipt spiss | Skrueformet (typisk 15°–45°) |
| Sponretning | Fremover, foran tappen | Bakover, ut av hullet |
| Egnet hulltype | Gjennomgående hull | Blindhull |
| Typisk anskjær | Mellomskjærer (rundt 3–5 gjenger) | Bunnskjærer eller modifisert bunnskjærer (rundt 1,5–3 gjenger) |
| Kjernestyrke | Høyere | Lavere |
| Mulig hastighet | Generelt høyere | Moderat |
| Største risiko | Sponpakking i bunnen av blindhull | Spon som vikler seg rundt tappen i gjennomgående hull; brudd ved høyt dreiemoment |
Hvis hullet går helt gjennom, starter du med en gjengetapp med skrålt skjær. Hvis det stopper inne i delen, starter du med en gjengetapp med spiralspor. Baurons designguide for gjengetapper forklarer anskjærslengder og sporformer mer detaljert.
Hvilke tappmaterialer og belegg gir best slitestyrke?
Tappens grunnmateriale avgjør seighet og varmebestandighet. Belegget avgjør friksjon, sponflyt og hvor lenge skjæreggen holder seg skarp.
| Tappmateriale | Styrker | Typisk bruk |
|---|---|---|
| HSS (M2) | Seigt, rimelig og tilgivende | Generelt stål, aluminium, vedlikeholdsarbeid |
| HSS-E / kobolt (M35, M42) | Bedre varmhardhet og slitestyrke mot abrasjon | Rustfritt stål, legert stål, større volum |
| Pulvermetallurgisk HSS | Fin, jevn struktur; motstår eggutbrudd og slitasje | CNC-produksjon, seigere legeringer |
| Massivt hardmetall | Svært høy hardhet og slitestyrke, men sprøtt | Støpejern, herdet stål, stive CNC-oppsett |
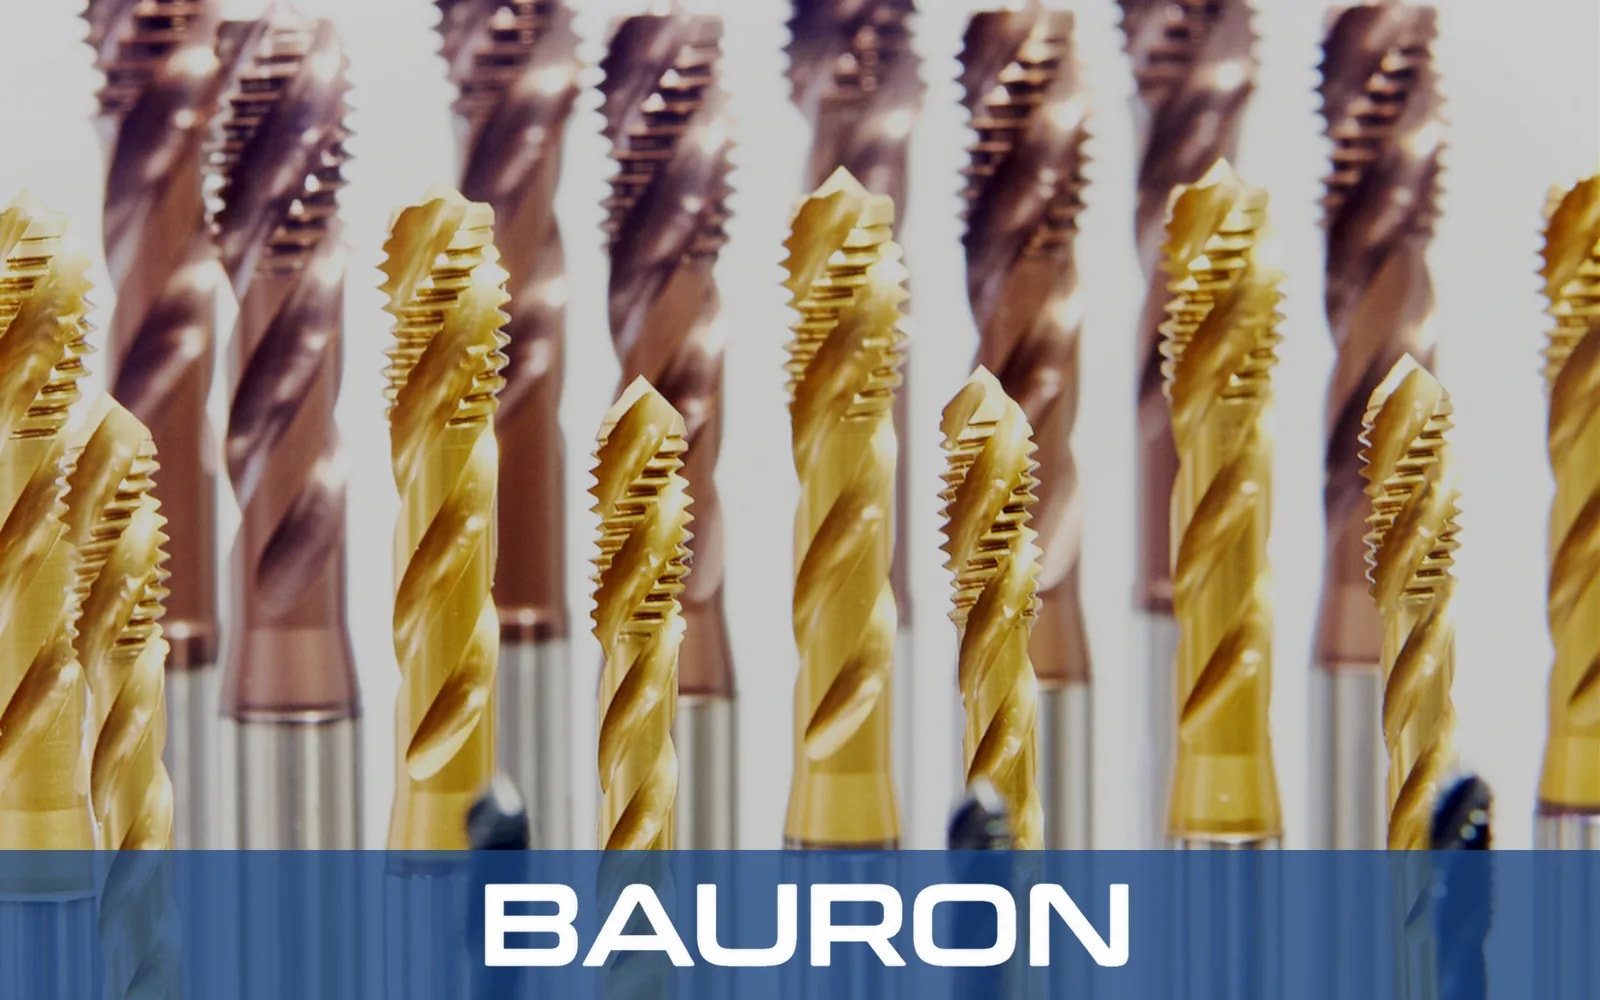
De fleste gjengetapper har også et tynt overflatebelegg. Et godt belegg hjelper tappen med å skjære jevnere, holde seg skarp lenger og hindre at metall setter seg fast på den. Til stål og rustfritt stål velger du et hardt belegg som tåler varme godt. Til aluminium, kobber og plast velger du en glatt, polert tapp som ikke lar mykt materiale bygge seg opp på skjæreggene. Guiden vår til belegg for pinnefreser sammenligner de samme beleggfamiliene på freseverktøy.
Svært harde tapper varer lengst i moderne, stabile CNC-maskiner. I eldre maskiner eller ved gjenging for hånd varer en seigere kobolttapp vanligvis lenger, fordi den har mindre lett for å få eggutbrudd eller knekke.
Hvor brukes gjengetapper med skrålt skjær og med spiralspor i industrien?
| Bruksområde | Hulltype | Anbefalt tapp |
|---|---|---|
| M8 × 1,25-hull gjennom en brakett i rustfritt stål 304 | Gjennomgående | Skrålt skjær, kobolt-HSS med TiCN |
| M6-blindhull i en hydraulikkblokk i aluminium 6061 | Blindhull | Spiralspor med stor spiralvinkel, blank eller CrN |
| 1/2-13-gjenger i monteringsplater av stål til stålkonstruksjoner | Gjennomgående | Skrålt skjær, dampbehandlet HSS |
| Blindhull i et girkassehus i stål 4140 | Blindhull | Spiralspor med liten spiralvinkel, TiAlN |
| Pumpehus i grått støpejern | Gjennomgående eller blindhull | Rette spor eller skrålt skjær; støpejern gir pulveraktig spon som ikke trenger å løftes ut av skrueformede spor |
Hvordan påvirker boring med spiralbor resultatet av gjengingen?
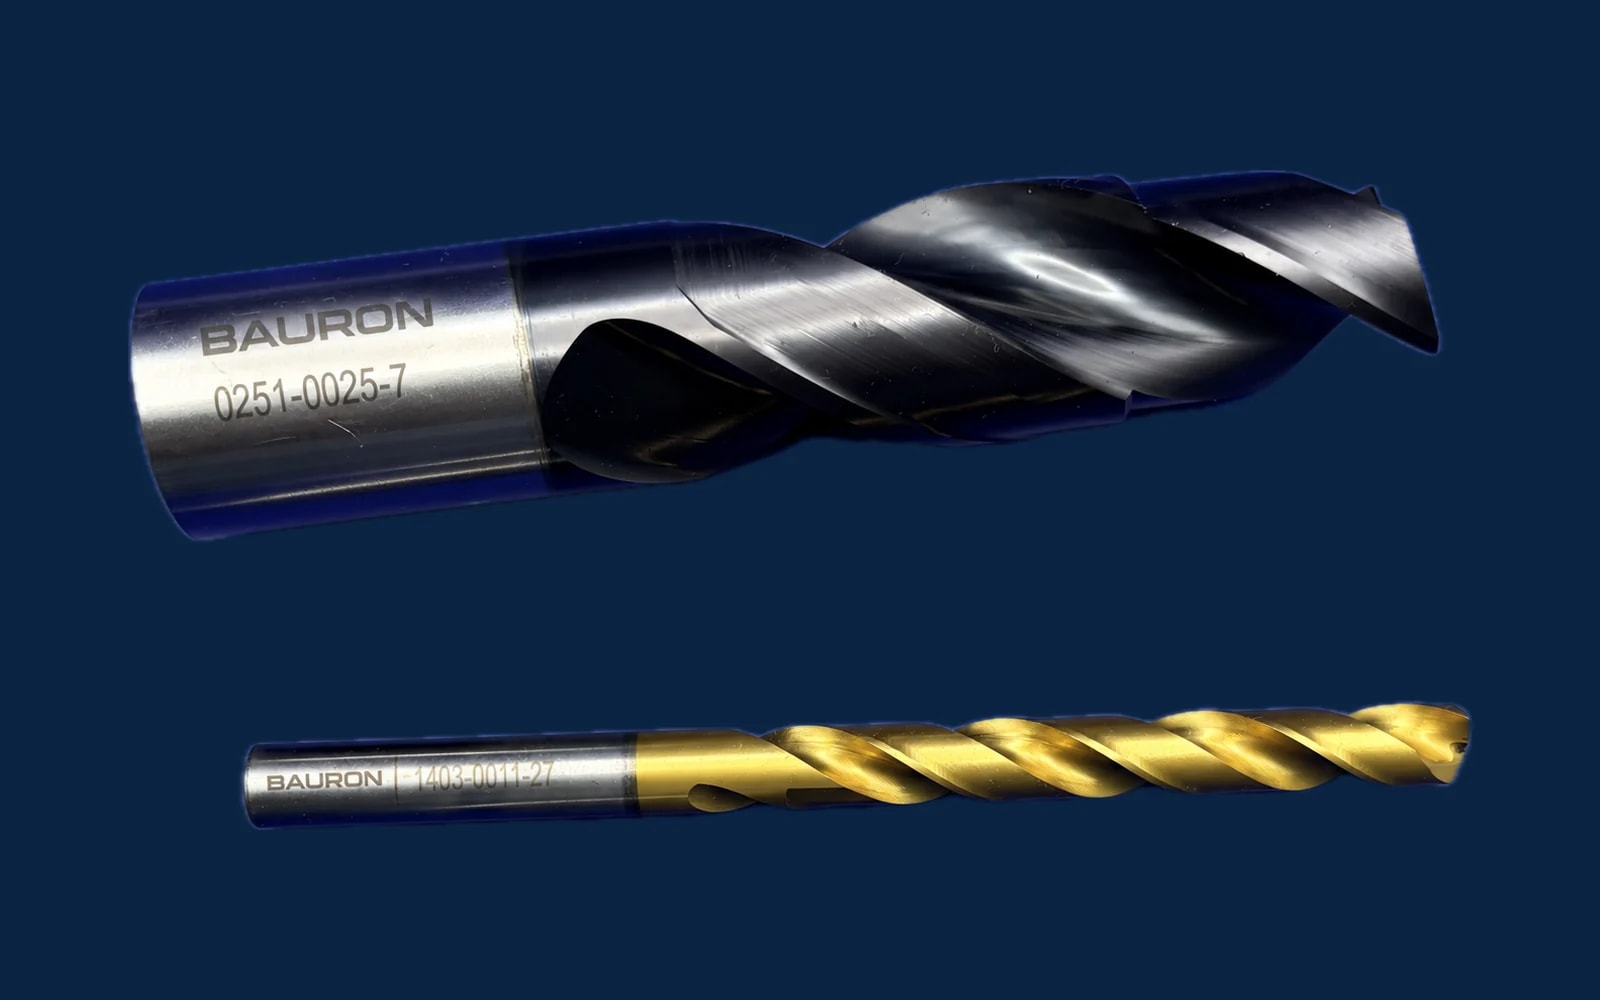
Gjengekvaliteten starter med det borede hullet. Når hullet først bores med spiralbor og deretter gjenges, er det spiralboret i standardlengde som bestemmer kjernediameteren, rettheten og overflatetilstanden tappen får arbeide med. Bruk riktig gjengebor (6,8 mm for M8 × 1,25, #7 for 1/4-20 UNC), og hold boret skarpt, fordi en deformasjonsherdet hullvegg i rustfritt stål raskt forkorter tappens levetid.
Ved blindhull som gjenges med gjengetapper med skrålt skjær, borer du dypt nok til at det blir sponrom under den siste fullstendige gjengen.
Lønner det seg å kjøpe et sett med gjengetapper med skrålt skjær?
Et sett med gjengetapper med skrålt skjær som dekker vanlige størrelser (for eksempel M3–M12, eller #4–1/2" UNC), passer for vedlikeholdsverksteder og sveise- og plateverksteder som stort sett gjenger gjennomgående hull. Produksjonslinjer kjøper vanligvis enkelttapper tilpasset ett bestemt materiale og én maskin. Leverandører som Bauron kan hjelpe når en jobb krever en ikke-standard geometri, et anskjær eller et belegg som katalogsettene ikke dekker.
Hva er de vanligste gjengeproblemene, og hvordan løser du dem?
| Problem | Sannsynlig årsak | Løsning |
|---|---|---|
| Tappen brekker i bunnen av et blindhull | Gjengetapp med skrålt skjær pakker spon; for grunt boret hull | Bytt til en gjengetapp med spiralspor, eller bor dypere |
| Spon vikler seg rundt tappen i gjennomgående hull | Gjengetapp med spiralspor trekker lange spon oppover | Bruk en gjengetapp med skrålt skjær |
| For store eller revne gjenger i aluminium | Påbygd egg (påsveising), dårlig smøring | Bruk en blank eller CrN-belagt tapp med stor spiralvinkel og en egnet skjærevæske |
| Rask slitasje i rustfritt stål | Varme, deformasjonsherding, feil grunnmateriale | Bruk kobolt-HSS med TiCN, reduser hastigheten og tilfør kjølevæske i skjæresonen |
| Traktformede eller koniske gjenger | Feil innretting mellom spindel og hull | Bruk synkron (stiv) gjenging eller en flytende tappholder |
| Utbrudd i tennene på hardmetalltapper | Vibrasjoner eller kast i spindelen | Øk stivheten, eller bytt til PM-HSS |
De fleste problemer med gjengetapper skyldes tre årsaker: feil sportype for hullet, et hull som er boret feil, eller dårlig smøring.
Hvilken gjengetapp bør du velge?
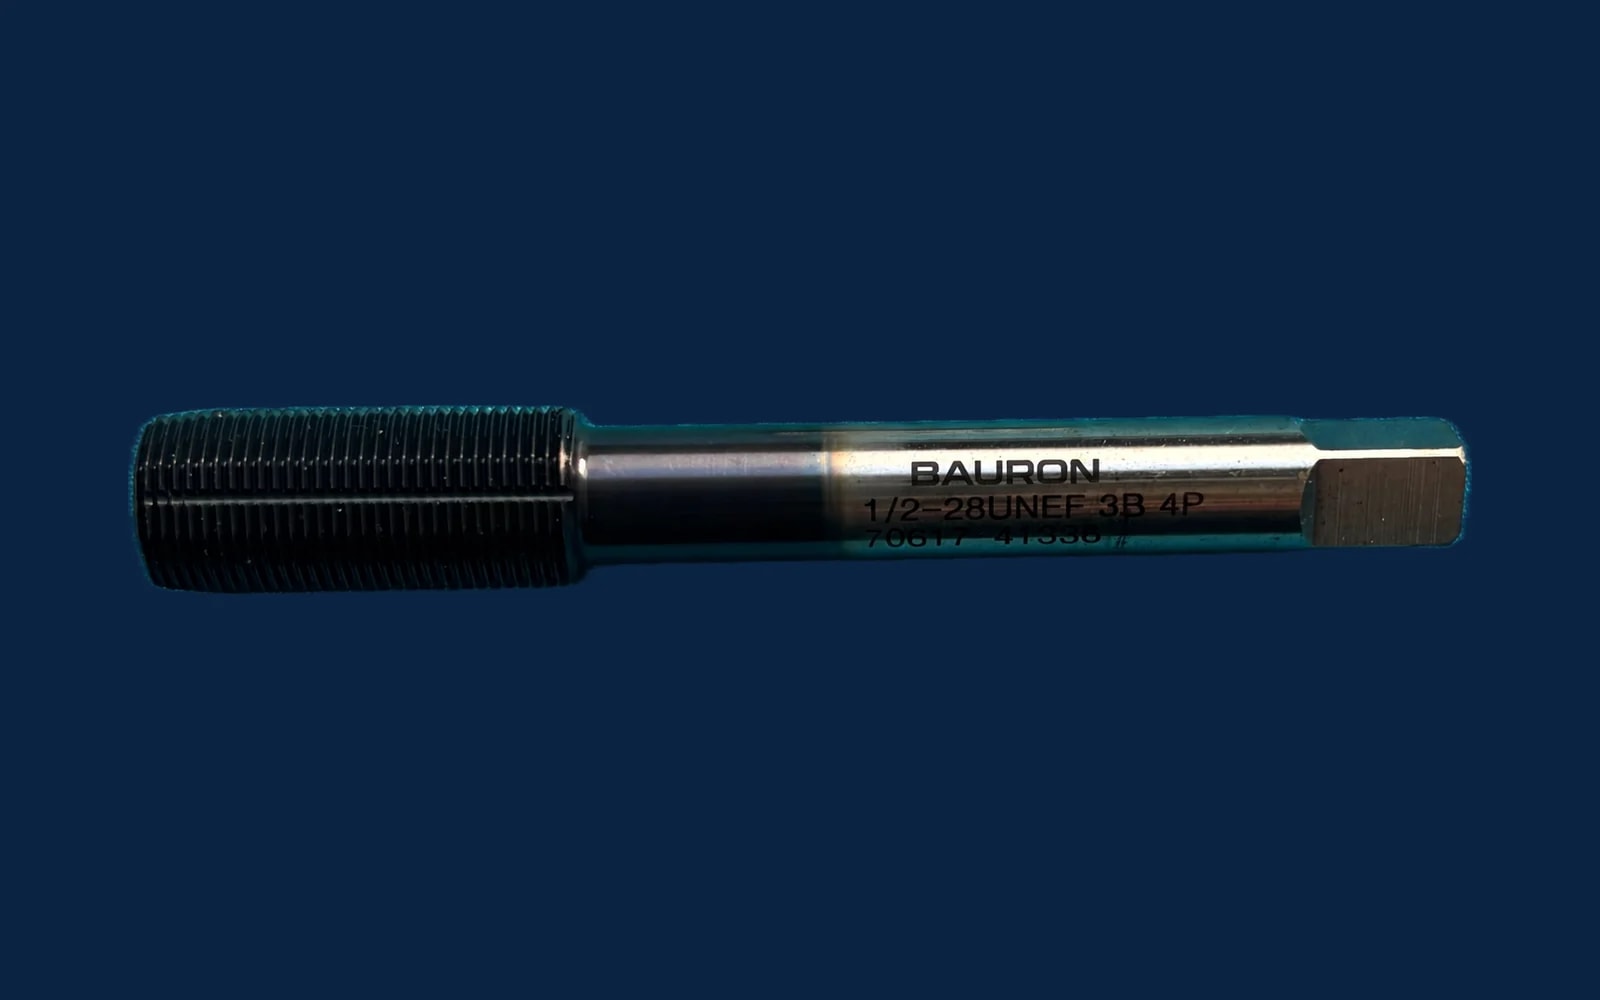
Velg ut fra hvor sponet skal gå. Gjengetapper med skrålt skjær skyver sponet foran seg, så de passer til gjennomgående hull og kan kjøres raskere takket være den sterkere kjernen. Gjengetapper med spiralspor trekker sponet ut av hullet, så de passer til blindhull, med spiralvinkelen tilpasset emnematerialet.
Deretter tilpasser du tappmaterialet og belegget til emnet og maskinen, og starter med et rent boret hull i riktig størrelse. Når disse tre valgene er riktige, unngår du de fleste tappbrudd og kasserte gjenger. For uvanlige materialer, gjengeformer eller produksjonsvolumer kan en verktøyspesialist som Bauron anbefale eller lage en tapp som er bygget for jobben: se gjennom våre gjengetapper, start en konstruksjon av spesialverktøy eller be om et tilbud.