
Anskjærslengde
Bunnskjærer-gjengetapper med et anskjær på 1,5 til 2 gjenger gir maksimal brukbar gjengedybde i blindhull. Anskjær på 3 til 5 gjenger fordeler skjærebelastningen ved gjenging av gjennomgående hull i harde legeringer.
Denne tekniske guiden beskriver de grunnleggende prinsippene for design av gjengetapper, anskjærsgeometrier, sponsporkonfigurasjoner og spesialkonstruksjon av CNC-gjengeverktøy med høy ytelse for innvendige og utvendige gjenger.
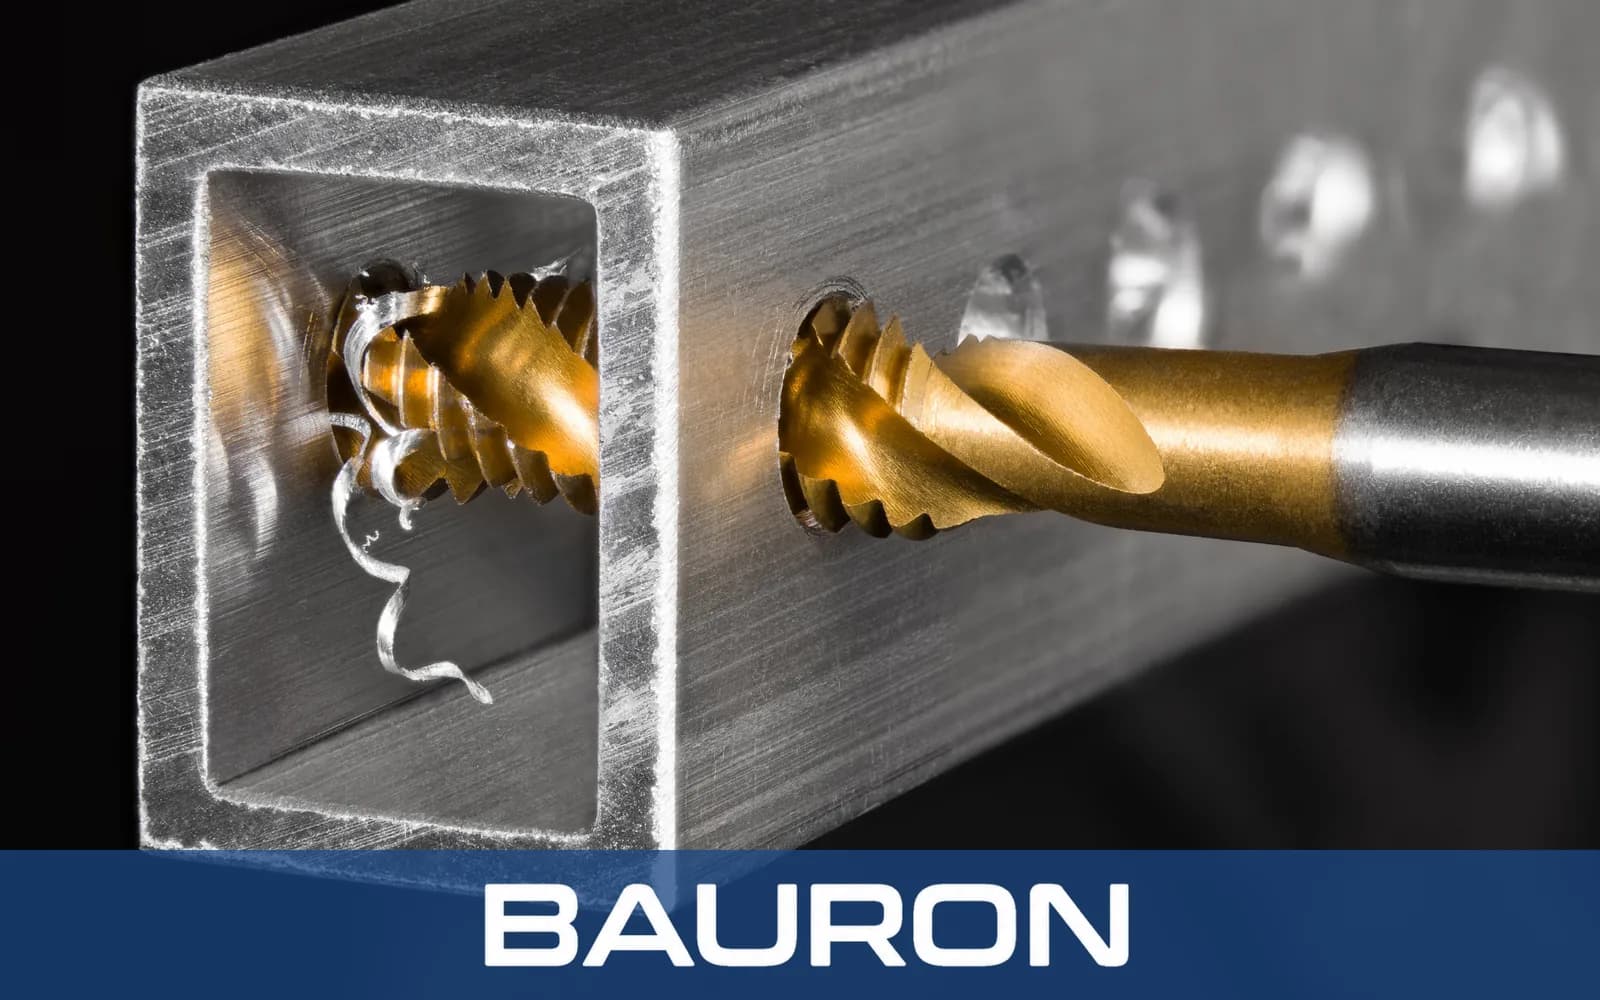
Riktig valg eller konstruksjon av geometrien til CNC-gjengetapper er avgjørende for presis kontroll av flankediameteren, jevn overflatekvalitet og for å unngå verktøybrudd. I motsetning til fresing og boring er en sammenhengende skjæreegg i inngrep over komplekse gjengeprofiler ved innvendig gjenging, med begrenset plass til sponavgang. Effektive CNC-gjengeverktøy balanserer kjernestyrke, frivinkler, stigningstoleranser og kontroll av sponretningen.
Bunnskjærer-gjengetapper med et anskjær på 1,5 til 2 gjenger gir maksimal brukbar gjengedybde i blindhull. Anskjær på 3 til 5 gjenger fordeler skjærebelastningen ved gjenging av gjennomgående hull i harde legeringer.
Gjengetapper med skrålt skjær skyver sponene fremover gjennom åpne, gjennomgående hull. Gjengetapper med spiralspor og 15° til 52° spiralvinkel trekker sammenhengende spon oppover fra dype blindhull.
Radiell frislipp og flankefrislipp reduserer friksjonen mellom tappens steg og den nyformede innvendige gjengen, og hindrer påsmøring og at materialet rives med.
Gjengeformere uten sponspor fortrenger metallet plastisk uten å danne spon, og gir sterke gjenger i duktilt aluminium, messing og rustfritt stål.
Bruk sterkt positive sponvinkler, polerte sponspor, DLC-belegg eller gjengeformende geometrier for å hindre sponpakking og påbygd egg.
Substrater i koboltlegert HSS-Co eller massivt hardmetall, utførelser med avbrutte gjenger, spiralspor på 15°–30° og varmebestandige PVD-belegg av typen AlTiN eller nACo gir god ytelse i disse materialene.
Rettsporede gjengetapper med nøytral sponvinkel og mikrohonede skjæreegger tar opp kraftige slag uten mikroflising på tennene.
Gjengetapper i finkornet massivt hardmetall med spesialtilpassede frivinkler tåler abrasiv slitasje fra glassfiber uten at stigningen forringes.
Standard gjengetapper kan komme til kort i automatisert høyhastighetsproduksjon eller ved bearbeiding av ikke-standard gjengeprofiler. Spesialkonstruerte gjengetapper løser bestemte begrensninger i produksjonen.
Når fasing, boring og gjenging slås sammen i ett verktøy, kan spindelens syklustid reduseres.
Spesialtilpasninger omfatter toleranser for flankediameter i GH/H-klasser, forlengede skaft for rekkevidde i dype hulrom og stigningsgeometrier for Acme-, trapes- eller sagtanngjenger.
Spiralformede innvendige kjølekanaler skyller spon ut av dype blindhull og bidrar til å hindre brudd på gjengetappen ved tilbaketrekking.
Bauron produserer hele utvalget av gjengetapper, gruppert etter bruksområde. Hvert kategoridiagram nedenfor vises sammen med typene gjengetapper det omfatter.
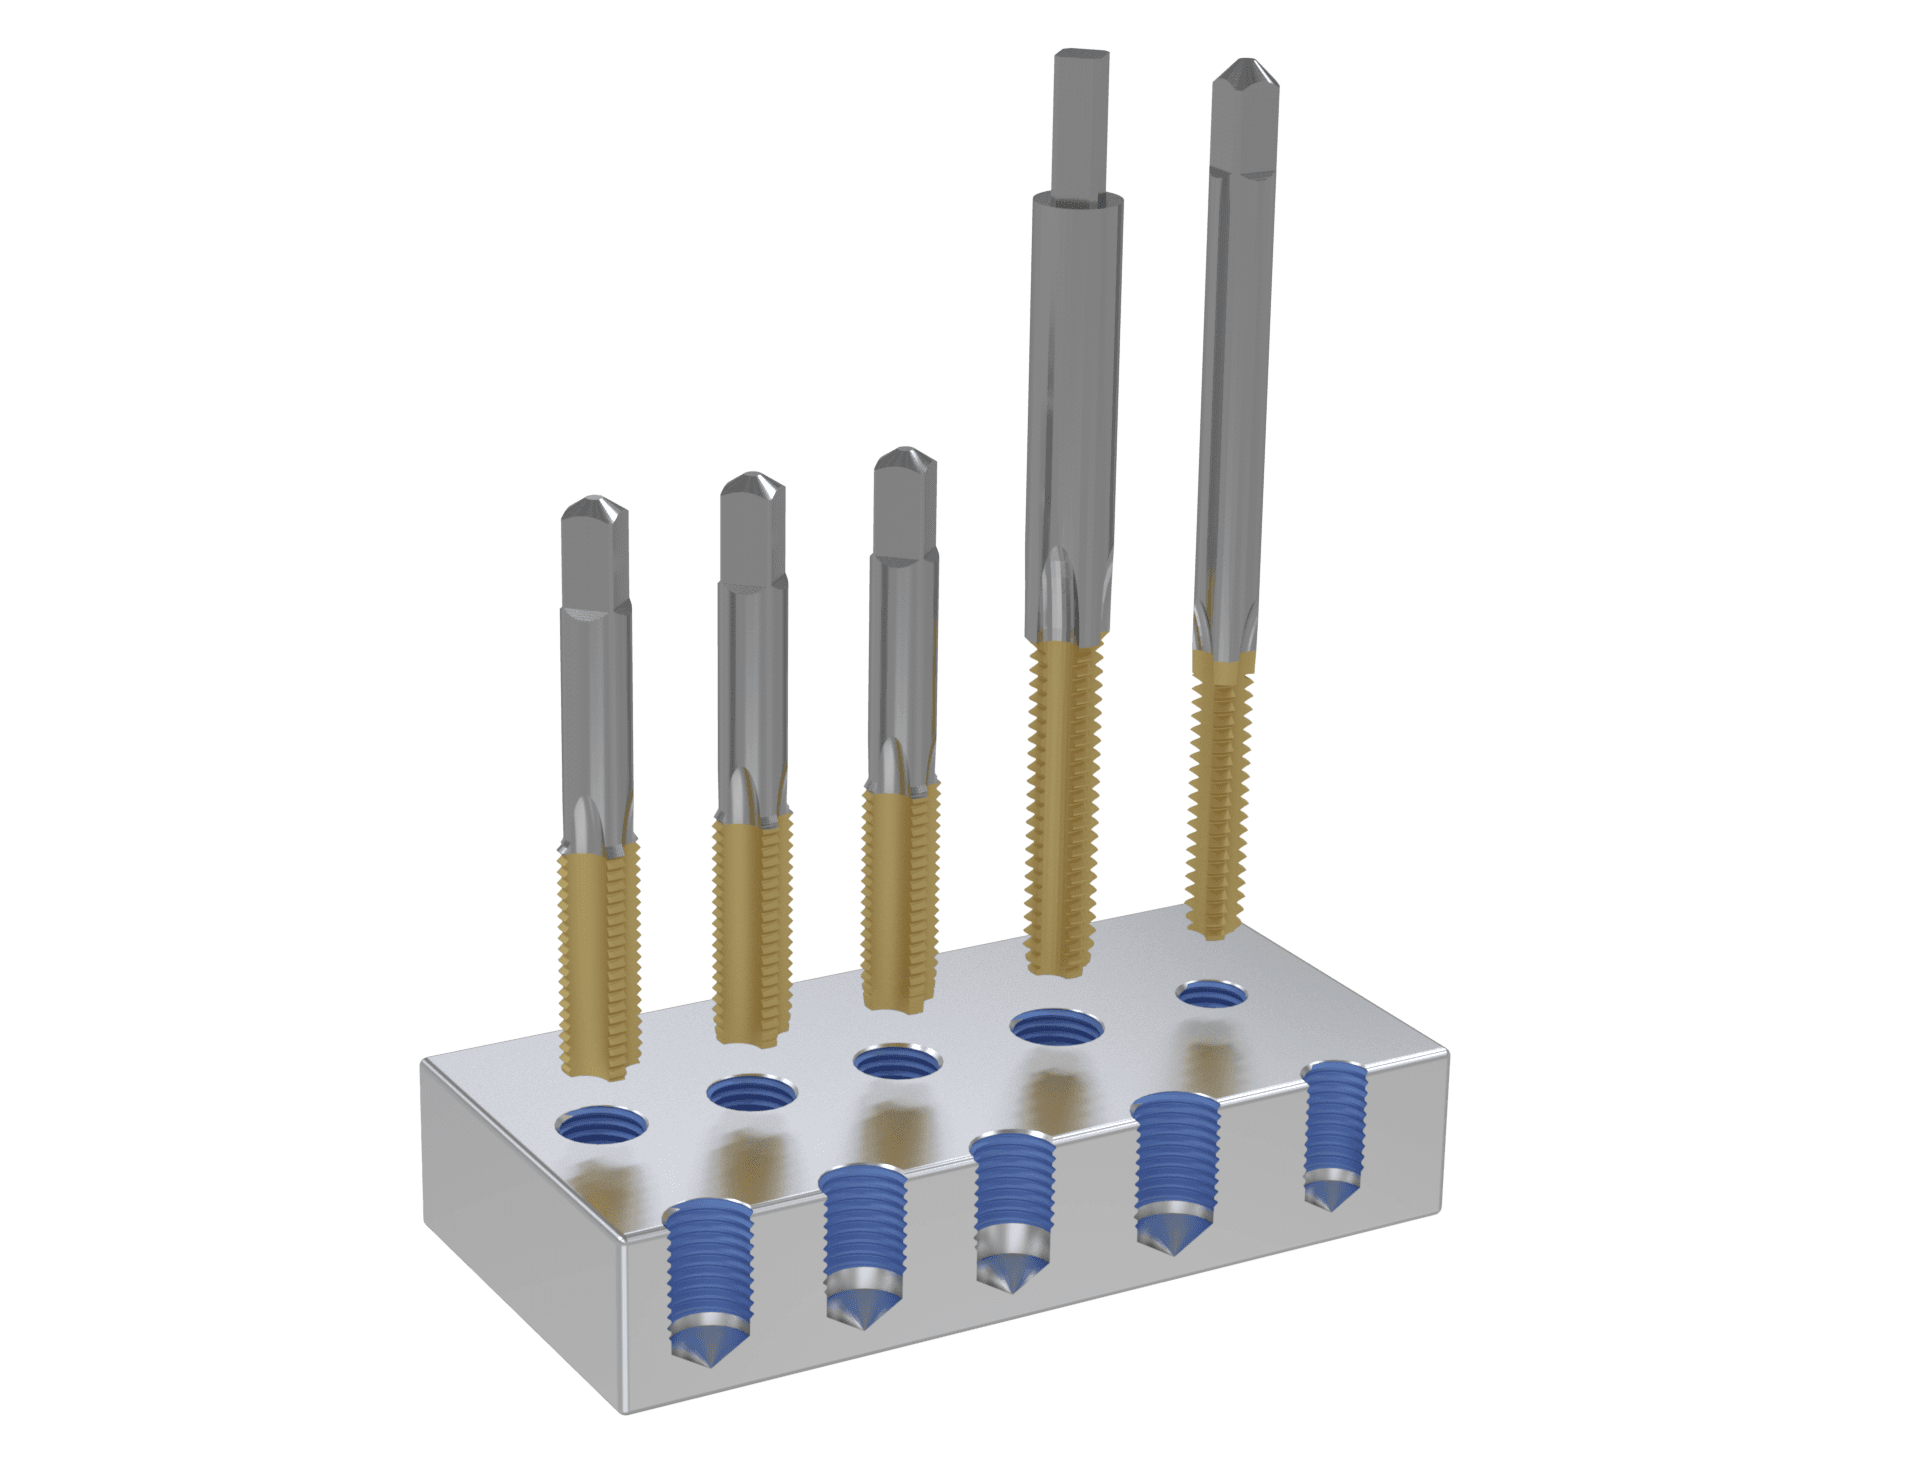
Gjengetapper for daglig bruk med ulike anskjærslengder for gjennomgående hull og blindhull.
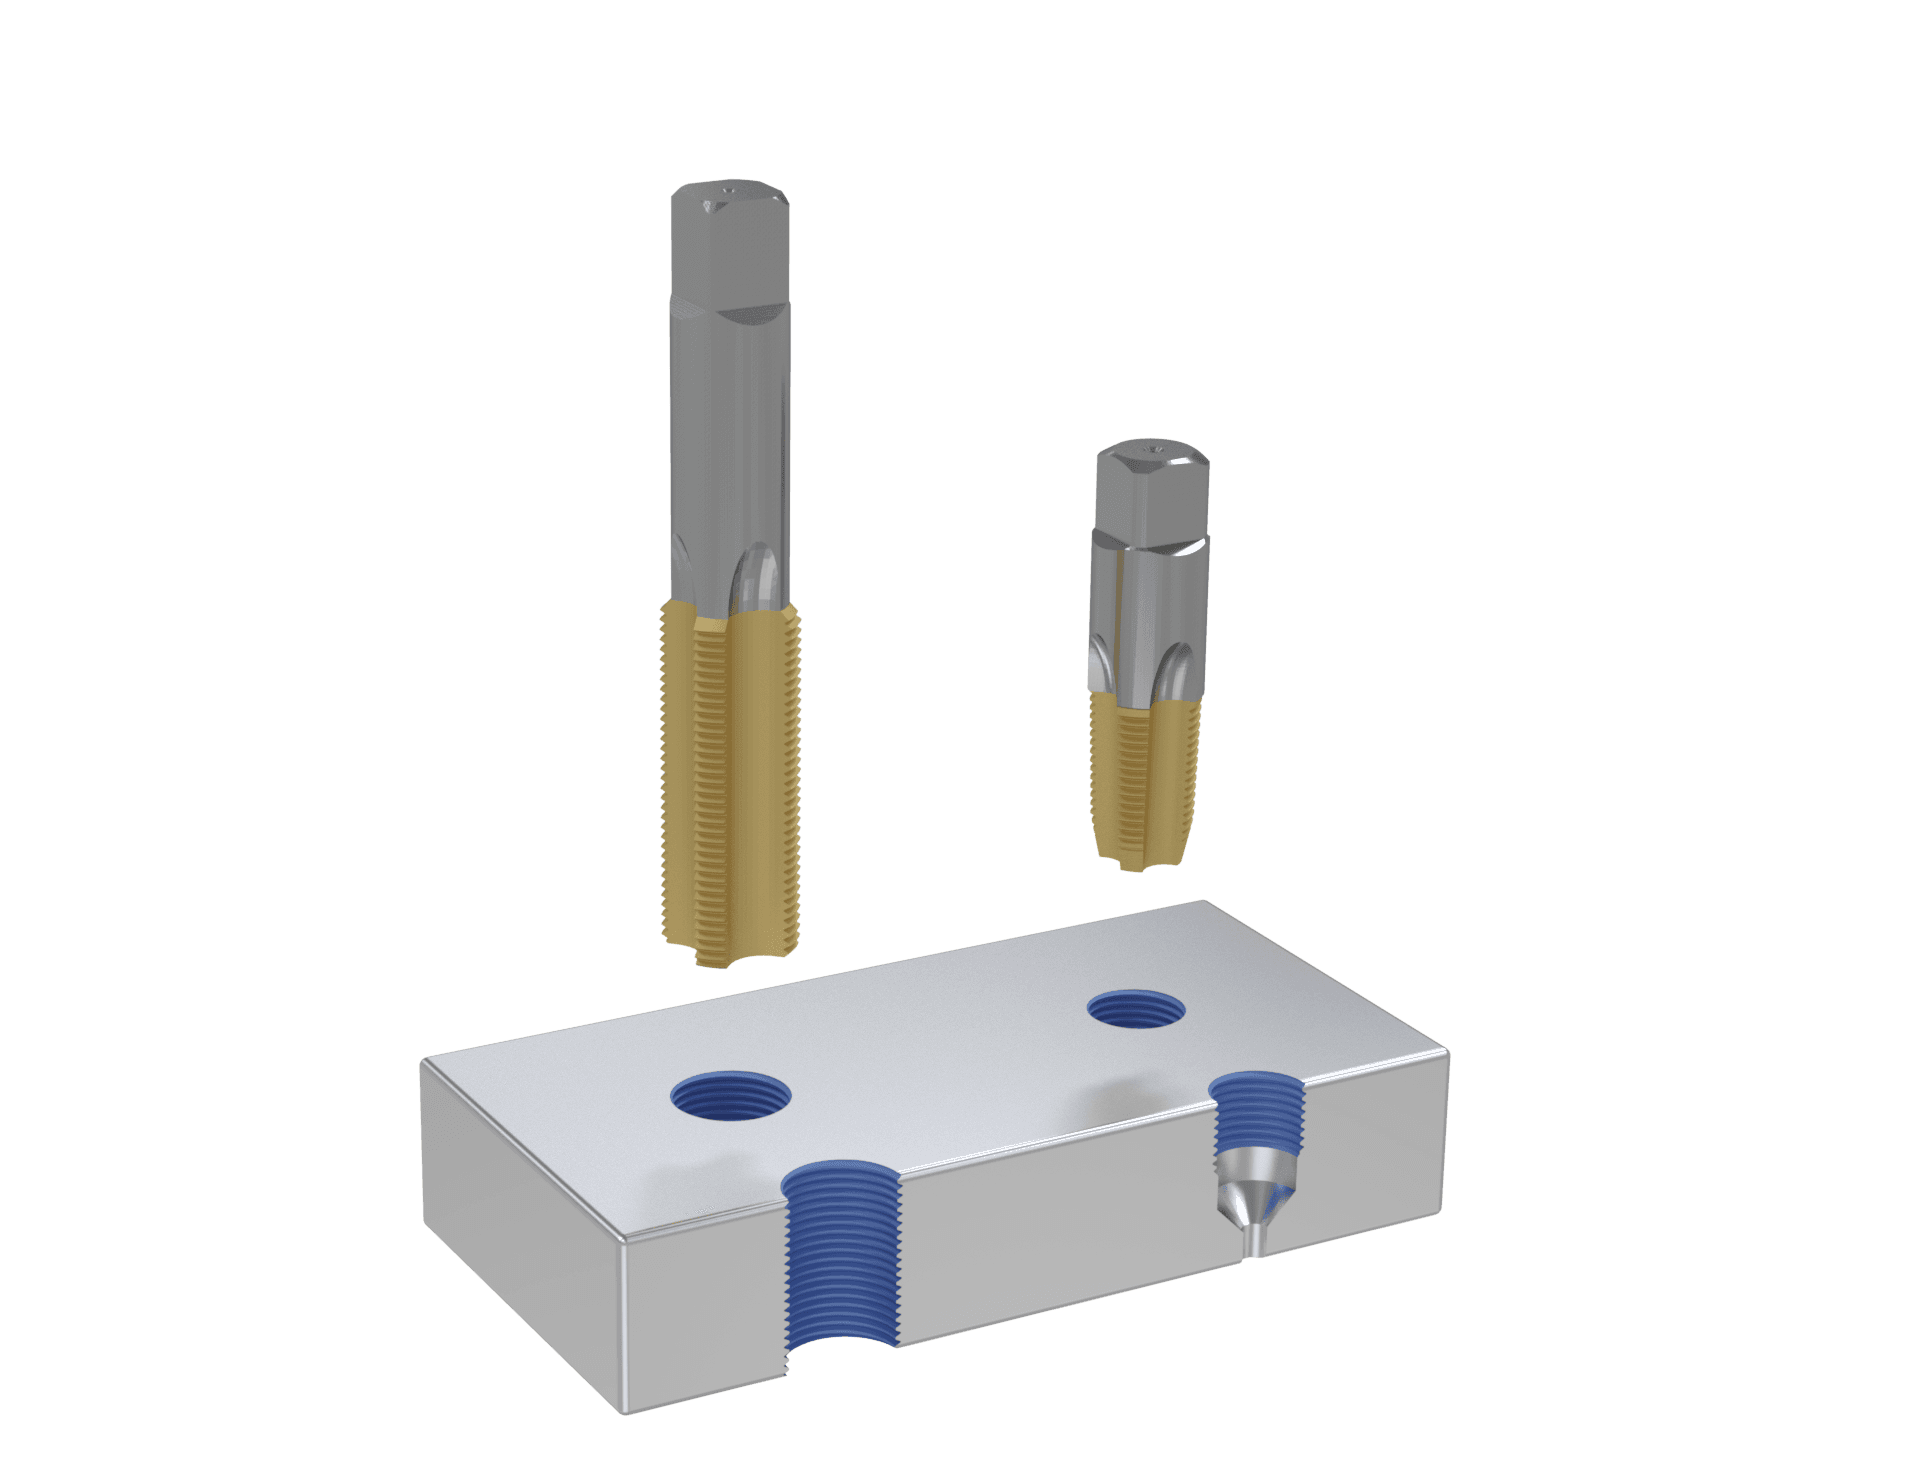
Gjengetapper for sikre, tette gjenger i rør og koblinger.
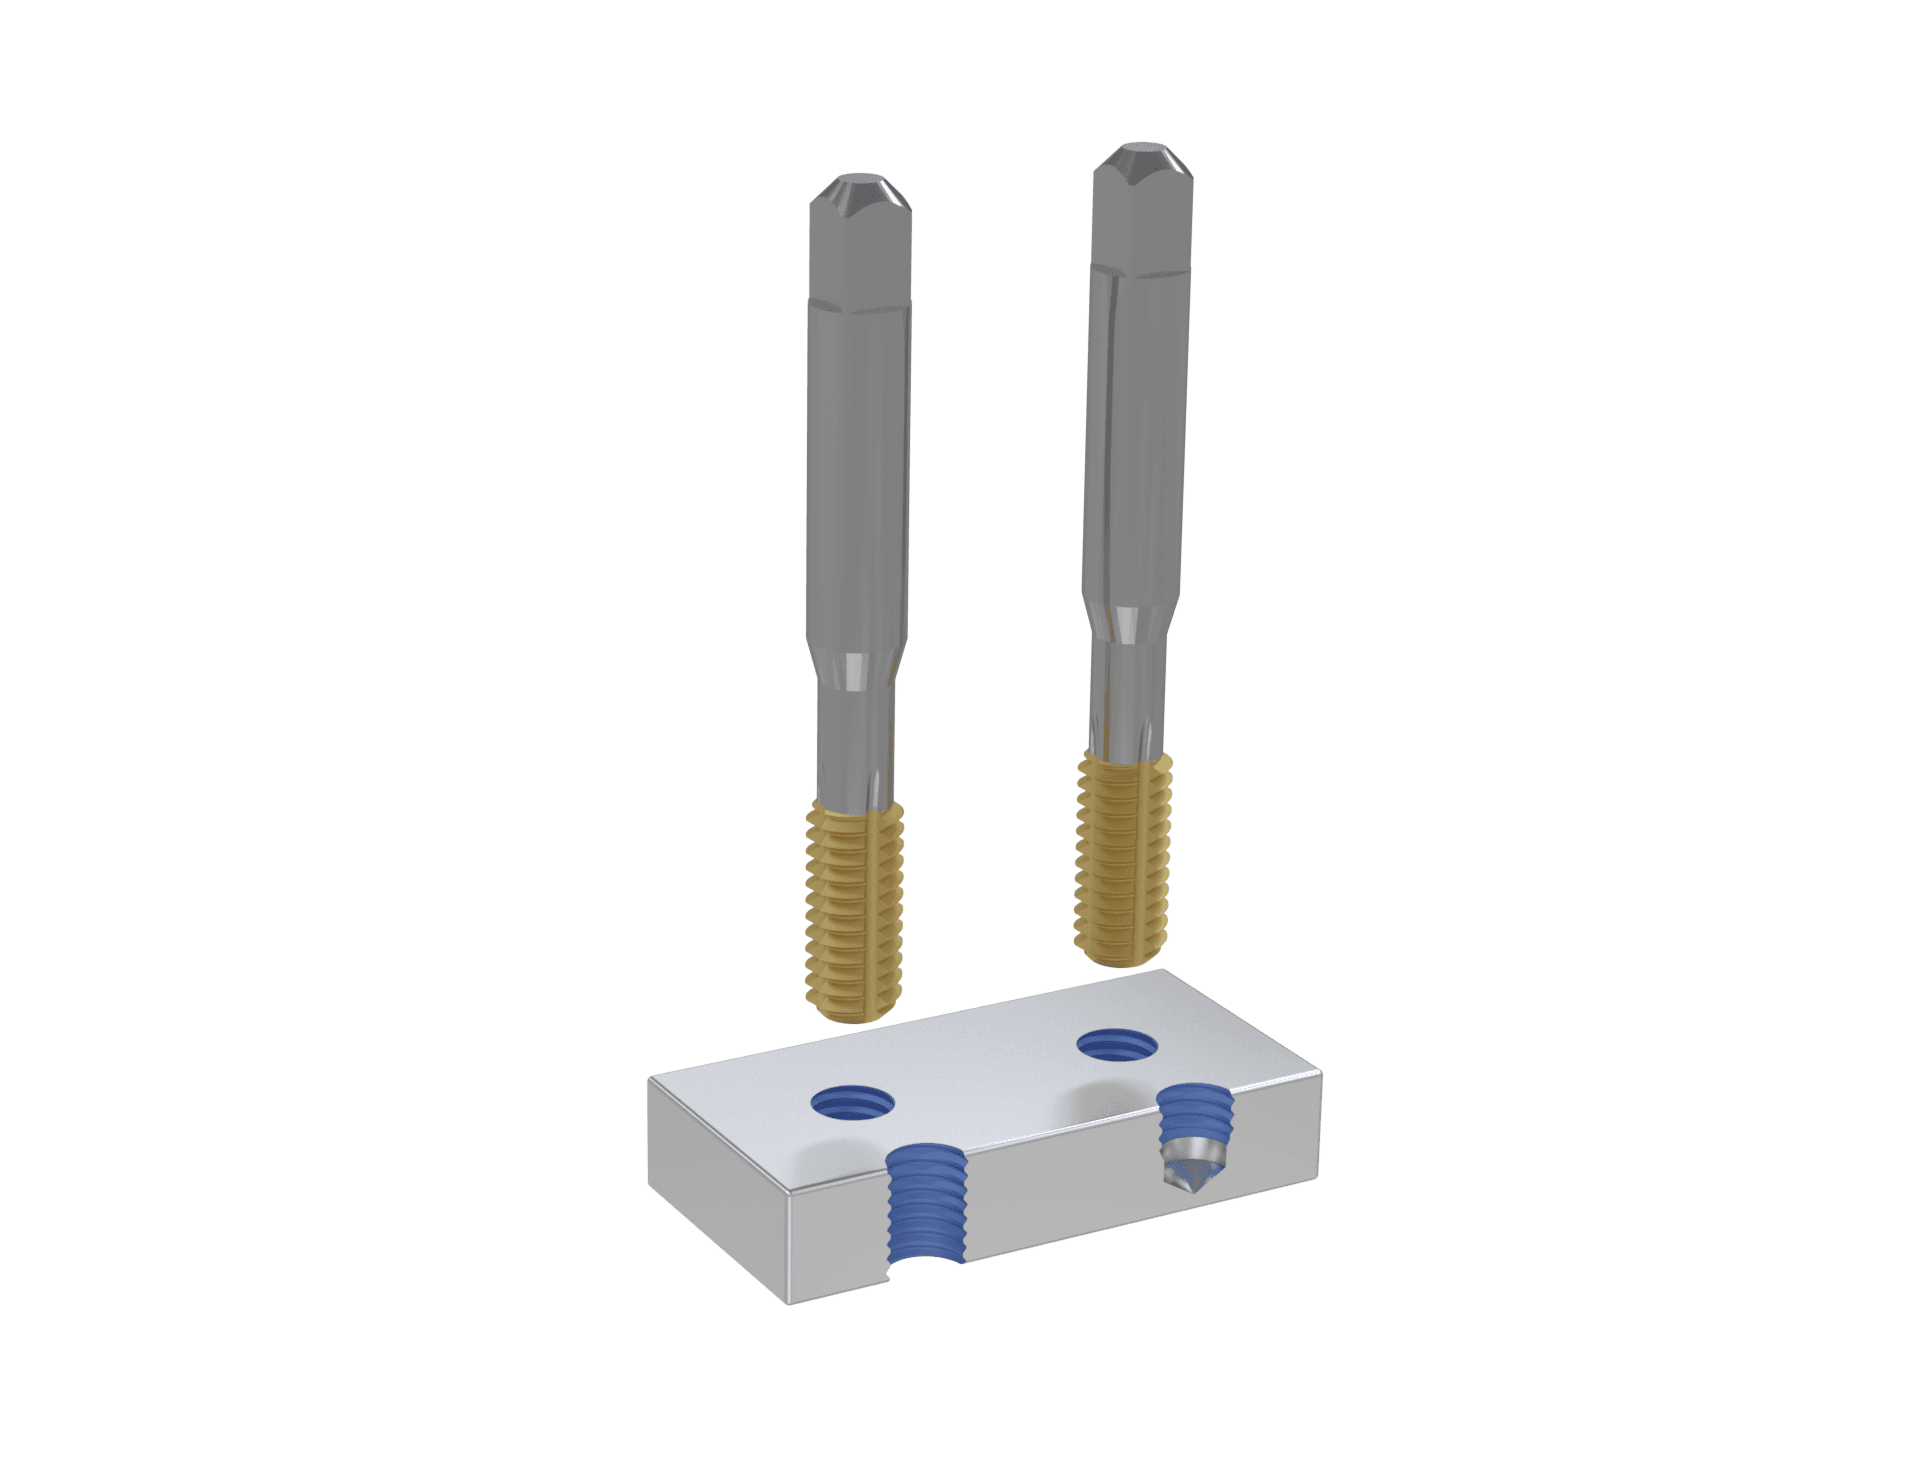
Former gjenger ved å fortrenge materiale i stedet for å skjære.
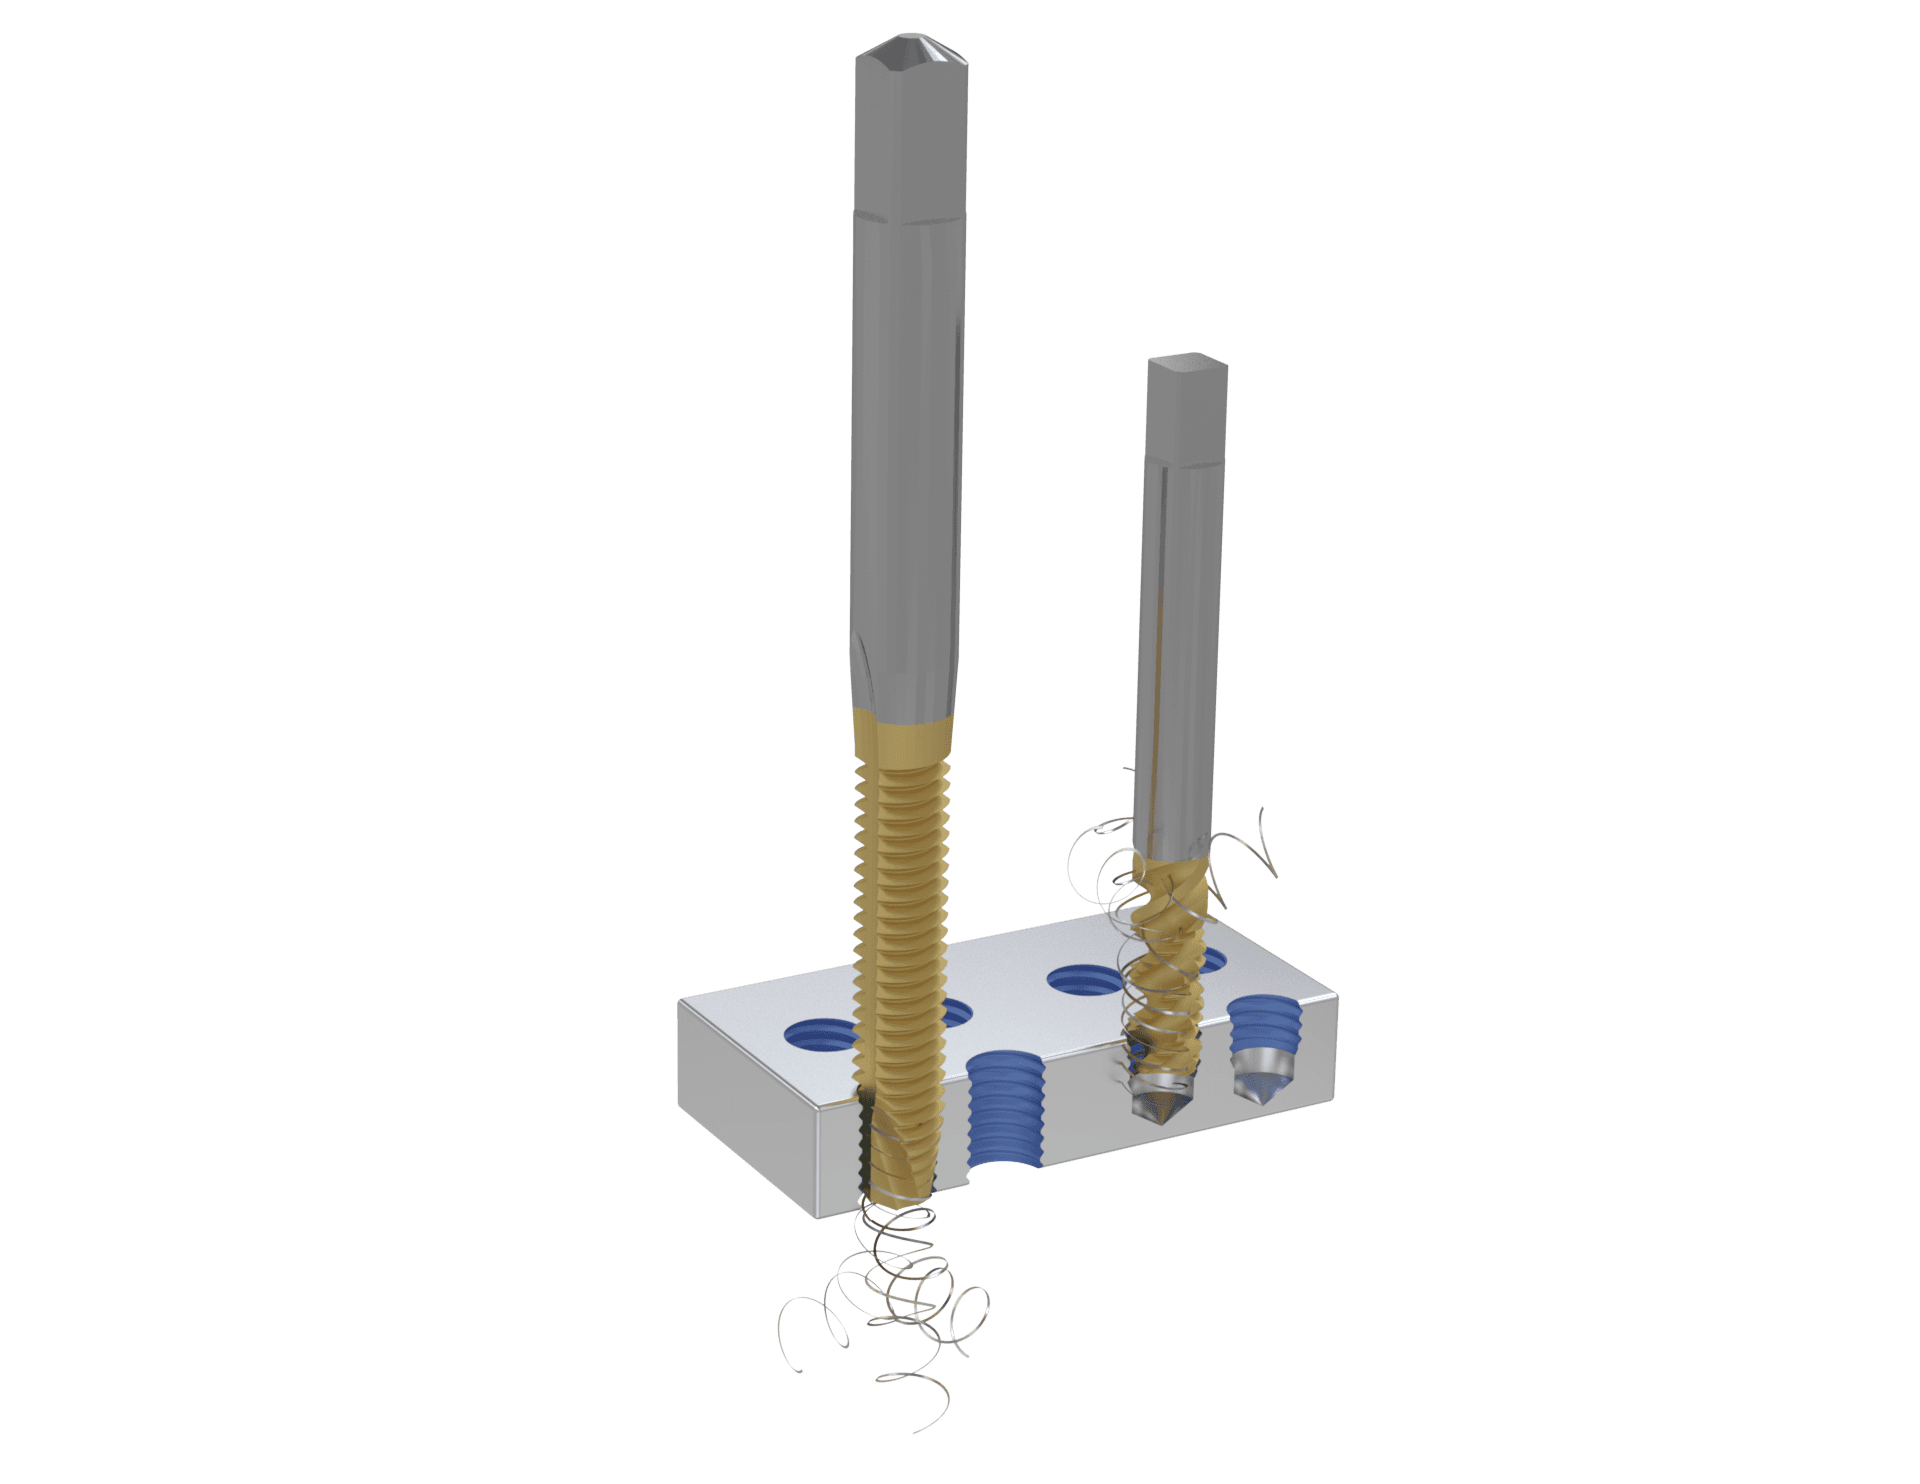
Geometrier som styrer sponene for ren gjenging i gjennomgående hull og blindhull.
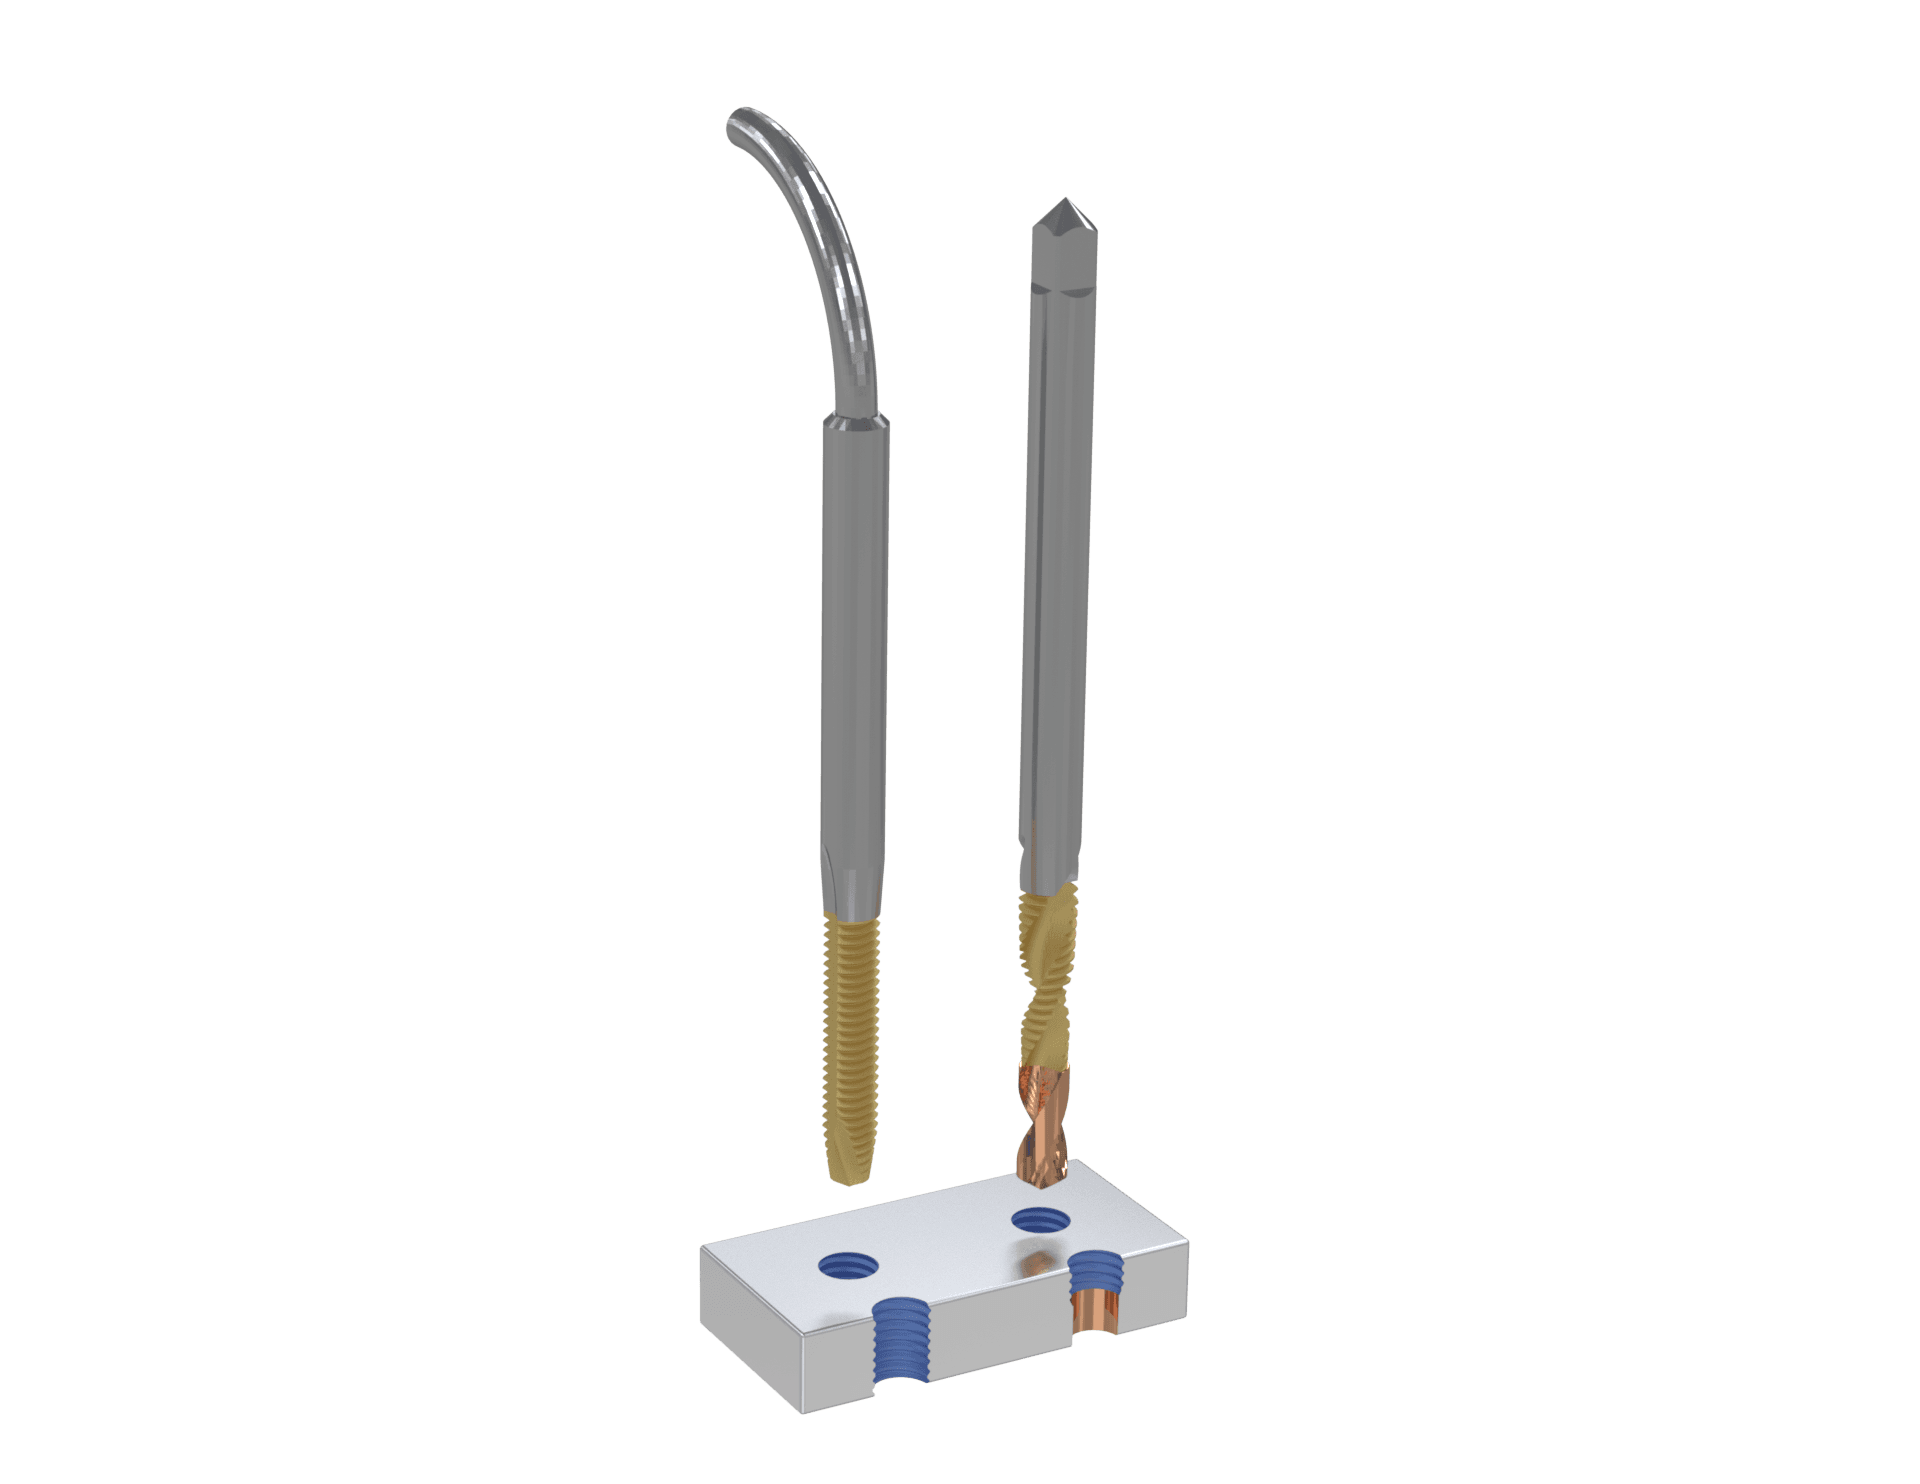
Spesialutviklede gjengetapper for trange steder og kombinerte operasjoner.
Alle Bauron-gjengetapper kan produseres med det skaftgrensesnittet som passer best til maskinen og holderen din. Hver skafttype nedenfor vises med hvordan den monteres og hvor den gir best resultat.
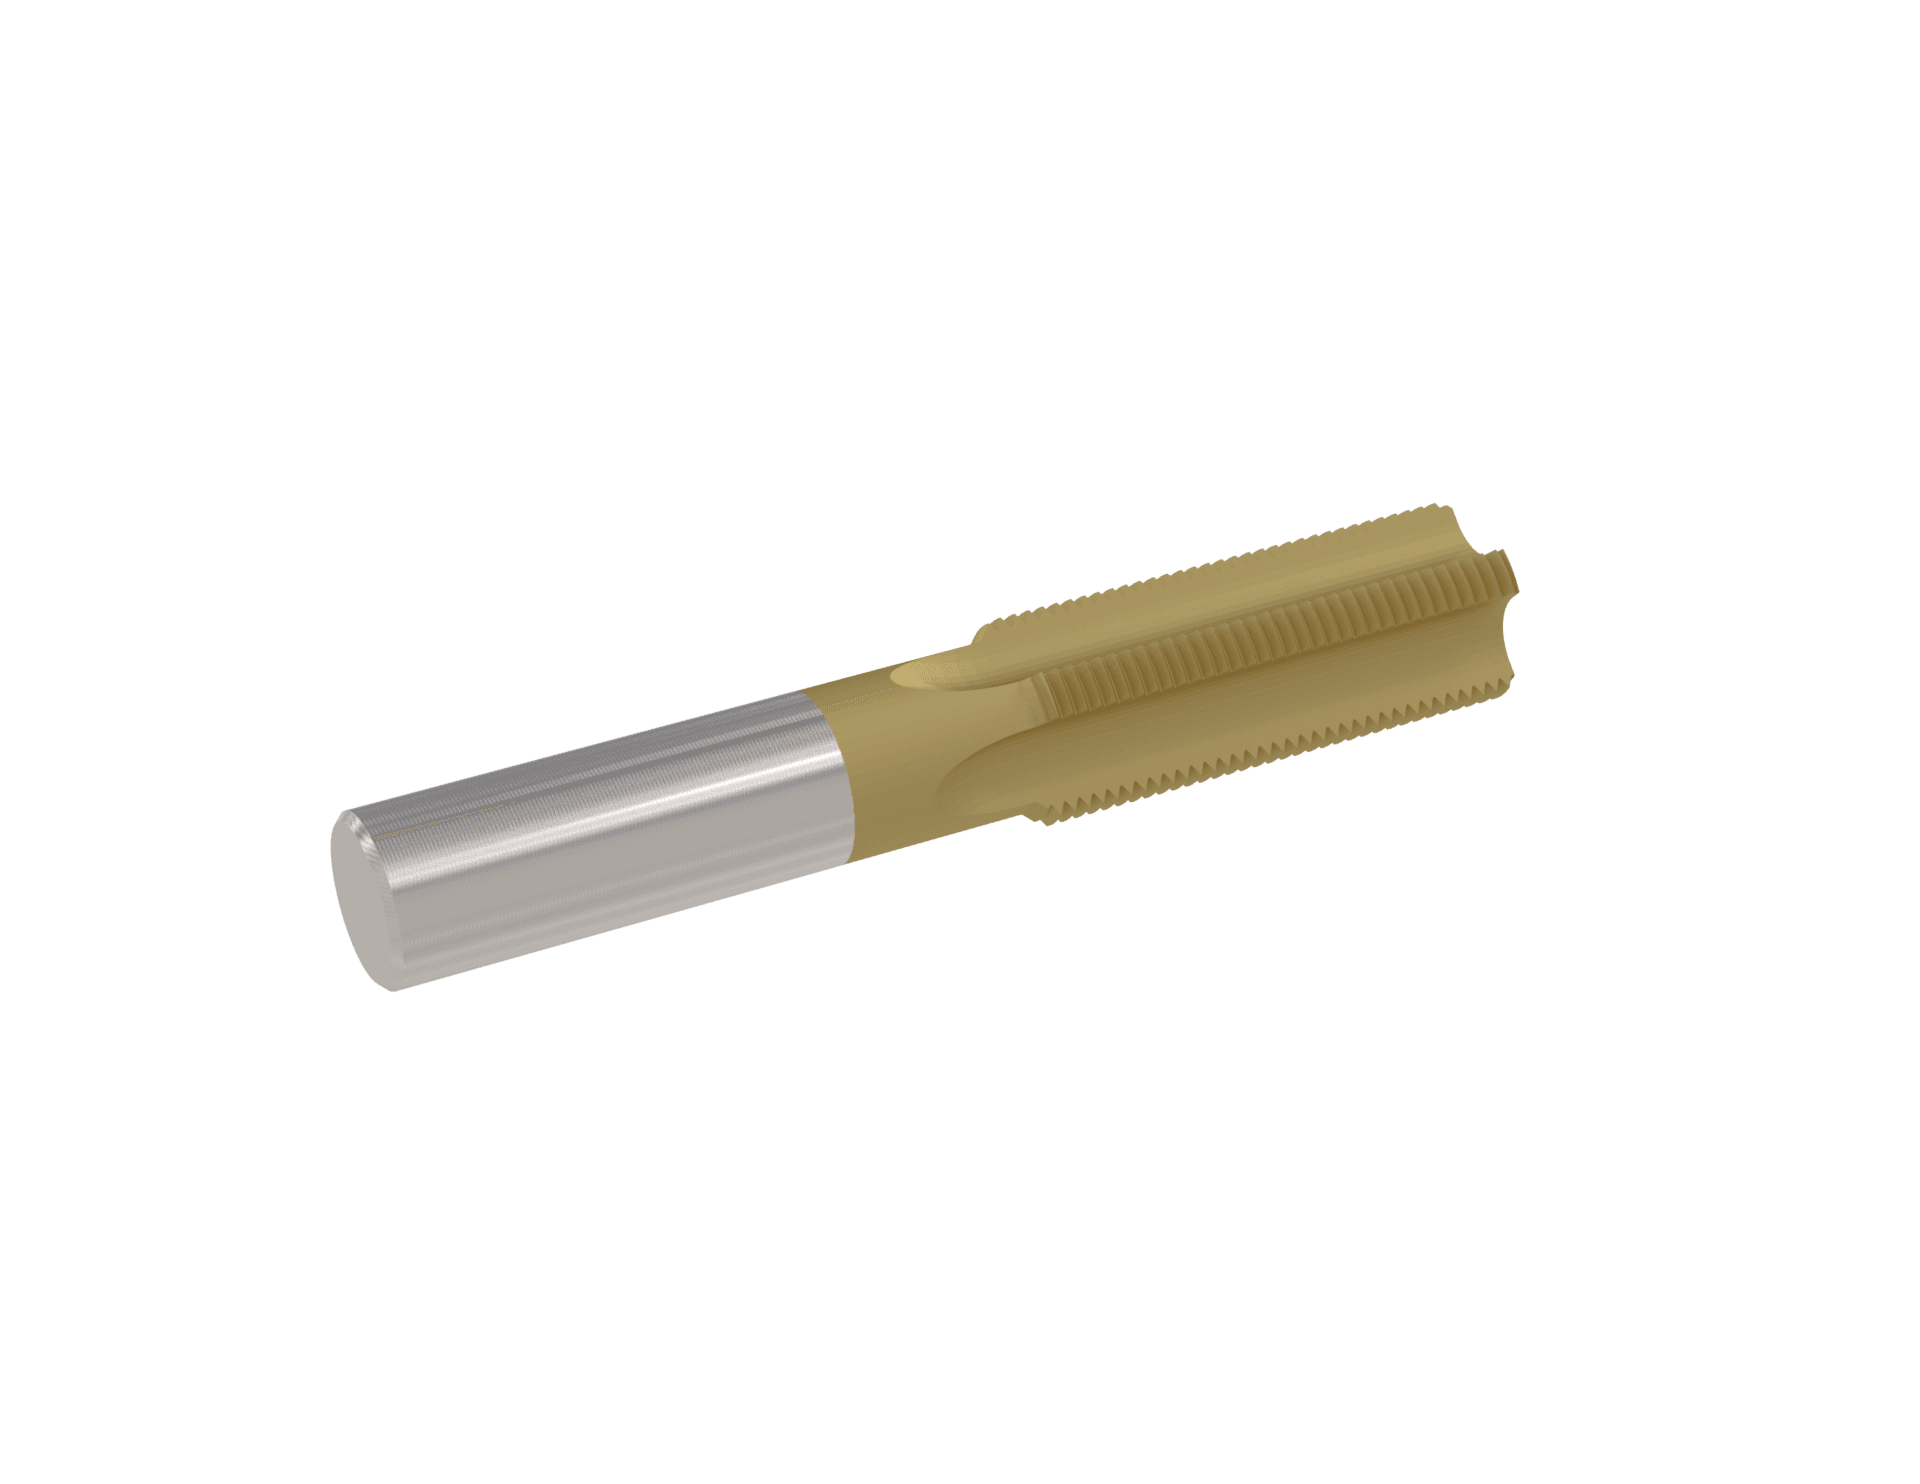
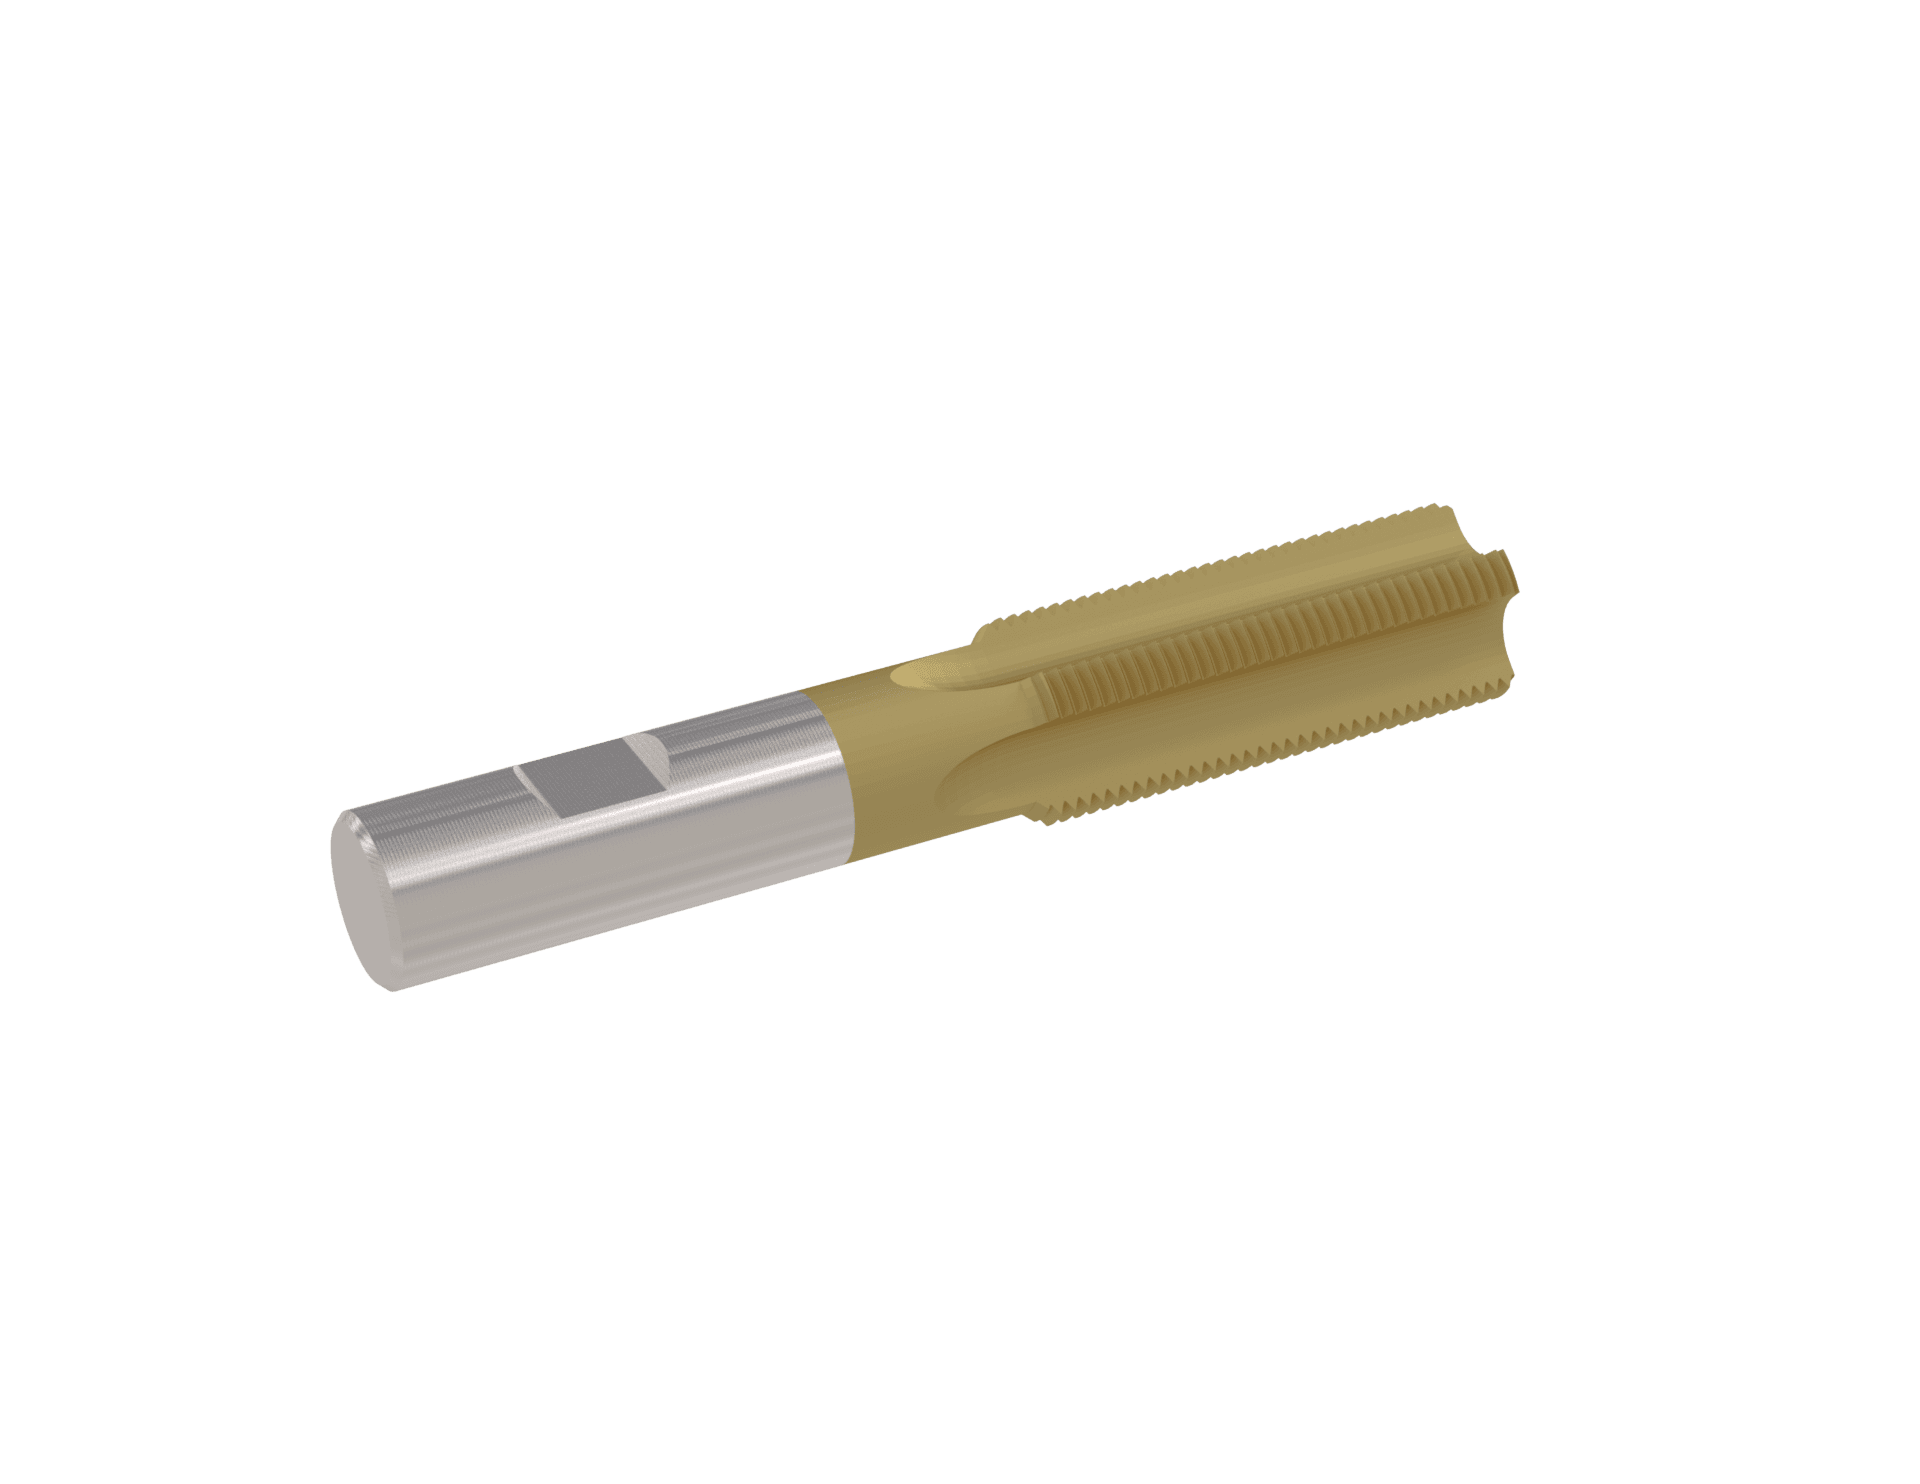
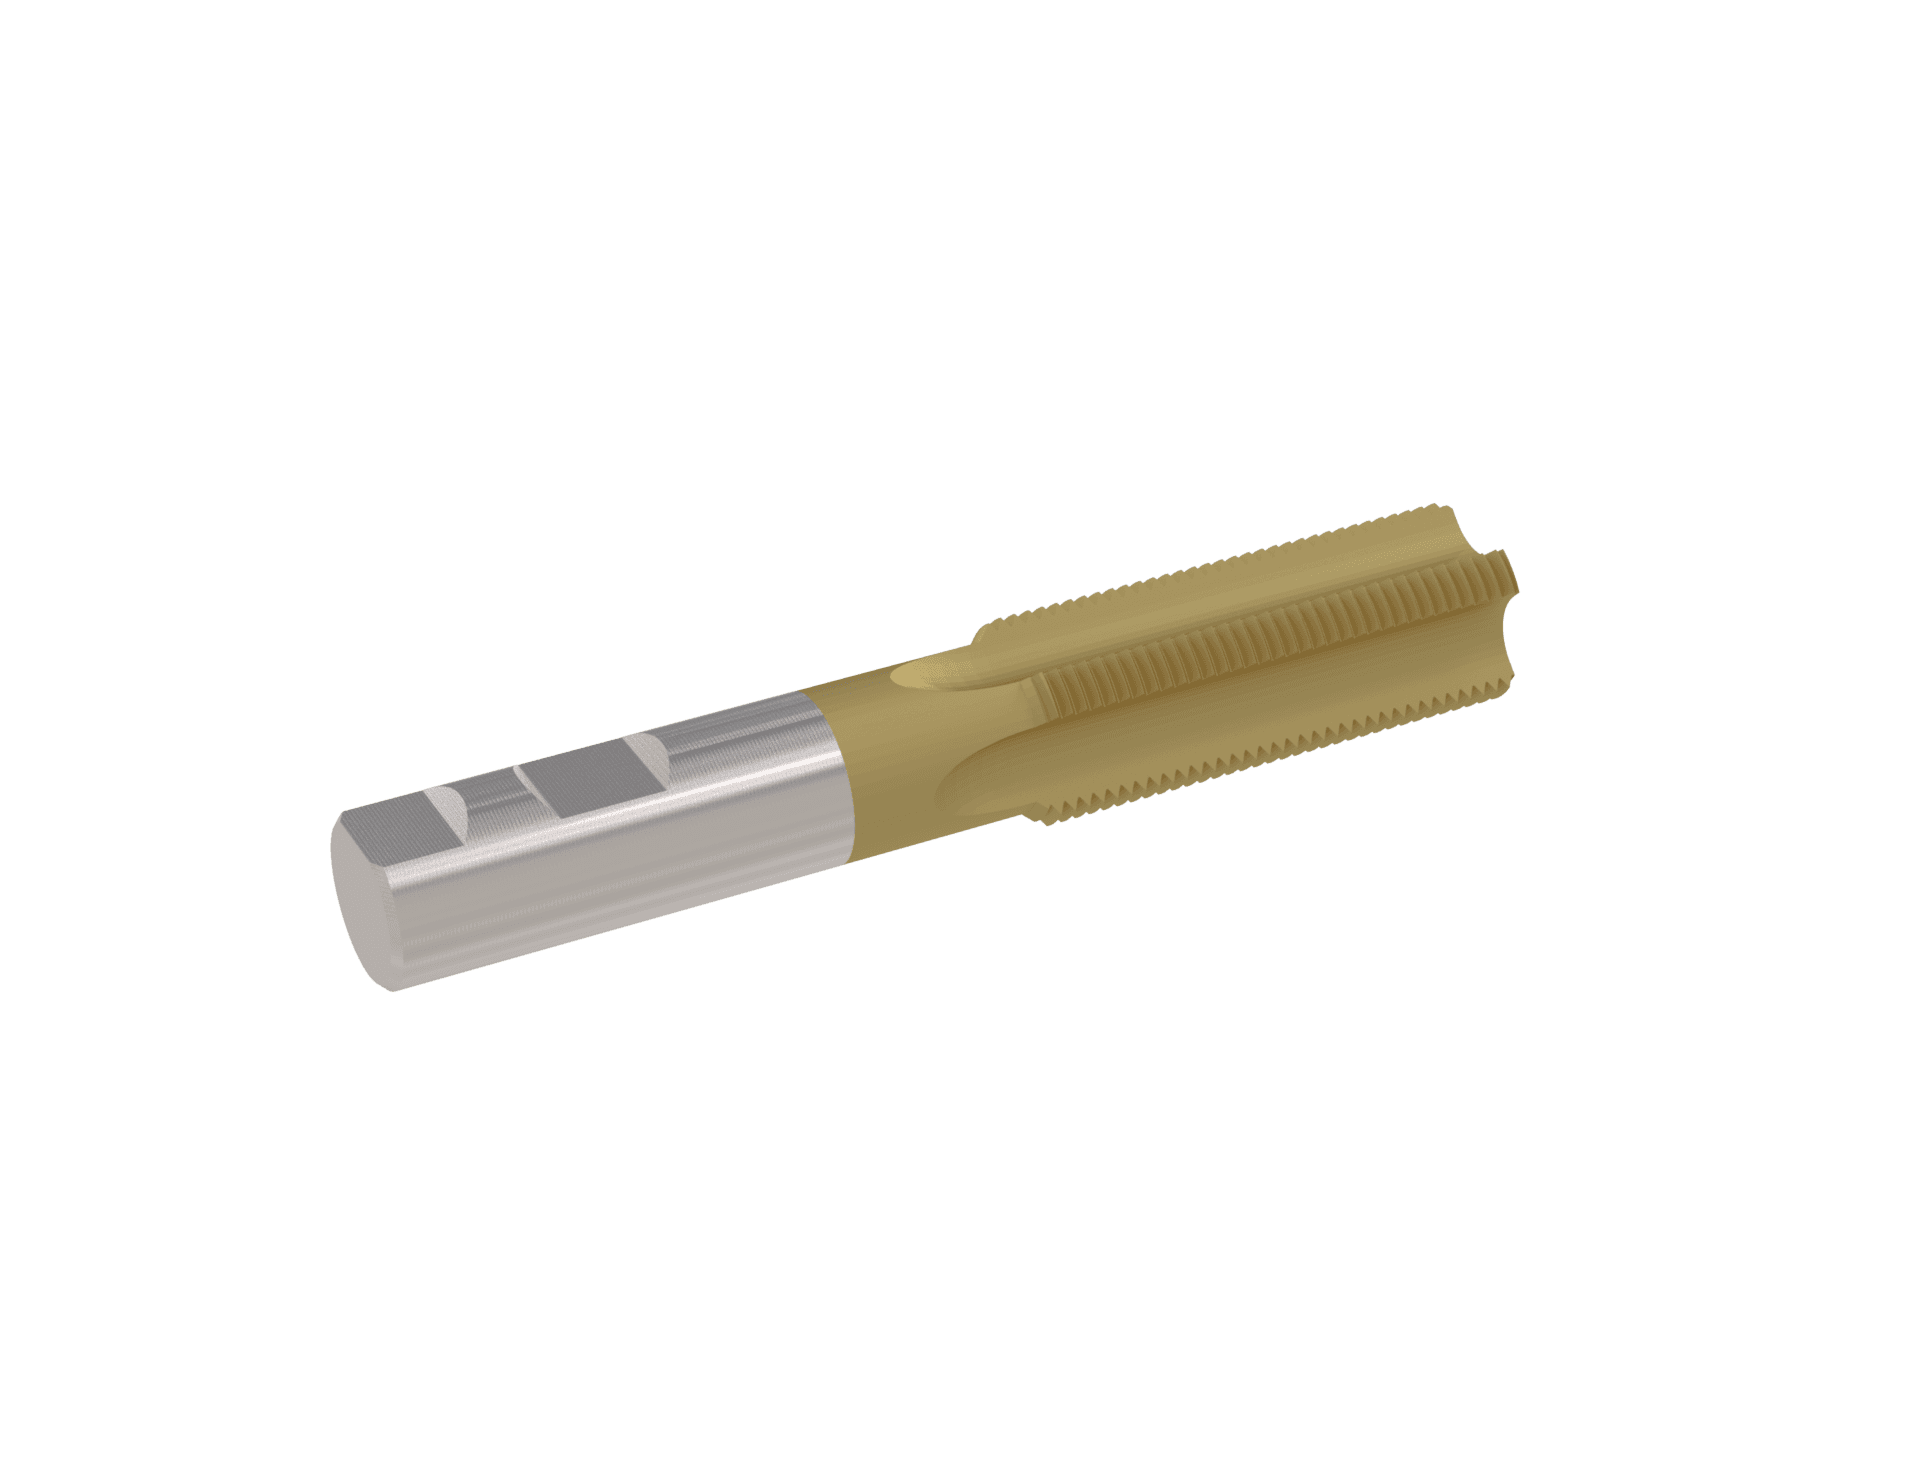
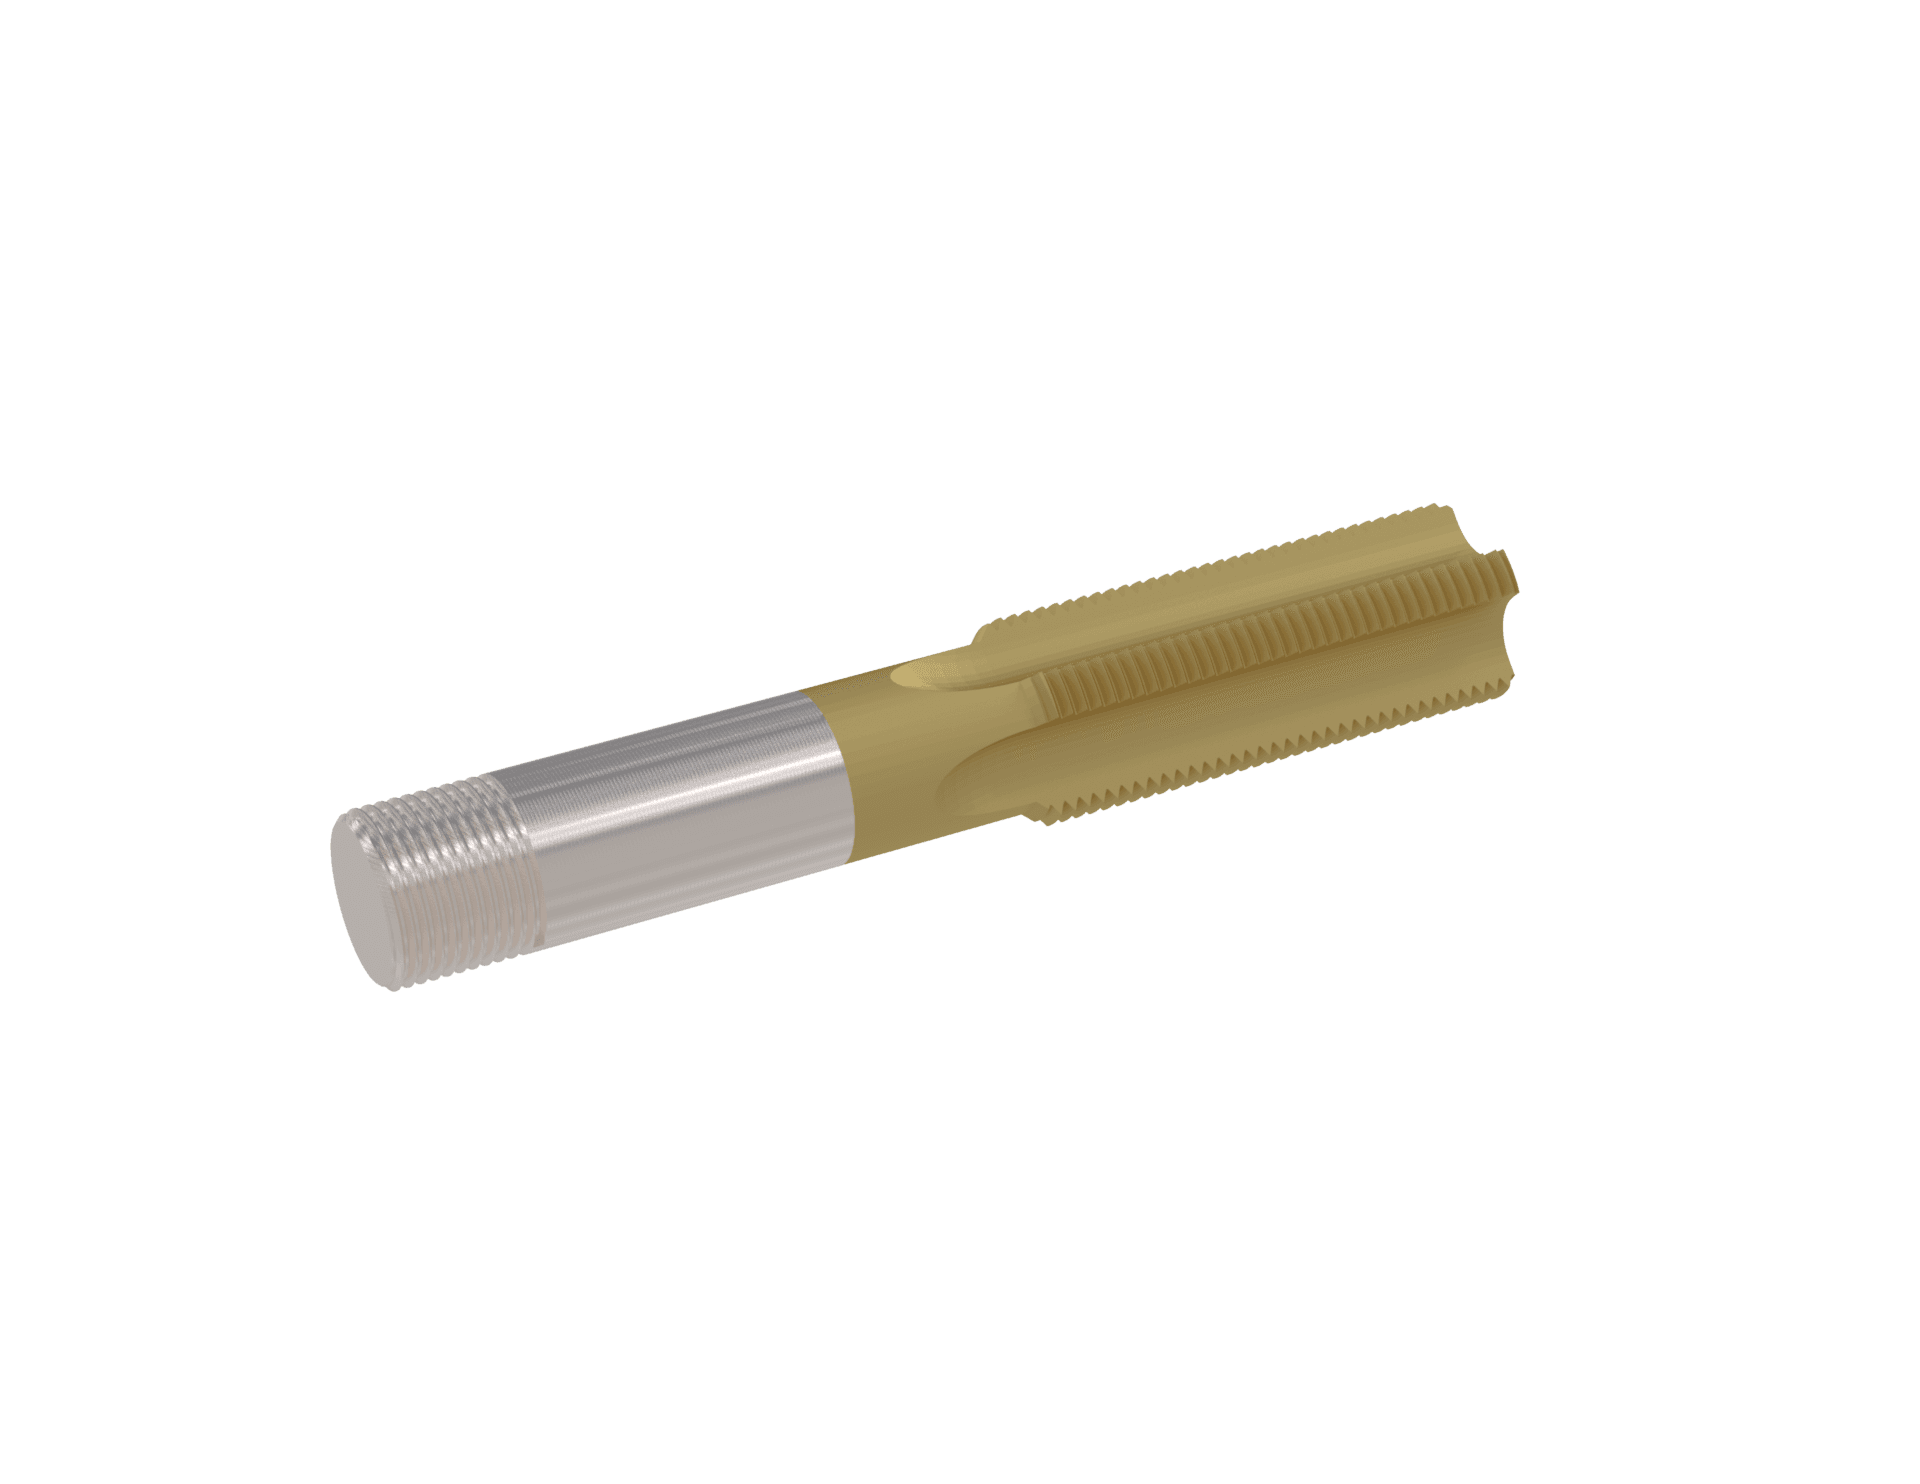
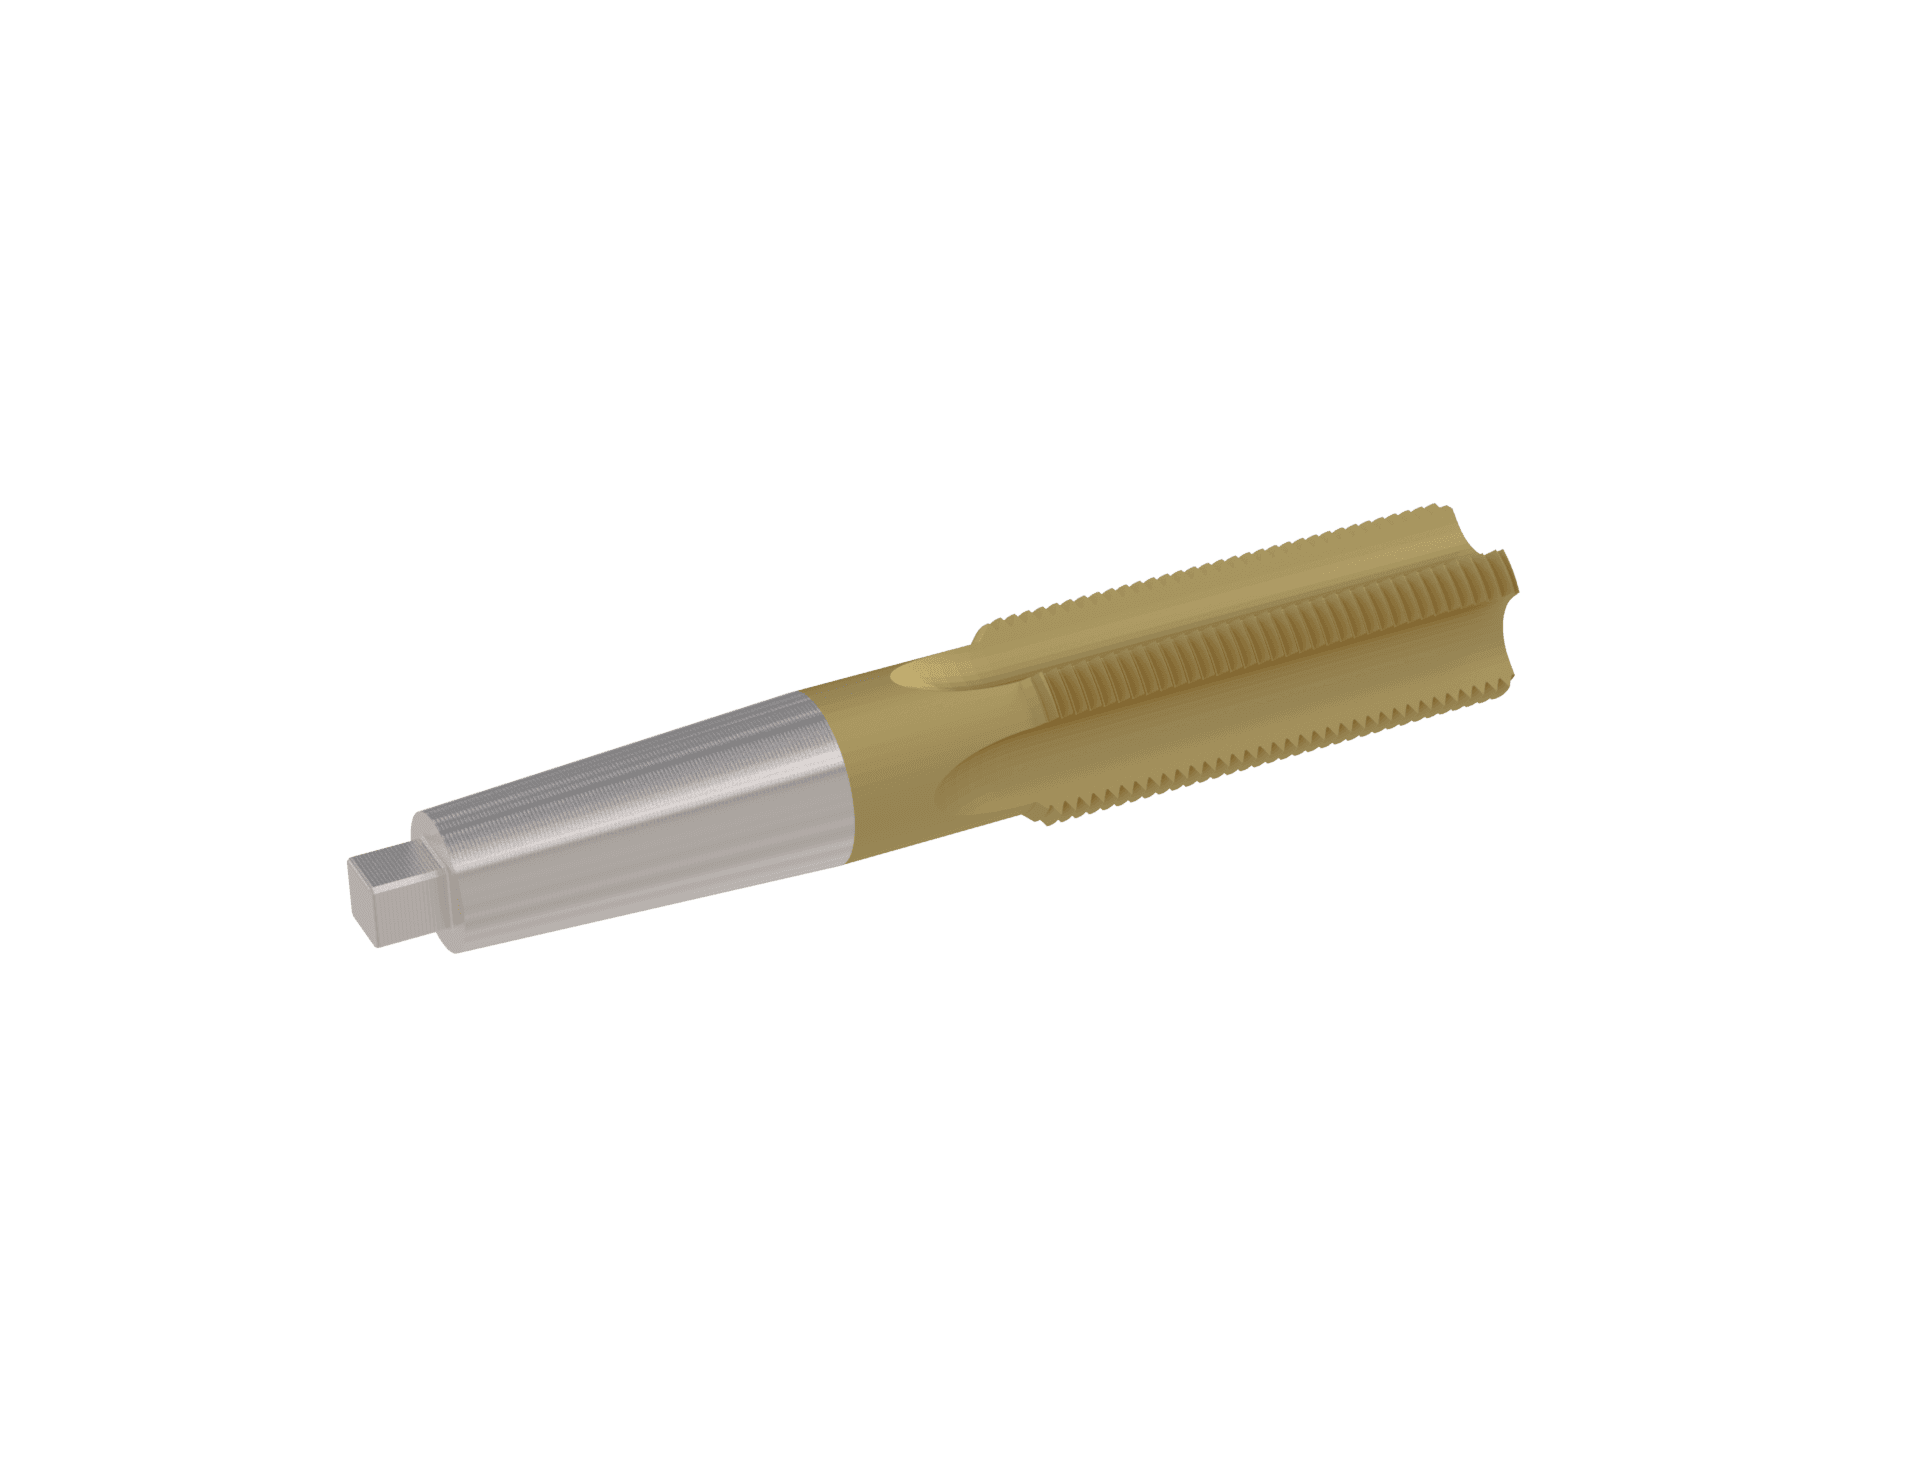
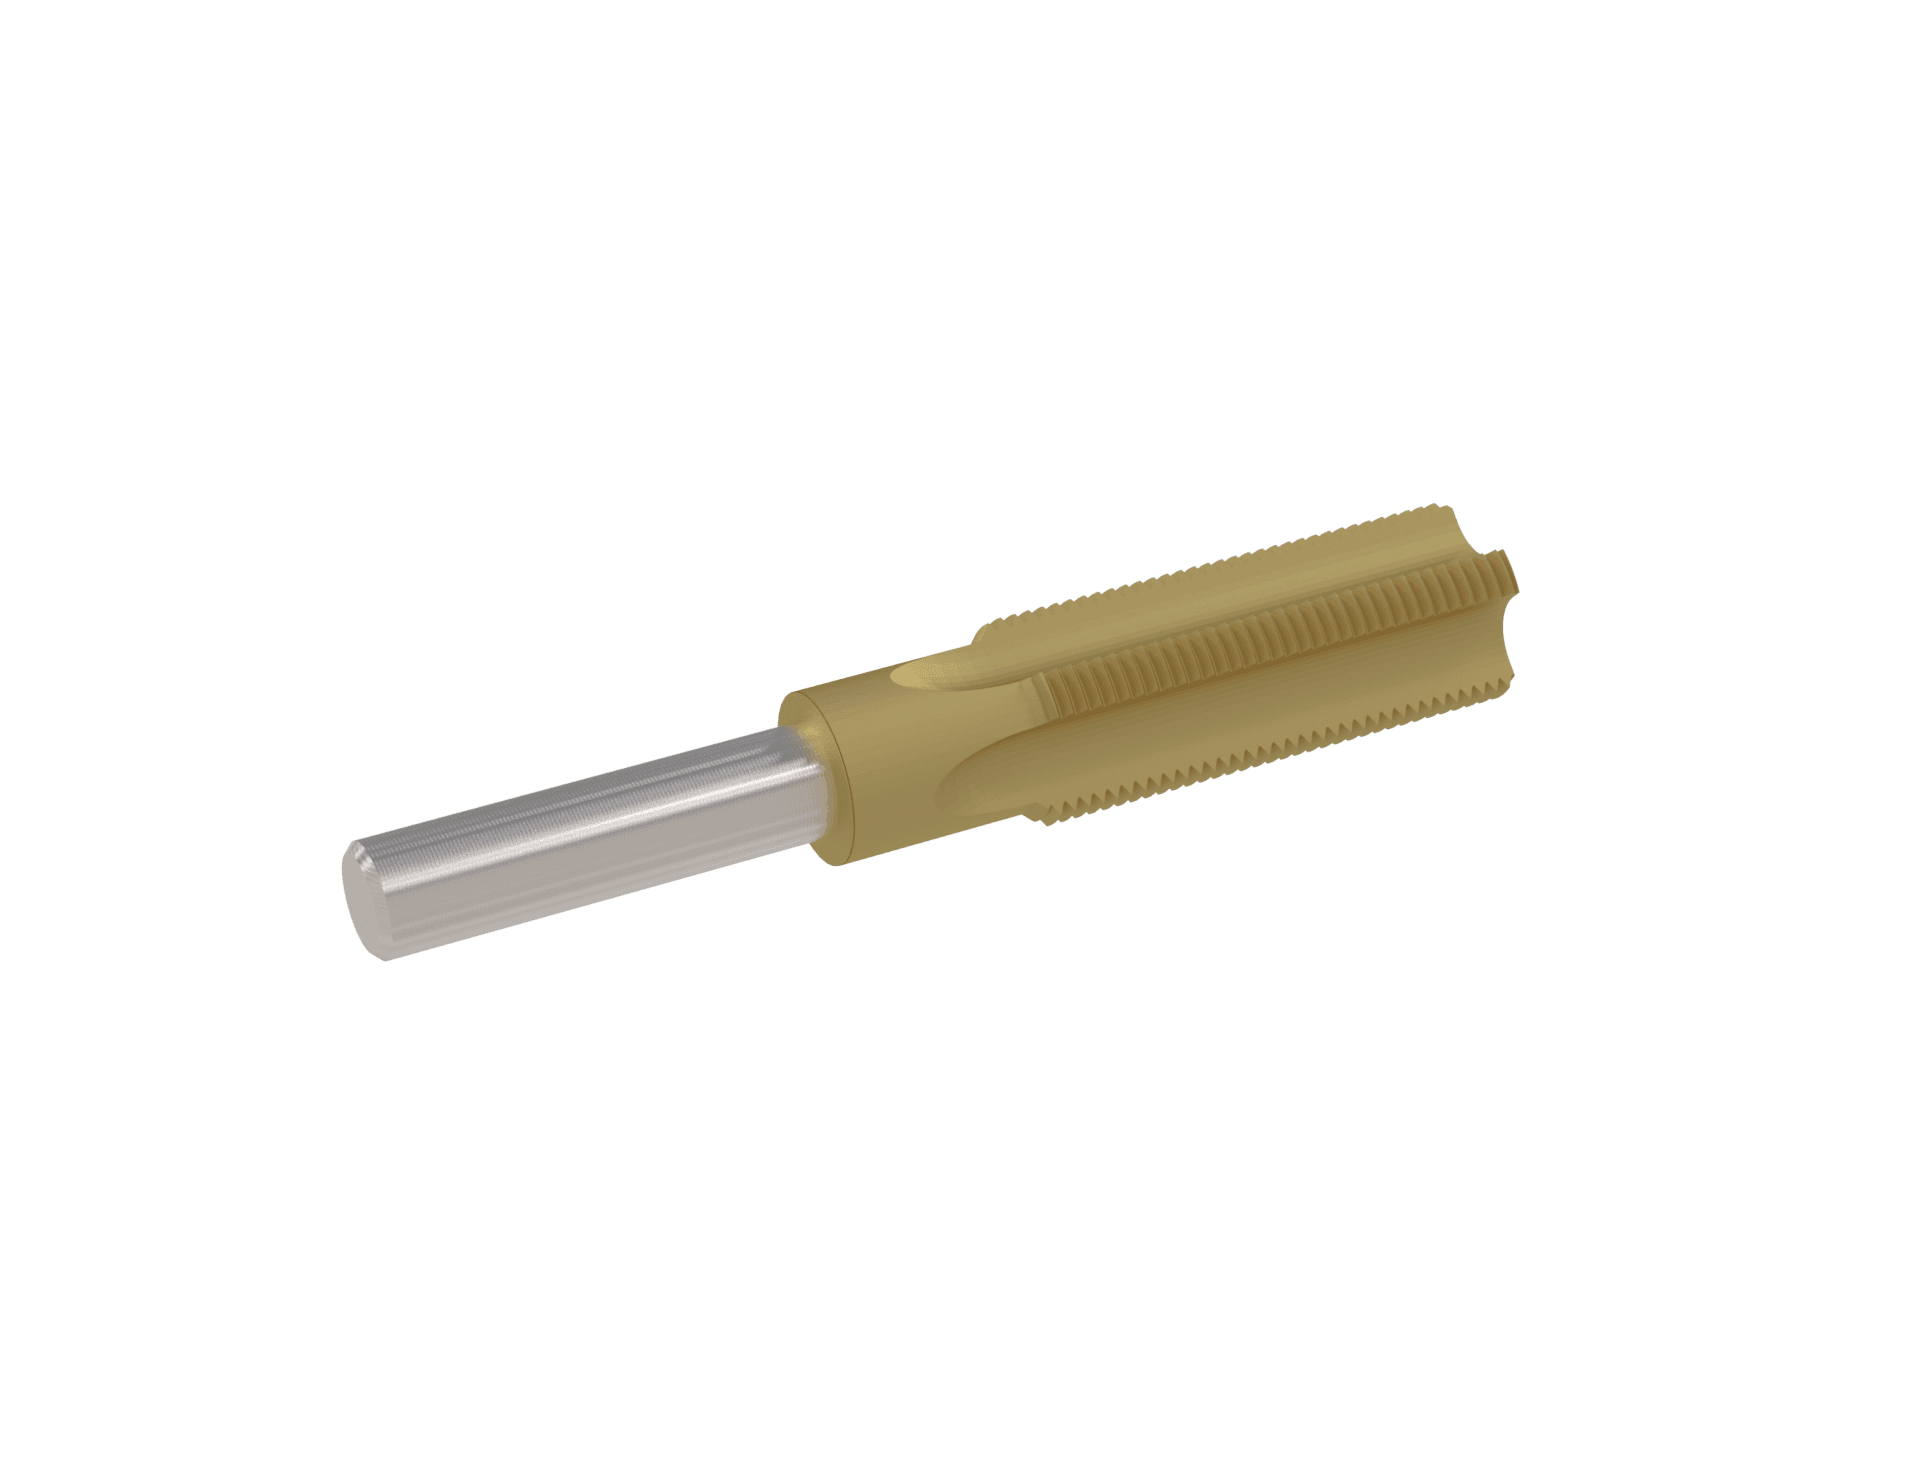
En skjærende CNC-gjengetapp skjærer bort metall for å lage innvendige gjenger og danner spon som må fjernes. En gjengeformer deformerer materialet plastisk uten å danne spon, og gir sterkere gjenger uten problemer med sponavgang i formbare metaller.
Med spesialtilpassede gjengetapper kan stigningstoleranser, halslengder, stegbredder og anskjær tilpasses hardheten i emnematerialet, noe som bidrar til å hindre at gjengene rives ut og forlenger verktøylevetiden i produksjonen.
Ja. Bauron produserer skreddersydde gjengetapper i massivt hardmetall og HSS-Co, gjengefreser, trinngjengetapper og spesialverktøy for gjengeprofiler direkte fra tekniske tegninger.
Nanokompositte belegg av typen AlTiN og nACo gir varmebestandighet og smøreevne og beskytter tennene på gjengetappen mot varmeoppbygging og deformasjonsherding ved gjenging i rustfritt stål.
Ser du etter spesialtilpassede CNC-gjengetapper, spesialiserte gjengefreser eller effektive løsninger for gjenging av hull til verkstedet ditt? Rådfør deg med en applikasjonsingeniør fra Bauron.
Bauron samarbeider med produsenter om å gjennomgå verktøygeometri, substrat, belegg, rekkevidde, maskinforhold og produksjonskrav for standard og spesialtilpassede CNC-verktøy.
Send inn kravene dine