Trykkinngrep
Lobeformede formflater ligger an mot veggen i et nøyaktig dimensjonert forboret hull.
En gjengeformer, også kalt formtapp eller kaldformende gjengetapp, lager gjengen ved plastisk deformasjon i stedet for sponskjærende bearbeiding. Den lobeformede profilen presser et tilstrekkelig duktilt arbeidsstykke inn i gjengeformen, så kjernehullets diameter, smøring, momentkontroll og materialets formbarhet er avgjørende.
Lobeformede formflater ligger an mot veggen i et nøyaktig dimensjonert forboret hull.
Roterende trykk flytter duktilt materiale inn i gjengetopper og gjengebunner i stedet for å fjerne det som spon.
Formingen leder materialets fiberforløp rundt gjengeprofilen i stedet for å kutte det over med en skjærekant.
Prosessen danner ikke spon når materialet og oppsettet egner seg for gjengeforming.
Materialforskyvningen hindrer sponpakking og kan forenkle rengjøringen i senere ledd.
Bevart fiberforløp og lokal deformasjonsherding kan øke gjengenes skjærfasthet i egnede materialer og prosesser.
Utførelsen uten spor gir større tverrsnitt enn en tilsvarende skjærende gjengetapp med spor.
Gjengeformere kan kjøres med høyere hastighet enn skjærende gjengetapper i enkelte duktile materialer når smøring og maskinstyring er tilstrekkelig.
Plastisk forming kan gi glatte innvendige gjengeflater uten oppriving fra skjærekanter.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 1"+; metrisk M1 til M30+ tilgjengelig etter utførelse |
| Kroppsgeometri | Uten spor, flerlobet form med smørespor som tilvalg |
| Gjengeprofiler | UNC, UNF, metrisk og spesialtilpassede stigningsprofiler |
| Skafttype | Sylindrisk skaft med firkantmedbringer som tilvalg |
| Toleransegrenser | Bruksspesifikke GH- eller metriske flankediametertoleranser |
| Krav til kjernehull | Borstørrelse for gjengeforming velges ut fra materiale og ønsket gjengeprosent |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS-E (kobolt) | Aluminium, kobber, messing, sinklegeringer og utvalgte duktile stål. | Kombinerer seighet og varmhardhet for å tåle trykket og friksjonen ved forming. |
| Massivt hardmetall | Stabil serieproduksjon i store volumer i kompatible slitende materialer eller ikke-jernmetaller. | Høy stivhet gir jevn flankediameter der oppsettet kan beskytte et sprøtt hardmetallverktøy. |
| TiCN / CrN-belegg | Aluminium, trykkstøpte sinklegeringer og andre kompatible duktile materialer. | Friksjonsreduserende overflater bidrar til å begrense kaldsveising og påsmøring av arbeidsstykkemateriale på formlobene. |
Gjengeforming krever et duktilt arbeidsstykke. Tilpass grunnmateriale, belegg, smøring og kjernehullsdiameter til materialets bruddforlengelse, hardhet, gjengestørrelse og maskinens stivhet.
Kjører synkrone gjengesykluser i aluminium, kobber og andre formbare materialer.
Bruker revolvermonterte verktøy til å forme aksiale eller radiale innvendige gjenger på dreide komponenter.
Lager repeterende sponfrie gjenger i produksjonslinjer for store volumer.
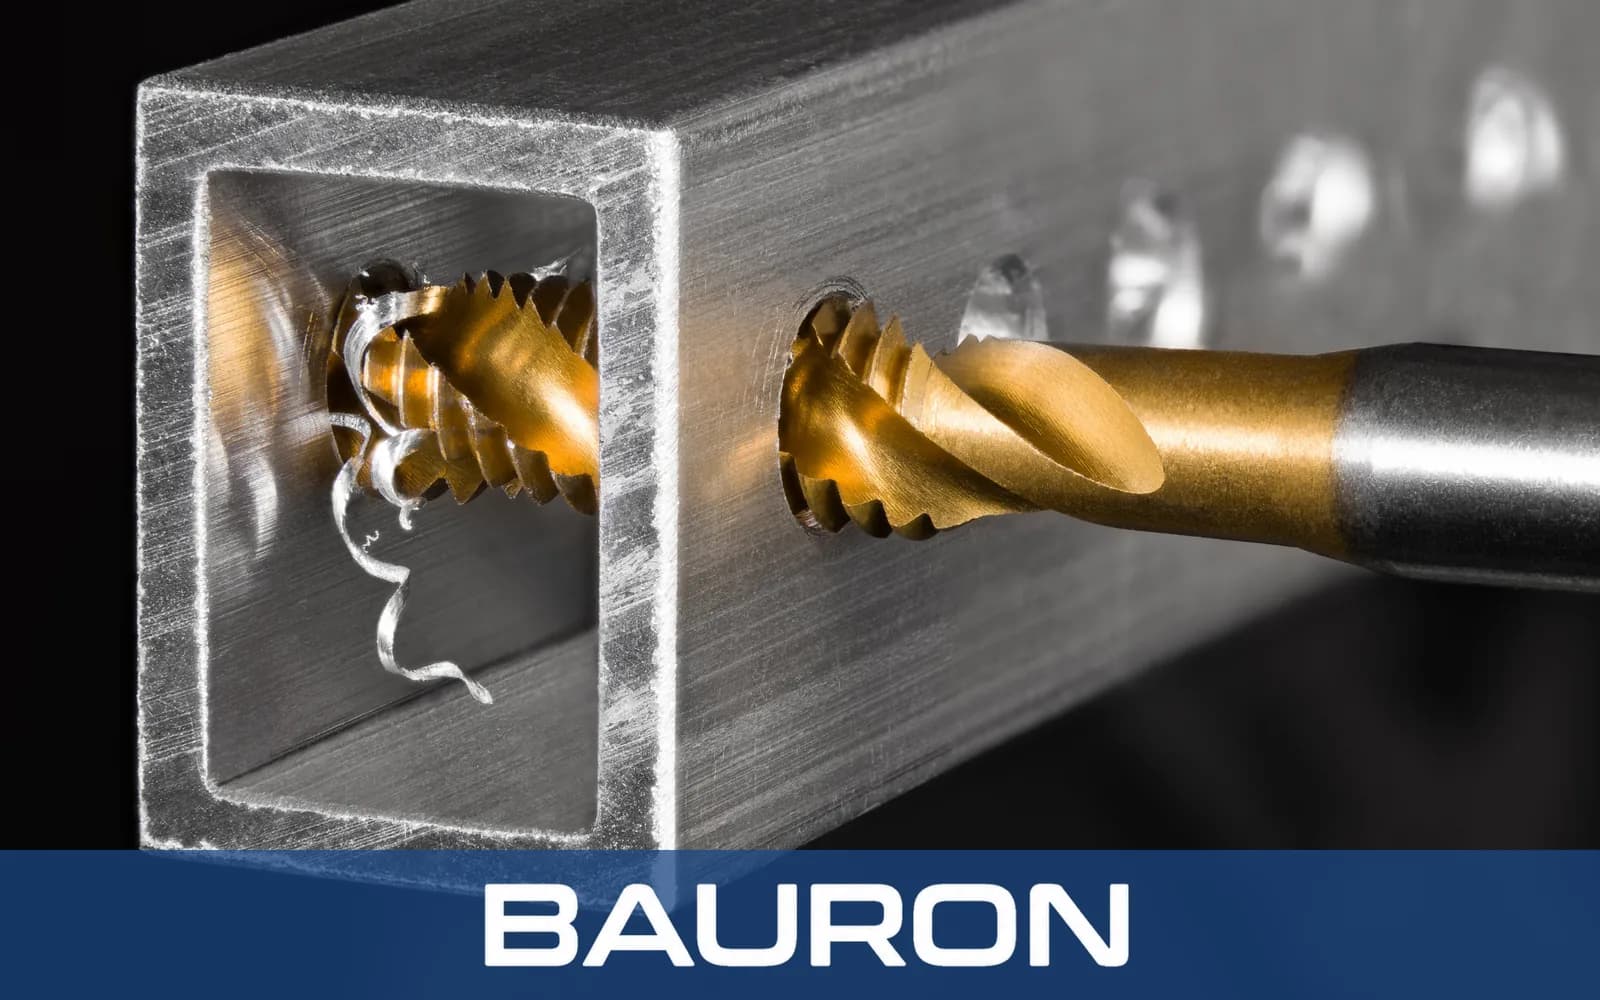
Former innvendige gjenger i aluminium, kobber, messing, sinklegeringer og andre tilstrekkelig duktile materialer.
Lager gjenger i blindhull uten at spon samler seg i bunnen av hullet.
Gir deformasjonsherdede, formede gjenger for forbindelser i bil-, luftfarts- og maskinindustrien der materialet egner seg for forming.
Unngår løse spon ved gjenging av elektronikkhus og andre sammenstillinger med strenge krav til partikkelkontroll.
Gjengeforming krever tilstrekkelig duktilitet. Aluminium, messing, kobber, sinklegeringer, utvalgte lavkarbonstål, enkelte rustfrie stål og duktile platematerialer kan egne seg etter kontroll av bruddforlengelse og hardhet. Sprøtt støpejern og herdede legeringer er som regel dårlig egnet.
Ja. Kjernehullet for en gjengeformer er større enn borstørrelsen for en skjærende gjengetapp med samme nominelle gjenge, fordi det fortrengte materialet må flyte innover for å danne gjengetoppen. Bruk verktøyprodusentens bortabell for gjengeforming, og juster for arbeidsstykkematerialet og ønsket gjengeprosent.
Materiale som flyter inn fra begge flanker, kan etterlate en liten V-formet søm eller fordypning i toppen av den innvendige gjengen. Dette er karakteristisk for prosessen, men dimensjonene må likevel oppfylle delens tekniske krav og kontrollkrav.
Forming gir betydelig friksjon og varme. Bruk et smøremiddel eller en kjølevæske med den smøreevnen og de EP-egenskapene som anbefales for arbeidsstykkematerialet, belegget og produksjonsoppsettet.
Bauron kan vurdere spesialtilpassede smørespor, lobegeometrier, gjengemål, anskjær, grunnmaterialer og belegg for et konkret formingsbehov.
Bauron tilbyr design- og ingeniørstøtte for formlobegeometri, smørespor, strategi for kjernehull, toleransegrenser, grunnmaterialer og belegg. Send materialdata og prosesskrav for teknisk vurdering.
Snakk med ingeniørene