
Fresing av rammer til gravemaskiner og hjullastere
Pinnefreser med sponbryter for høy mating fjerner materiale fra sveisekonstruksjoner i tykk stålplate og lagerhus for bomledd.
Skjæreverktøy med høy stivhet for seige stålstøpegods, smidde strukturdeler, sveisekonstruksjoner og hydraulikkomponenter i tungt utstyr.
Maskinering av tungt utstyr krever stor kapasitet for materialfjerning, dyp utboring og stiv sporfresing i store sveisekonstruksjoner, støpegods og seige konstruksjonsstål.
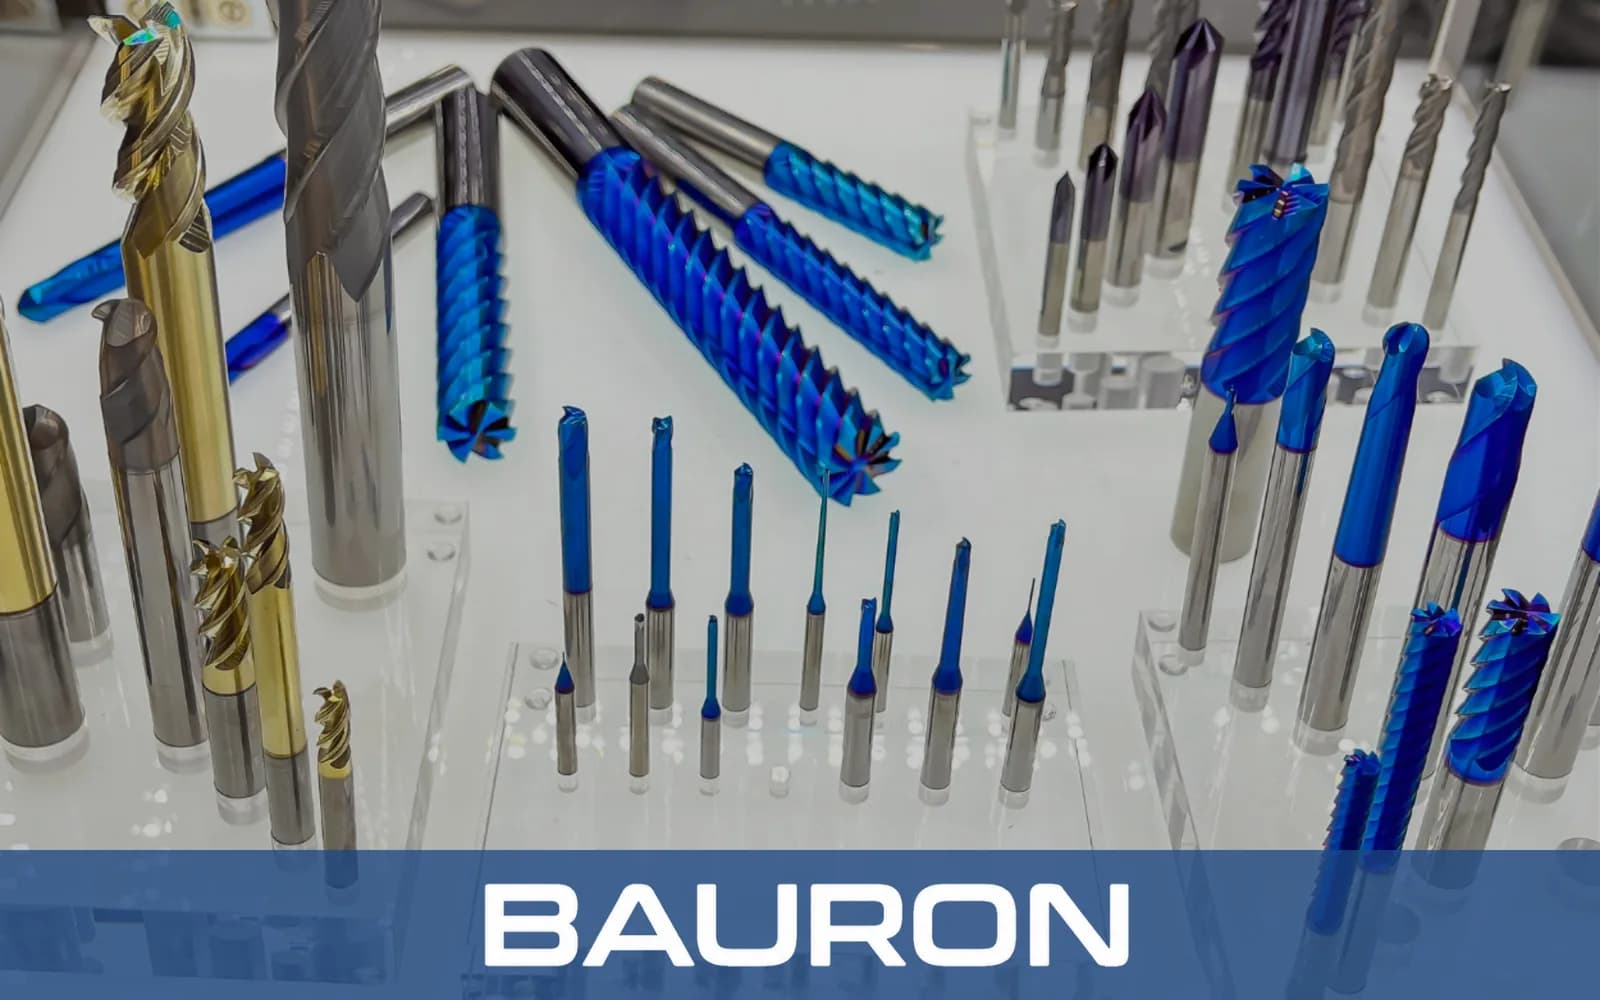
Pinnefreser med sponbryter for høy mating fjerner materiale fra sveisekonstruksjoner i tykk stålplate og lagerhus for bomledd.
Rømmere med spiralspor finbearbeider store boringer i hydraulikksylindre for god målkontroll og egnede tetningsflater.
Kryssfortannede kilesporfreser lager kilespor på aksler med høyt dreiemoment til masseforflytningsmaskiner og bidrar til å holde vibrasjonene under kontroll.
Stive flerskjærs verktøy bearbeider boringer for skuffeledd og midjeledd i komponenter av herdet stål.
Seige pinnefreser i hardmetall profilerer drivhjul for belter og rullebraketter beregnet for tøffe driftsforhold.
Maskinering av anleggsutstyr kombinerer ofte store dimensjoner, brutte snitt, sveisesømmer og høyfaste legeringer. Det krever slagfaste substrater og stabile geometrier for sponkontroll.
Slitestål som Hardox, Weldox og AR400 drar nytte av slagfaste hardmetallsubstrater som reduserer risikoen for eggutbrudd.
Belagte, slitesterke verktøy bidrar til å tåle støpehud og abrasive inneslutninger i store støpegods.
Geometrier med sponbryter og kryssfortanning bidrar til å dele opp og evakuere tunge spon ved dyp sporfresing.
Vibrasjonsdempende geometrier gir bedre verktøystabilitet over avbrutte sveisesømmer og varierende overflater.
Fjerner store materialmengder fra seige sveisekonstruksjoner i stålplate.
Se verktøyetFreser kilespor i drivaksler og bidrar til å dempe vibrasjoner.
Se verktøyetFinbearbeider boringer for hengselbolter og hydraulikksylinderhus.
Se verktøyetBearbeider slippvinkler i støpemodeller og smisenker.
Se verktøyet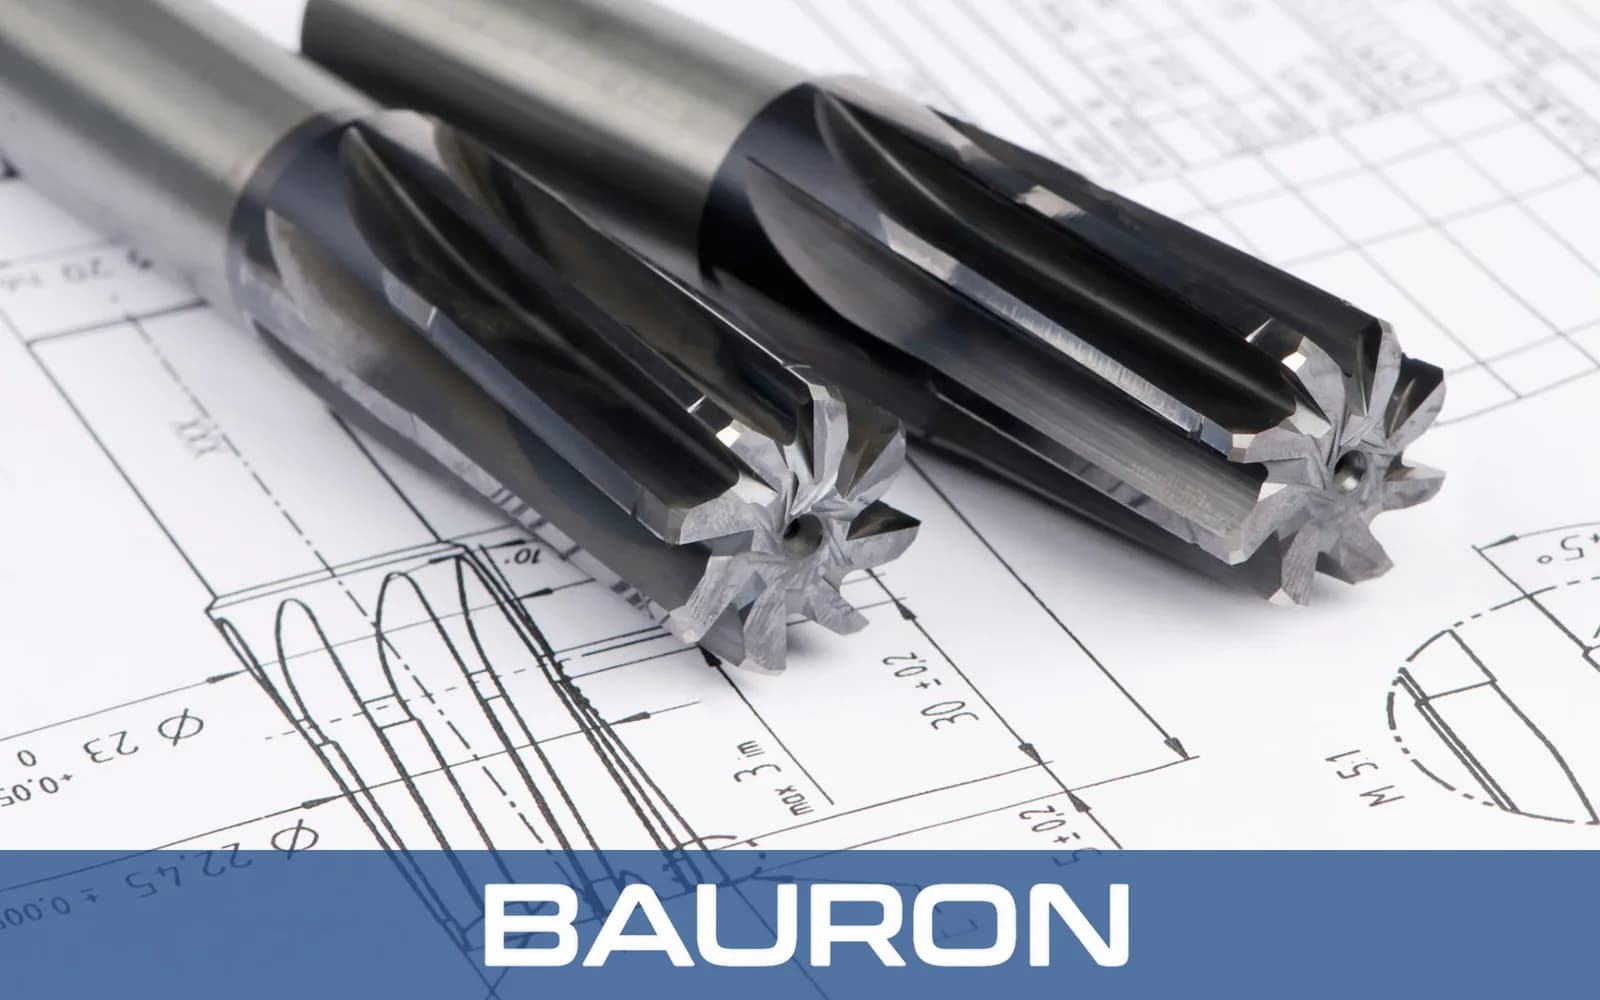
Sporutforminger for høy mating kan korte ned syklustiden på store sveisekonstruksjoner i stål når maskinens effekt, stivhet og oppspenning tillater det.
Forsterkede hardmetallkjerner tåler bedre brutte snitt og grov støpehud og reduserer risikoen for tannbrudd.
Varme- og slitasjebestandige PVD-belegg kan senke verktøykostnaden per del ved langvarig fresing i stål.
Geometrier med variabel spiralvinkel og ulik deling kan redusere harmoniske vibrasjoner i strukturoppsett med lang utstikk.
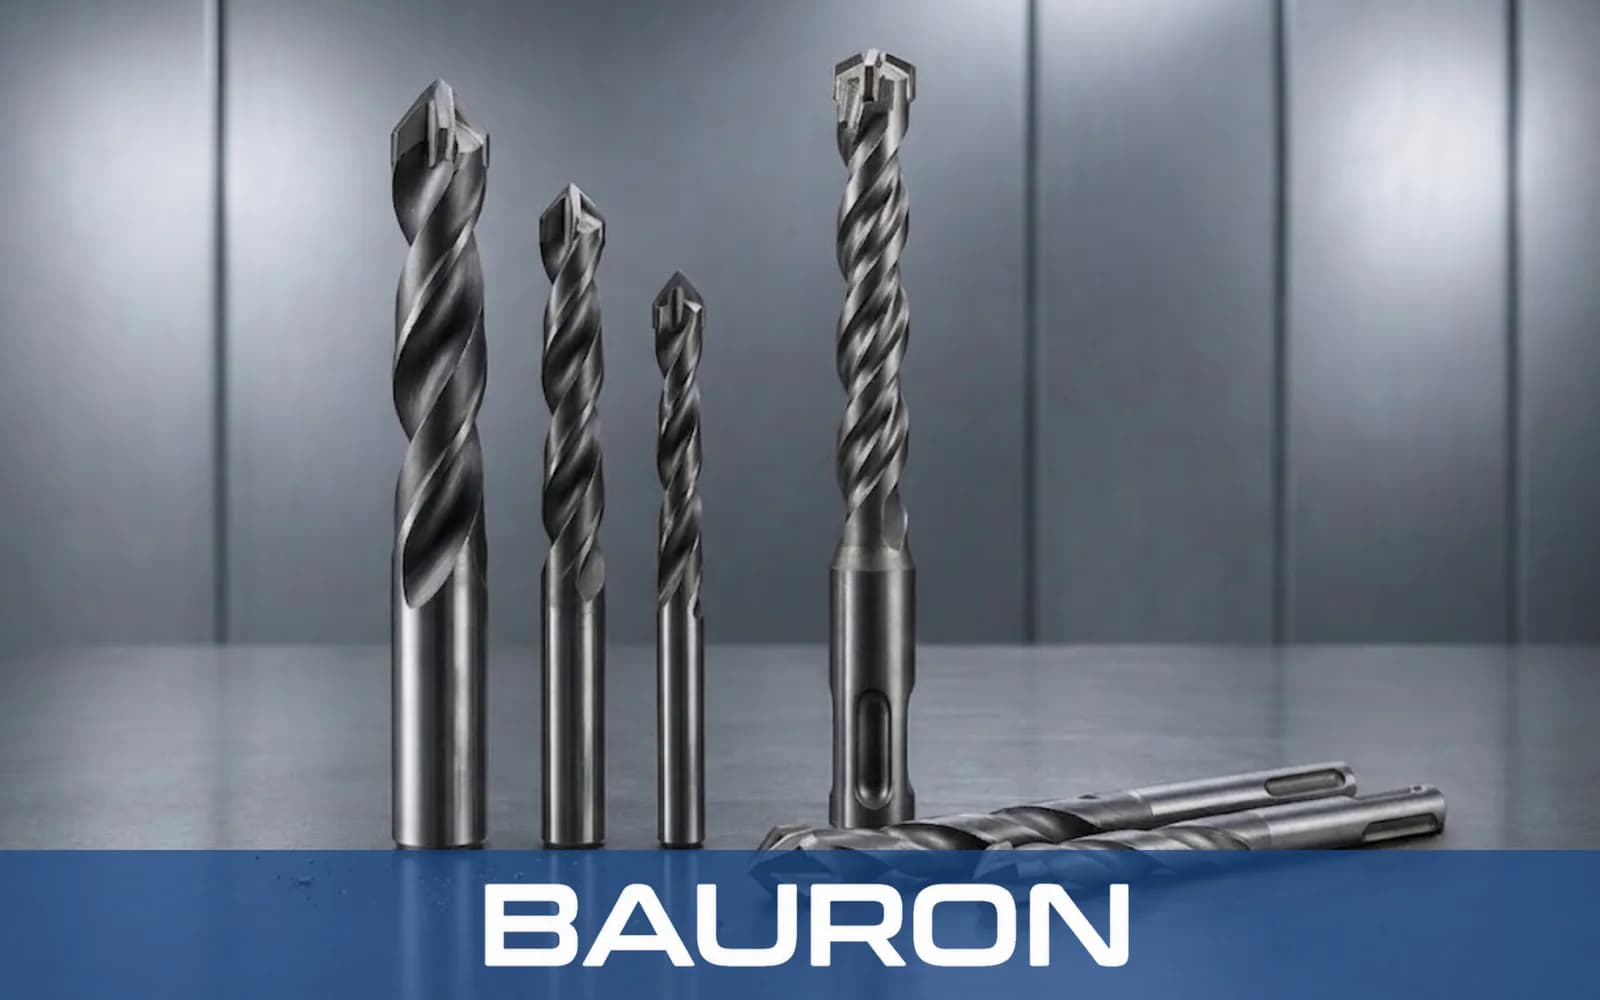
Toleransekapabiliteten avhenger av maskinens størrelse og tilstand, oppspenning, komponentens stabilitet, materiale, verktøyslitasje og kontroll. Stive verktøy gir god kontroll over hydraulikkboringer, kilespor i aksler og plassering av leddbolter når prosessen som helhet er stabil.
Vanlige materialer er konstruksjonsstål A36, slitestål som Hardox og AR400, smidde legerte stål 4140 og 4340, støpegods i seigjern og tunge sveisekonstruksjoner i stålplate.
Slagfast mikrokornhardmetall, forsterkede skjæregger og geometrier med forskjøvne sponspor bidrar til å ta opp gjentatte inngangsstøt og redusere eggutbrudd.
Rømmere med stor diameter, sporfreseverktøy med lang rekkevidde og kraftige pinnefreser med sponbryter kan utvikles ut fra komponentens størrelse, tilgang, maskinkapasitet og materiale.
Snakk med oss om pinnefreser med sponbryter, rømmere for hydraulikkboringer eller spesialtilpassede verktøy for stålfresing av komponenter til tungt utstyr.
Baurons design- og ingeniørteam kan vurdere store diametre, lang rekkevidde, geometri for sponkontroll og beleggsalternativer for krevende maskinering av tungt utstyr.
Snakk med ingeniørene