Kontinuerlig mating
Maskinen fører mutteremnene fortløpende inn på den skjærende enden med anskjær.
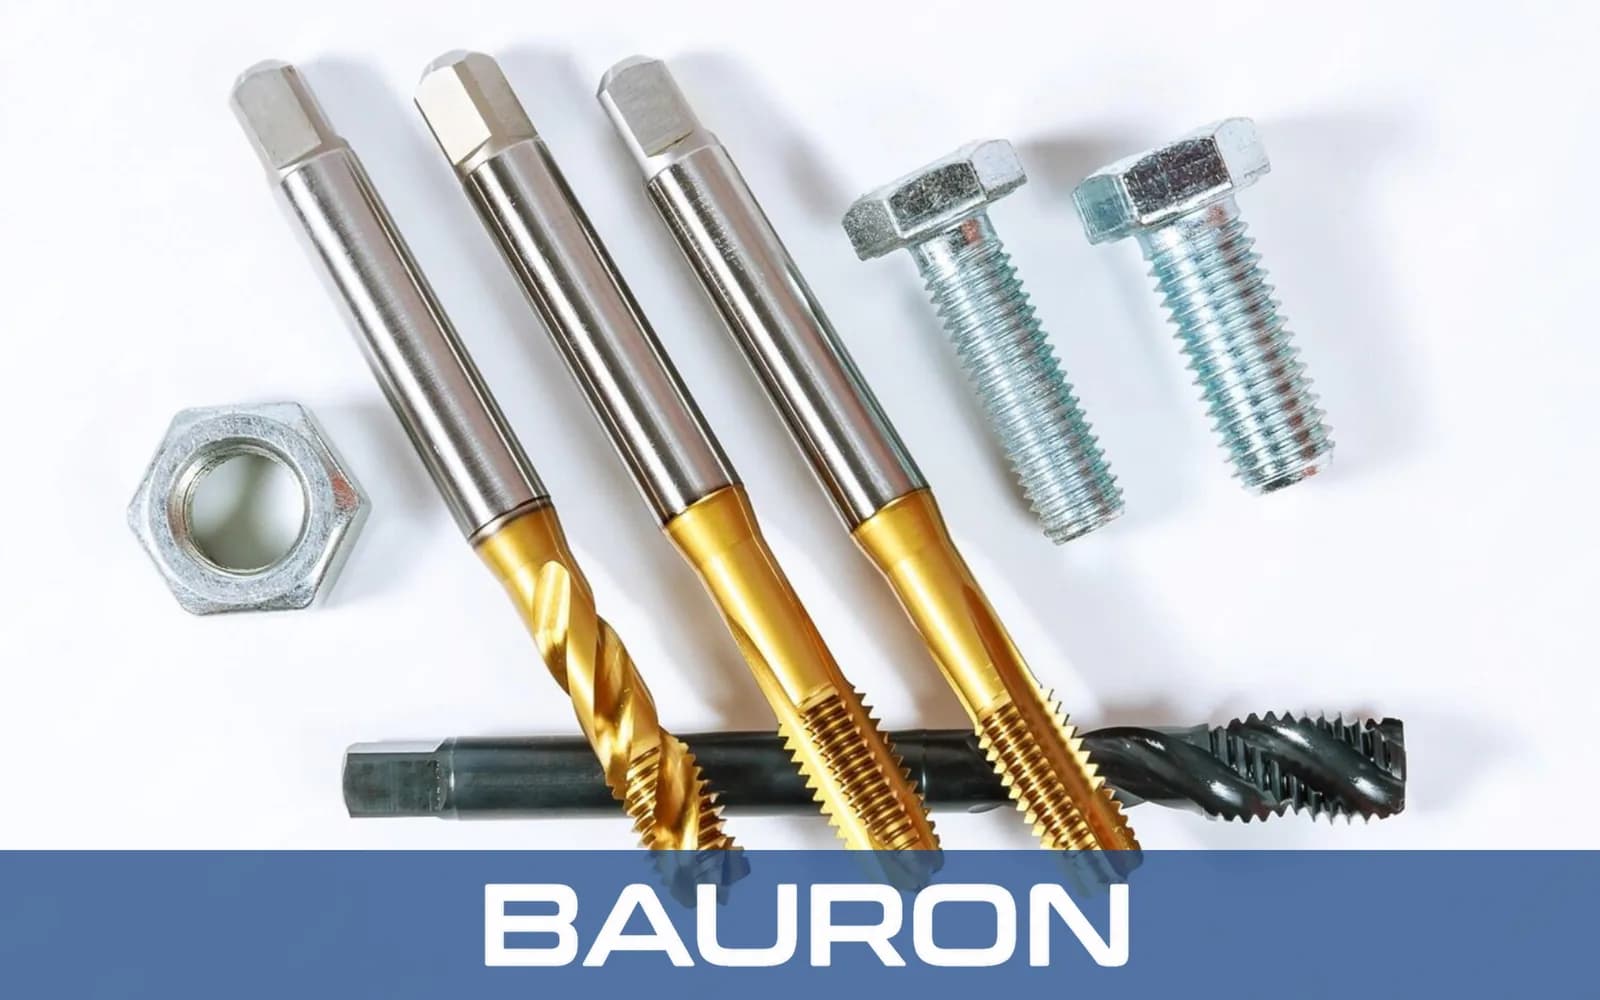
Gjengetapper med bøyd skaft er konstruert for spesialiserte automatiske muttergjengemaskiner. Mutteremner mates inn på den skjærende enden, føres over gjengedelen og vandrer deretter langs det buede skaftet til utkast, slik at produksjonen kan gå uten å reversere spindelen for hver del.
Maskinen fører mutteremnene fortløpende inn på den skjærende enden med anskjær.
Et forlenget anskjær fordeler materialavvirkningen over flere tenner etter hvert som hver mutter føres frem.
Ferdige muttere passerer den skjærende delen og følger det buede skaftet mot maskinens utkastbane.
En kompatibel maskin kan holde verktøyet i rotasjon mens deler mates inn og kastes ut, innenfor maskinens konstruerte driftssyklus.
Det buede skaftet lar kompatible muttere bevege seg bort fra tappen uten en reverseringssyklus for hver del.
Kontinuerlig mating kan gi høyere produksjon enn gjenging med stopp og reversering når maskinen og delen er konstruert for prosessen.
Rotasjon i én retning reduserer antall reverseringer og tilhørende ikke-produktiv syklustid.
Et langt anskjær fordeler skjærebelastningen over flere tenner og kan redusere toppmomentet.
Utførelser i verktøystål og kobolt gir torsjonsseighet for gjentatt automatisk gjenging.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #10 til 1"+; metrisk M5 til M30+ tilgjengelig etter utførelse |
| Gjengeprofiler | UNC, UNF, metrisk og spesialtilpassede stigningsprofiler |
| Skaftgeometri | Buet skaft konstruert for den spesifiserte gjengeautomaten og mutterens utkastbane |
| Anskjærsprofil | Forlenget skjæredel eller langt anskjær, vanligvis 10 til 15+ gjenger |
| Sporgeometri | Rette spor eller spiralspor med kort skjæredel |
| Toleransegrenser | Bruksspesifikke GH-, metriske eller spesialtilpassede toleranser for festegjenger |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Muttere i karbonstål, messing, aluminium og bløtt stål. | Seighet og støtbestandighet gjør verktøyet egnet for gjentatt automatisk skjæring. |
| HSS-E (kobolt) | Legert stål, rustfritt stål og muttermaterialer med høyere fasthet. | Økt varmhardhet bidrar til å motvirke kantnedbrytning under vedvarende produksjon. |
| TiN / TiCN-belegg | Automatisk gjenging i store volumer i kompatible muttermaterialer. | Et egnet belegg kan redusere friksjon, begrense påsmøring av materiale og forbedre slitestyrken. |
Tilpass verktøystål, belegg, anskjær, sporform, smøremiddel og skjæredata til muttermateriale, gjengetoleranse, maskinmodell og ønsket produksjonstakt.
Spesialbygde maskiner holder det buede verktøyet og mater muttere kontinuerlig over den skjærende delen.
Traktmatede systemer orienterer, tilfører, gjenger og kaster ut kompatible mutteremner.
Spesialtilpassede produksjonsenheter bruker tilpassede holdere og utkastgeometri for bestemte verktøy med bøyd skaft.
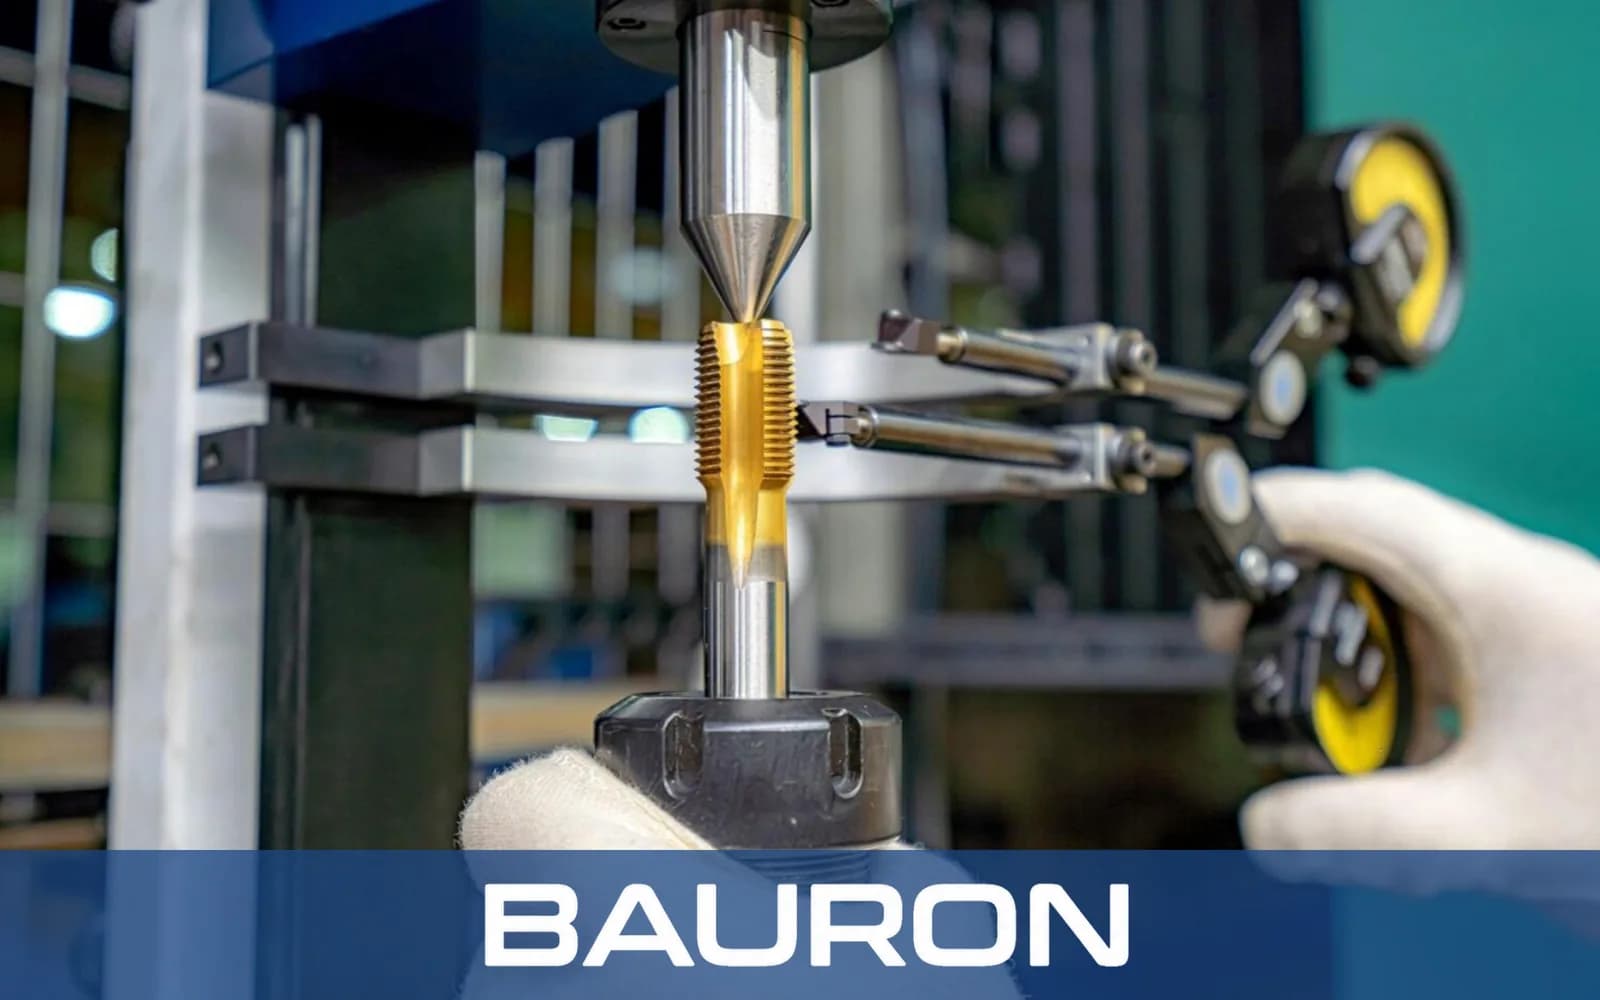
Skjærer gjennomgående gjenger i standard sekskantmuttere, firkantmuttere, låsemuttere og kompatible spesialmuttere.
Integreres i dedikerte muttergjengemaskiner for repeterende innmating og utkast av deler.
Lager innvendige gjenger i komponenter som kan passere helt over den skjærende delen og skaftgeometrien.
Muliggjør kontinuerlig produksjon av festeelementer til bil-, bygg- og industriformål.
Verktøyets og mutterens dimensjoner gir klaring bak den skjærende delen. Hver ferdig mutter beveger seg langs det buede skaftet etter hvert som nye emner føres frem, og forlater deretter maskinen gjennom den angitte utkastbanen.
Gjengetapper med bøyd skaft brukes normalt bare i automatiske muttergjengemaskiner med tilpasset buet holder, delemating og utkastsystem. Vanlige fresemaskiner og dreiebenker bruker som regel gjengetapper med rett skaft.
Et forlenget anskjær fordeler sponbelastningen over mange tenner, noe som kan redusere toppmomentet, gi bedre innføring og holde varmeutviklingen under kontroll ved kontinuerlig produksjon.
Vanlige muttermaterialer er lavkarbonstål og legert stål, utvalgte rustfrie stål, messing og aluminium. Grunnmateriale, belegg, smøring og skjæreparametere må tilpasses hardhet og maskinerbarhet.
Bauron kan vurdere bøyegeometri, skaftklaring, lengde på skjæredelen, gjengestigning, sportype, grunnmateriale og belegg for en bestemt gjengeautomat og mutterkonstruksjon.
Bauron tilbyr design- og ingeniørstøtte for bøyegeometri, lengde på skjæredelen, anskjær, sporform, skaftklaring, toleransegrenser, grunnmaterialer og belegg. Send maskin- og mutterspesifikasjoner for teknisk vurdering.
Snakk med ingeniørene