Montering i spindelen
Skaftet festes i en CNC-spennhylse eller chuck.
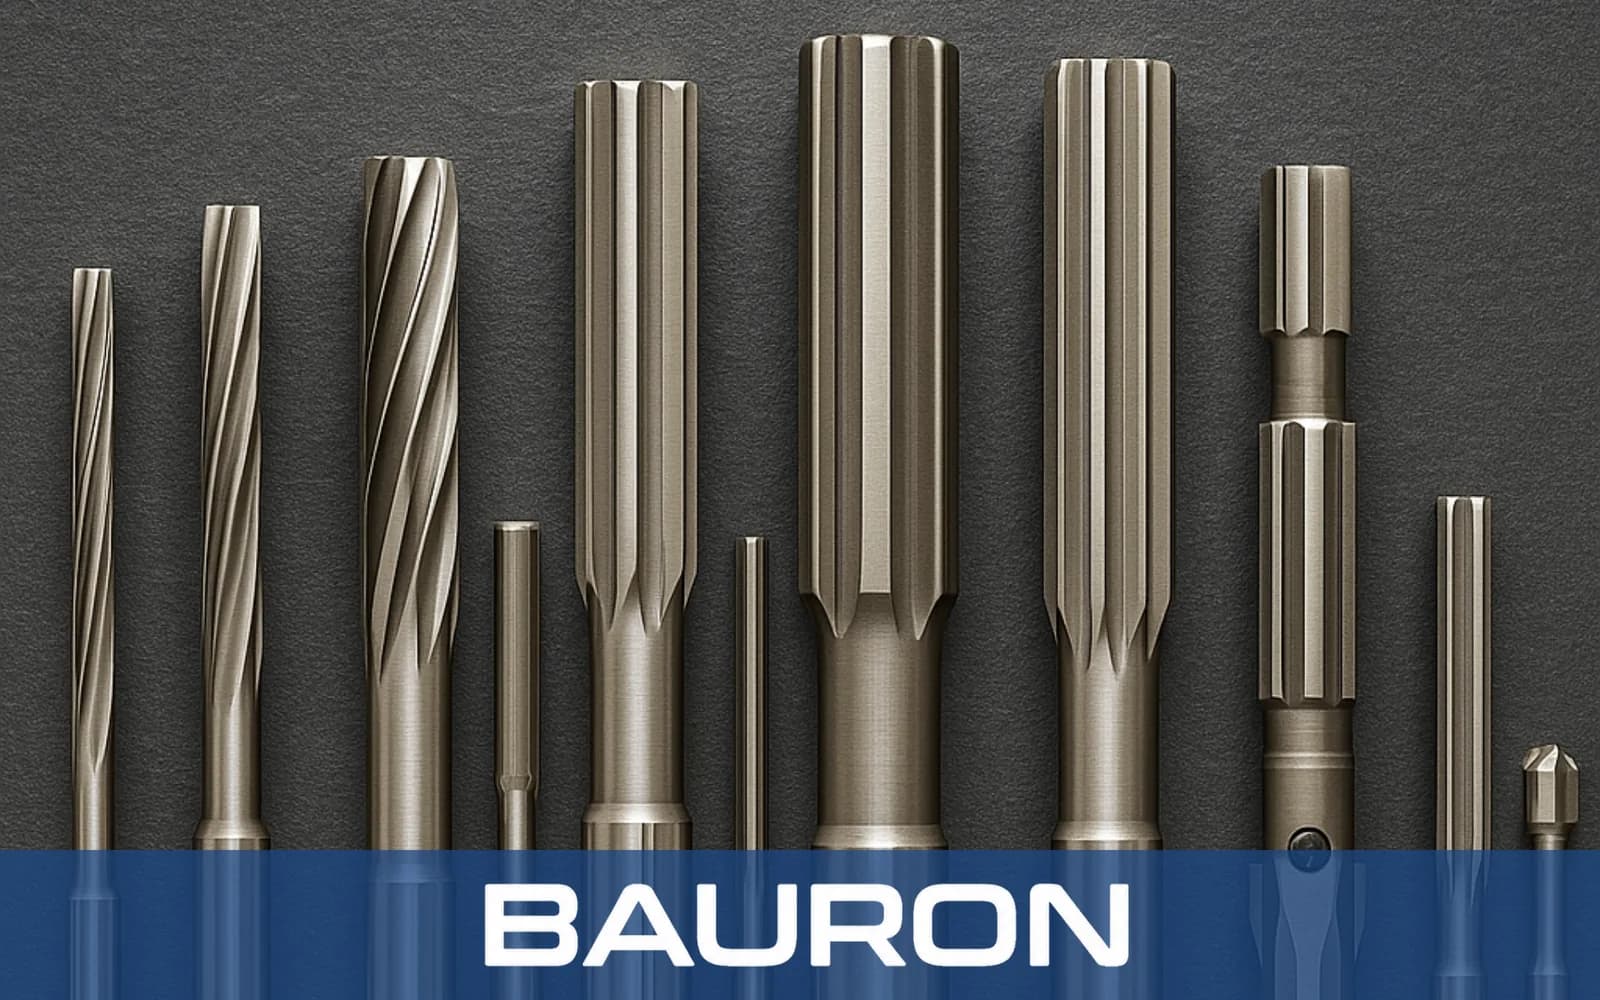
Maskinrømmere er etterbearbeidingsverktøy beregnet for stive, automatiserte oppsett. De fjerner en kontrollert mengde materiale fra et forboret hull og gir stramme diametertoleranser og fin overflatefinish i CNC-produksjon.
Skaftet festes i en CNC-spennhylse eller chuck.
En faset spiss leder verktøyet inn i det eksisterende hullet.
Rotasjon og kontrollert mating lar sporene skjære materiale fra boringen.
Den valgte sporgeometrien fører sponet bort under syklusen.
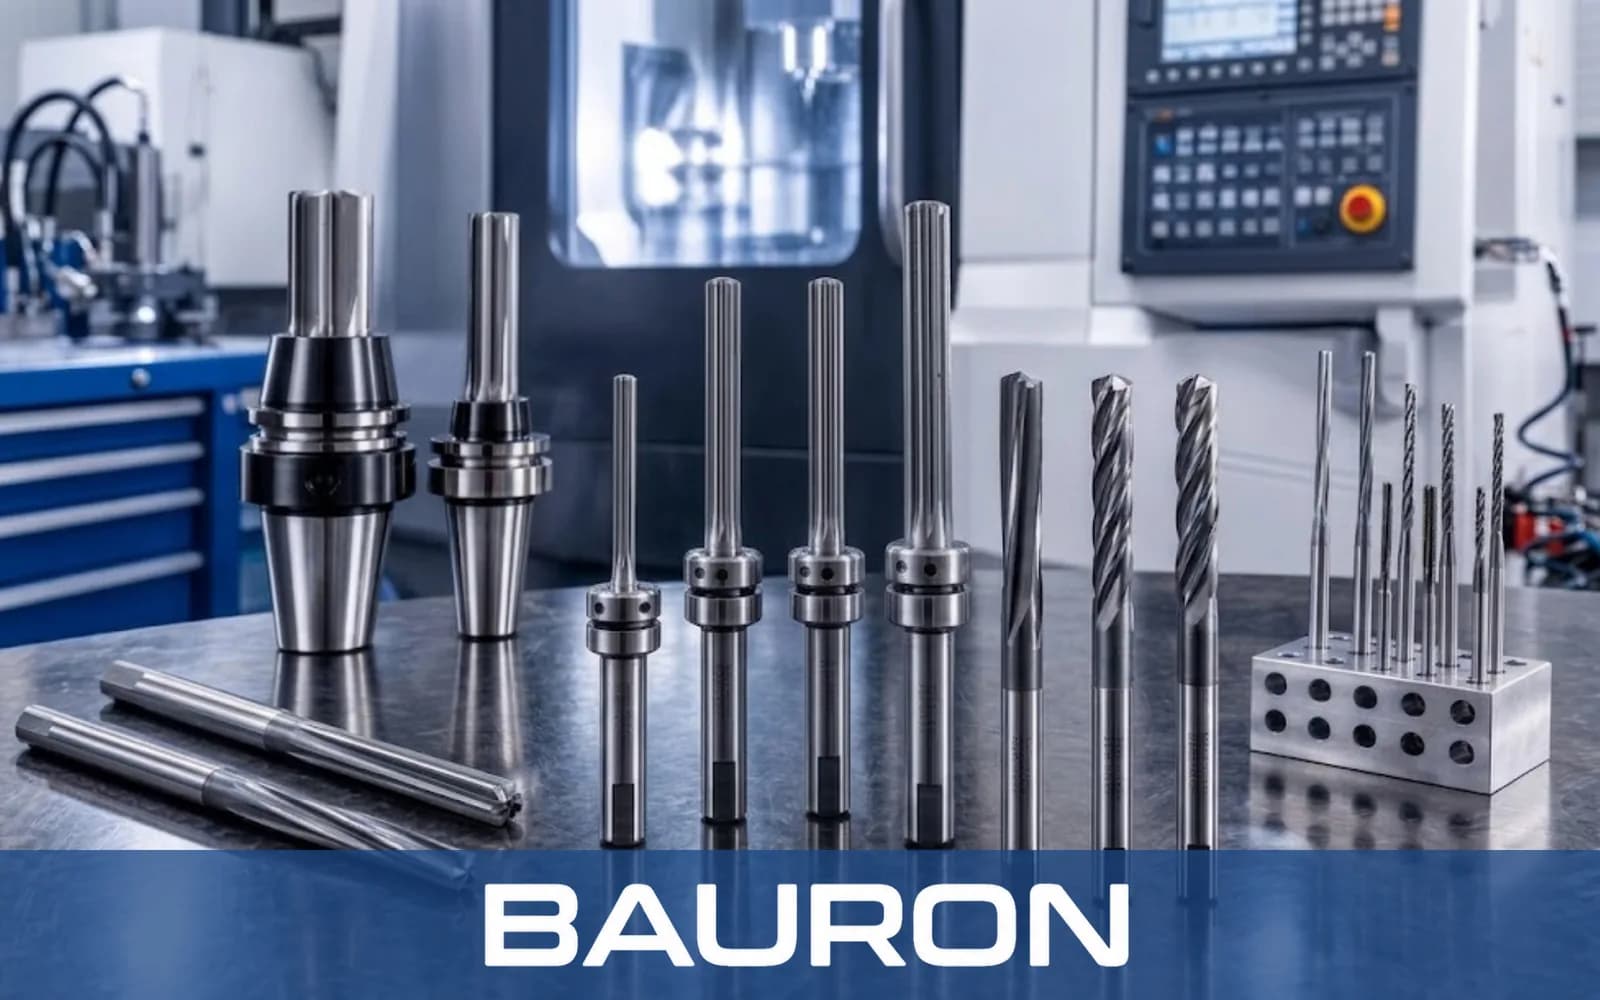
Gir stivhet som bidrar til å begrense vibrasjoner i CNC-maskineringssentre.
Gir raskt skjæreinngrep i produksjonssykluser.
Gir fin overflatefinish og trange toleranser.
Gir sikker montering i industrielle spennhylser og verktøyholdere.
Bruksspesifikke profiler kan konstrueres for spesielle oppgaver innen etterbearbeiding av hull.
Den valgte sporgeometrien bidrar til å redusere riper i boringen og verktøyskader ved kontinuerlig drift.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/16" til 2"; spesialmål opptil 4" kan leveres |
| Sportype | Rette spor, høyrespiral eller venstrespiral |
| Skafttype | Sylindrisk, Weldon eller morsekonus |
| Antall spor | 4 til 12, avhengig av verktøydiameter |
| Toleranse | Presisjonsslipt til standard H7 eller kundespesifikasjon |
| Utførelse | Massiv kropp eller justerbar maskinrømmer |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Kobolt (HSS-Co) | Produksjon i store volum i seige legeringer. | Gir høyere varmebestandighet og lengre eggholdbarhet enn standard HSS. |
| Massivt hardmetall | Abrasive materialer og stive CNC-miljøer. | Gir høy slitestyrke og stivhet for trange toleranser. |
| TiAlN-belegg | Tørrbearbeiding og skjæring ved høy temperatur. | Beskytter grunnmaterialet og kan redusere friksjonen. |
Kobolt-HSS egner seg for produksjon i seige legeringer, massivt hardmetall gir stivhet og slitestyrke i stabile oppsett, og TiAlN kan beskytte grunnmaterialet ved tørr skjæring eller skjæring ved høy temperatur.
Bruker stive verktøyholdere for automatisert etterbearbeiding av hull.
Har rømmeren montert i revolverhodet for kalibrering av innvendige diametre på roterende, sylindriske deler.
Integrerer rømming i automatiserte produksjonssykluser med store volum.
Kalibrerer sylinderboringer og boringer for ventilføringer i bilproduksjon.
Etterbearbeider naglehull til spesifiserte måltoleranser.
Rømmer væskekanaler slik at tetninger med trang pasning fungerer som forutsatt.
Justerbare maskinrømmere kan utvides for å kompensere for gradvis slitasje på skjæreggene.
Bearbeider boringer med presspasning for lagre i roterende sammenstillinger.
Håndrømmere har firkantskaft og lang innføringskonus for langsom manuell dreiing. Maskinrømmere har sylindrisk eller konisk skaft for montering i verktøyholder og kort innføringsfase for automatisert skjæring.
Bruk en justerbar maskinrømmer når det trengs kontrollert ekspansjon for å kompensere for slitasje og holde diameteren gjennom en hel produksjonsserie.
Friksjonen ved rømming utvikler varme. Et egnet belegg som TiAlN kan redusere friksjon og påsmøring, forbedre den ferdige overflaten og forlenge levetiden.
Nei. En rømmer følger det eksisterende forborede hullet og vil etterbearbeide et usentrisk forhull usentrisk. Senterlinjen må korrigeres ved utboring før rømming.
Bauron kan konstruere rette spor, venstrespiralspor eller høyrespiralspor tilpasset emnemateriale, maskin og krav til sponevakuering.
Bauron tilbyr design- og ingeniørstøtte for maskinrømmere med spesialprofiler, sporgeometrier, belegg, skaft og toleranser. Oppgi materiale, maskinens kapasitet og krav til sponkontroll for en teknisk vurdering.
Snakk med ingeniørene