Skjæring av vegger med slippvinkel
Konusvinkelen på kroppen bearbeider slippvinklede vegger direkte og reduserer antall trinnvise fresepasseringer.
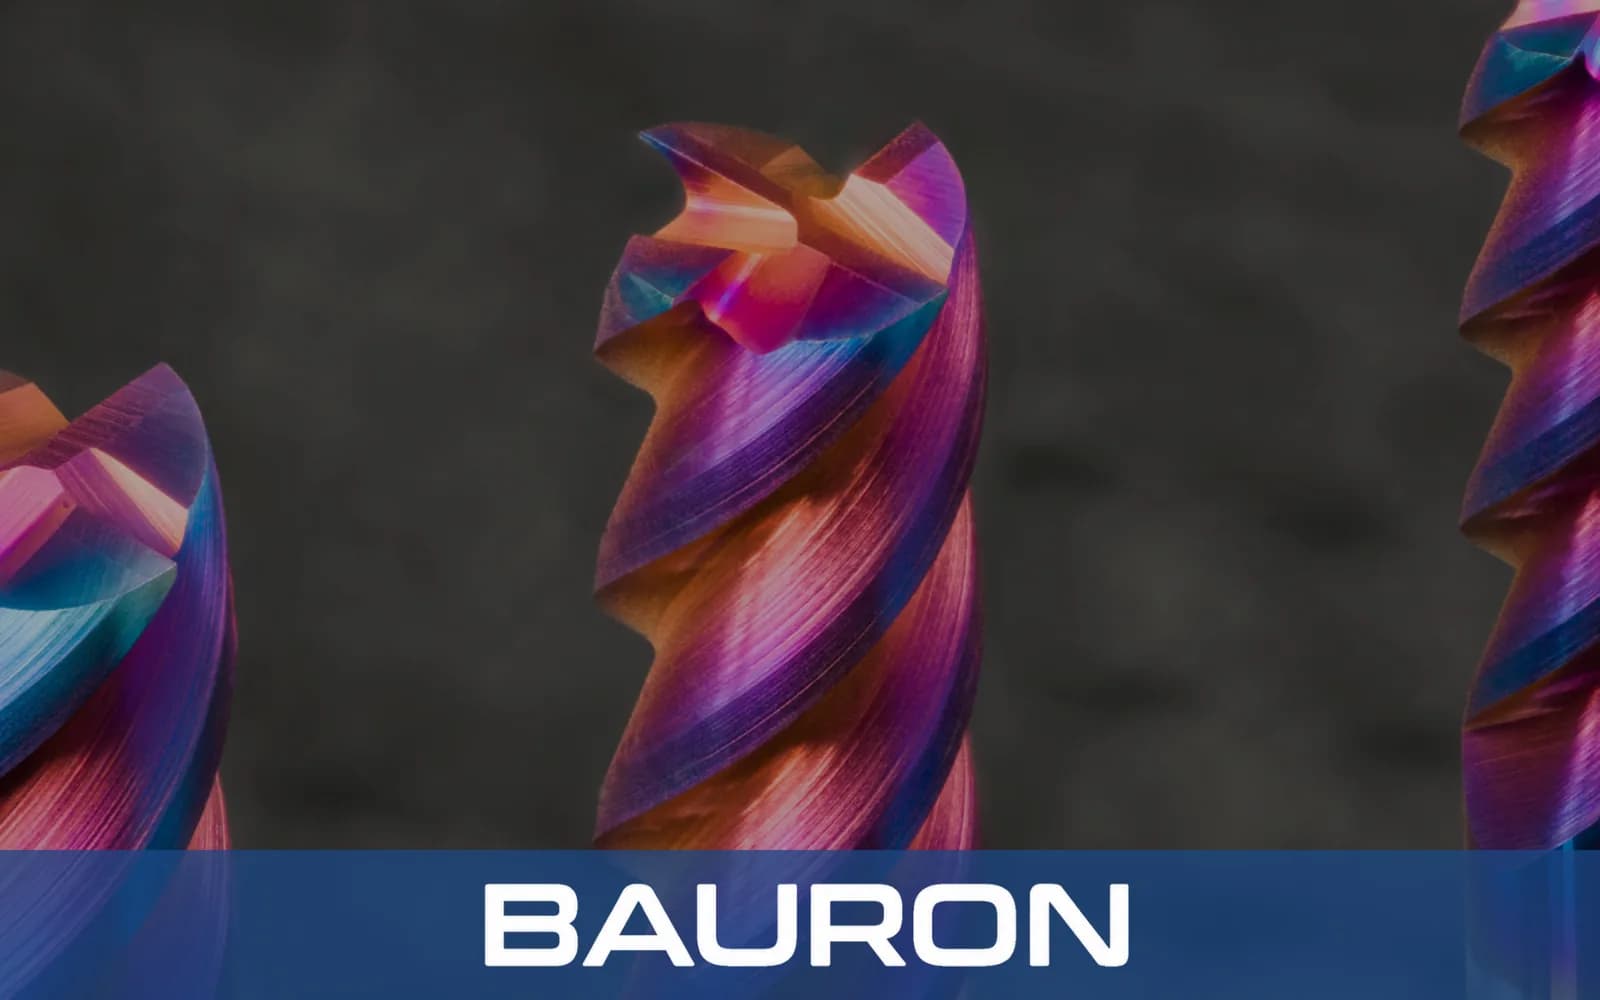
En konisk kulefres kombinerer kulefresens fleksibilitet ved 3D-forming av overflater med stivheten til en konisk kjerne. Sporene blir bredere fra den lille sfæriske spissen mot skaftet, slik at bratte vegger og dype formlommer kan bearbeides med mindre utbøyning.
Konusvinkelen på kroppen bearbeider slippvinklede vegger direkte og reduserer antall trinnvise fresepasseringer.
Den sfæriske spissen holder tangentiell kontakt med aerodynamiske flater og flater i formhulrom.
Den økende kjernetykkelsen motvirker vibrasjoner og utbøyning ved dype aksiale nedmatinger.
Spiralsporene fører metallsponene ut av dype, trange formhulrom.
Freser slippvinkler direkte i hulromsveggene og reduserer antall CAM-trinn og syklustiden.
Den koniske geometrien gir høyere stivhet enn verktøy med rett hals og bidrar til å dempe vibrasjoner ved dype passeringer.
Gir jevne 3D-overganger i hulrom, noe som kan redusere manuell polering etter maskineringen.
Fordeler skjærekreftene langs den koniske profilen og bidrar til god eggholdbarhet i seige legeringer.
Presisjonsslipte sfæriske spissradier gir repeterbare profiler fra del til del.
| Spesifikasjon | Område / detaljer |
|---|---|
| Spissradier | 1/64" til 1/2"+; metrisk 0,5 mm til 12 mm+ tilgjengelig |
| Konusvinkel per side | 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7° og 10° standardkoniteter |
| Antall skjær | 2 skjær for ikke-jernholdige materialer og aluminium; 3 eller 4 skjær for stål og titan |
| Skaftutførelser | Rett sylindrisk eller forsterket konisk skaft |
| Senterskjærende | Ekte senterskjærende kulegeometri |
| Bearbeidingstype | Dyp 3D-profilering av hulrom, fresing med slippvinkel og formsenking |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Mikrokornet hardmetall | Herdede verktøystål, rustfritt stål og titan. | Kjernestivheten bidrar til å hindre vibrasjoner og utbøyning ved dype 3D-passeringer. |
| nACo / AlTiN-belegg | Herdede formstål opptil 65 HRC og tørrfresing. | Varmhardheten beskytter kulespissen mot varme. |
| DLC / ZrN-belegg | Aluminiumslegeringer, kobber og polymerer. | Lav friksjon bidrar til å hindre påsveising av materiale inne i dype lommer. |
Mikrokornet hardmetall gir en stiv kjerne, nACo eller AlTiN egner seg for herdet stål og tørrfresing, og DLC eller ZrN reduserer påsveising av materiale ved bearbeiding av ikke-jernholdige materialer.
Holder riktig verktøyvektor og inngrep inne i komplekse 3D-formhulrom.
Kjører grovfresing av hulrom på Z-nivåer og 3D-finfresing av overflater i formblokker.
Bruker spindler for drevne verktøy til dyp radiell konturfresing på små dreide komponenter.
Bearbeider dype hulrom, kjernestifter, delelinjer og lommevegger med slippvinkel.
Manøvrerer i vinklede passasjer mellom skovlene for å sluttbearbeide fotradiene.
Profilerer buede innløps- og eksoskanaler i topplokk.
Former frie geometrier og dentale kapper med slippvinkel.
Den koniske kjernen blir tykkere mot skaftet, noe som gir høyere stivhet i dype lommer og samtidig gjør det mulig å frese lommevegger med slippvinkel i én passering.
Velg en vinkel som tilsvarer eller er litt mindre enn den nødvendige slippvinkelen på delen eller formen, vanligvis 1° til 5° for sprøytestøpeformer.
Rotasjonsradien i selve senteret er null, så skjærehastigheten blir også null der. På 5-aksede maskiner flytter en tilting av verktøyet på 15° til 30° kontaktpunktet ut mot den raskere ytre radiusen.
Verktøy i mikrokornet hardmetall med nACo- eller AlTiN-belegg er konstruert for herdet stål som H13, D2 og S7 opptil 65 HRC.
Bauron kan konstruere ikke-standard konusvinkler, spissradier, frigangshalser med lang rekkevidde og slitasjebelegg for 3D CAD/CAM-modeller.
Bauron tilbyr design- og ingeniørstøtte for verktøybehov. Ingeniørteamet samarbeider med kundene om spesialgeometrier, spesialbelegg og komplekse bearbeidingsutfordringer.
Snakk med ingeniørene