Tilgang til dype hulrom
Den nedslipte halsen går klar av bratte lommevegger og dype ribbekanaler.
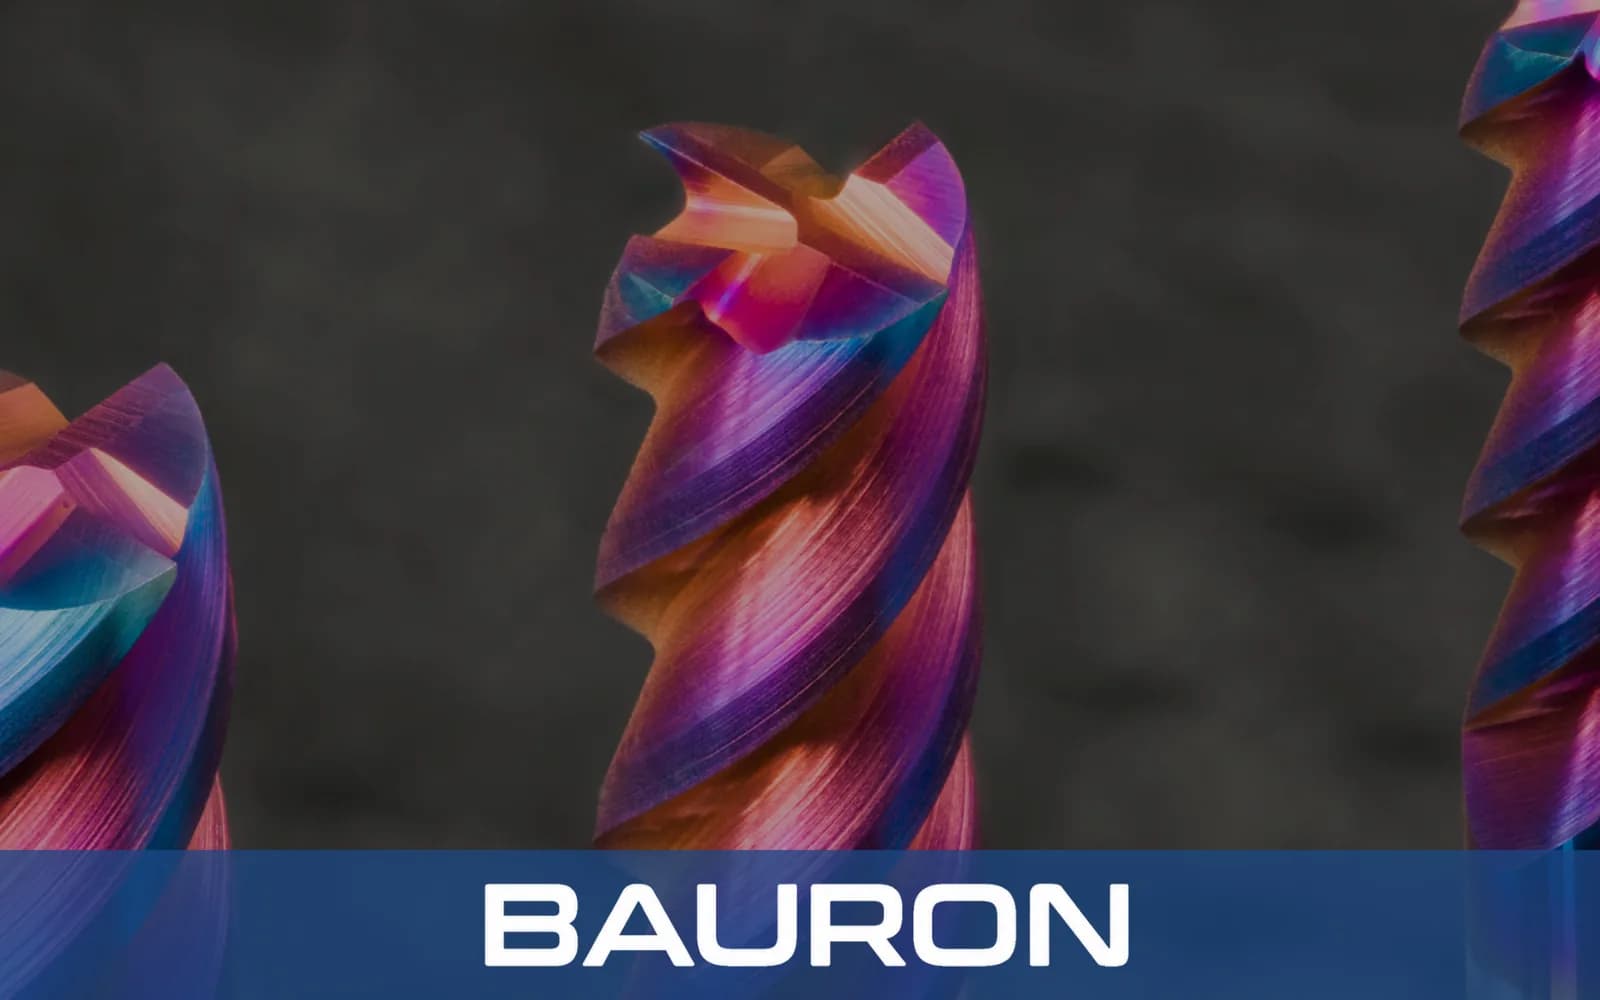
Kulefreser med frigangshals har en redusert hals bak den halvkuleformede skjærende spissen. Den mindre halsdiameteren gir klaring i dype lommer og bratte 3D-former, slik at skaftet ikke gnisser mot sideveggene.
Den nedslipte halsen går klar av bratte lommevegger og dype ribbekanaler.
Den sfæriske radiusen holder tangentiell kontakt med 3D-geometrien fra CAD-modellen.
Forholdet mellom hals og diameter balanserer rekkevidde mot kjernestyrke for å begrense vibrasjoner ved bearbeiding med lang rekkevidde.
Den forlengede geometrien holder verktøyholderen over emnet mens den skjærende enden når dype detaljer.
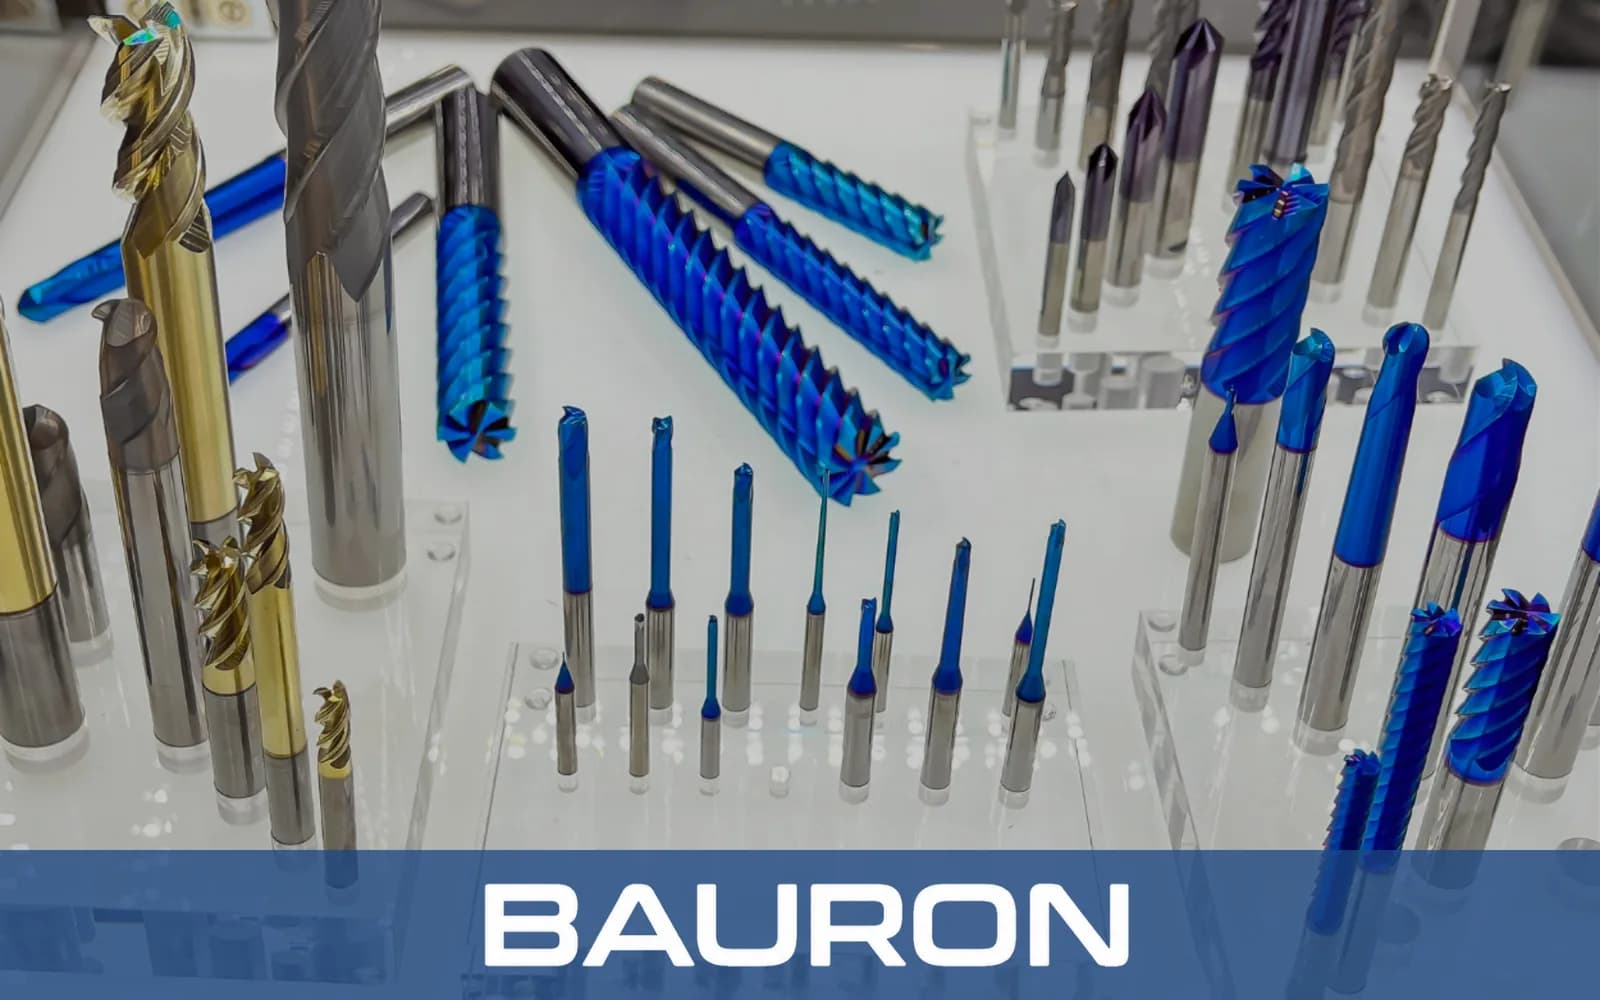
Geometrien med redusert hals begrenser gnissing mot skuldre og merker på emnet inne i dype lommer.
Koniske kjerner er utformet for å redusere utbøyning ved 3D-finfresing med forlenget rekkevidde.
Den sfæriske profilen gir glatte overflater og kan redusere polering etter bearbeiding.
Leveres med frigangshals på opptil 10 til 15 ganger verktøydiameteren.
Egnet for 3-akse, 4-akse og kontinuerlige 5-akse verktøybaner.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/32" til 3/4"; metrisk 0,8 mm til 20 mm tilgjengelig |
| Rekkevidde | Frigangshals på 3x, 5x, 8x, 10x og 15x diameter |
| Radiustoleranse | ±0,0002" eller ±0,005 mm |
| Antall skjær | 2 skjær for ikke-jernholdige materialer; 4 skjær for herdet stål og titan |
| Halsutførelse | Konisk kjerne eller rett frigangshals |
| Bearbeidingstype | 3D-finfresing av flater med lang rekkevidde og forming av formrom |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Finkornet massivt hardmetall | Herdet formstål, rustfritt stål og titan. | Kjernestivheten bidrar til å begrense vibrasjoner og utbøyning ved bearbeiding med lang rekkevidde. |
| nACo / AlTiN-belegg | Herdet stål opptil 65 HRC og tørrfresing. | Varmhardheten beskytter den sfæriske spissen ved skjæring med høy friksjon. |
| DLC / ZrN-belegg | Aluminium, kobber og ikke-jernholdige kompositter. | Lavere friksjon bidrar til å hindre materialpåsveising i dype lommer. |
Finkornet hardmetall gir stivhet ved lang rekkevidde, nACo eller AlTiN egner seg for herdet stål og tørrbearbeiding, og DLC eller ZrN bidrar til å begrense klebing i ikke-jernholdige materialer.
Holder riktig verktøyvektor og inngrep inne i komplekse 3D-formrom.
Kjører 3D-finfresing ved dyp formfresing og holder samtidig klaring for verktøyholderen.
Bruker drevne verktøy til dype radielle konturer på små dreide komponenter.
Former dype formrom, kjernestifter og bratte delelinjer i sprøytestøpeformer.
Når inn mellom tettsittende blader på løpehjul og blisker.
Bearbeider dype, konturerte leddskåler og ortopediske komponenter.
Finfreser innvendige bunnradier og høye ribber på strukturkomponenter til flyskrog.
Den reduserte halsen bak skjæreggen gjør at verktøyet kan gå ned i dype, smale hulrom uten at skaftet med full diameter gnisser mot eller kolliderer med sideveggen.
Velg den korteste halsen som går klar av den dypeste detaljen på emnet. Ekstra halslengde øker utstikket og vektarmen, noe som kan gi vibrasjoner og utbøyning.
Bruk mindre radiell skjæredybde, hold passende skjærehastighet, fjern sponet med høytrykkskjølevæske eller luft, og vipp verktøyet der det er mulig, slik at skjæringen skjer unna kulens døde senter.
En rett hals har en jevn, redusert diameter for maksimal klaring mot sideveggen. En konisk hals blir tykkere mot skaftet og gir høyere stivhet når slippvinkelen på lommeveggen tillater det.
Bauron kan konstruere spesialtilpassede rekkevidder, halskonuser, kuleradiustoleranser og bruksspesifikke belegg ut fra 3D-CAD-modeller.
Bauron tilbyr konstruksjons- og ingeniørstøtte for spesialtilpassede rekkevidder, halskonuser, kuleradiustoleranser og bruksspesifikke belegg. Send 3D-modeller og bearbeidingskrav for teknisk vurdering.
Snakk med ingeniørene