
Profilering av gass- og dampturbinblader
Koniske kulefreser former aerodynamiske bladprofiler og låseprofiler i bladroten i nikkellegeringer for høye temperaturer.
Skjæreverktøy med høy stivhet for maskinering av høytemperaturlegeringer og tunge strukturkomponenter i hele energisektoren.
Energiapplikasjoner krever ofte kraftig materialfjerning, kontrollert finish på skrå vegger og stabil skjæring i store strukturstøpegods og varmebestandige superlegeringer.
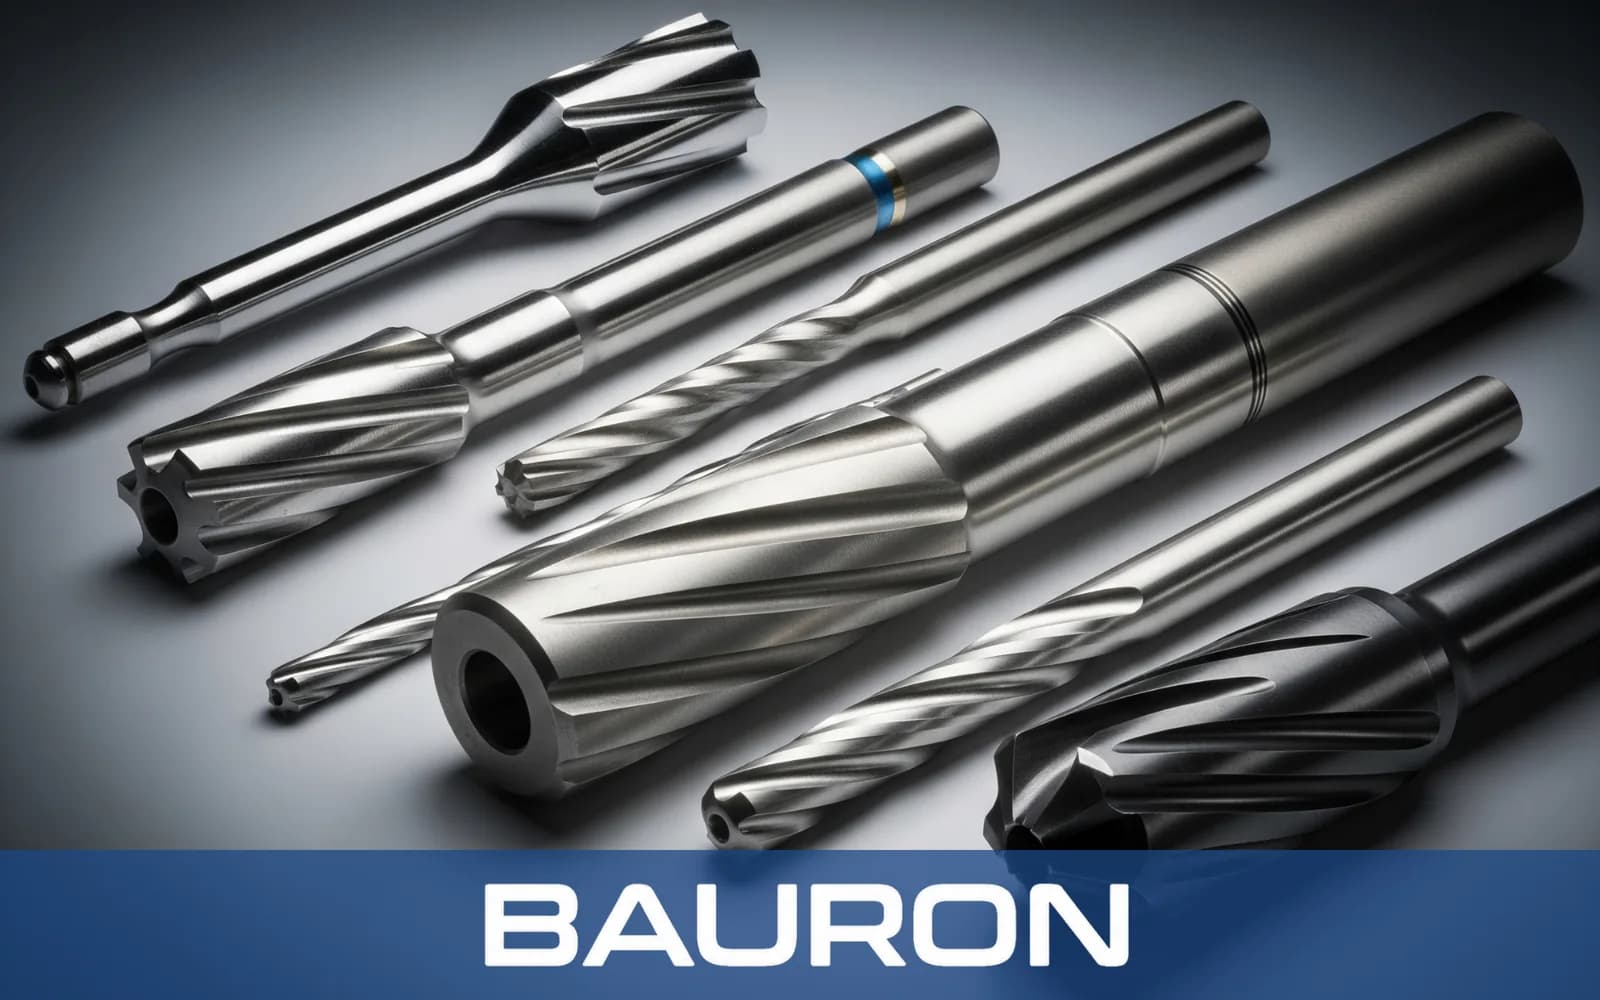
Koniske kulefreser former aerodynamiske bladprofiler og låseprofiler i bladroten i nikkellegeringer for høye temperaturer.
Stive rømmere og utboringsverktøy gir kontrollert boringsgeometri og veggtykkelse i komponenter til trykkbeholdere.
Kryssfortannede kilesporfreser lager kilespor på vindturbinaksler med høyt dreiemoment og bidrar til å begrense vibrasjoner.
Flerskjærs bor og gjengetapper lager tette hullmønstre i store rørplater av rustfritt stål.
Kilesporfreser med full radius lager avrundede kilespor på tunge rotoraksler som utsettes for utmattingsbelastning.
Maskinering i energisektoren omfatter superlegeringer og store smiegods som er konstruert for krevende termiske forhold, høyt trykk og bruk i kjernekraft.
Varmebestandige AlTiN- eller nACo-belegg kan redusere rask verktøyslitasje ved kontinuerlig fresing av turbinblader.
Hardmetallverktøy med høy stivhet bidrar til å kontrollere utbøyning ved krevende maskinering av kraftkomponenter.
Geometrier med sponbryter og kryssfortanning gir god sponevakuering ved tung fresing.
Skarpe, vibrasjonsdempende skjæregger bidrar til god målkontroll uten unødig friksjonsvarme.
Profilerer komplekse aerodynamiske kurver på turbinblader og løpehjul.
Se verktøyetFreser kilespor på vind- og vannkraftaksler med høyt dreiemoment.
Se verktøyetFjerner store materialmengder fra turbinhus i smidd stål.
Se verktøyetFreser avrundede tetningsspor i ventilhus for høytrykksdamp.
Se verktøyet
Presisjonsslipte verktøy kan bidra til trange pasninger i sammenstillinger for turbiner, kjernekraft, vindkraft og vannkraft når de kombineres med en kapabel prosess.
Varmebestandige PVD-belegg hjelper skjæreggene å tåle høye temperaturer ved profilering av superlegeringer.
Utforminger med forsterket kjerne kan dempe vibrasjoner ved maskinering av detaljer med lang utstikk på store kraftkomponenter.
Slipte formfreser kan gi glatte radier som reduserer spenningskonsentrasjoner i utmattingsutsatte detaljer.
Oppnåelige toleranser avhenger av komponentens størrelse, materiale, maskin, verktøyets rekkevidde, oppspenning og kontrollplan. Komponenter til turbiner, kjernekraft og vindkraft bør utstyres med verktøy og valideres mot kravene i den aktuelle applikasjonen.
Vanlige materialer er nikkelbaserte superlegeringer som Inconel og Hastelloy, duplex rustfritt stål, høyfaste smidde legerte stål, zirkoniumlegeringer og tungt støpejern.
Substrater i mikrokornhardmetall, kontrollert eggpreparering og varmebestandige AlTiN- eller nACo-belegg kan bidra til å redusere eggutbrudd og termosjokk i seige legeringer.
Aktuelle spesialløsninger for energiapplikasjoner omfatter freser for profilering av turbinblader, sporfreseverktøy med lang rekkevidde og formfreser med spesialradius utviklet ut fra komponenttegninger.
Snakk med oss om pinnefreser for turbinprofilering, rømmere for komponenter til kjernekraft eller spesialtilpassede verktøy for superlegeringer til din kraftproduksjonsapplikasjon.
Vi tilbyr design- og ingeniørstøtte for spesialtilpassede geometrier og spesialbelegg, og ingeniørene våre samarbeider direkte med kundene om komplekse maskineringsutfordringer.
Snakk med ingeniørene