Første kontakt
Den stive spissen treffer arbeidsstykket og biter seg inn i overflaten uten utbøyning.
Punktbor er spesialverktøy for hullstart som skal hindre at boret vandrer i CNC-maskineringssentre og manuelle maskiner. I motsetning til vanlige spiralbor, som har lange og fleksible spor, har punktbor en tykk kjerne og null spiralvinkel for maksimal stivhet i den første nedmatingen.
Den stive spissen treffer arbeidsstykket og biter seg inn i overflaten uten utbøyning.
En rask punktboring lager en grunn, konisk fordypning på riktig koordinat.
Det påfølgende spiralboret går inn i den forhåndsborede kjeglen og borer rett uten å «vandre» over overflaten.
Med riktig dimensjon kan punktboret fase hullåpningen i den samme nedmatingen.
Korte spor og tykk kjerne begrenser vibrasjoner og utbøyning av verktøyet.
Fører påfølgende lange spiralbor slik at de starter på riktig sted.
Punktborer og faser i én operasjon og reduserer CNC-syklustiden.
Leveres med 90°, 120° og 142° spiss, tilpasset spissvinkelen på det påfølgende boret.
Massivt hardmetall motstår abrasiv slitasje og holder spissen nøyaktig over mange sykluser.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/8" til 1" (tomme- og metriske størrelser tilgjengelig) |
| Spissvinkel | 90°, 120° eller 142° (må være lik eller større enn vinkelen på det påfølgende boret) |
| Sporgeometri | Korte spor / null til lav spiralvinkel |
| Skafttype | Rett sylindrisk, Weldon eller kort hardmetallskaft |
| Toleranse | Ultrapresisjonsslipt med nøyaktighet under én mikron |
| Operasjonstype | Hullstart og fasing med høy presisjon |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Aluminium, bløtt stål og generelle verkstedoppgaver. | Økonomisk og slagfast, med god motstand mot eggutbrekk. |
| Massivt hardmetall | CNC-produksjon med høy hastighet og harde legeringer. | Gir stivhet som begrenser utbøyning i harde metaller. |
| TiAlN-belegg | Høye temperaturer og tørrbearbeiding. | Forlenger eggens levetid og begrenser løsegg ved punktboring i rustfritt stål. |
HSS gir lav kostnad og slagfasthet til generelt arbeid, massivt hardmetall gir maksimal stivhet i harde legeringer og rask CNC-bearbeiding, og TiAlN hjelper med å kontrollere varme, slitasje og løsegg.
Bruker punktbor i automatiske verktøyvekslere for å etablere presise hullposisjoner.
Verktøyet monteres i revolveren og punktborer senteret på endeflaten av roterende emner før dyphullsboring.
Punktbor brukes i manuell prototyping for å plassere hull riktig uten kjørning.
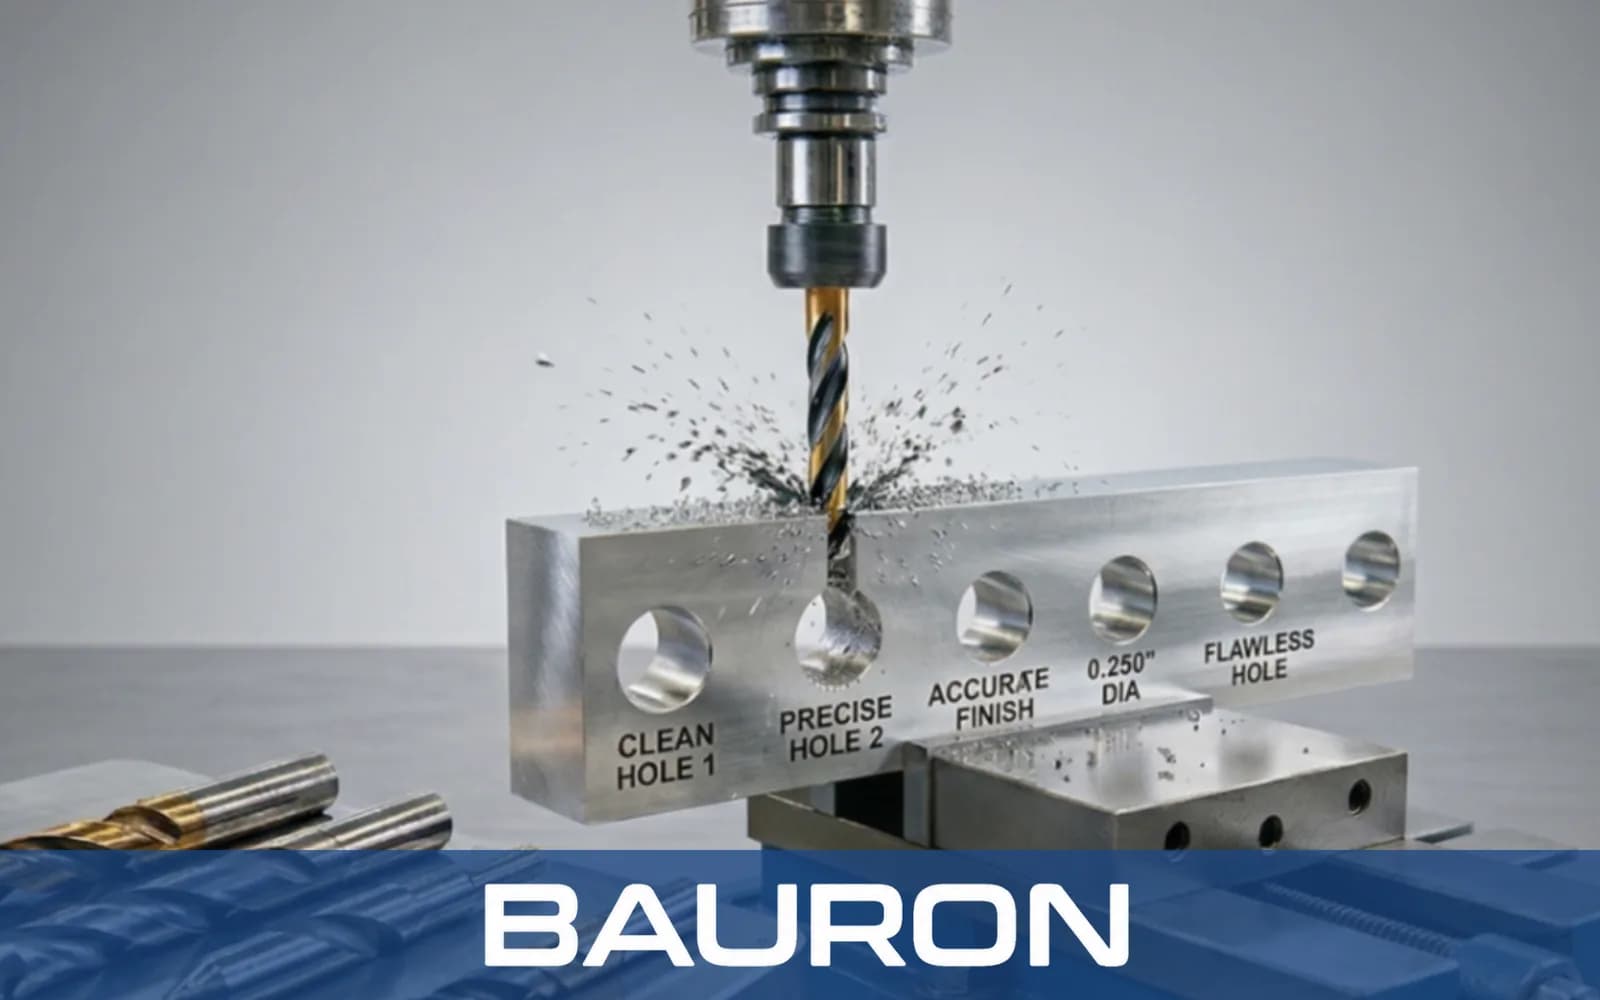
Sikrer posisjonsnøyaktigheten for påfølgende boresykluser i presisjons-CNC-fresemaskiner.
Starter hull nøyaktig på skrå, runde eller ujevne flater og begrenser utbøyningen av verktøyet.
Mates dypere i punktboresyklusen og etterlater en ren, gradfri fas på 90° eller 120° før gjenging.
Gir riktige sentre i fleksibel tynnplate uten å deformere platen rundt.
Sentrumsbor er laget for å lage 60° koniske hull for dreiebenkens sentre og har en tynn pilotspiss. Punktbor har en gjennomgående V-spiss uten pilot, noe som gir større stivhet når du skal starte vanlige hull i CNC-fresemaskiner.
Spissvinkelen på punktboret bør være lik eller større enn vinkelen på det påfølgende boret. Bruk for eksempel et 142° punktbor sammen med et 135° bor, slik at tverreggen treffer først i senter og vibrasjoner unngås.
Ja. Et 90° punktbor som mates litt forbi den endelige hulldiameteren, gir en jevn 90° fas og kan gjøre en egen avgradingsoperasjon før gjenging overflødig.
Mat bare så dypt at fordypningen blir litt større enn tverreggen på det påfølgende boret, eller til ønsket fasdiameter er nådd. For dyp punktboring kan føre til at det påfølgende boret treffer med ytterhjørnene først, noe som gir slitasje eller vibrasjoner.
Bauron kan vurdere behov for punktbor med spesielle spissvinkler, forlengede skaft eller applikasjonsspesifikke belegg. Send inn bearbeidingsdetaljene for en teknisk vurdering.
Bauron tilbyr design- og ingeniørstøtte for applikasjonsspesifikke verktøybehov. Del geometri, materiale, beleggbehov og bearbeidingsutfordring for teknisk vurdering.
Snakk med ingeniørene