Presis sentrering
Lavt kast gir nøyaktig inngang og presis hullplassering.
Mikrobor er spesialiserte miniatyrverktøy for detaljert maskinering der vanlige bor er for store. Disse ømfintlige verktøyene arbeider ved høyt turtall og er avhengige av god konsentrisitet for å unngå brudd.
Lavt kast gir nøyaktig inngang og presis hullplassering.
Ved høyt turtall skjærer hovedeggene bort mikroskopiske materiallag.
Spesialutformede spor fører de små sponene oppover og hindrer sponpakking i mikroskopiske hulrom.
Et standardisert, overdimensjonert skaft sitter sikkert i maskinens spennhylser og støtter den lille skjærediameteren.
Dekker kravene til små hullstørrelser i elektronikk og presisjonskomponenter.
Har vanligvis et standard skaft på 1/8" eller 3 mm for sikkert grep i CNC-spennhylser til tross for den lille skjærediameteren.
Sliping med mikrometerpresisjon bidrar til å begrense vibrasjoner og kast ved høyt turtall.
Støtter den skjøre spissen mot utbøying og brudd under matetrykk.
Gir en fin innvendig overflate som kan redusere behovet for etterfølgende rømming.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 0,05 mm til 3,0 mm (spesialtilpassede små borstørrelser tilgjengelig) |
| Sporutforming | Standard spiral, parabolske eller rette spor |
| Skaftdiameter | Vanligvis standardisert (for eksempel 1/8" eller 3 mm) |
| Spissvinkel | 118°, 130° eller 135° krysslipt spiss |
| Toleranse | Ultrapresisjonsslipt med nøyaktighet på submikronnivå |
| Operasjonstype | CNC-mikromaskinering med høyt turtall |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Mikromaskinering i store volumer. | Gir stivhet som begrenser utbøying og verktøybrudd i mikroskopisk skala. |
| Kobolt (HSS-Co) | Seige legeringer og manuelt gullsmedarbeid. | Er mer fleksibelt enn hardmetall og reduserer risikoen for brudd i mindre stive oppsett. |
| TiAlN-belegg | Tørrskjæring og høytemperaturlegeringer. | Reduserer friksjonen, slik at mikroskopiske spon kan bevege seg gjennom sporene uten å pakkes. |
Massivt hardmetall gir stivhet ved mikromaskinering i store volumer, kobolt-HSS gir fleksibilitet i mindre stive oppsett, og TiAlN reduserer friksjonen ved tørrskjæring og i høytemperaturlegeringer.
Høyhastighetsmaskiner med lave vibrasjoner, konstruert for presisjon under millimeternivå.
Brukes til produksjon i store volumer av mikroskopiske sylindriske deler for medisinsk utstyr og luftfart.
Følsomme manuelle boremaskiner med høyt turtall, brukt i urmakeri og gullsmedarbeid.
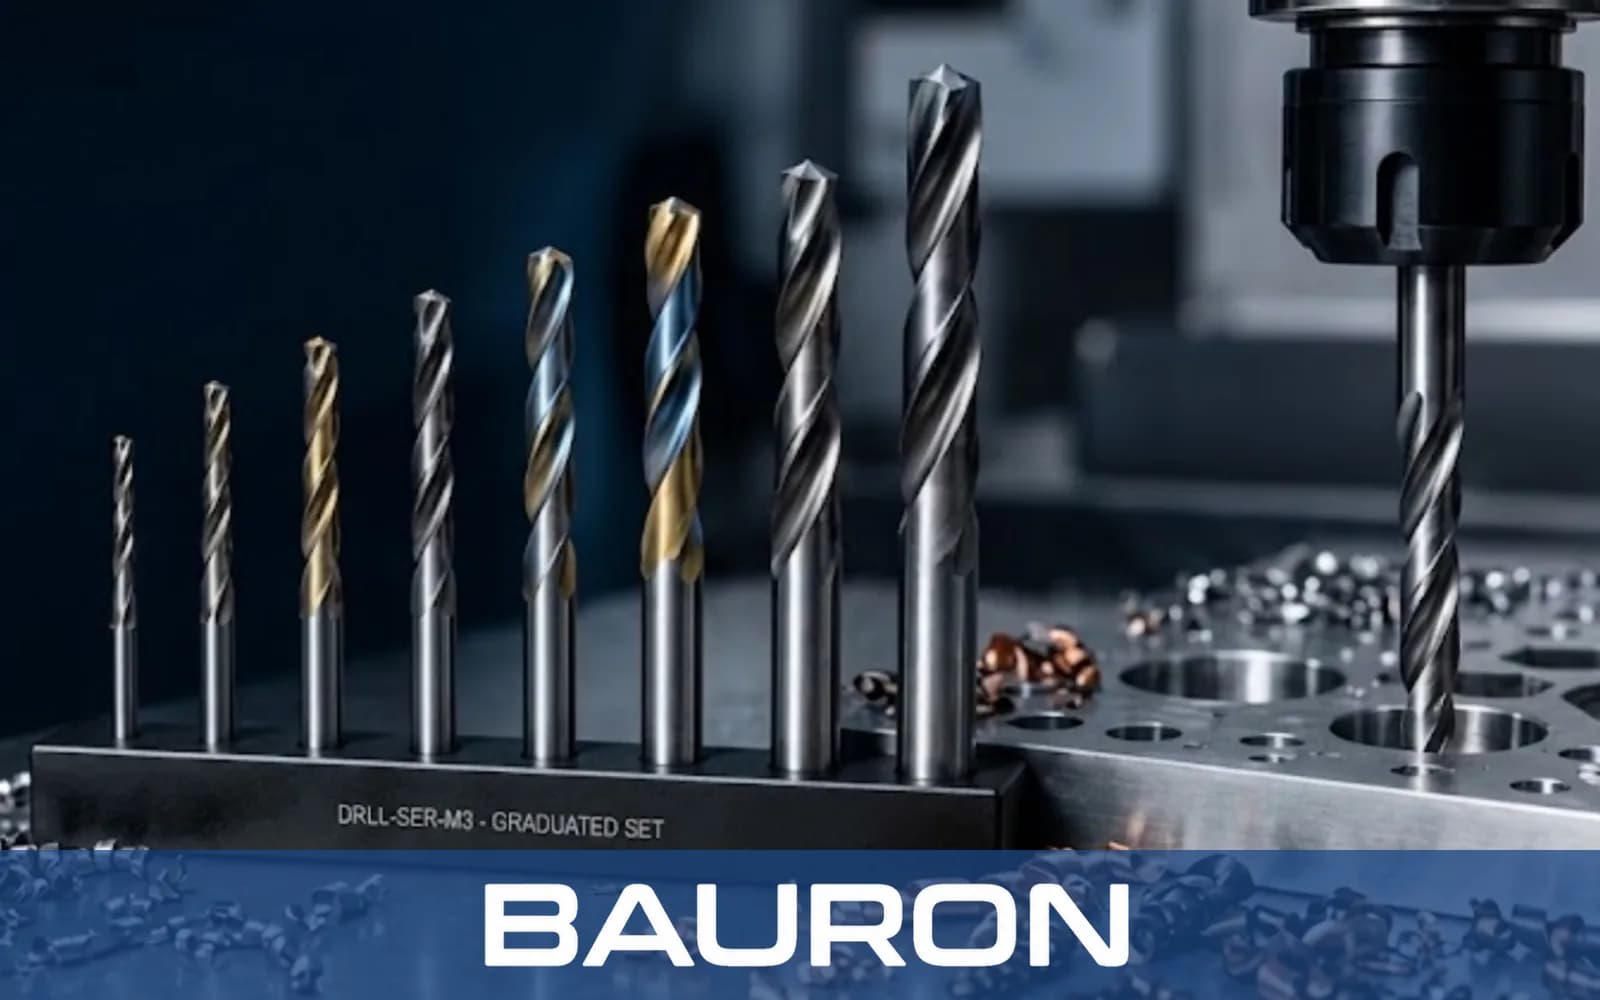
Borer gjennomgangshull (vias) for elektroniske forbindelser og begrenser delaminering av glassfiberkort.
Bearbeider mikrofluidiske kanaler og presise porter i kirurgiske instrumenter og implantater.
Lager mikroskopiske hull for stifter og tannhjul i mekaniske urverk.
Bearbeider presise sprøytehull i drivstoffdyser for bil og luftfart med mikroverktøy.
Standardutvalget omfatter diametre ned til 0,05 mm. Bauron kan vurdere krav til enda mindre spesialdiametre for et bestemt mikromaskineringsformål.
Skjærespissen kan være en brøkdel av en millimeter, mens skaftet har en standardstørrelse som 1/8 tomme eller 3 mm. Dette gir sikker innspenning i presise CNC-spennhylser og stivhet for den skjøre skjærespissen.
Håndholdt bruk frarådes for ekte mikromaskinering, særlig med sprø bor i massivt hardmetall. Små bevegelser, vibrasjoner eller skjevt trykk kan knekke boret, så en stiv, stasjonær maskin anbefales.
Bruk en stiv maskin med minimalt spindelkast, hakkboringssykluser for sponfjerning, egnet skjærevæske for å redusere friksjonen og mating og turtall tilpasset materialet i arbeidsstykket.
Bauron kan vurdere spesialtilpassede mikrobor med bruksspesifikke sporlengder, spissgeometrier og belegg for komponenter innen luftfart, medisinsk utstyr eller elektronikk.
Bauron tilbyr design- og ingeniørstøtte for bruksspesifikke verktøykrav. Del geometri, materiale, behov for belegg og bearbeidingsutfordring for teknisk gjennomgang.
Snakk med ingeniørene