Posisjonering
Den korte, kraftige kroppen motstår utbøying når verktøyet nærmer seg materialet.
Sentrumsbor er usedvanlig stive verktøy for hullstart, utviklet for å etablere et nøyaktig senterpunkt på arbeidsstykket. De hindrer lengre bor i å vandre og sikrer perfekt innretting. Sentrumsbor brukes mye i dreiebenken, der de lager en 60-graders forsenking som passer nøyaktig til den løpende pinolspissen i pinoldokken.
Den korte, kraftige kroppen motstår utbøying når verktøyet nærmer seg materialet.
En liten styrespiss går i inngrep først og etablerer et helt nøyaktig senter.
De vinklede sporene følger etter og skjærer en konisk profil i hullet.
Verktøyet trekkes ut og etterlater et perfekt sentrert startpunkt for større bor.
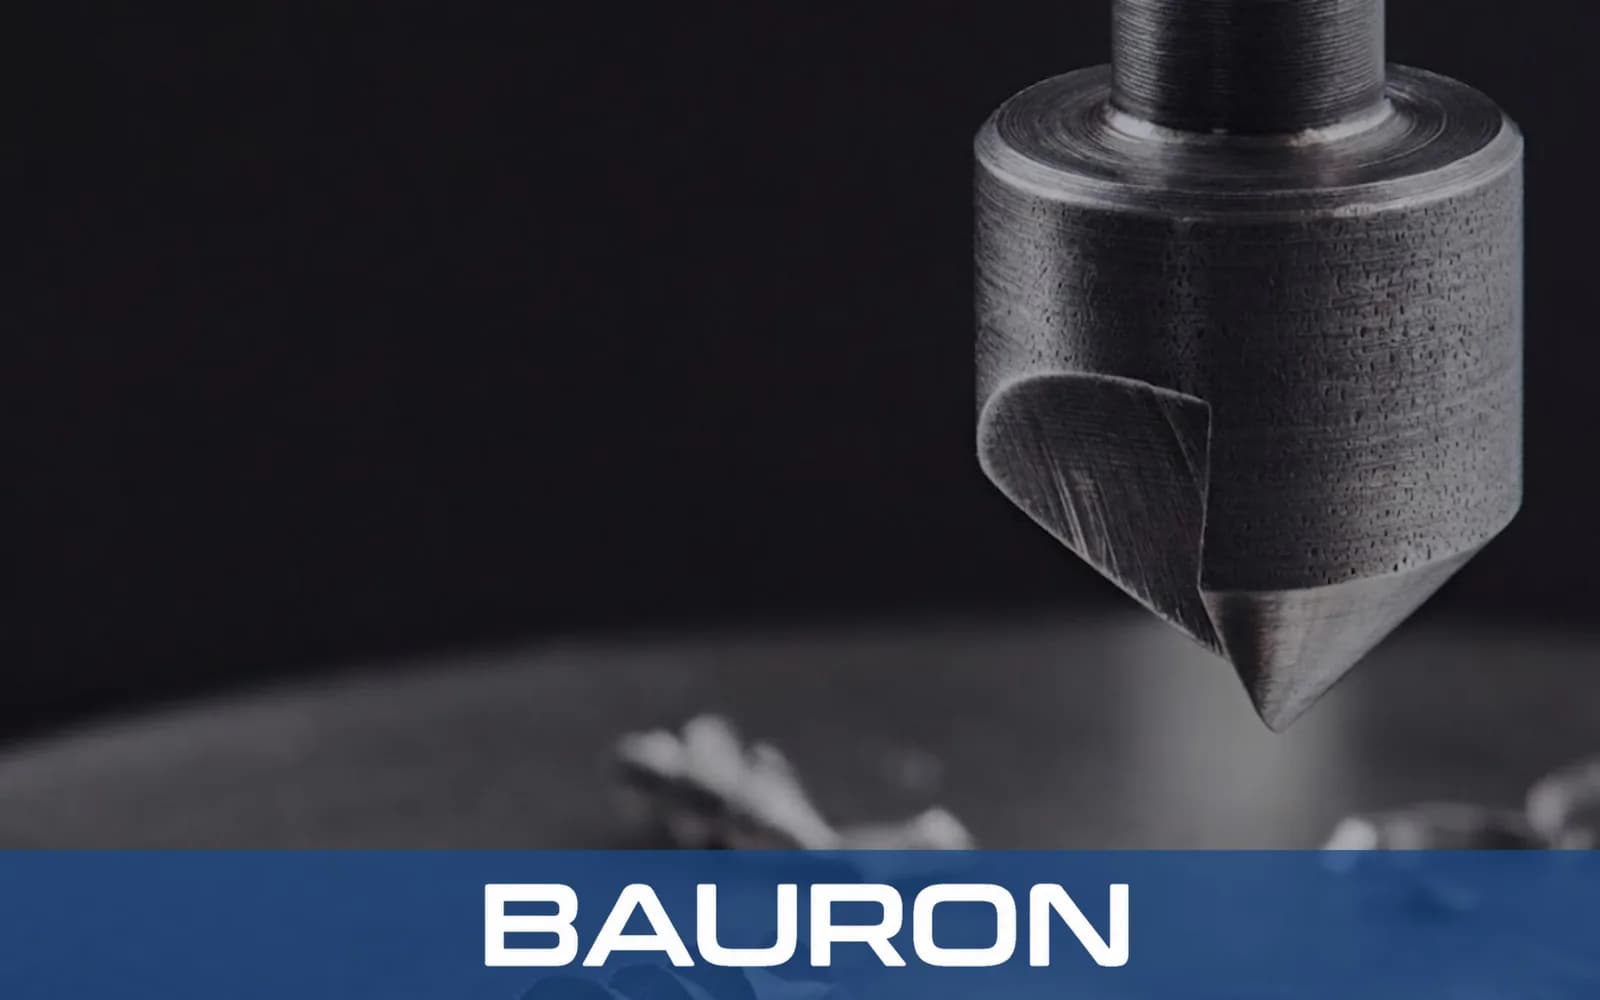
Gir maksimal stivhet, slik at hullene havner nøyaktig der de skal.
Fjerner behovet for to separate verktøy og sparer oppsettstid.
Passer til standard maskinspisser for sikker, vibrasjonsfri oppspenning av arbeidsstykket.
Dobler levetiden til hvert enkelt sentrumsbor.
Griper umiddelbart i materialet og hindrer at boret vandrer.
Reduserer vibrasjoner og utbøying under det første snittet.
| Spesifikasjon | Område / detaljer |
|---|---|
| Størrelsesnummer | #1 til #8 (standard bransjestørrelser) |
| Toppvinkel | 60° standard (spesialvinkler tilgjengelig) |
| Skafttype | Rett sylindrisk |
| Verktøyutførelse | Dobbeltendet kropp |
| Leveres som | Enkeltstørrelser eller komplett sett med sentrumsbor |
| Toleranse | Presisjonsslipt etter nøyaktige OEM-spesifikasjoner |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og generell punktboring i dreiebenk. | Økonomisk og robust nok for vanlige operasjoner i maskinverksteder. |
| Kobolt (HSS-Co) | Hardere legeringer og slitende støpejern. | Høy varmebestandighet og overlegen eggholdbarhet ved kontinuerlig bruk. |
| TiN-belegg | Produksjonslinjer med store volumer. | Gir bedre glideegenskaper og slitestyrke som forlenger levetiden betydelig. |
HSS gir seighet og god økonomi for vanlig punktboring, kobolt gir bedre varmebestandighet og eggholdbarhet i hardere legeringer, og TiN tilfører glideegenskaper og slitestyrke i produksjon.
Brukes i pinoldokken til å bore sikre oppspenningspunkter i endene av roterende emner.
Brukes til automatisert punktboring og forsenking på sylindriske deler.
Brukes til å punktbore hull nøyaktig på plane flater før lengre spiralbor tas i bruk.
Bearbeider et presist senterhull i enden av arbeidsstykket, slik at det kan støttes sikkert med en pinolspiss.
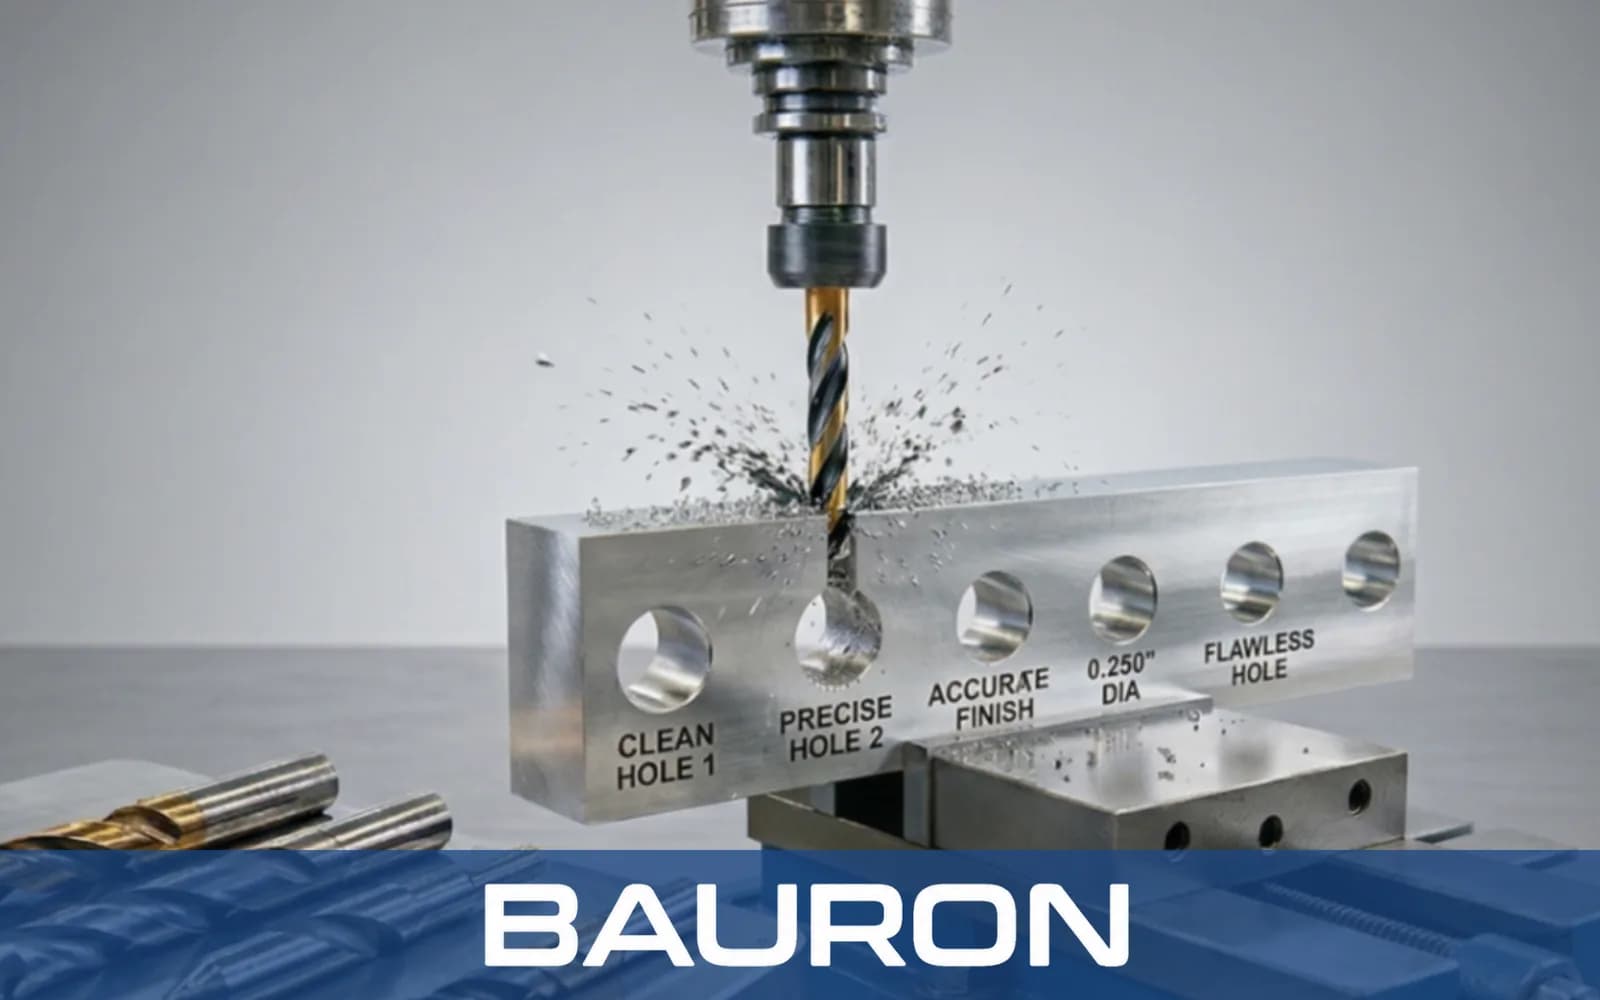
Fungerer som svært stive presisjonsbor for å starte hull på plane eller krumme flater uten at boret vandrer.
Lager en nøyaktig vinklet fas for skruehoder eller for innretting av påfølgende verktøy.
Borer nøyaktig innrettede oppspenningspunkter i begge ender av roterende sylindriske komponenter.
Vanlige bor har lange, fleksible spor som lett kan vandre eller bøye seg ut når et hull startes på en hard eller krum flate. Et sentrumsbor har en svært kort og kraftig kropp som gir stivheten som trengs for å starte hullet med absolutt posisjonsnøyaktighet.
Nei, det er ikke et bor for dype hull. Styrespissen er svært kort, og sporene har ikke kapasitet til å fjerne spon fra dype hulrom. Det er utelukkende et verktøy for punktboring og forsenking, beregnet på å forberede arbeidsstykket for vanlige spiralbor.
De fleste sentrumsbor produseres med skjærespiss i begge ender av skaftet. Hvis den ene enden blir sløv eller brekker, kan maskinoperatøren ganske enkelt snu verktøyet i chucken og fortsette arbeidet – i praksis får du to verktøy i ett.
Et typisk sett med sentrumsbor inneholder vanligvis størrelsene #1 til #5. Dette dekker styrediametre fra 3/64 tomme opp til 3/16 tomme og gir variasjonen som trengs for punktboring i de fleste vanlige dreie- og freseoppgaver.
Bauron kan vurdere krav til sentrumsbor med forsenkingsvinkler på 82 eller 90 grader for å passe til bestemte festeelementer eller spesielle tegningskrav, i tillegg til standardvinkelen på 60 grader som brukes med dreiebenkspisser.
Bauron tilbyr design- og ingeniørstøtte for bruksspesifikke verktøykrav. Del geometri, materiale, behov for belegg og bearbeidingsutfordring for teknisk gjennomgang.
Snakk med ingeniørene