Teknologien bak CNC-skjæreverktøy utvikler seg raskt, drevet av verksteder som møter stadig strengere krav til maskineringen: snevre toleranser, materialer som er vanskelige å bearbeide, og korte leveringstider. En verktøygeometri fra bare noen få år tilbake kan skape en betydelig flaskehals i hele produksjonslinjen.
Mer enn noen gang maskinerer produsentene varmebestandige superlegeringer, herdet stål og komposittmaterialer, som alle sliter hardt på tradisjonelle verktøy. Samtidig må de redusere kostnadene og levere raskere, og i tillegg gi alle kundene sine en bedre overflatefinish. Alt starter med verktøyet som møter arbeidsstykket.
Hos Bauron designer vi CNC-verktøy for kunder i mer enn 80 land. Vi fokuserer på innovasjon og teknologi, særlig den utviklingen innen CNC-verktøy som holder produsentene konkurransedyktige og senker kostnadene deres. Det gjelder nye materialer for skjæreverktøy, nye belegg, smartere verktøy og design med stadig finere mikropresisjon. Noen bidrar til og med til mer bærekraftig produksjon ved at verktøyene kan få et nytt bruksområde.
Denne guiden går gjennom disse innovasjonene, etterfulgt av praktiske steg for å sikre at verktøyene du kjøper, forblir aktuelle og konkurransedyktige.
Derfor er CNC-skjæreverktøy viktigere enn noen gang
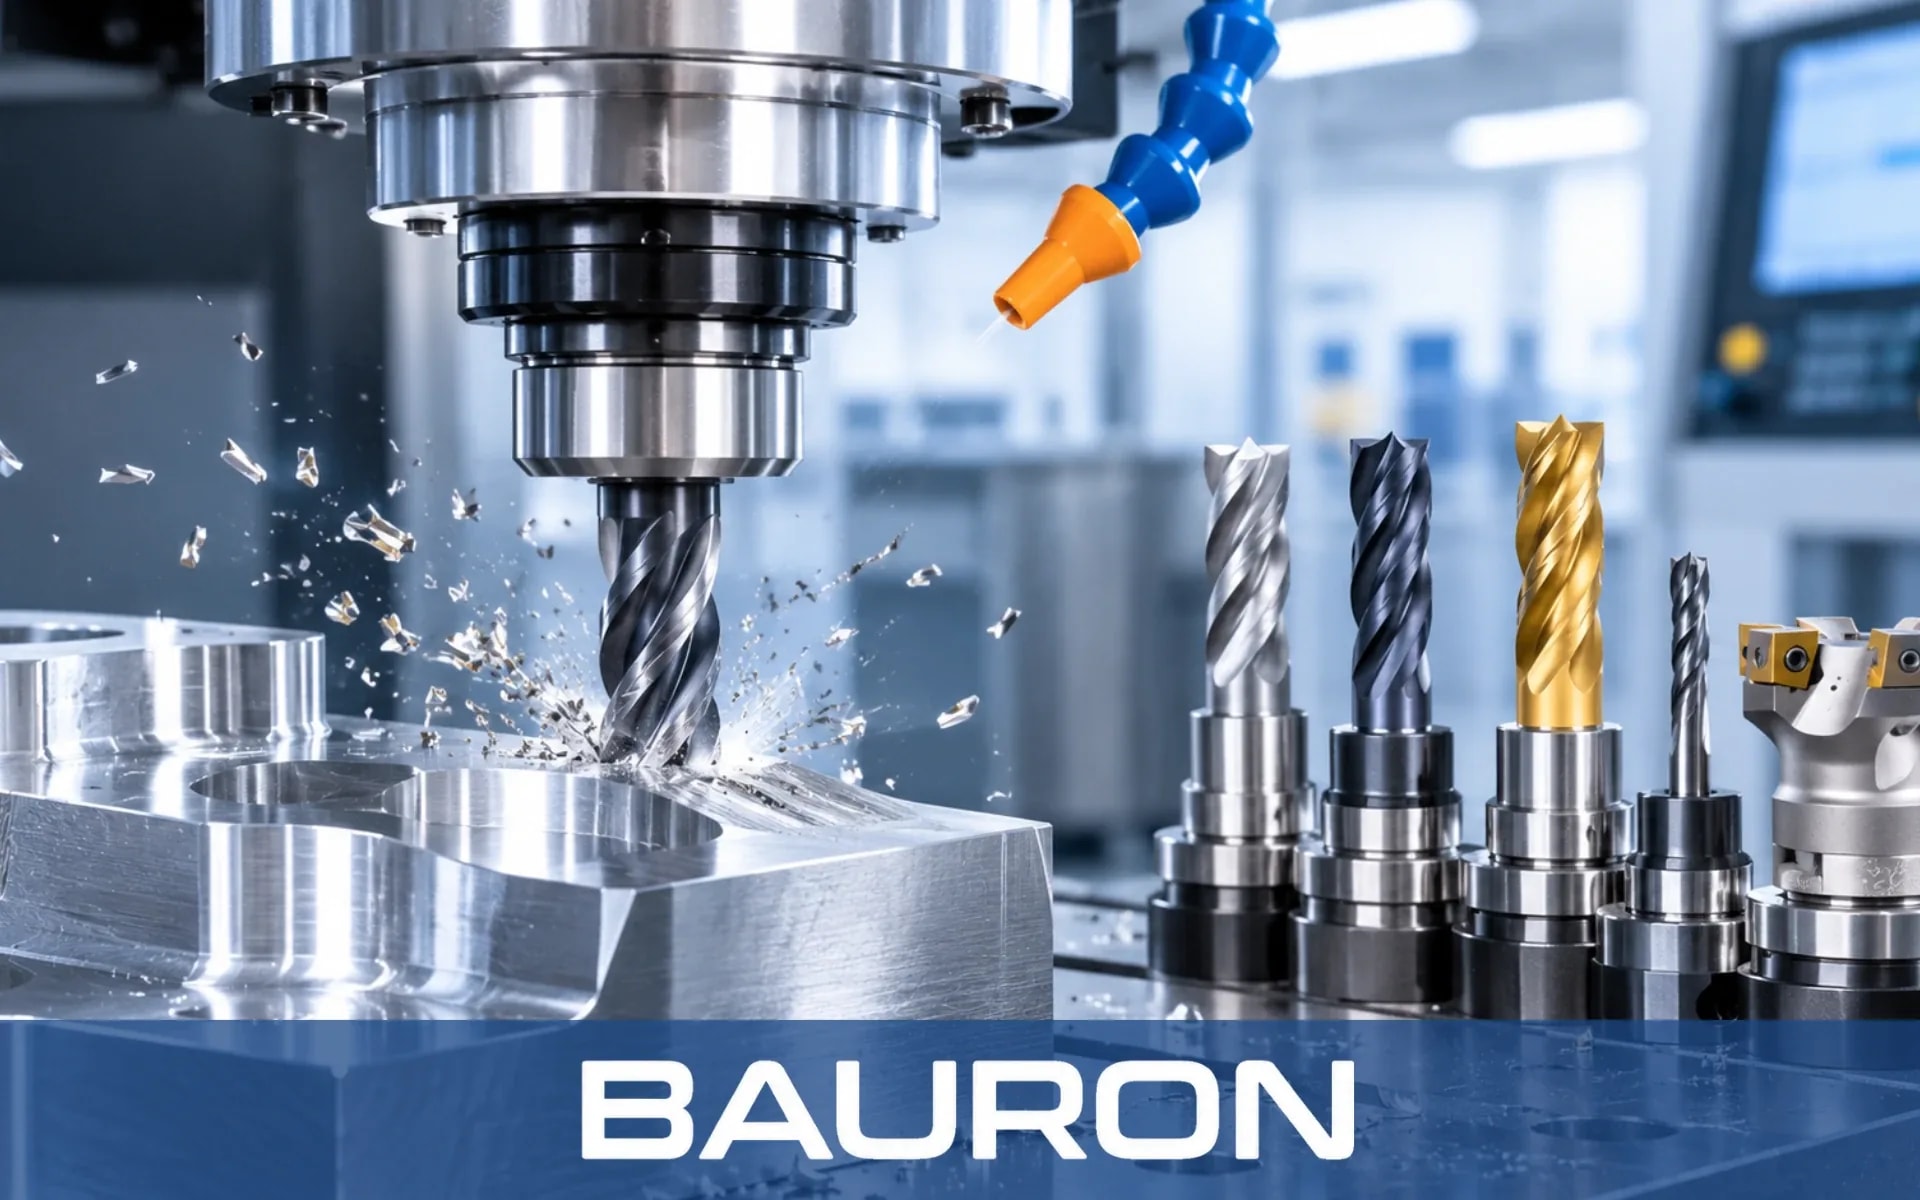
Det er her det digitale møter det fysiske: i selve CNC-skjæreverktøyet. Uansett hvor avansert den 5-aksede maskinen og CAM-programmeringen er, må det finnes en pinnefres, et bor eller et vendeskjær som gjør selve skjæringen.
Verktøyene for CNC-maskinering avgjør direkte:
- Syklustid: Høyere mating og skjærehastighet gir flere deler per skift.
- Overflatefinish: Skarpere egger gjør at etterbearbeiding ikke lenger er nødvendig.
- Nøyaktighet: Pålitelige verktøy holder snevre toleranser gjennom hele produksjonsserien.
- Kostnad per del: Lengre verktøylevetid betyr færre verktøyskift og mindre kassasjon.
- Forutsigbarhet: Forutsigbar slitasje gjør at verktøy kan skiftes etter plan i stedet for uventet.
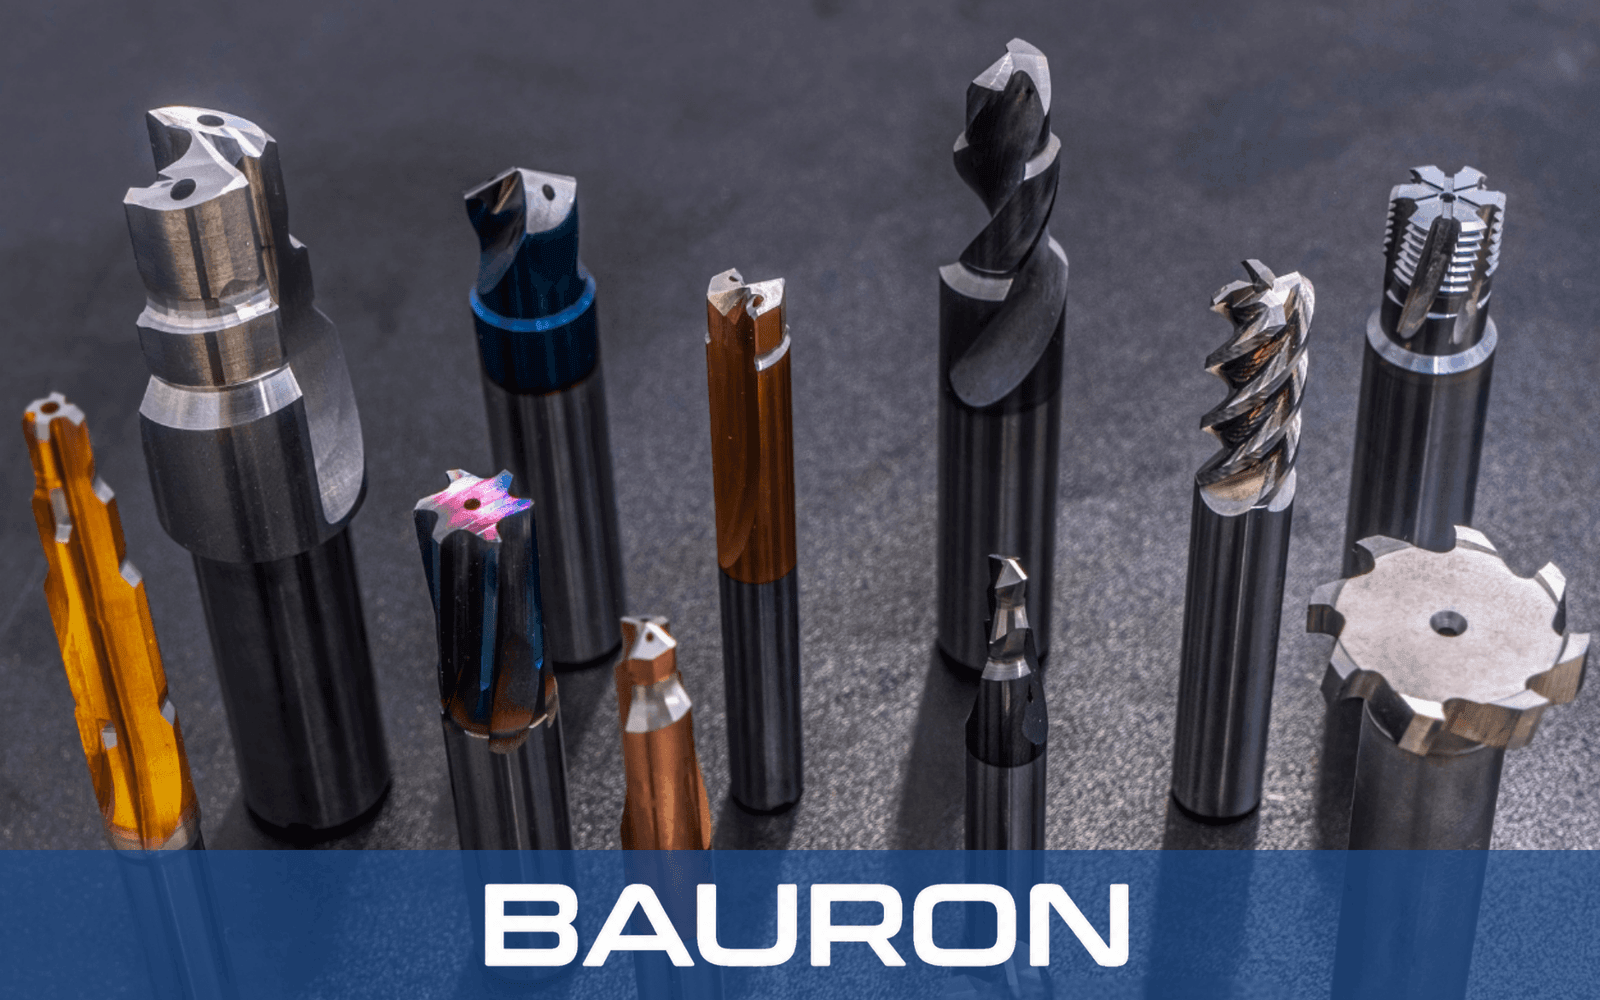
Bedrifter som lager produkter for luft- og romfart, medisinsk utstyr, elektriske kjøretøy og elektronikk, krever nå lettere, stivere og mindre deler, så verktøyene går fra å være en forbrukskostnad til å drive ytelsen. Det er grunnen til at vi har bygget våre fire hovedproduktlinjer, CNC-pinnefreser, bor, gjengetapper og rømmere, rundt disse ytelseskriteriene.
Avanserte verktøymaterialer som former fremtiden
Det største spranget i verktøyytelse starter med substratet. Avanserte materialer for skjæreverktøy lar produsentene skjære raskere, arbeide ved høyere temperaturer og bearbeide materialer som tidligere var upraktiske å maskinere.
| Materiale | Viktigste styrke | Best egnet for |
|---|---|---|
| Hardmetall med nanokorn og submikronkorn | Høy seighet med skarpere og mer stabile egger | Generell fresing og boring, rustfritt og legert stål |
| Keramer og SiAlON | Ekstrem varmebestandighet ved svært høye hastigheter | Nikkelbaserte superlegeringer, støpejern |
| Kubisk bornitrid (CBN / PCBN) | Hardhet som bare overgås av diamant, kjemisk stabil mot jern | Herdet stål, harddreiing, finbearbeiding |
| Polykrystallinsk diamant (PCD) | Eksepsjonell slitestyrke og eggskarphet | Aluminium, kompositter, grafitt, ikke-jernholdige metaller |
| CVD-diamantbelegg og massiv diamant | Lang levetid i abrasive materialer | Karbonfiberarmert plast, keramer |
| Cermet | Utmerket overflatefinish og eggstabilitet | Finbearbeiding av stål, lette skjæredybder i høy hastighet |
Fremover kan du forvente flere gradient- og hybridsubstrater, der seighet og hardhet varierer innenfor ett og samme verktøy. En seig kjerne motstår brudd, mens en hard ytre sone motstår slitasje, noe som utvider bruksområdet ett enkelt verktøy kan dekke.
Valget av substrat er også der spesialverktøy lønner seg. Baurons freser bruker substrater av helhardmetall og HSS-Co, og teamet vårt for design av spesialverktøy tilpasser hardmetallsort og geometri når et standardverktøy ikke strekker til.
Neste generasjons belegg og overflateteknikk
Et belegg som bare er noen få mikrometer tykt, har potensial til å mangedoble verktøylevetiden. Beleggteknologien utvikler seg raskt og viser tydelig hvor presisjonsskjæreverktøyene er på vei.
- AlTiN og AlCrN: Disse beleggene danner et beskyttende oksidlag under maskineringen, noe som gjør dem godt egnet for høyhastighets- og tørrmaskinering.
- nACo-nanokomposittbelegg: De gir svært god motstand mot varme og slitasje og passer for herdet stål og andre legeringer som er vanskelige å maskinere.
- Nanolagdelte belegg og flerlagsbelegg: Tynne, vekslende lag motvirker sprekkdannelse og forbedrer seigheten uten at hardheten går tapt.
- DLC-belegg: Den svært lave friksjonen hindrer påklebing på eggen ved maskinering av ikke-jernholdige materialer som aluminium.
- HiPIMS: Magnetronsputtering med høyeffektpulser gir tettere og jevnere lag med bedre vedheft, og eggen holder seg skarp lenger.
- Eggpreparering og polering: Preparering av skjæreeggen og polering etter beleggingen reduserer eggutbrudd, forbedrer sponflyten og gjør eggen jevnere.
Bransjen beveger seg mot applikasjonsspesifikke belegg i stedet for ett universelt belegg for alle materialer. Som en del av sin ingeniør- og verktøystøtte velger Bauron PVD-belegg som AlTiN, DLC og nACo for hver applikasjon. Guiden vår om belegg for pinnefreser sammenligner dem mer detaljert.
Smarte og tilkoblede verktøy for CNC-maskinering
Industri 4.0 gjør verktøyene for CNC-maskinering til datakilder. I stedet for å skifte verktøy etter en fast plan eller etter et havari kan verkstedene nå ta beslutninger ut fra de faktiske forholdene.
- Verktøyholdere med sensorer måler vibrasjoner, temperatur og skjærekrefter i sanntid.
- RFID og digitale verktøy-ID-er knytter hvert verktøy til geometrien, verktøykorreksjonene og brukshistorikken, noe som reduserer feil ved oppsett.
- Digitale tvillinger simulerer verktøyets inngrep før det første sponet skjæres, og optimaliserer verktøybaner og mating.
- KI-basert prognose for slitasje bruker spindelbelastning og akustiske data til å forutsi når en egg vil svikte.
- Adaptiv maskinering lar styringen justere matingen automatisk for å beskytte verktøyet og delen.
Resultatet er færre verktøybrudd, mindre kassasjon og tryggere ubemannet maskinering. For operasjoner med høy risiko kan du lese Baurons ressurs om styring av kritiske verktøy.
Presisjonsskjæreverktøy for mikromaskinering og snevre toleranser
Delene blir mindre og toleransene snevrere, særlig innen medisinsk utstyr, elektronikk og optikk. Presisjonsskjæreverktøyene utvikler seg for å holde tritt.
- Mikropinnefreser og mikrobor med diametre under 0,1 mm for detaljer som er usynlige for det blotte øye.
- Ekstremt nøyaktig kontroll av rundkastet, med støtte fra krympechucker og hydrauliske chucker, slik at hver egg tar like stort spon.
- Design med variabel spiralvinkel og variabel deling som bryter opp resonanser og reduserer vibrasjoner.
- Innvendige kjølekanaler gjennom verktøyet, også i små diametre, for bedre sponfjerning og varmekontroll.
- Laserbearbeidede egger som gir en skarphet og repeterbarhet utover det konvensjonell sliping klarer.
For deler med høy verdi betyr denne presisjonen færre kasserte komponenter og mindre omarbeiding. Bauron sjekker hvert verktøy med 100 % optisk kontroll og CMM-måling, inkludert rundkast og konsentrisitet. Våre presisjonsrømmere er konstruert for hullnøyaktighet H7, og drevne verktøyholdere overfører denne nøyaktigheten til kombinerte dreie- og fresemaskiner.
Bærekraft og lengre verktøylevetid
Bærekraft er ikke lenger valgfritt i industrien, og skjæreverktøy spiller en direkte rolle i å redusere avfall og energibruk.
- Programmer for omsliping og ny belegging gir slitte verktøy nesten samme ytelse som nye, til en brøkdel av kostnaden.
- Resirkulering av hardmetall gjenvinner wolfram og kobolt, to kritiske råvarer med svært svingende priser.
- Minimalsmøring (MQL) og tørrmaskinering reduserer kjølemiddelforbruket, avfallskostnadene og forurensningen i verkstedet.
- Kryogen maskinering med flytende nitrogen eller CO2 kjøler skjæresonen i krevende legeringer uten tradisjonelle emulsjoner.
- Verktøy med lengre levetid betyr færre utskiftinger, mindre emballasje og lavere utslipp fra transport.
Grønnere maskinering og lavere driftskostnader peker i økende grad i samme retning.
Slik påvirker innovasjonene viktige bransjer
| Bransje | Maskineringsutfordring | Verktøyinnovasjon som hjelper |
|---|---|---|
| Luft- og romfart | Titan og nikkelbaserte superlegeringer, tynne vegger | Keram og AlTiN-belagt hardmetall, geometrier for høy mating |
| Bilindustri og elbiler | Store volumer, aluminiumshus, batterikomponenter | PCD-verktøy, DLC-belegg, kombinasjonsverktøy |
| Medisinsk utstyr | Bittesmå detaljer, biokompatible legeringer, perfekt overflatefinish | Mikroverktøy, laserbearbeidede egger |
| Form- og verktøyproduksjon | Herdet stål, lange ubemannede kjøringer | CBN-verktøy, sensorbasert slitasjeovervåking |
| Elektronikk | Miniatyrdeler, abrasive kretskortmaterialer | Diamantbelagte mikrobor |
| Energi | Store komponenter i seige materialer | Kraftige vendeskjær, verktøy med innvendig kjøling |
Se hvordan Bauron støtter disse sektorene på bransjesiden vår.
Slik velger du fremtidsrettede CNC-skjæreverktøy
Å investere i riktige verktøy i dag beskytter produktiviteten din i morgen. Gå gjennom disse spørsmålene før din neste verktøybeslutning:
- Tilpass til materialetEr substratet og belegget utviklet for nøyaktig den legeringen eller kompositten du maskinerer mest?
- Se på kostnad per del, ikke pris per verktøyEt dyrere verktøy som varer dobbelt så lenge, er ofte det beste valget.
- Sjekk kompatibiliteten med maskinenKan spindelen, holderne og kjølesystemet ditt utnytte hele potensialet til verktøyet?
- Planlegg for dataFungerer verktøyet med systemene dine for overvåking, verktøystyring eller digitale tvillinger?
- Spør om omsliping og resirkuleringEn tydelig plan for når verktøyet er utslitt, senker totalkostnaden og avfallsmengden.
- Test før du forplikter degKjør prøver på ekte deler og mål verktøylevetid, overflatefinish og syklustid.
Hos Bauron vet vi at de beste verktøybeslutningene bygger på forståelse av hele prosessen, ikke bare verktøyet. Applikasjonsingeniørene våre gjennomgår mating og skjærehastighet, CAM-verktøybaner og valg av belegg før de anbefaler et verktøy. Bla gjennom verktøykatalogen, les designguidene våre, eller spør en applikasjonsingeniør for å finne riktig verktøy for prosessen din.
Konklusjon
Fremtiden for CNC-skjæreverktøy er raskere, smartere, mer presis og mer bærekraftig. Avanserte verktøymaterialer, neste generasjons belegg, tilkoblede verktøy og spesialgeometrier endrer allerede hva maskinverksteder kan oppnå.
Produsenter som tar i bruk disse innovasjonene tidlig, vil lage bedre deler til lavere kostnad, mens de som venter, risikerer å bli hengende etter på hastighet, kvalitet og marginer.
Klar til å fremtidssikre maskineringen din? Be om et skreddersydd tilbud eller kontakt Bauron-teamet for å diskutere applikasjonen din. Du kan også lese hva produsenter sier i kundehistoriene våre.