
Spiralvinkel
Høyere spiralvinkler på 45° til 60° gir jevne, skjærende snitt og høy overflatekvalitet i duktile metaller som aluminium. Standard spiralvinkler på 30° til 35° maksimerer eggstyrken ved fresing i stål og støpejern.
Denne tekniske guiden beskriver de grunnleggende prinsippene for design av pinnefreser, valg av sponsporgeometri og konstruksjon av spesialverktøy for CNC-fresing med høy ytelse.
Optimalisert design av pinnefreser er avgjørende for stabil sponavgang, førsteklasses overflatekvalitet og maksimal verktøylevetid i ulike emnematerialer. Moderne CNC-fresverktøy må balansere styrken i skjæreeggen mot plass til sponavgang, kjernestivhet og varmehåndtering. Når ingeniører og operatører forstår hvordan geometrivariablene påvirker hverandre, kan de velge eller konstruere pinnefreser for spesifikke bearbeidingsoppsett.
Høyere spiralvinkler på 45° til 60° gir jevne, skjærende snitt og høy overflatekvalitet i duktile metaller som aluminium. Standard spiralvinkler på 30° til 35° maksimerer eggstyrken ved fresing i stål og støpejern.
Verktøy med to og tre sponspor gir store sponrom for myke materialer. Utførelser med fire eller flere sponspor øker kjernestivheten og matingen ved profilering av harde legeringer.
Positive sponvinkler reduserer skjærekrefter og varmeutvikling. Primære og sekundære frivinkelfaser beskytter skjæreeggen mot friksjonsslitasje og utbøyning.
Skarpe hjørner, hjørneradius og kuleender egner seg for ulike operasjoner. Hjørneradier forsterker den sårbare verktøyspissen mot flising, mens kuleender muliggjør konturfresing av organiske 3D-former.
Harmoniske svingninger og vibrasjoner forringer overflatekvaliteten på detaljen og sliter på skjæreeggene. Moderne fresverktøy benytter geometriske løsninger som bryter opp de harmoniske frekvensene ved snitt med høy hastighet.
Ujevn deling mellom sponsporene bryter opp de repeterende skjærestøtene og demper harmoniske vibrasjoner.
Når spiralvinkelen endres langs sponsporets lengde, forstyrres tilbakekoblingen ved resonansfrekvensen, noe som gir mulighet for større aksial skjæredybde.
Når den indre kjernediameteren økes konisk mot skaftet, øker verktøyets dynamiske stivhet uten at sponkapasiteten ved spissen reduseres.
Bruk ultraskarpe egger, sterkt positive sponvinkler og to til tre speilpolerte, åpne sponspor for å hindre sponpakking og påsveising på eggen.
Pinnefreser med variabel deling og fire til fem sponspor, frivinkelfaser med stor radiell klaring og varmebestandige PVD-belegg tåler ekstrem skjærevarme.
Stor kjernediameter, negativ eller nøytral sponvinkel og mikrohonede skjæreegger tar opp kraftige slag.
Spesialiserte kompresjonssponspor eller rasplignende diamantfortanning skjærer abrasive fibre rent uten delaminering av lagene.
Bauron produserer hele spekteret av fresgeometrier, gruppert etter bruksområde. Hvert kategoridiagram nedenfor vises sammen med frestypene det omfatter.
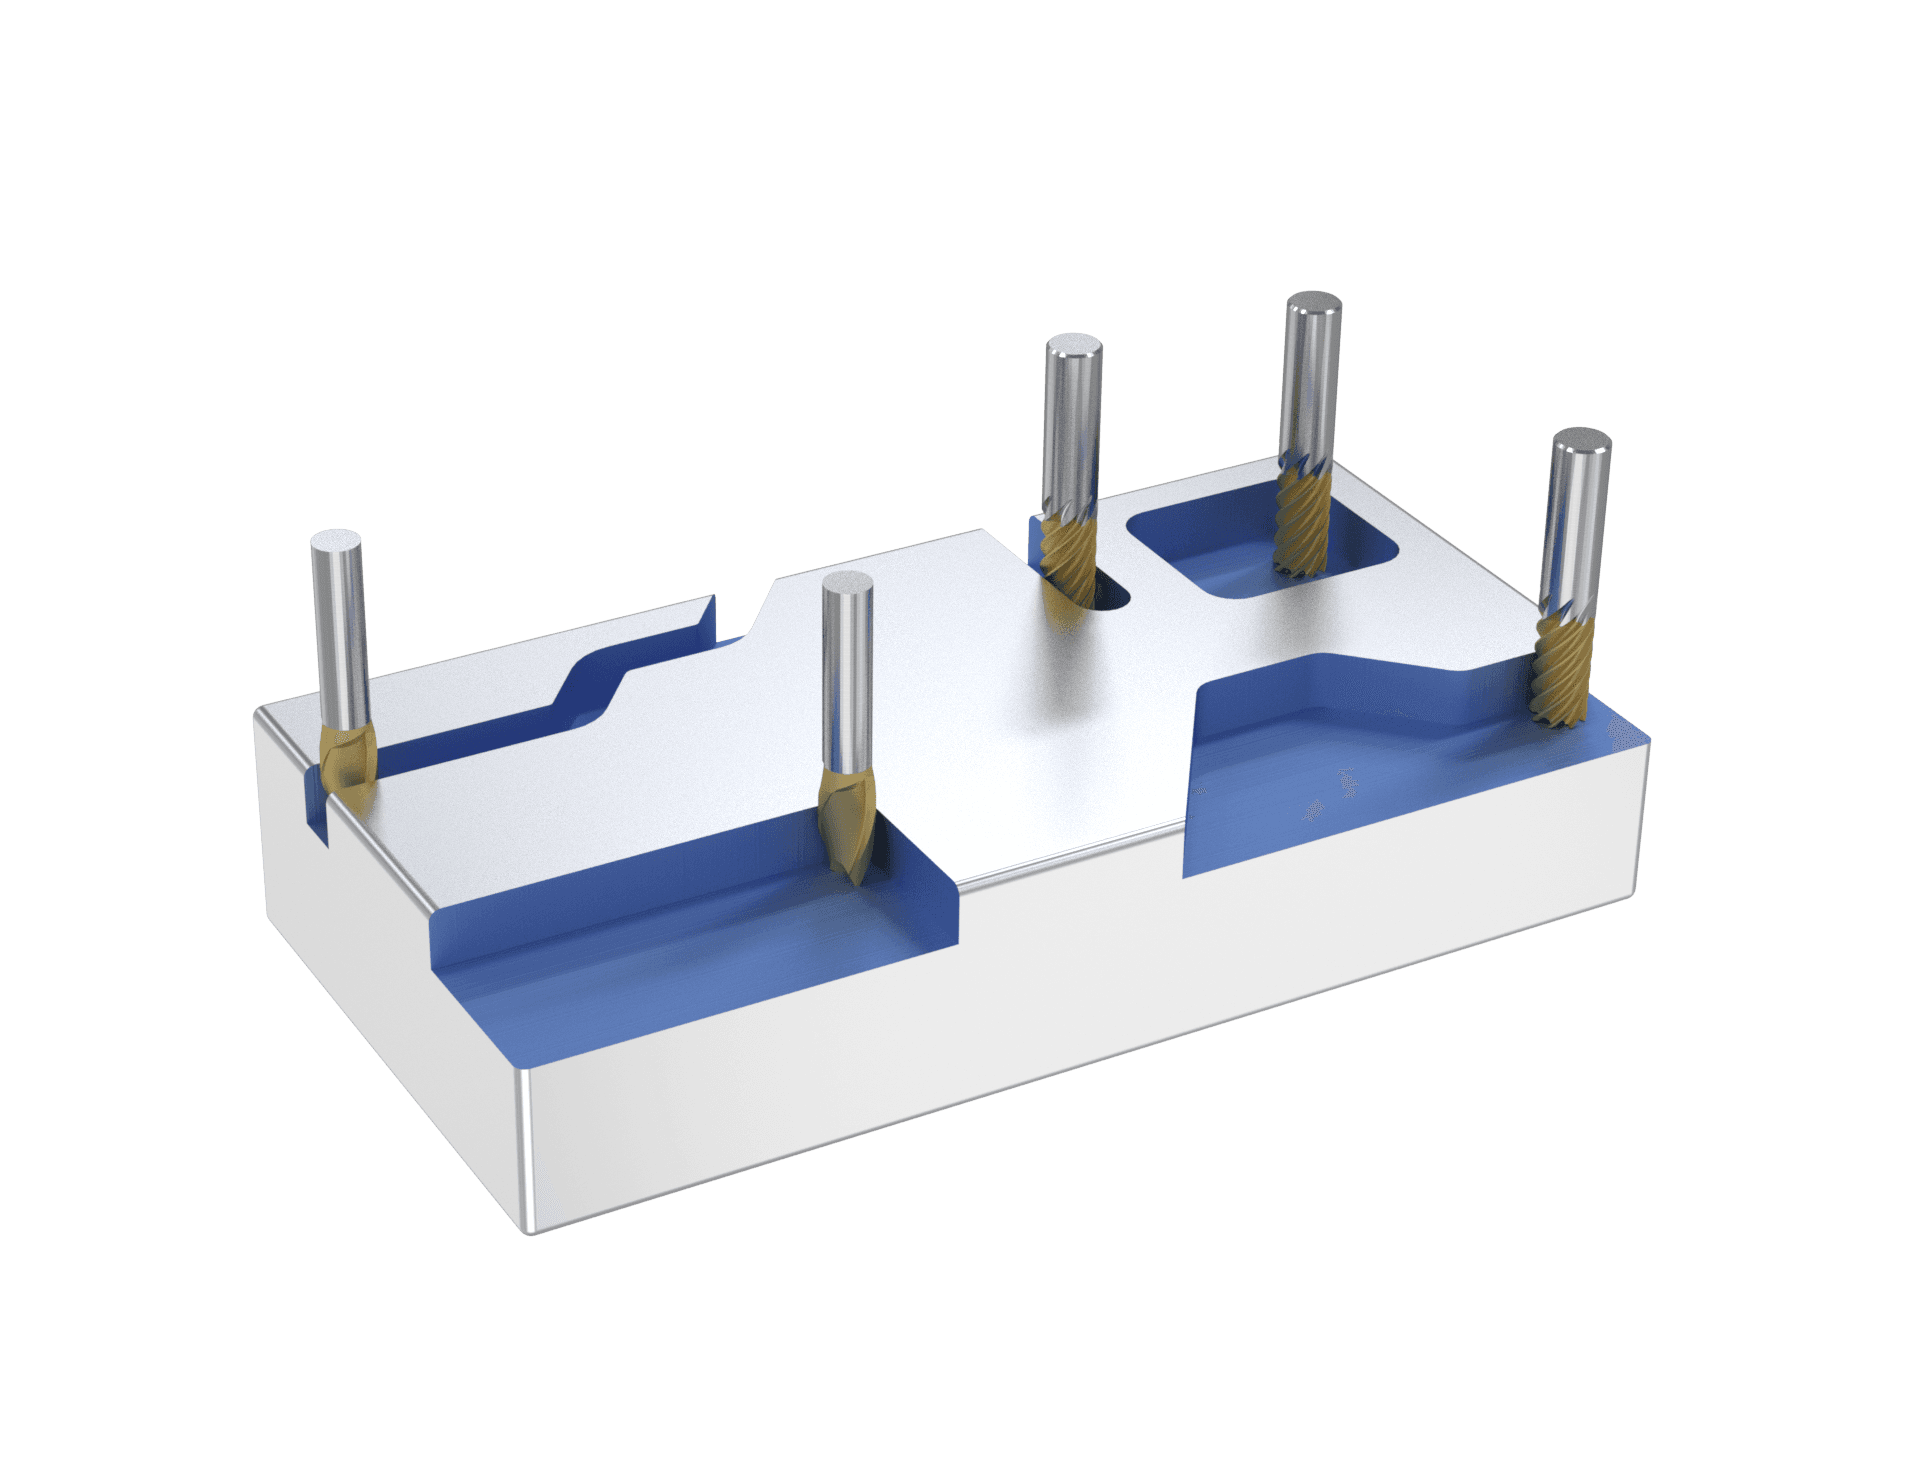
Standardfreser for daglig fresing, skjæring og forming.
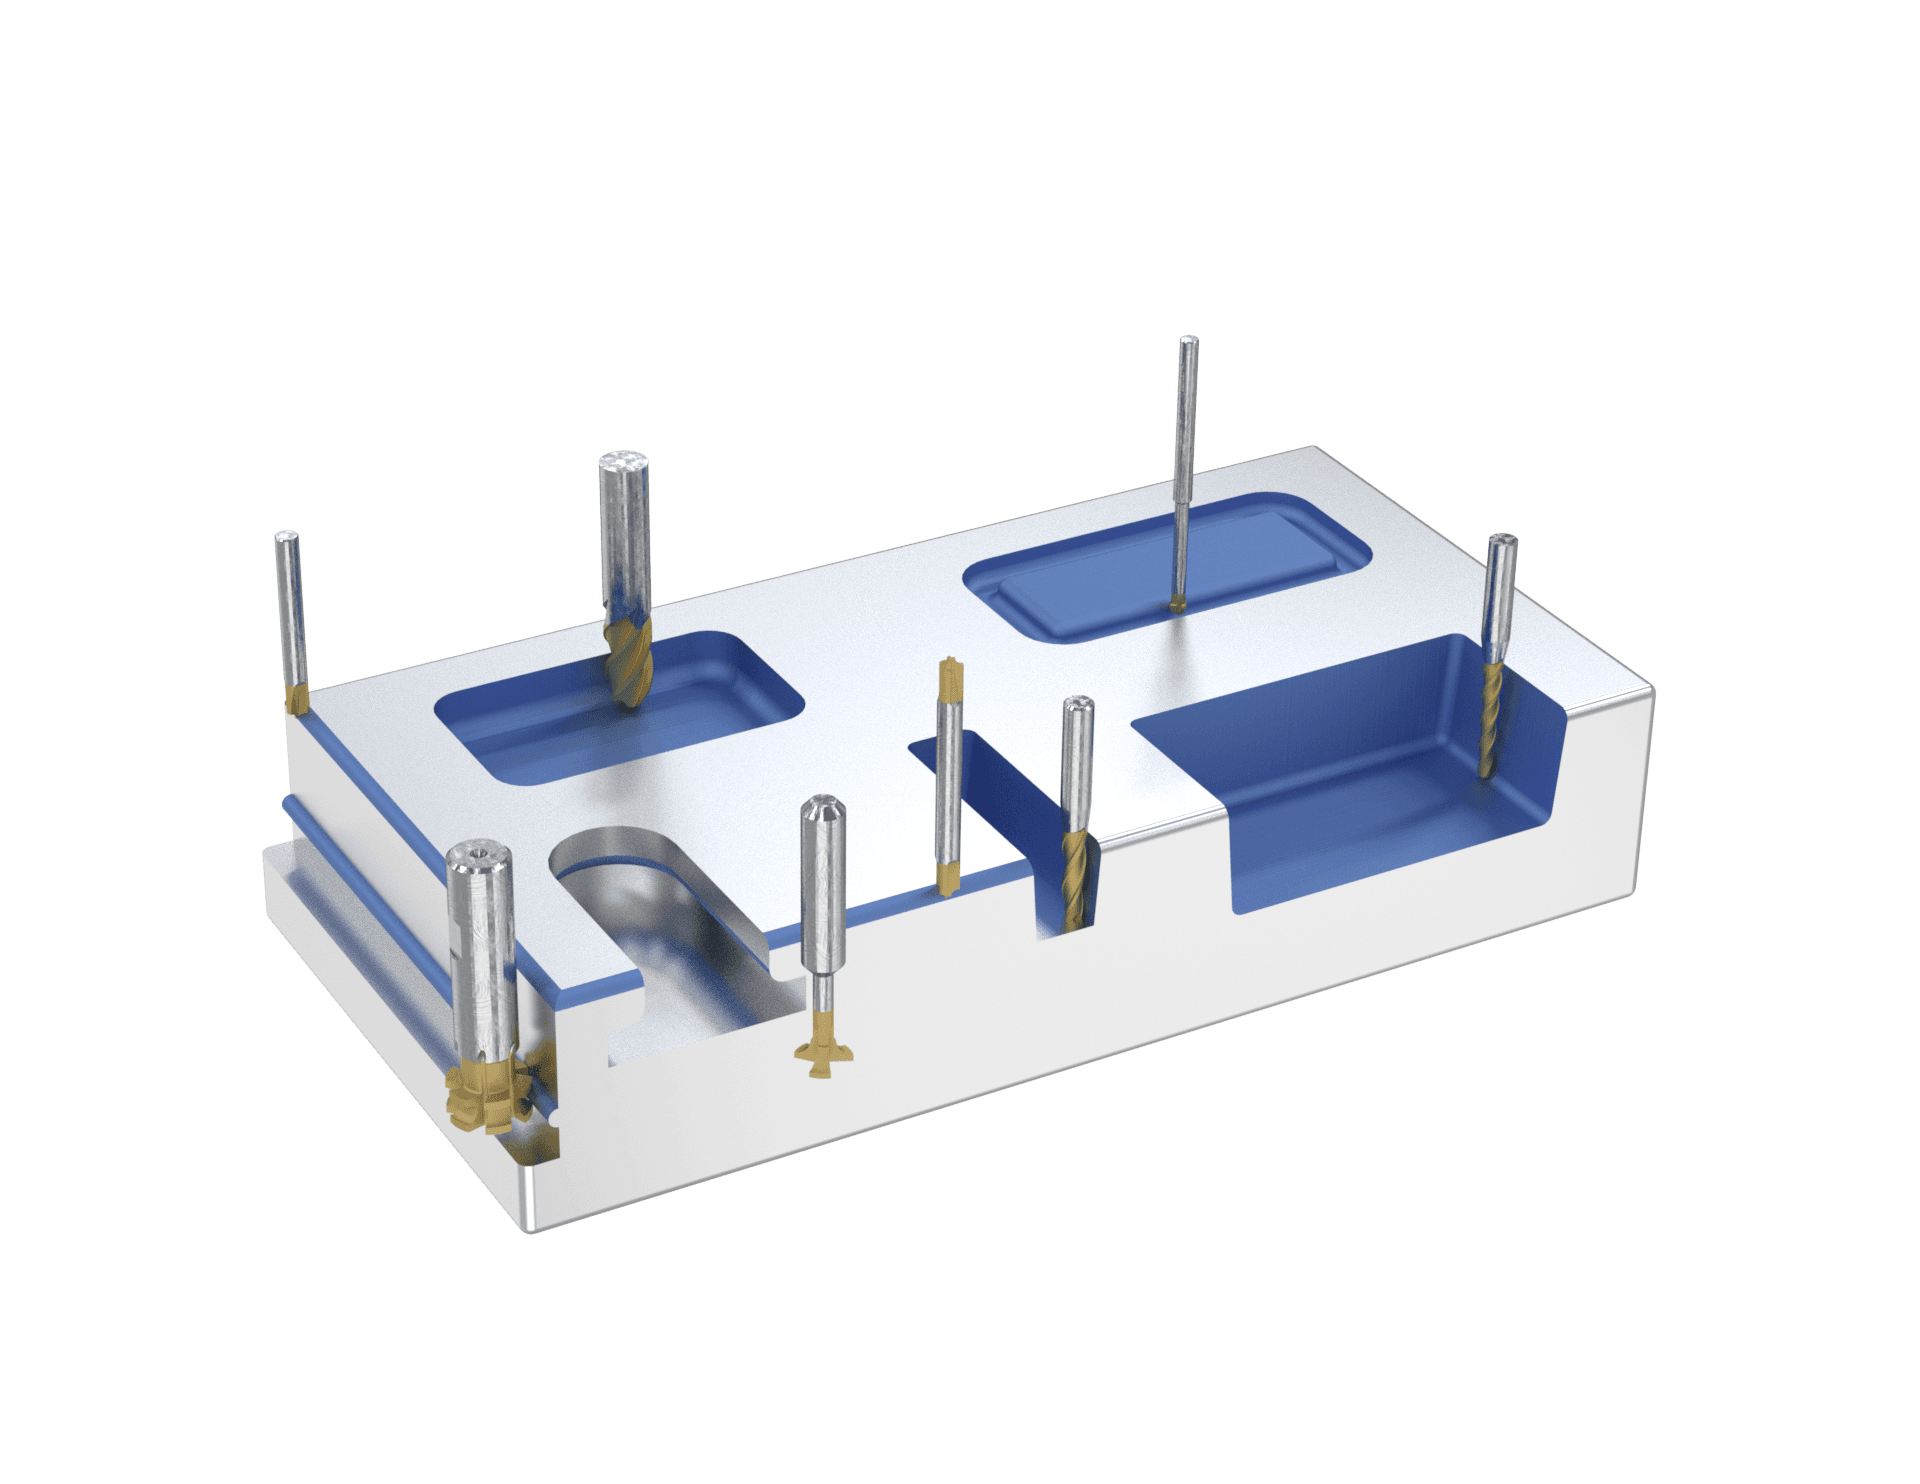
Radius- og konusgeometrier for forming av 3D-flater og profiler.
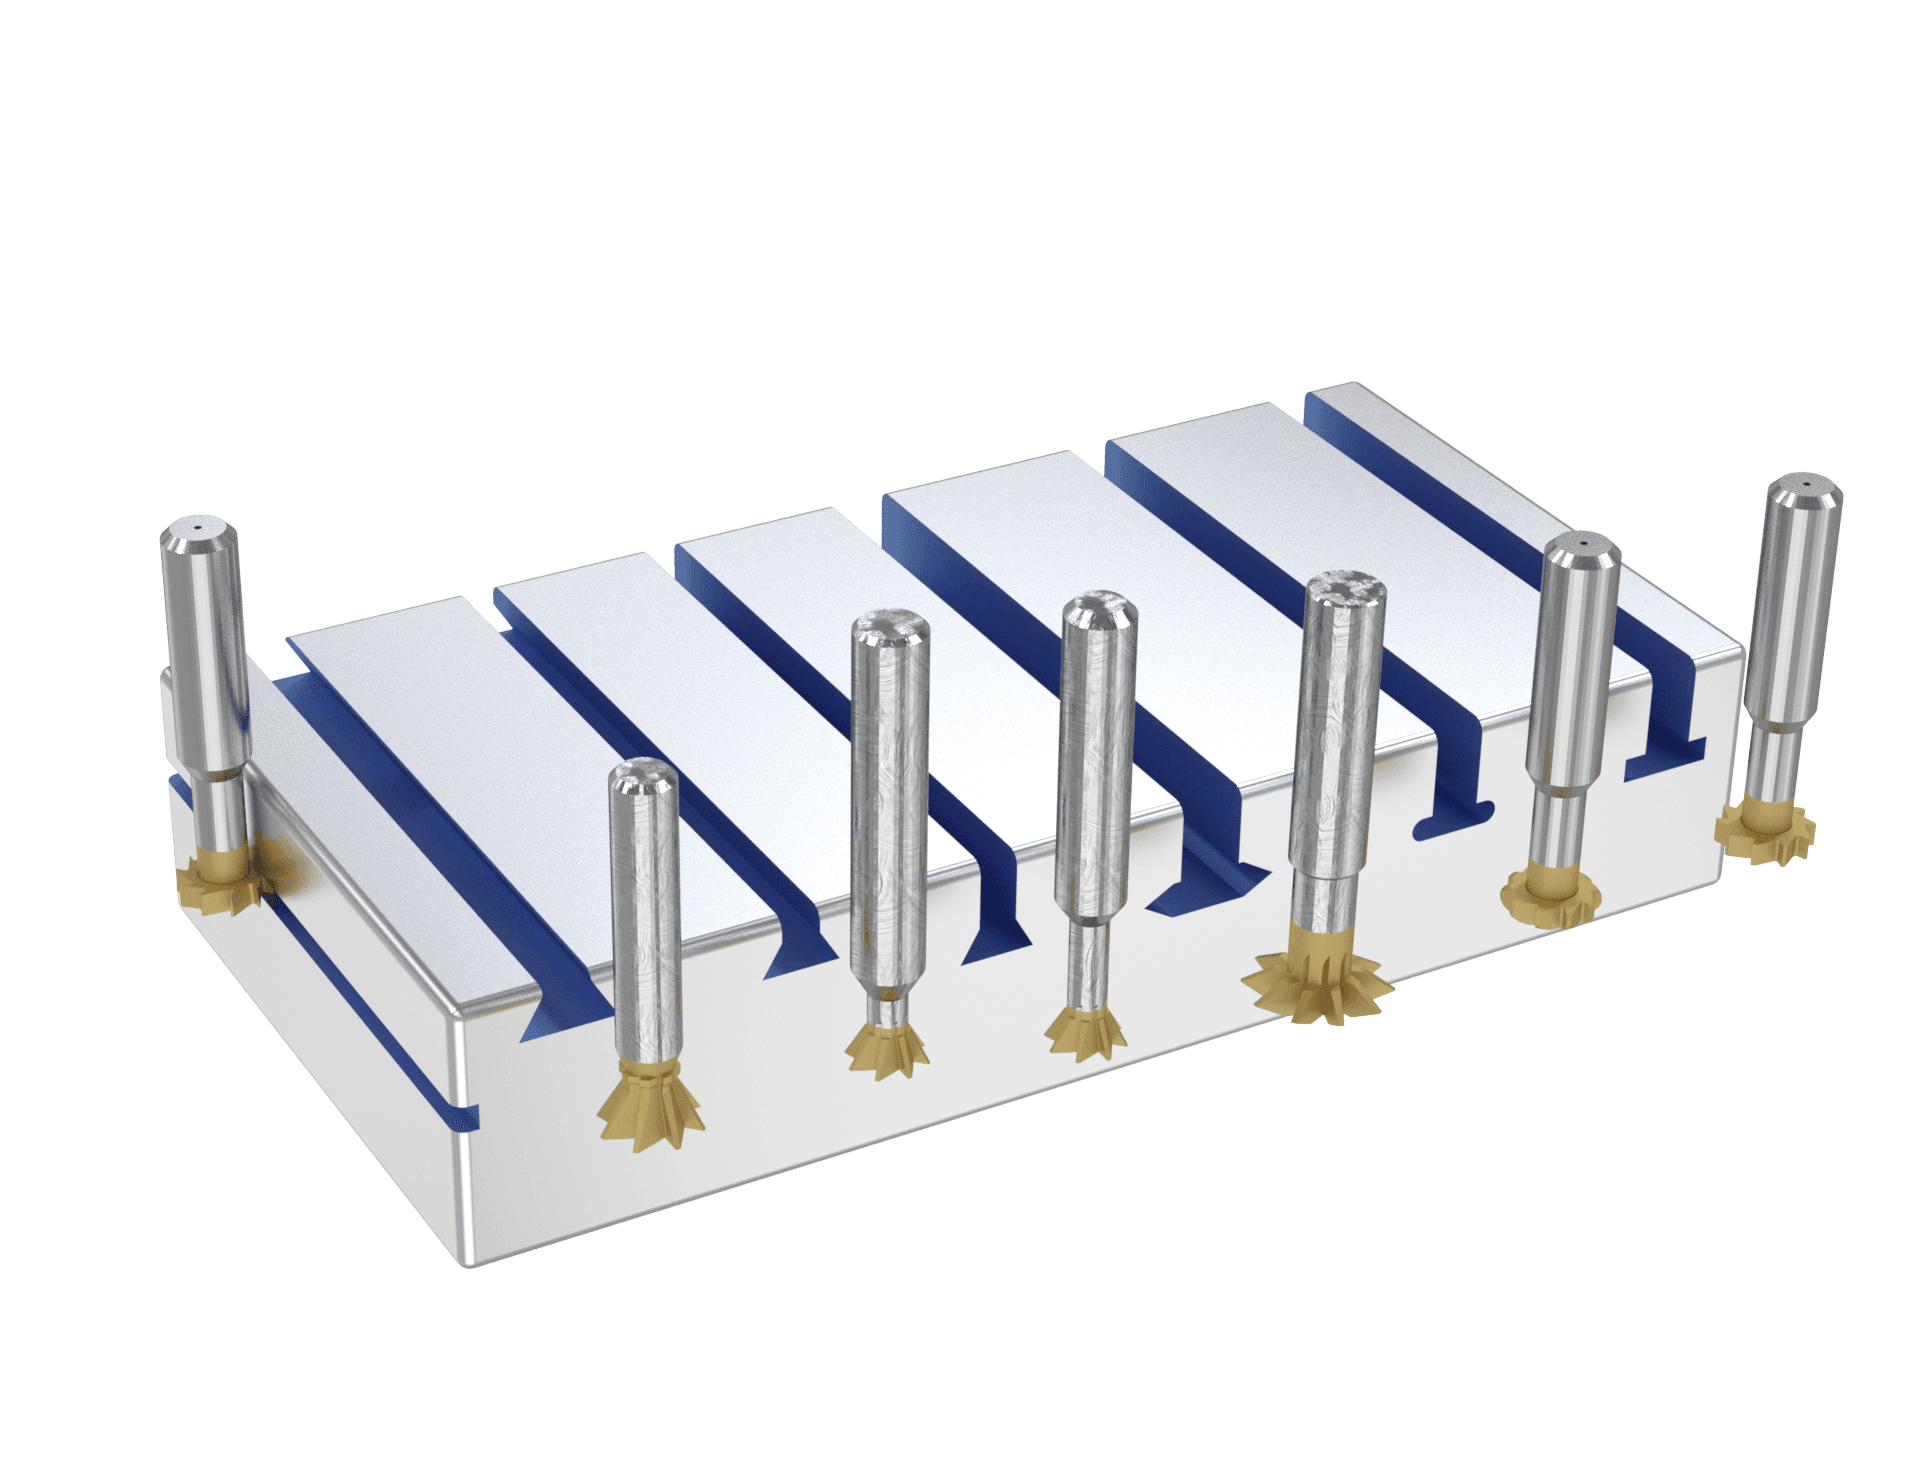
Svalehale-, vinkel- og kilesporfreser for spor og noter.
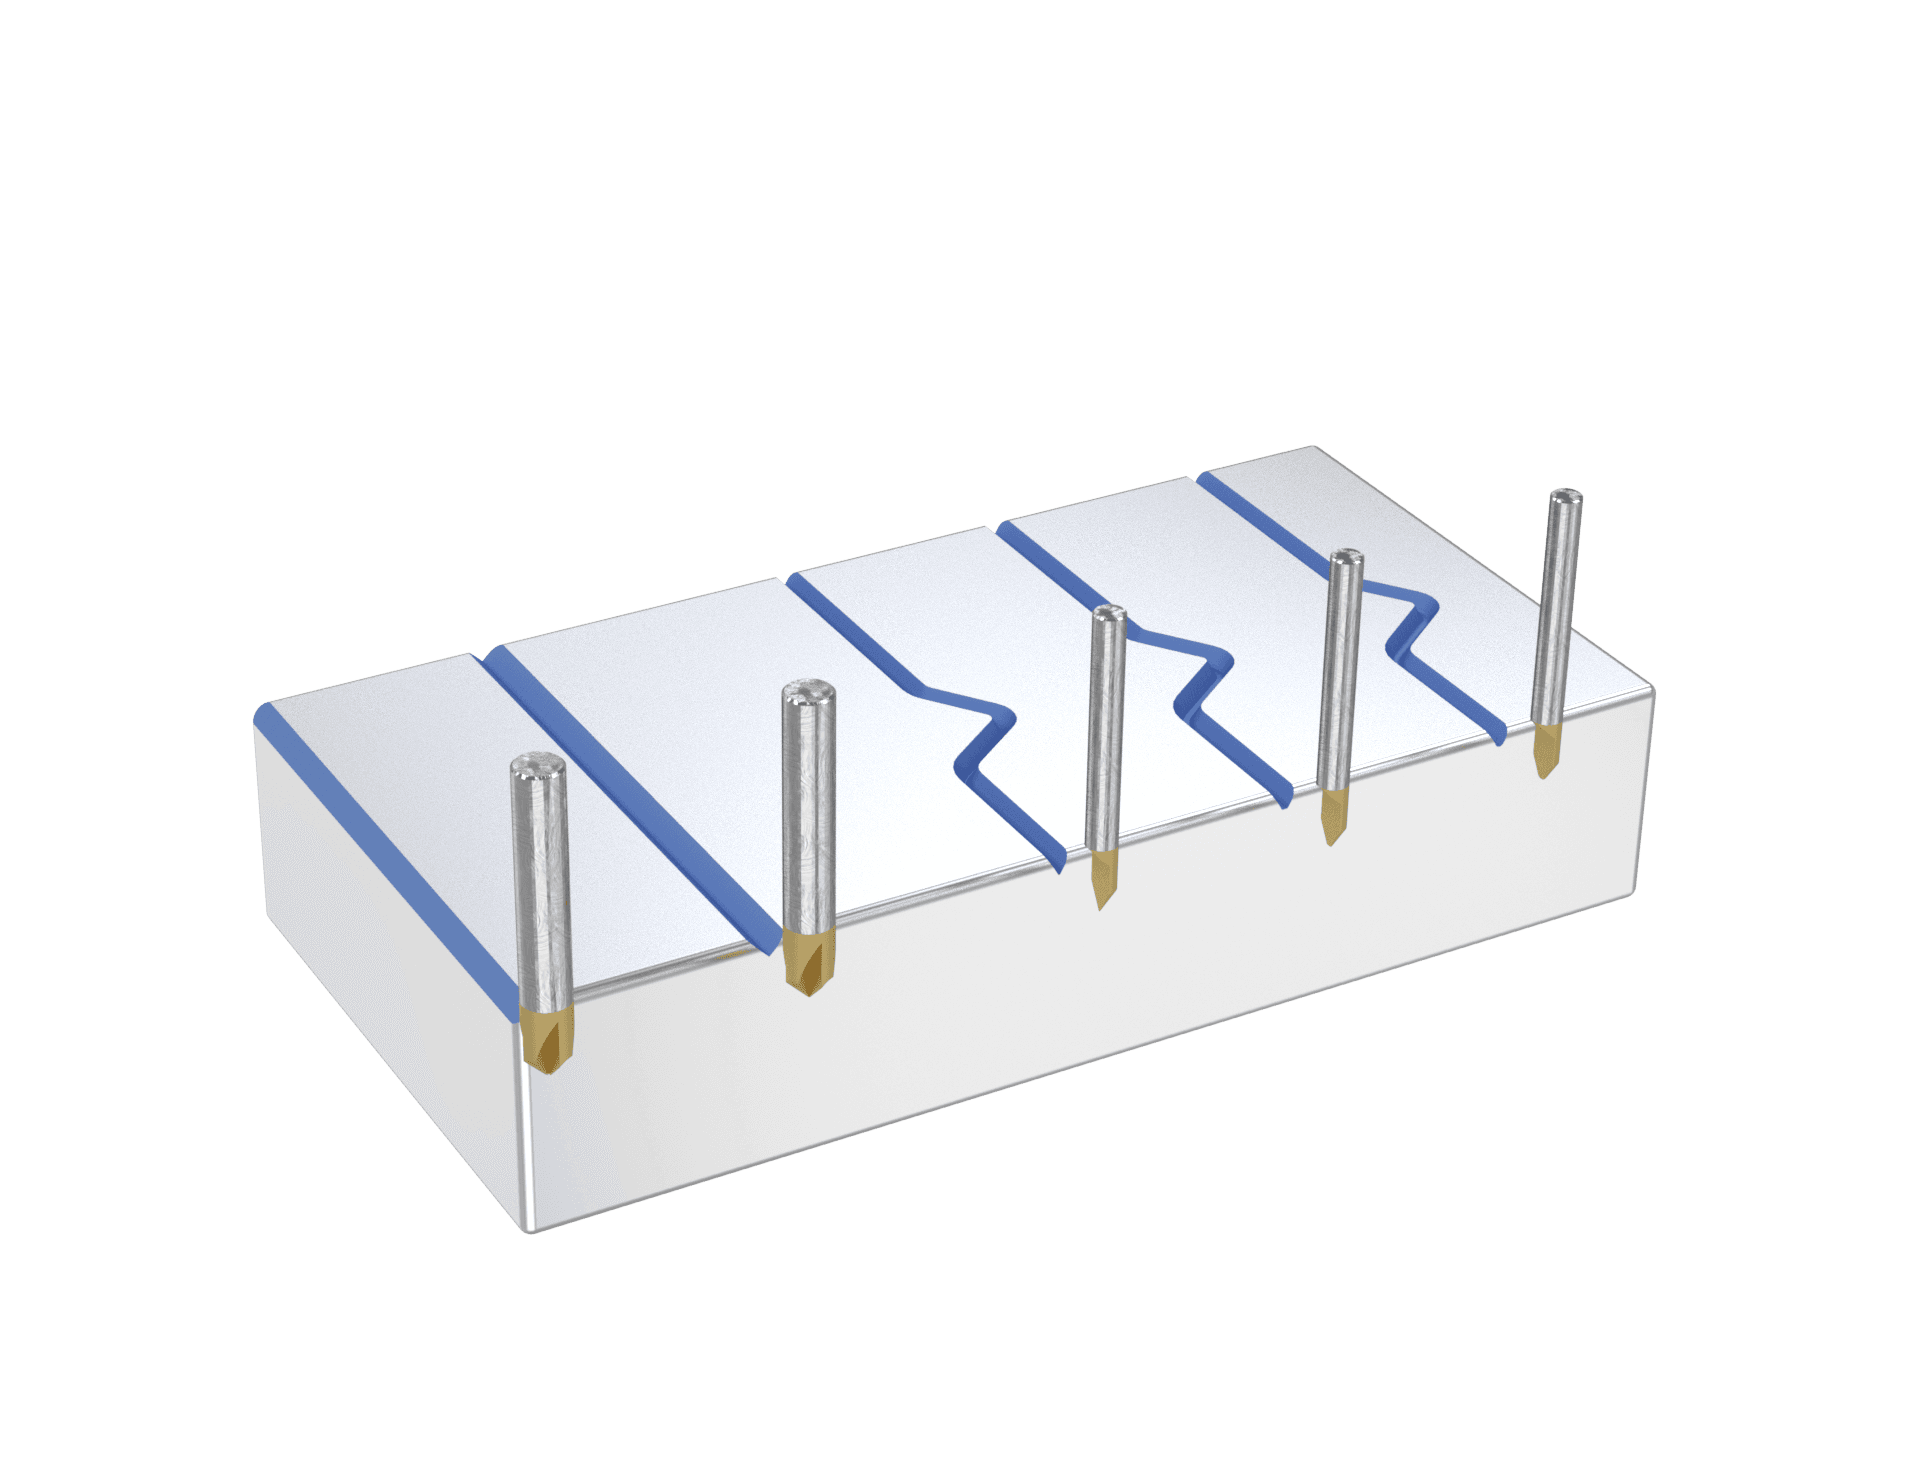
Spisse og radiusformede spisser for fasing, gravering og fine detaljer.
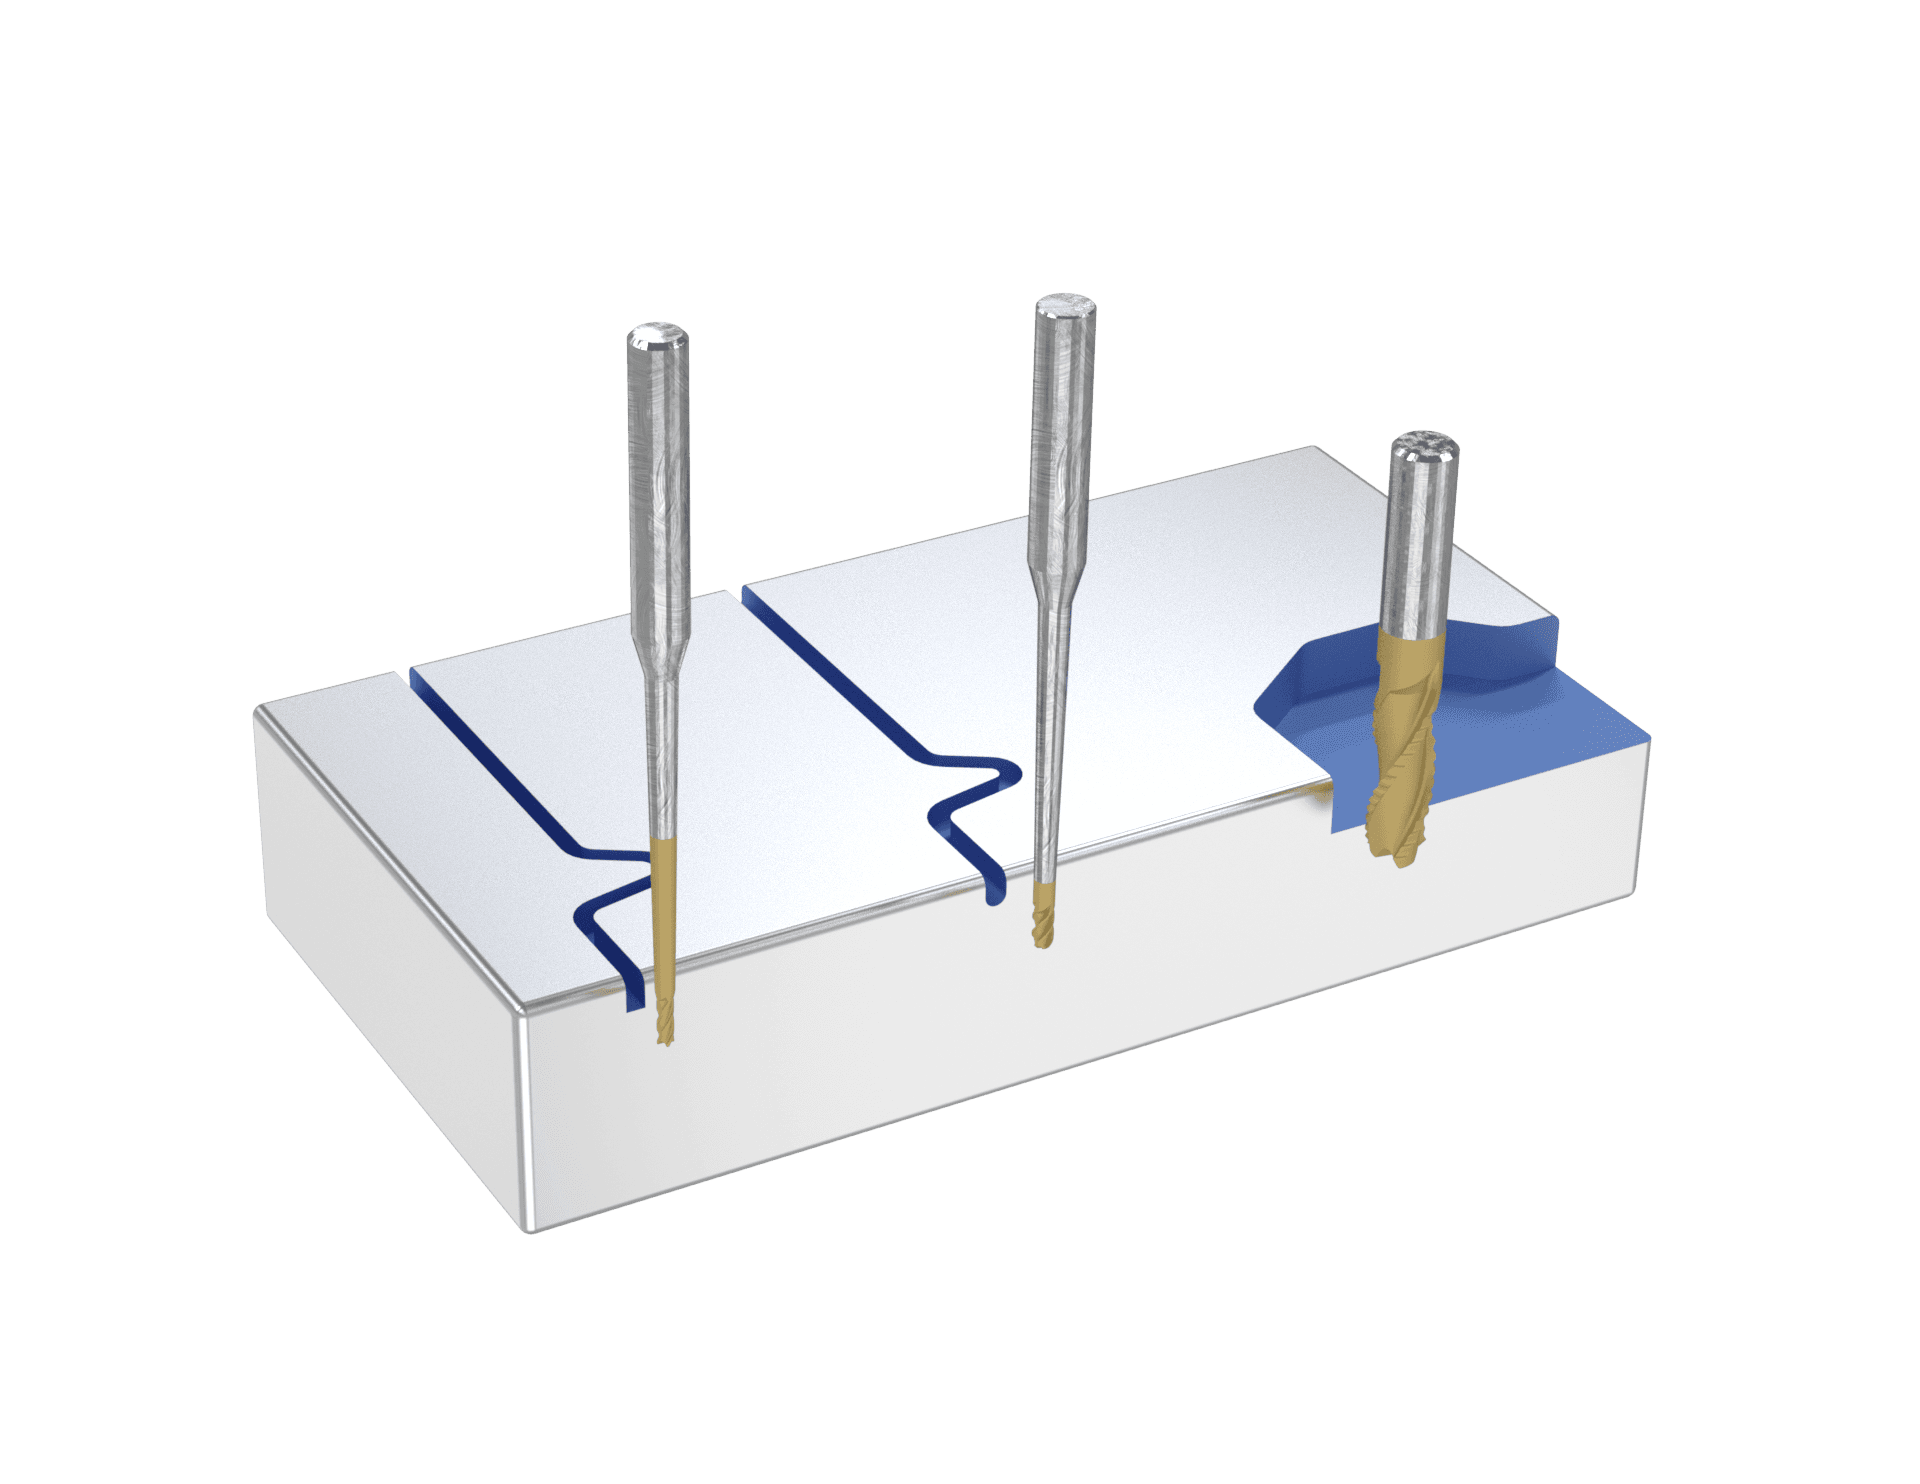
Geometrier med ekstra frigang og sponkontroll for finbearbeidingsstrøk.
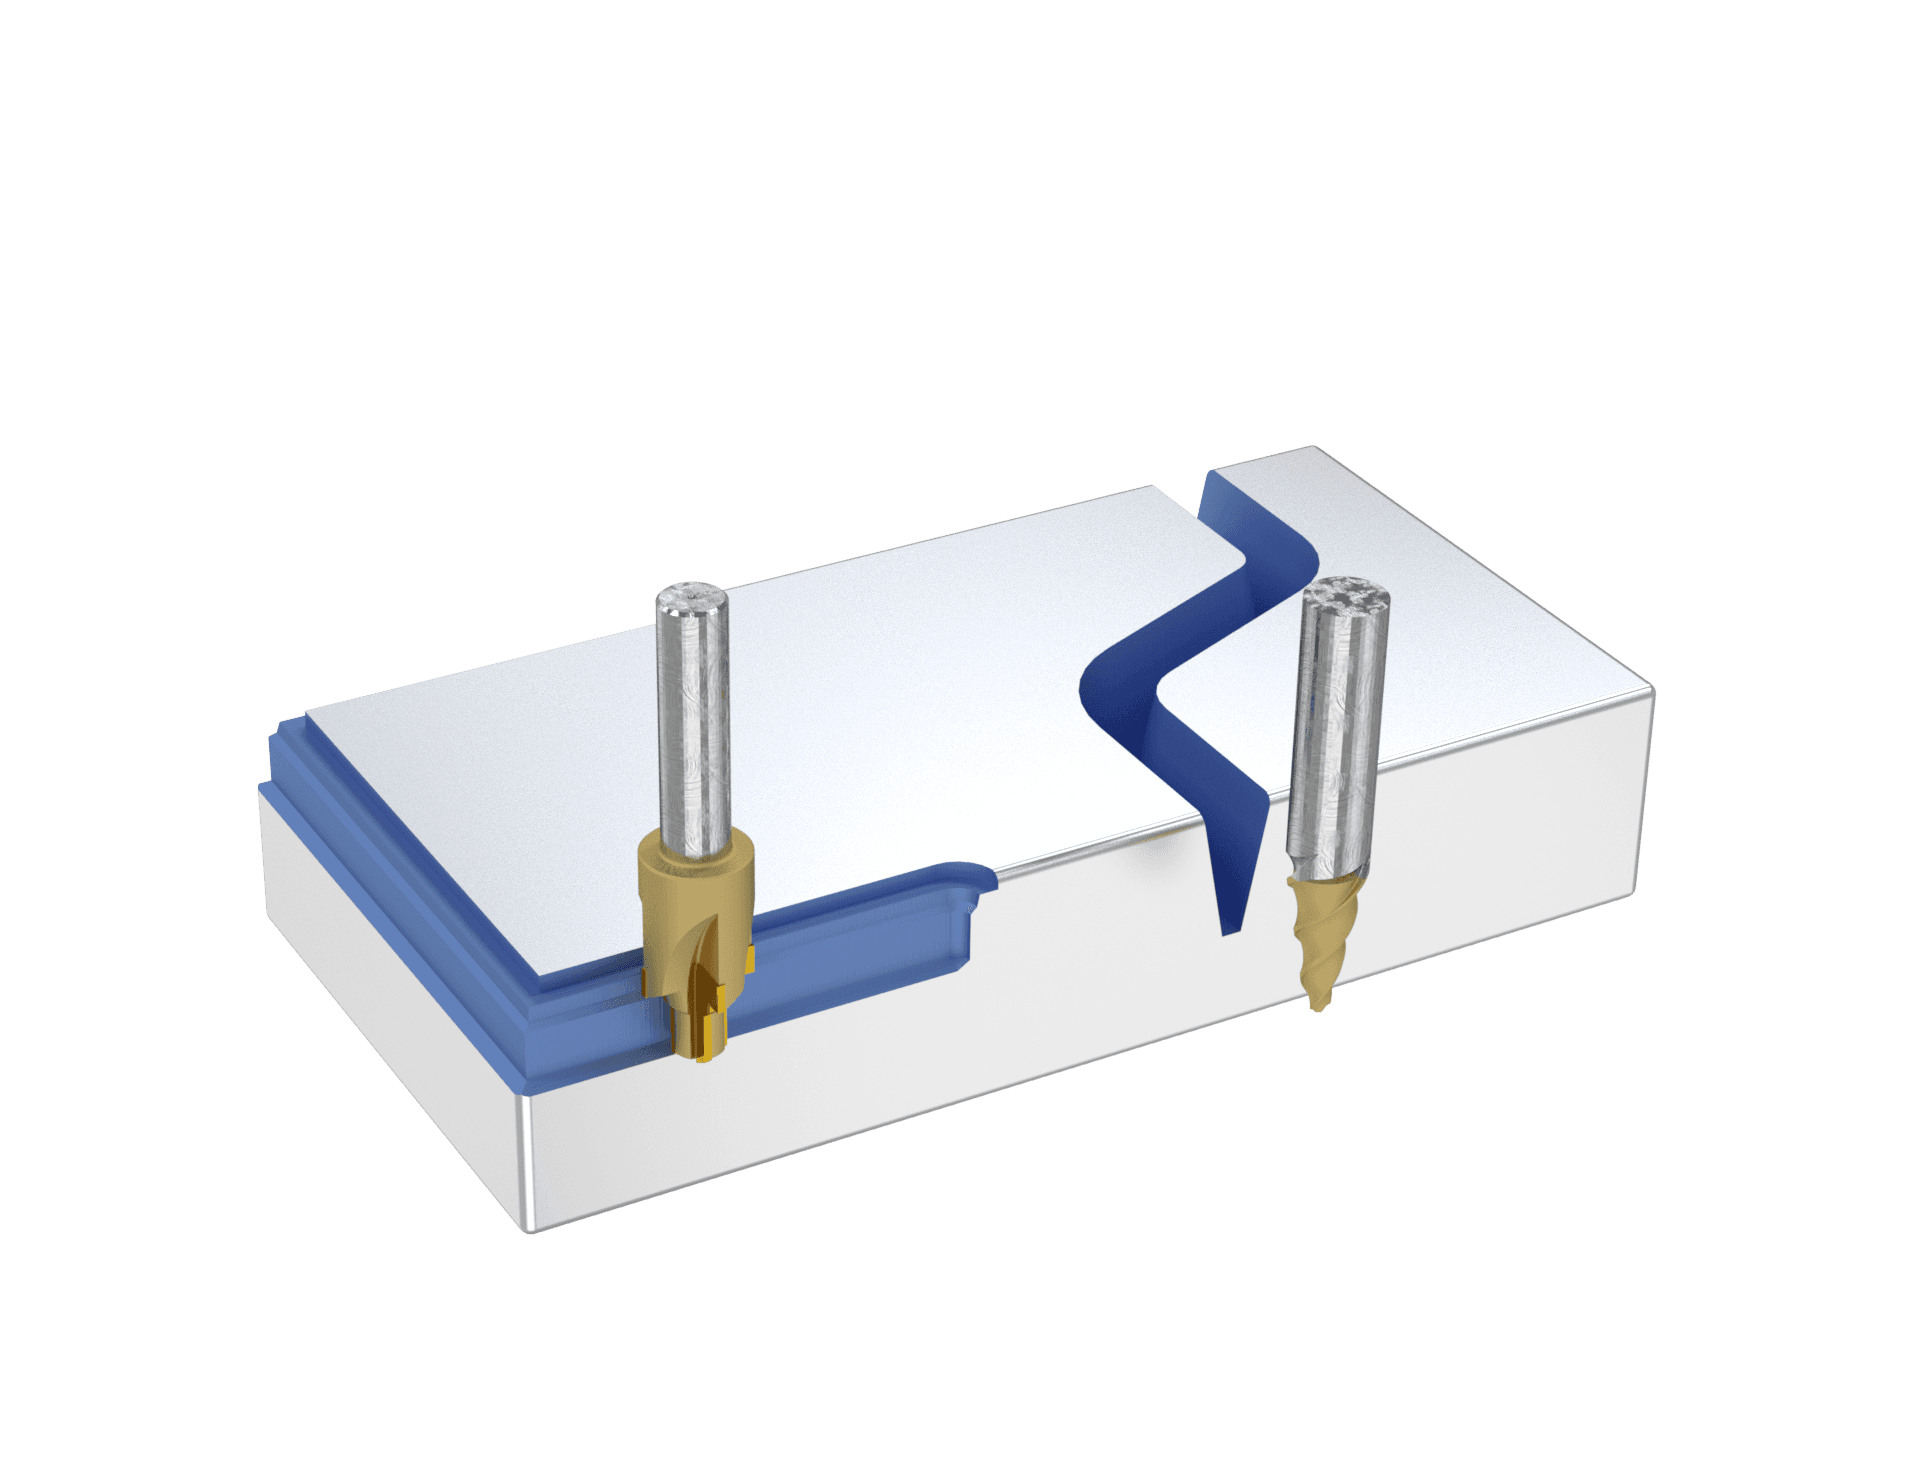
Presisjonsverktøy for hulrom, verktøy, former og innvendige kanaler.
Alle Bauron-pinnefreser kan produseres med det skaftgrensesnittet som passer best til maskinen og holderen din. Hver skafttype nedenfor vises med hvordan den monteres og hvor den gir best resultat.
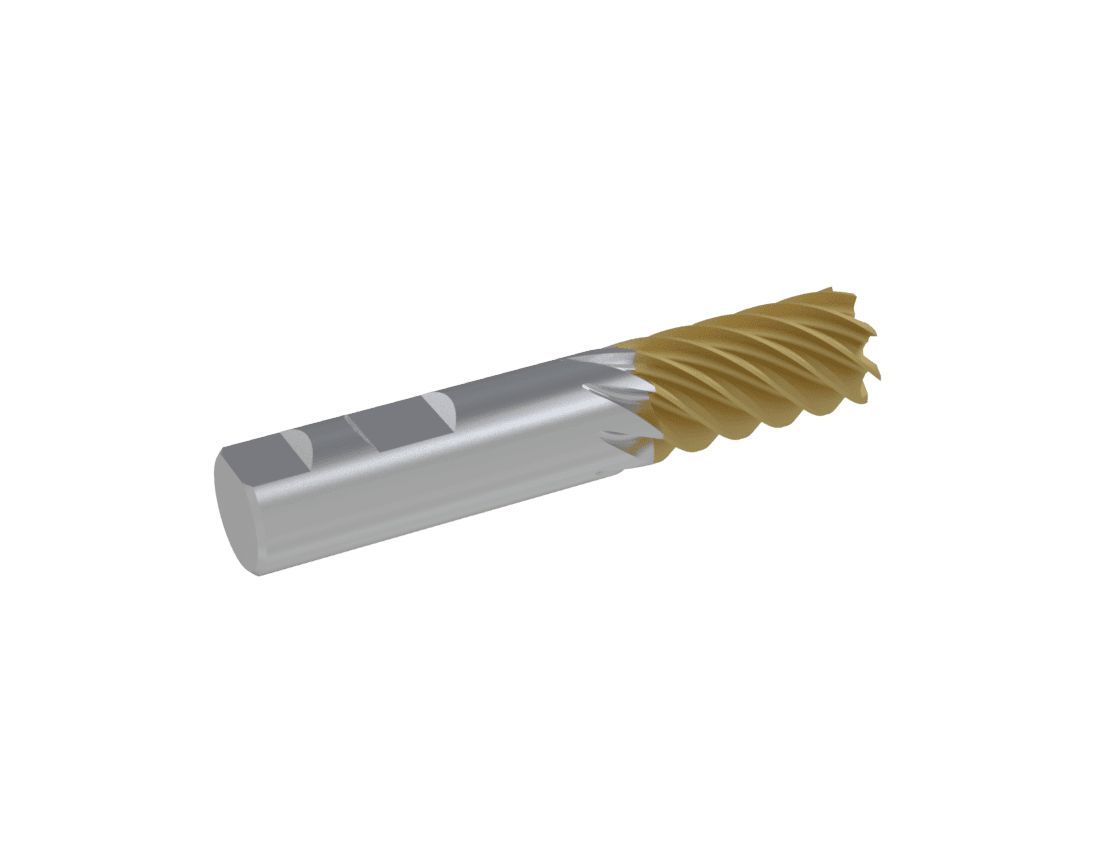
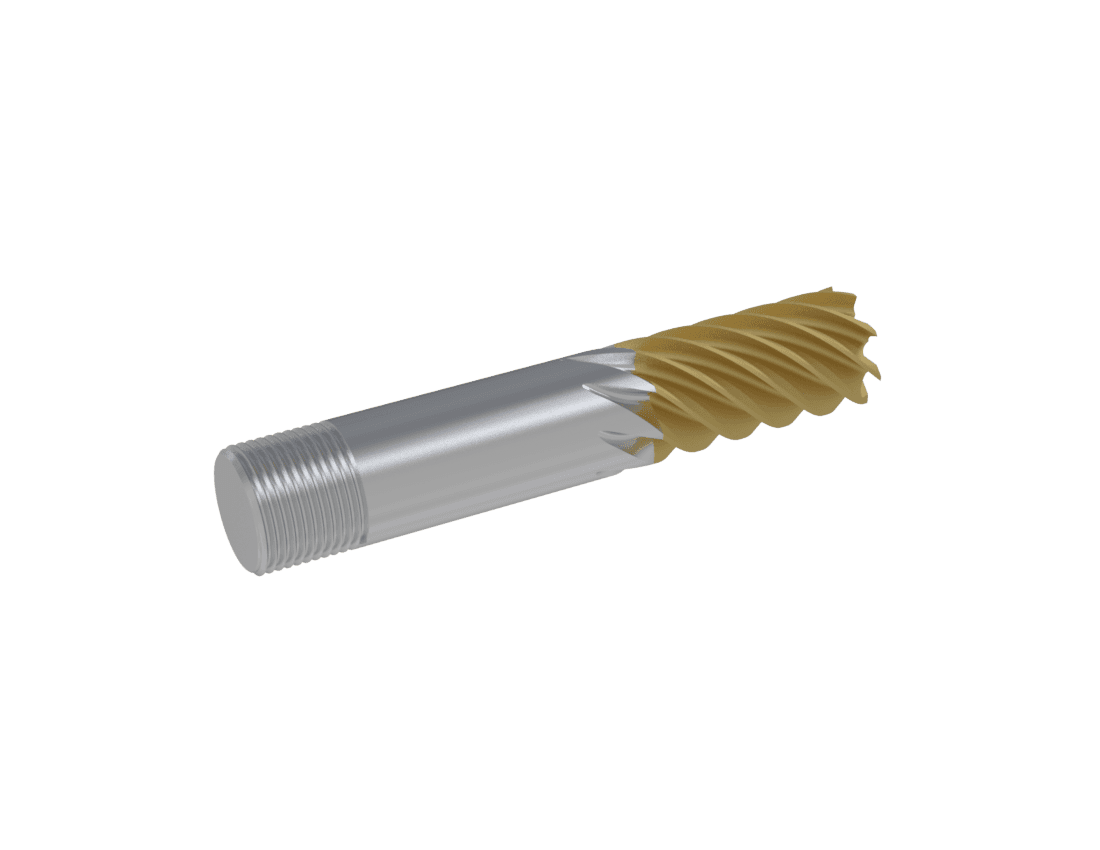
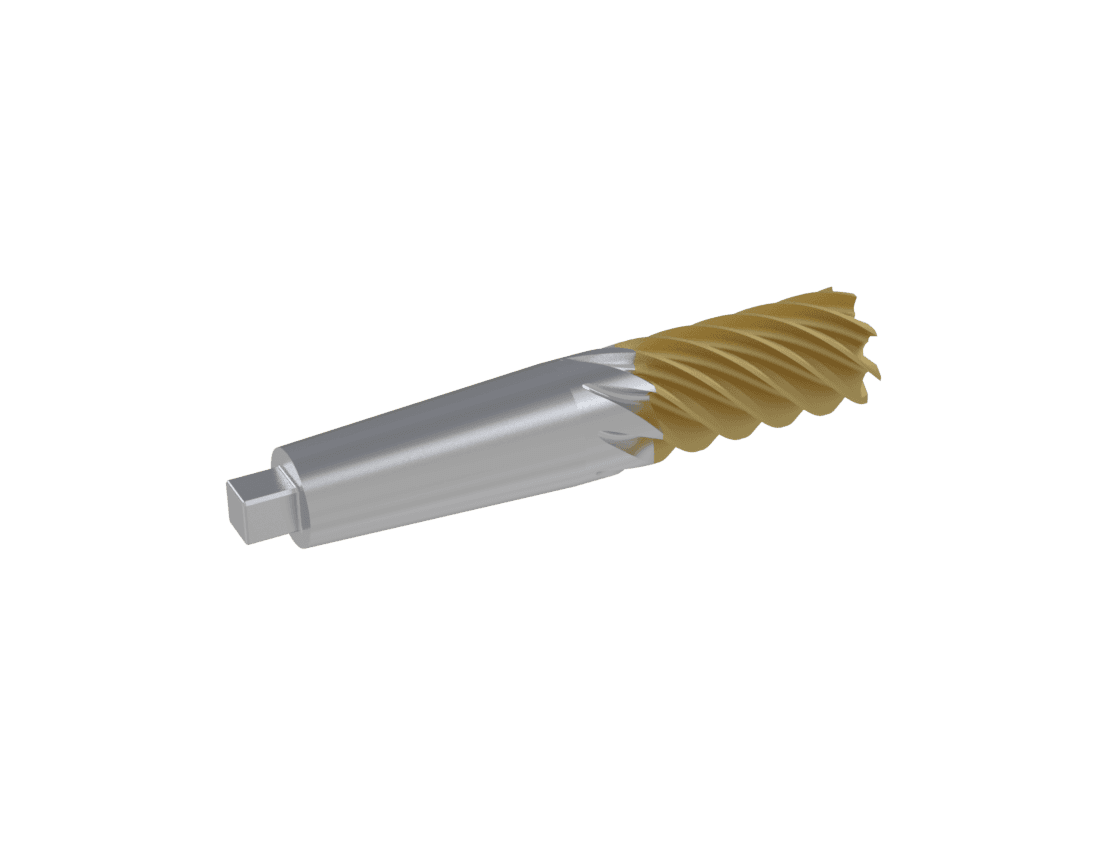
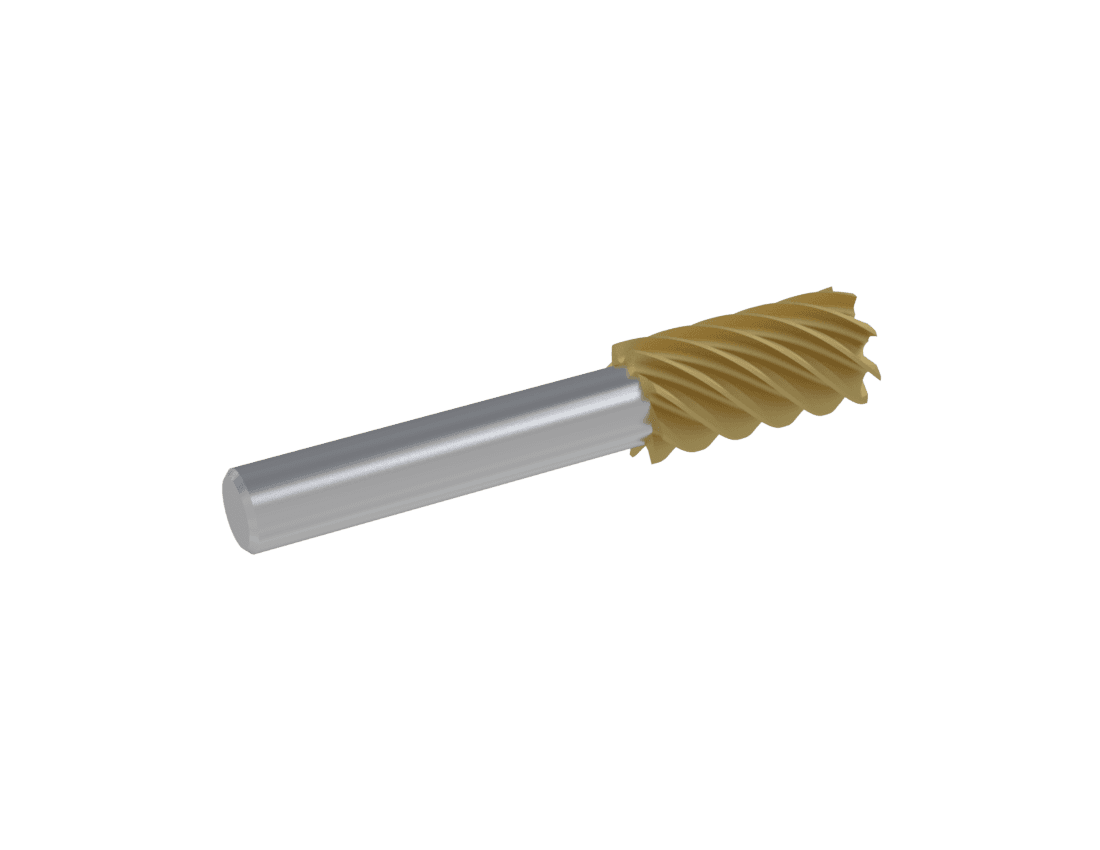
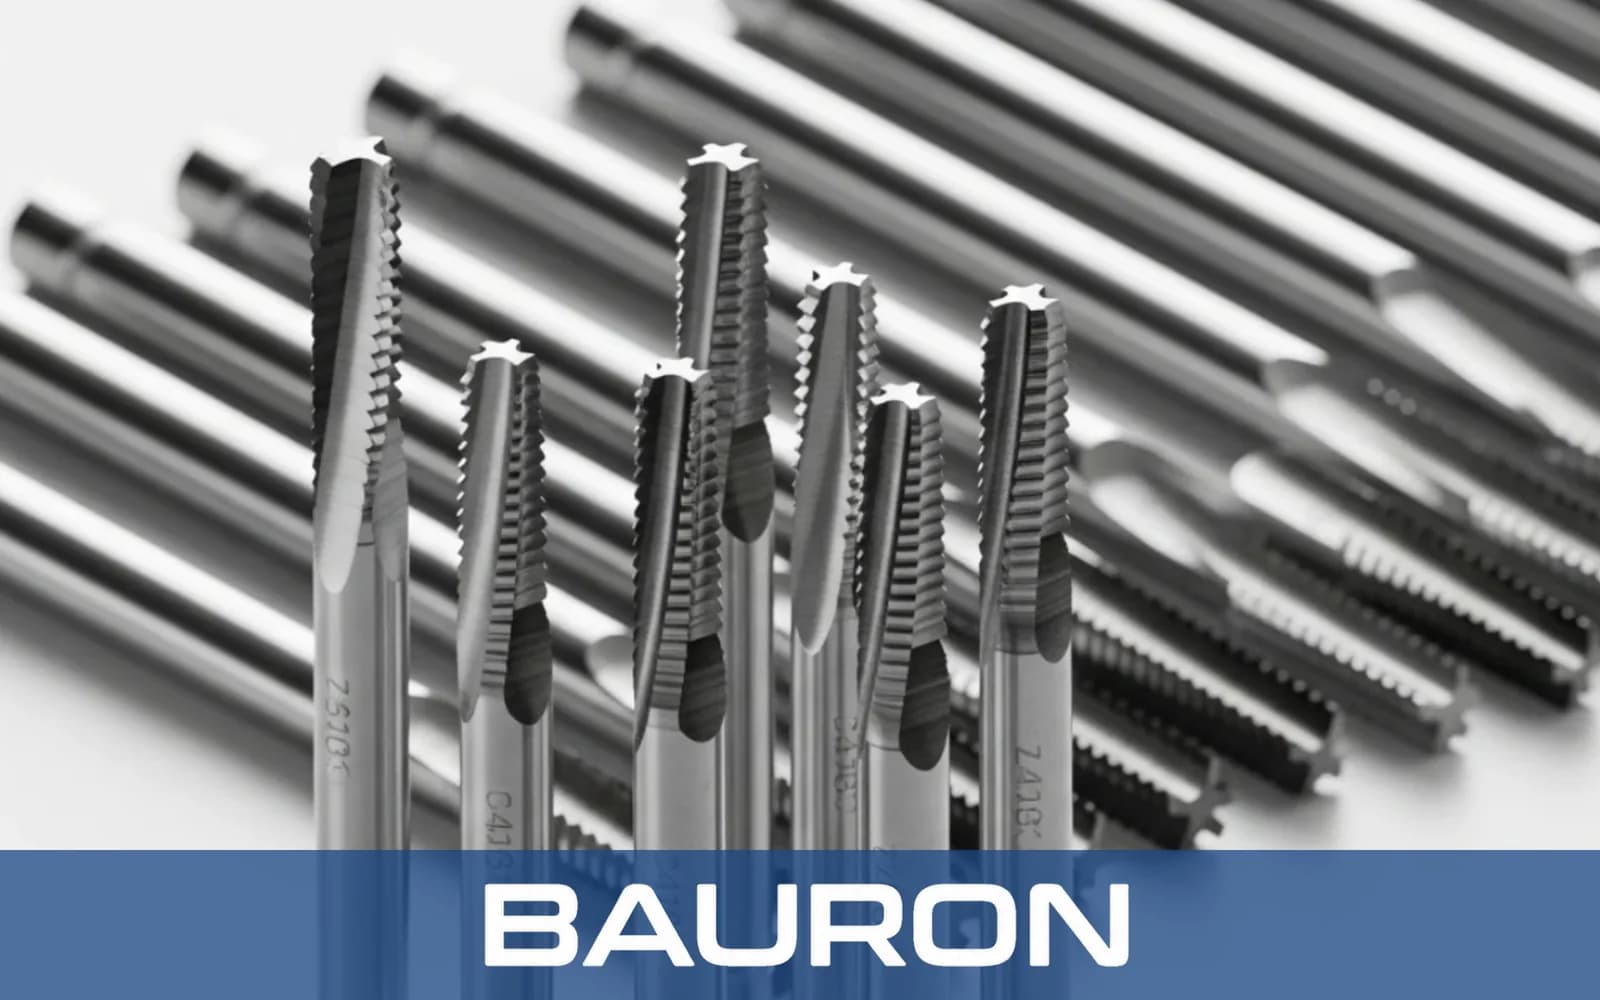
En høyere spiralvinkel gir en jevnere skjærende virkning og trekker sponene oppover fra dype hulrom, noe som gjør den egnet for ikke-jernholdige materialer. Lavere spiralvinkler gir sterkere tenner og motstår aksiale løftekrefter, noe som er en fordel ved profilering i seigt stål.
Kjernediameteren bestemmer den strukturelle stivheten. En større kjerne øker bøyestivheten og bidrar til å hindre utbøyning og vibrasjoner ved tunge snitt, men reduserer sponrommet som er tilgjengelig for sponavgang.
Ja. Bauron konstruerer skreddersydde sponsporgeometrier, sponspor med variabel deling, spesialtilpassede hjørneradier og spesielle halsfriganger direkte fra CAD-tegninger.
Avanserte PVD-belegg som AlTiN, DLC eller nACo fungerer som barrierer mot varme og friksjon. De gjør det mulig å kjøre verktøyene med høyere skjærehastighet samtidig som den skarpe, slipte geometrien under belegget bevares.
Trenger du optimaliserte pinnefresgeometrier, spesialprofiler eller spesialiserte høymatingsfreser til produksjonslinjen din? Rådfør deg med en applikasjonsingeniør fra Bauron.
Bauron samarbeider med produsenter om å gjennomgå verktøygeometri, substrat, belegg, rekkevidde, maskinforhold og produksjonskrav for standard og spesialtilpassede CNC-verktøy.
Send inn kravene dine