
Finkornet og ultrafinkornet hardmetall
Pulver på submikronnivå gir varmhardhet, skarpe egger og motstand mot abrasiv slitasje ved kontinuerlig fresing og boring med høy hastighet.
Bauron bruker verktøymaterialer med høy ytelse, substrater i massivt hardmetall og verktøystållegeringer av høy kvalitet for CNC-bearbeiding med høy hastighet og presisjonsbearbeiding av metall.
CNC-skjæreverktøy utsettes for ekstrem friksjon, mekaniske støt og høye termiske påkjenninger. Bauron bruker pulvermetallurgiske legeringer, finkornet massivt hardmetall og spesialstål, valgt ut fra behov som spenner fra slagseighet ved fresing med avbrutt snitt til varmhardhet ved kontinuerlig skjæring i superlegeringer. Valget av substrat påvirker direkte bearbeidingshastighet, overflatekvalitet og verktøylevetid.
Pulver på submikronnivå gir varmhardhet, skarpe egger og motstand mot abrasiv slitasje ved kontinuerlig fresing og boring med høy hastighet.
M2, M42 og HSS-Co balanserer seighet, bøyestyrke og varmebestandighet for krevende gjengebearbeiding, brotsjing og gjengetapping.
Jevn karbidfordeling gir bedre eggseighet og slitestyrke enn konvensjonelt støpt stål.
Ultraharde substrater for høyhastighetsbearbeiding av abrasive, ikke-jernholdige aluminiumslegeringer, kompositter og herdet stål opptil 65+ HRC.
Substrater for finbearbeiding med høy hastighet i varmebestandige nikkelbaserte superlegeringer og støpejern, ved temperaturer som bryter ned konvensjonelle metalliske verktøy.
For pinnefreser, rømmere, bor og formfreser vurderer Baurons applikasjonsingeniører fire grunnleggende mekaniske egenskaper.
En høyere andel hardfase beskytter skjæreeggene mot kontinuerlig friksjonsslitasje.
Hardmetallsorter med høy seighet tar opp vibrasjoner og avbrutte snitt uten mikroflising i eggen.
Avanserte substrater i hardmetall og cermet beholder eggintegriteten over 900°C.
Stabile substrater motstår reaksjoner, oksidasjon og diffusjonsslitasje i krevende superlegeringer for luftfart.
Bruksspesifikke belegg forbedrer substratets slitasjeegenskaper og reduserer samtidig friksjon og termisk nedbrytning.
En varmebarriere for tørrfresing av titan, rustfritt stål og nikkelbaserte superlegeringer.
En glatt overflate med lav friksjon som bidrar til å hindre sponsveising og påbygd egg ved bearbeiding av aluminium.
Overflatehardhet opptil 45 GPa for grov- og finbearbeiding med høy hastighet i forherdet stål.
Smøreevne og god sponavgang i aluminium og andre ikke-jernholdige legeringer.
Varmebestandig hardmetall med AlTiN for profilering av turbinkomponenter i Inconel og lommefresing av flyskrogdeler i titan.
Skarpt finkornet hardmetall for gradfri fresing av titanimplantater og PEEK-polymerer.
Verktøy i PM-stål og hardmetall for kontinuerlig produksjon av motorblokker i støpejern og girkassekomponenter i aluminium.
Freser i hardmetall med nanokomposittbelegg for finbearbeiding med høy hastighet av herdet stål i formhulrom.
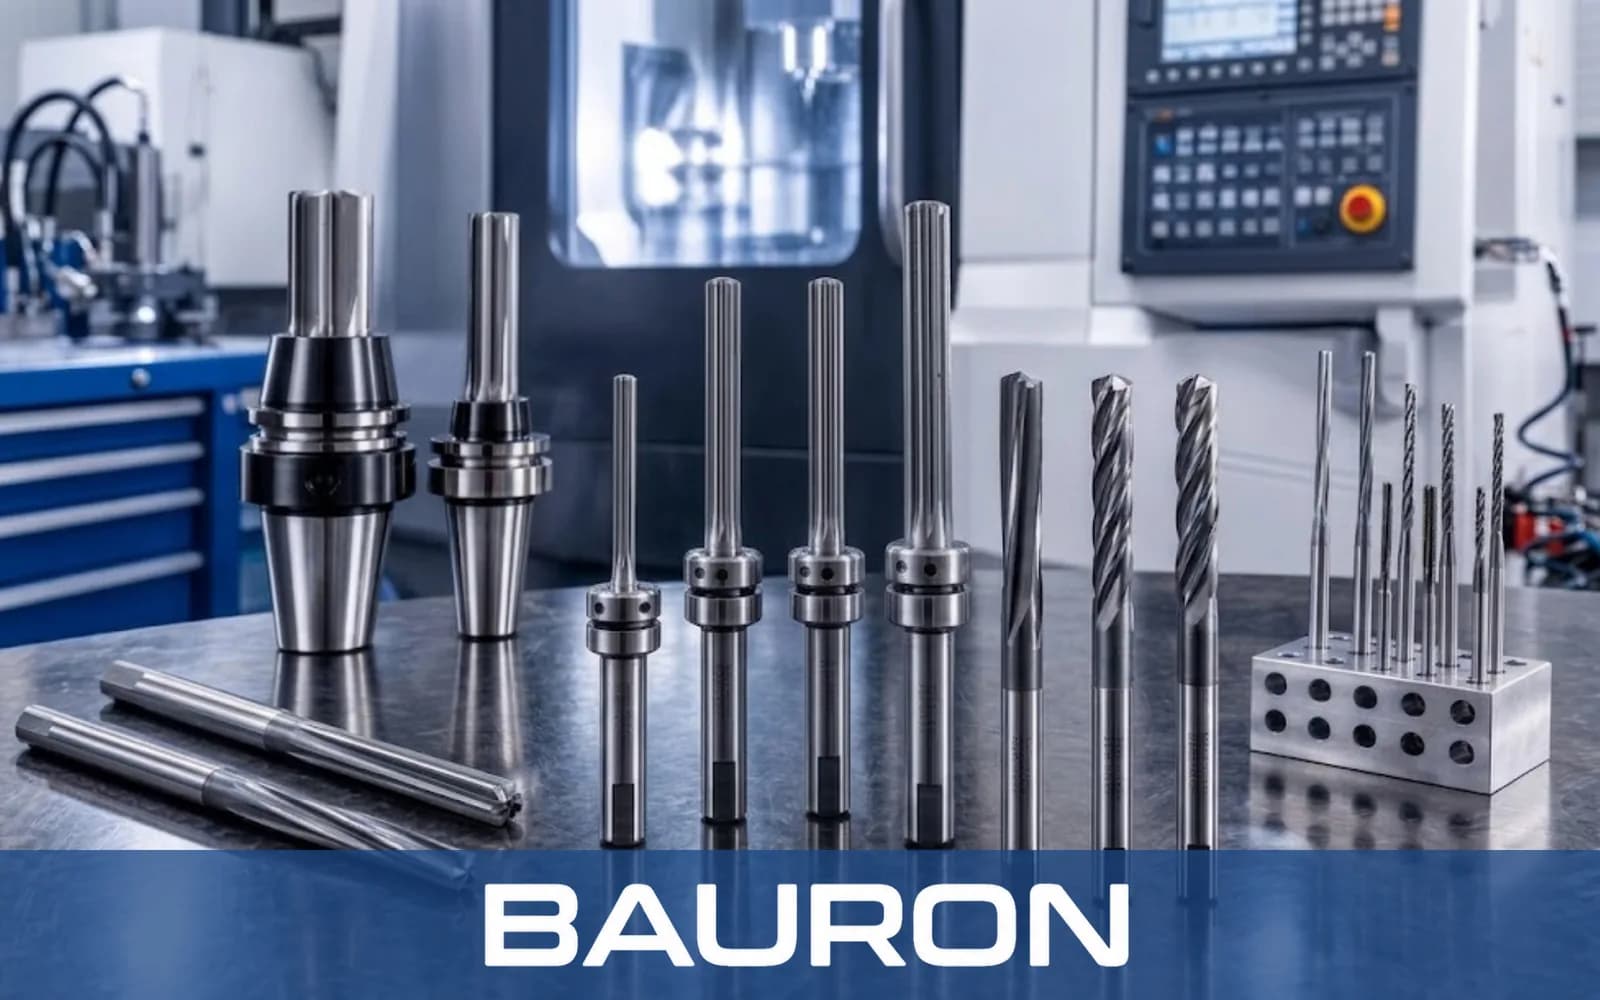
Finkornet massivt hardmetall kombinert med et bruksspesifikt PVD-belegg som AlTiN eller nACo er generelt det beste valget for høyhastighetsfresing, takket være varmhardheten og slitestyrken.
Massivt hardmetall gir høyere hardhet og slitestyrke, noe som gir høyere skjærehastigheter og lengre levetid. HSS-Co har høyere bøyestyrke og seighet og brekker derfor mindre lett i ustabile oppspenninger eller ved manuell bearbeiding.
Ja. Bauron vurderer emnets hardhet, skjærehastighet, kjølemiddeltilførsel og maskinens stivhet for å velge hardmetallsort, kornstørrelse og beleggkonfigurasjon.
Ja. Bauron produserer spesialtilpassede rømmere med flere diametre, trinnbor, pinnefreser og formfreser i massivt hardmetall og pulvermetallurgisk stål, eller med PCD- og CBN-spisser, etter produksjonstegninger.
Rådfør deg med en verktøyingeniør hos Bauron for å finne kombinasjonen av substrat og belegg som gir lavest kostnad per del i ditt CNC-oppsett.
Bauron samarbeider med produsenter om å gjennomgå verktøygeometri, substrat, belegg, rekkevidde, maskinforhold og produksjonskrav for standard og spesialtilpassede CNC-verktøy.
Send inn kravene dine