
Spissvinkel
Standard spissvinkel på 118° passer for myke metaller og vanlig stål. Større spissvinkler på 135° til 140° gir kortere spon og reduserer deformasjonsherding i rustfritt stål og titan.
Denne tekniske guiden beskriver de grunnleggende prinsippene for design av bor, teknikker for kjerneutspissing, sponsporgeometrier og konstruksjon av spesialverktøy for hullbearbeiding med høy ytelse.
Optimalisert design av CNC-bor er avgjørende for rette hullakser, utmerket overflatekvalitet og maksimal verktøylevetid. Hullbearbeiding byr på særegne utfordringer med sponavgang og friksjonsvarme, fordi skjærehastigheten faller til null helt i sentrum av verktøyet. Effektive CNC-boreverktøy balanserer kjernestyrke, spissens evne til selvsentrering og åpent sponsporvolum for kontinuerlig sponavgang.
Standard spissvinkel på 118° passer for myke metaller og vanlig stål. Større spissvinkler på 135° til 140° gir kortere spon og reduserer deformasjonsherding i rustfritt stål og titan.
Kjerneutspissing med S-slip eller delt spiss reduserer de aksiale matekreftene, hindrer at boret vandrer og lar boret sentrere seg selv i CNC-oppsettet uten forboring med punktbor.
En kraftig kjerne øker bøyestivheten og motvirker utbøyning ved dyphullsboring, mens bakkonisitet reduserer friksjonen langs føringsfasen.
Utførelser med dobbel føringsfase gir ekstra støtte mot hullveggen og forbedrer hullets retthet og rundhet ved dyphullsboring.
Effektiv sponavgang bidrar til å hindre sponpakking, verktøybrudd og riper i hullveggen under kontinuerlige boresykluser.
Åpne, buede sponsporprofiler gir mer sponrom og muliggjør dyphullsboring fra 10×D til 30×D uten hyppig trinnboring.
Spiralformede innvendige kjølekanaler leverer kjølemiddel med høyt trykk direkte til skjæreeggene, skyller raskt bort sponene og kjøler samtidig tverreggen.
Speilpolerte sponsporflater reduserer friksjonen og bidrar til å hindre sponsveising i klebrige, ikke-jernholdige aluminiums- og kobberlegeringer.
Bruk høye spiralvinkler på 30°–38°, ultraskarpe skjæreegger, polerte åpne sponspor og DLC- eller ZrN-belegg for å hindre påsmøring av materiale.
Kraftig kjerne, 140° delt spiss, mikrohonede skjæreegger og AlTiN- eller nACo-belegg tåler varme og deformasjonsherding.
Flate spissvinkler på 140°, forsterkede hjørnefaser og slitesterke hardmetallsubstrater motstår abrasiv slitasje på føringsfasene.
Spesialiserte geometrier med dobbel spissvinkel eller dolkspiss skjærer abrasive fibre rent og hindrer delaminering og grader ved utgangen.
Bauron produserer et komplett utvalg av boreverktøy, gruppert etter bruksområde. Hvert kategoridiagram nedenfor vises sammen med bortypene det omfatter.
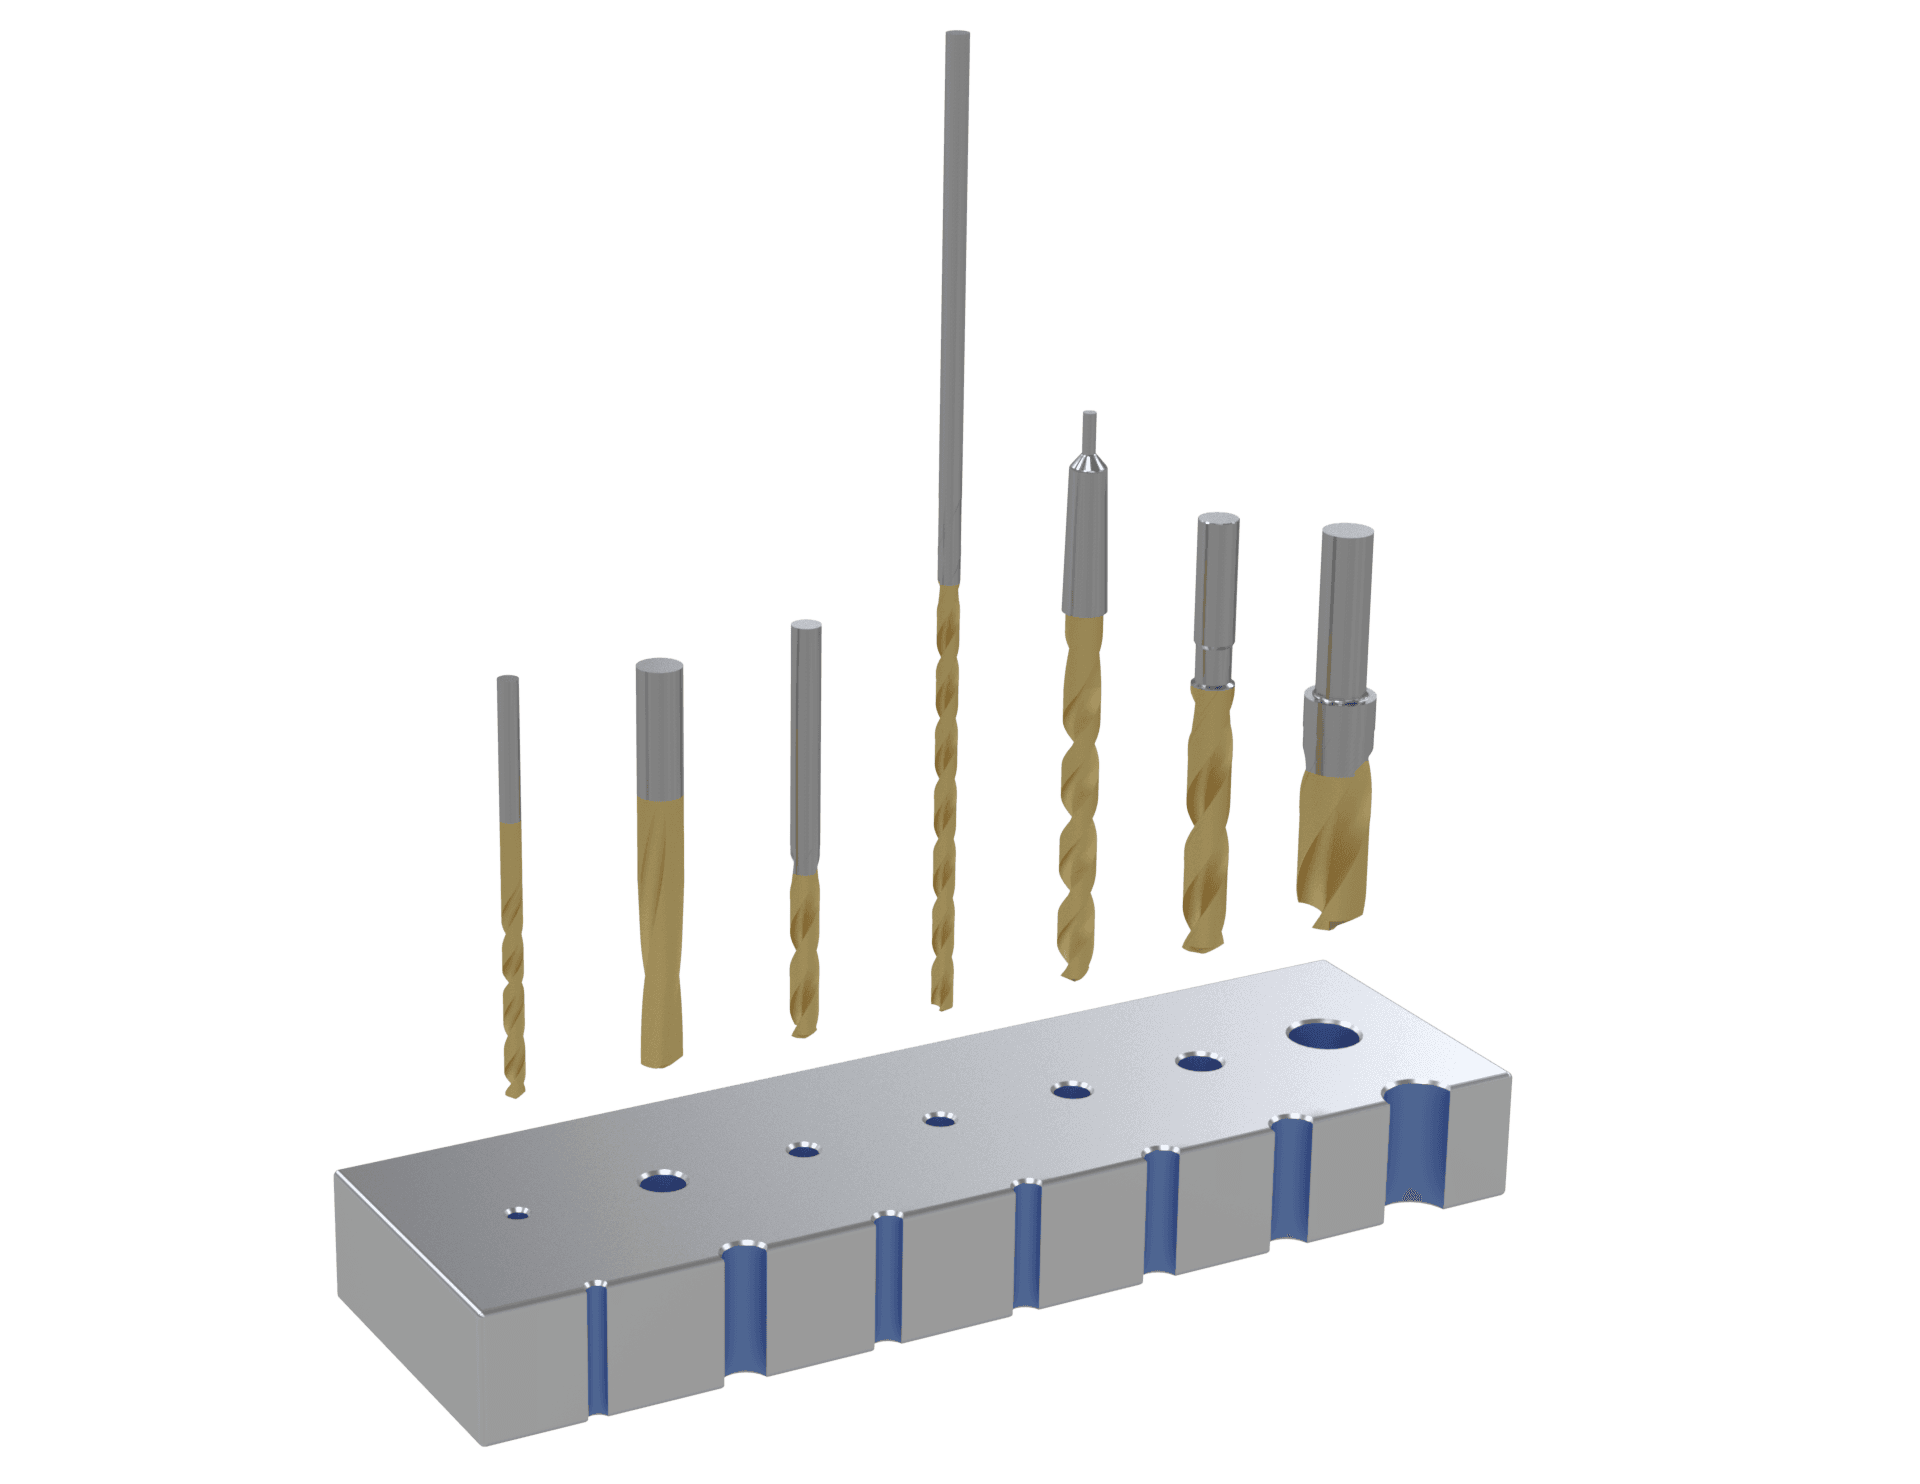
Allsidige bor for daglig hullbearbeiding i en rekke materialer.
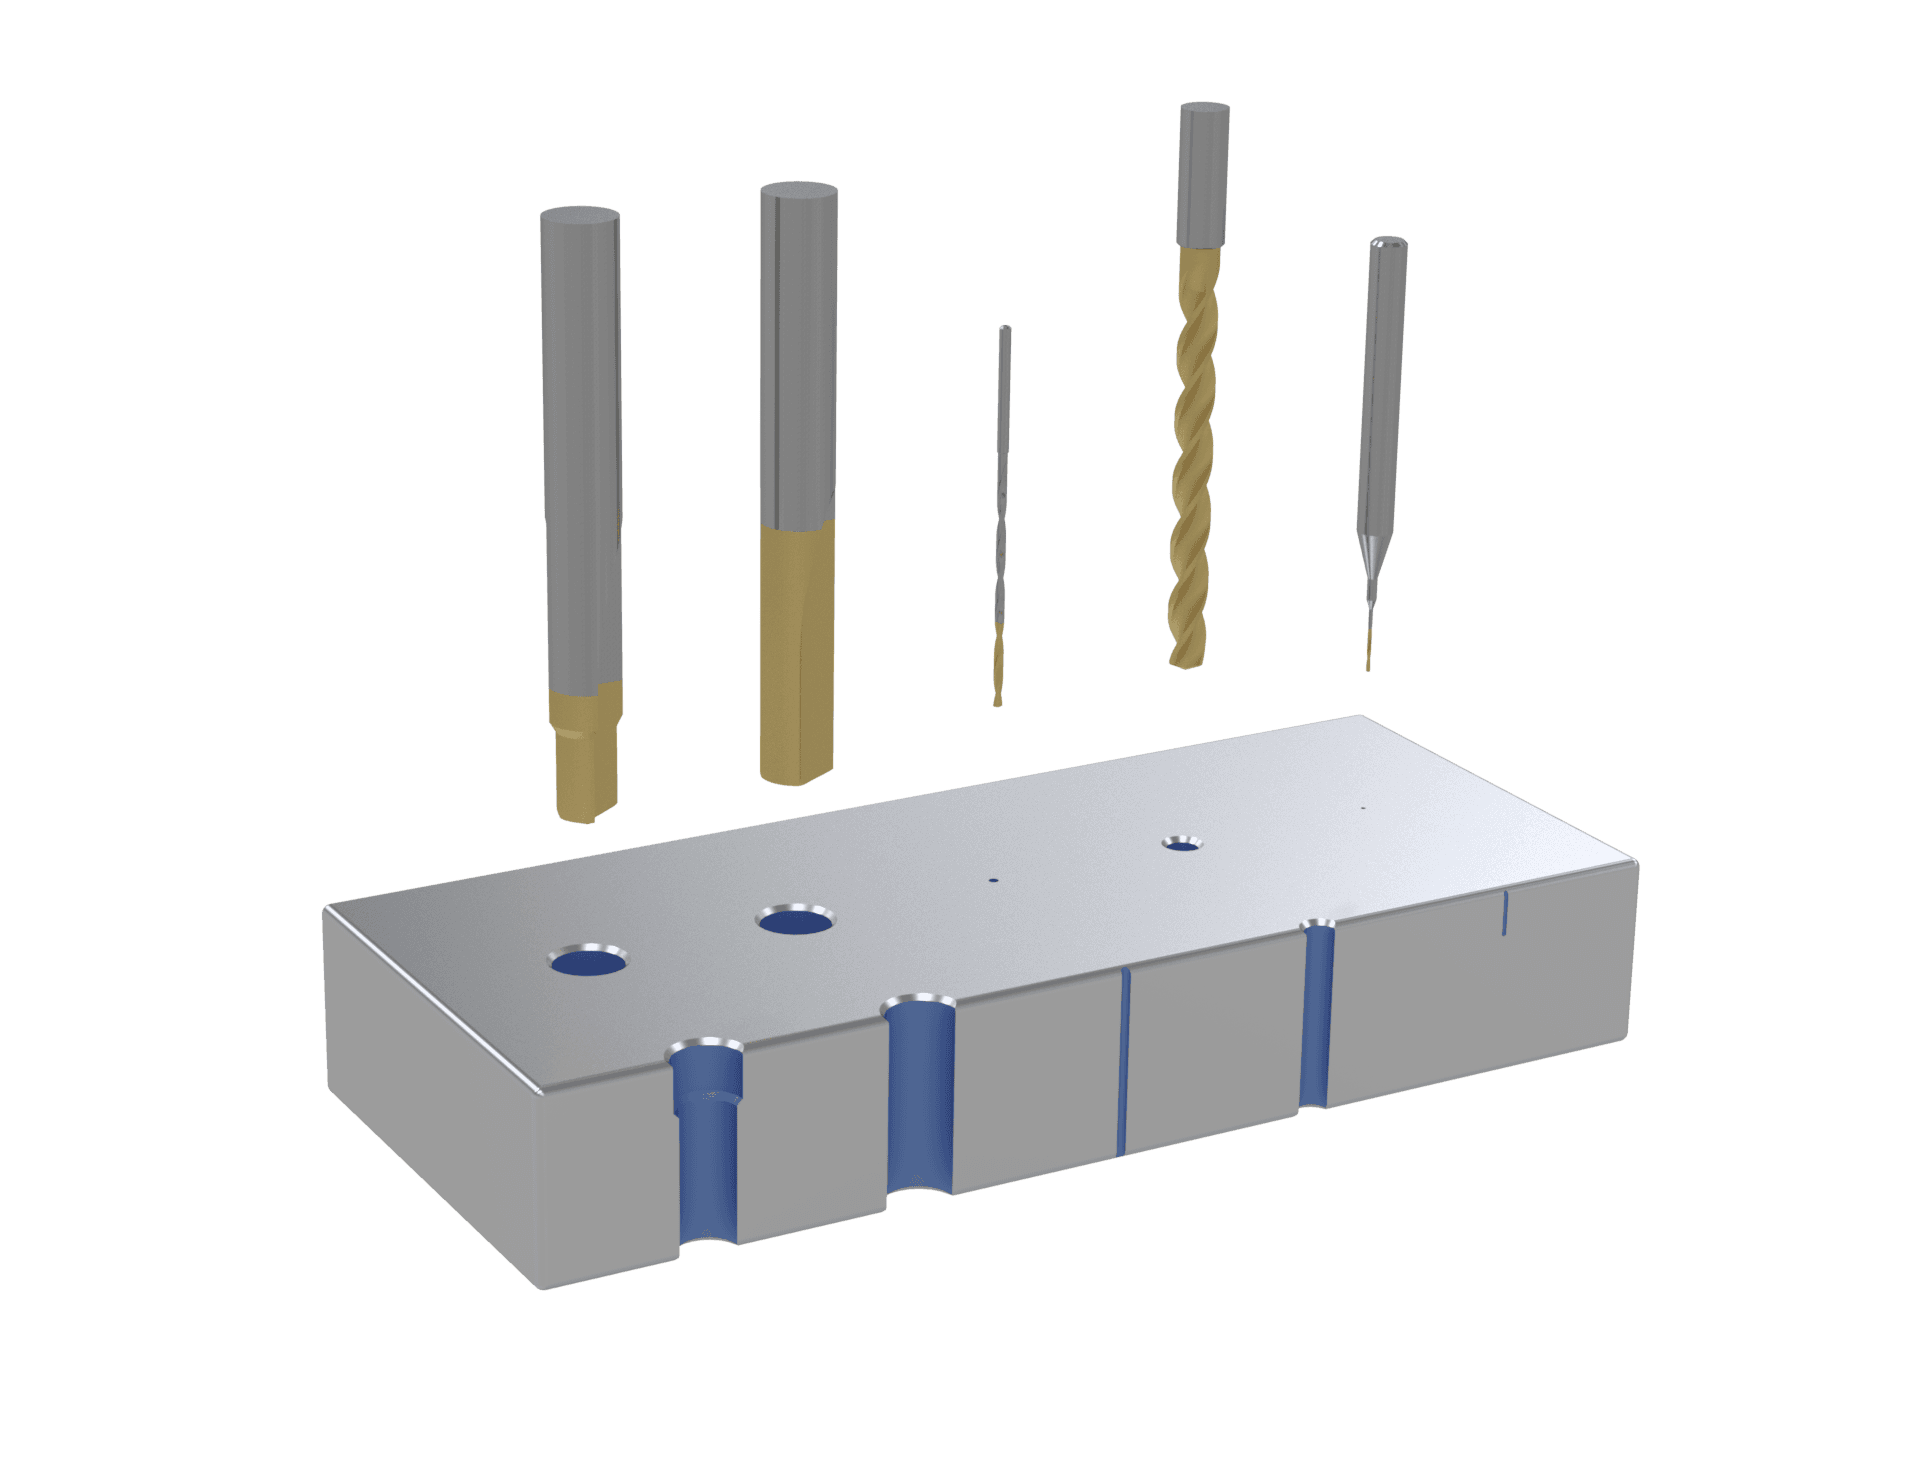
Spesialiserte sponsporgeometrier og mikrostørrelser for krevende eller ømfintlig arbeid.
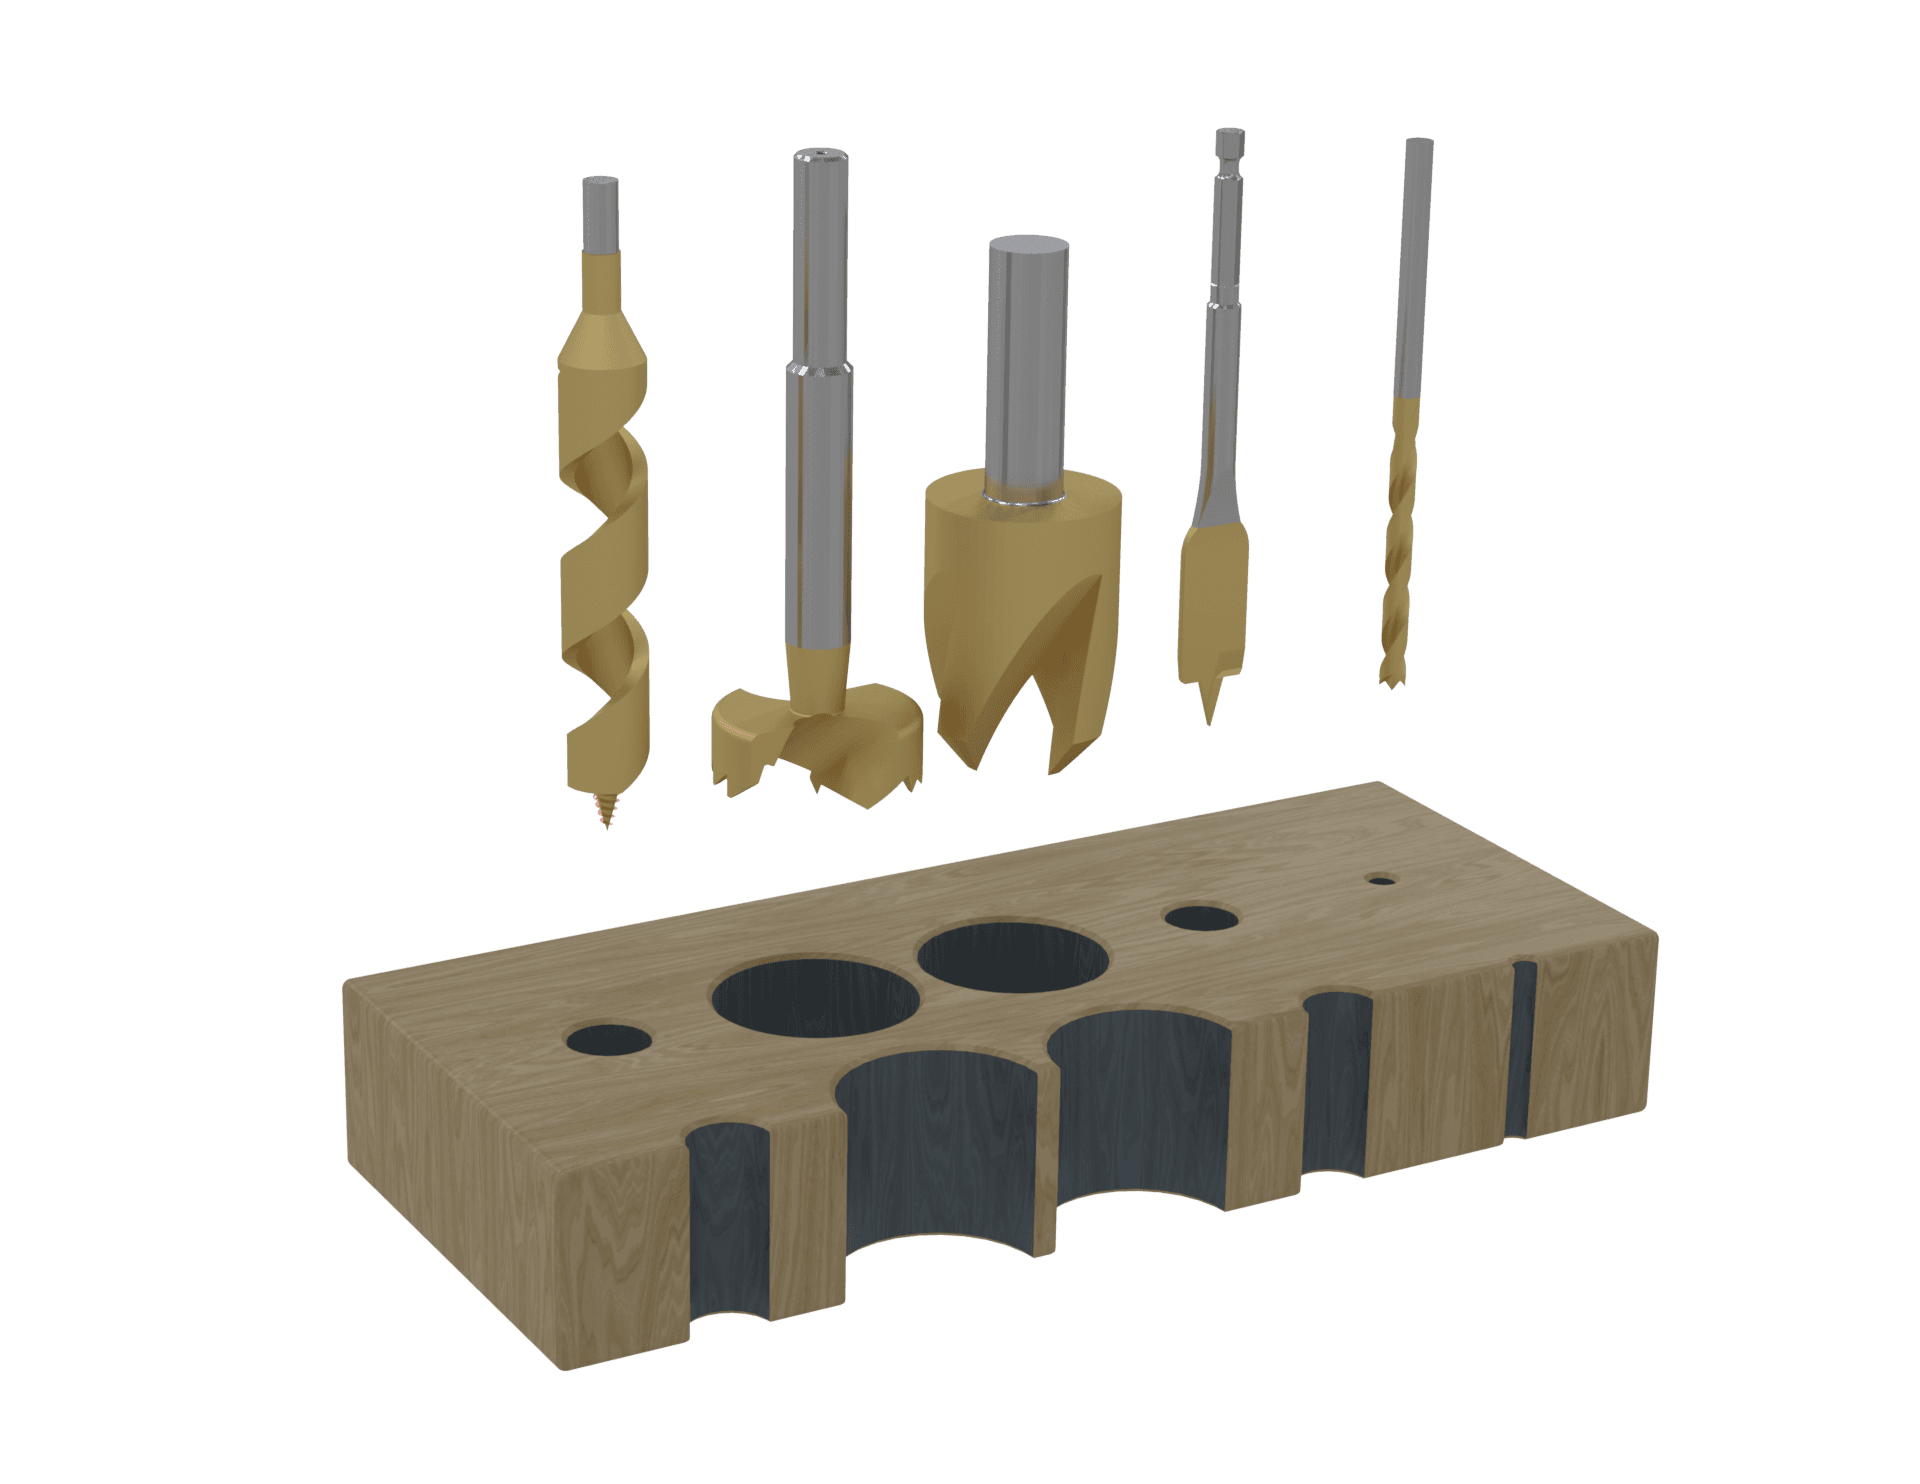
Spesialutviklede geometrier for rene, kontrollerte hull i tre og myke materialer.
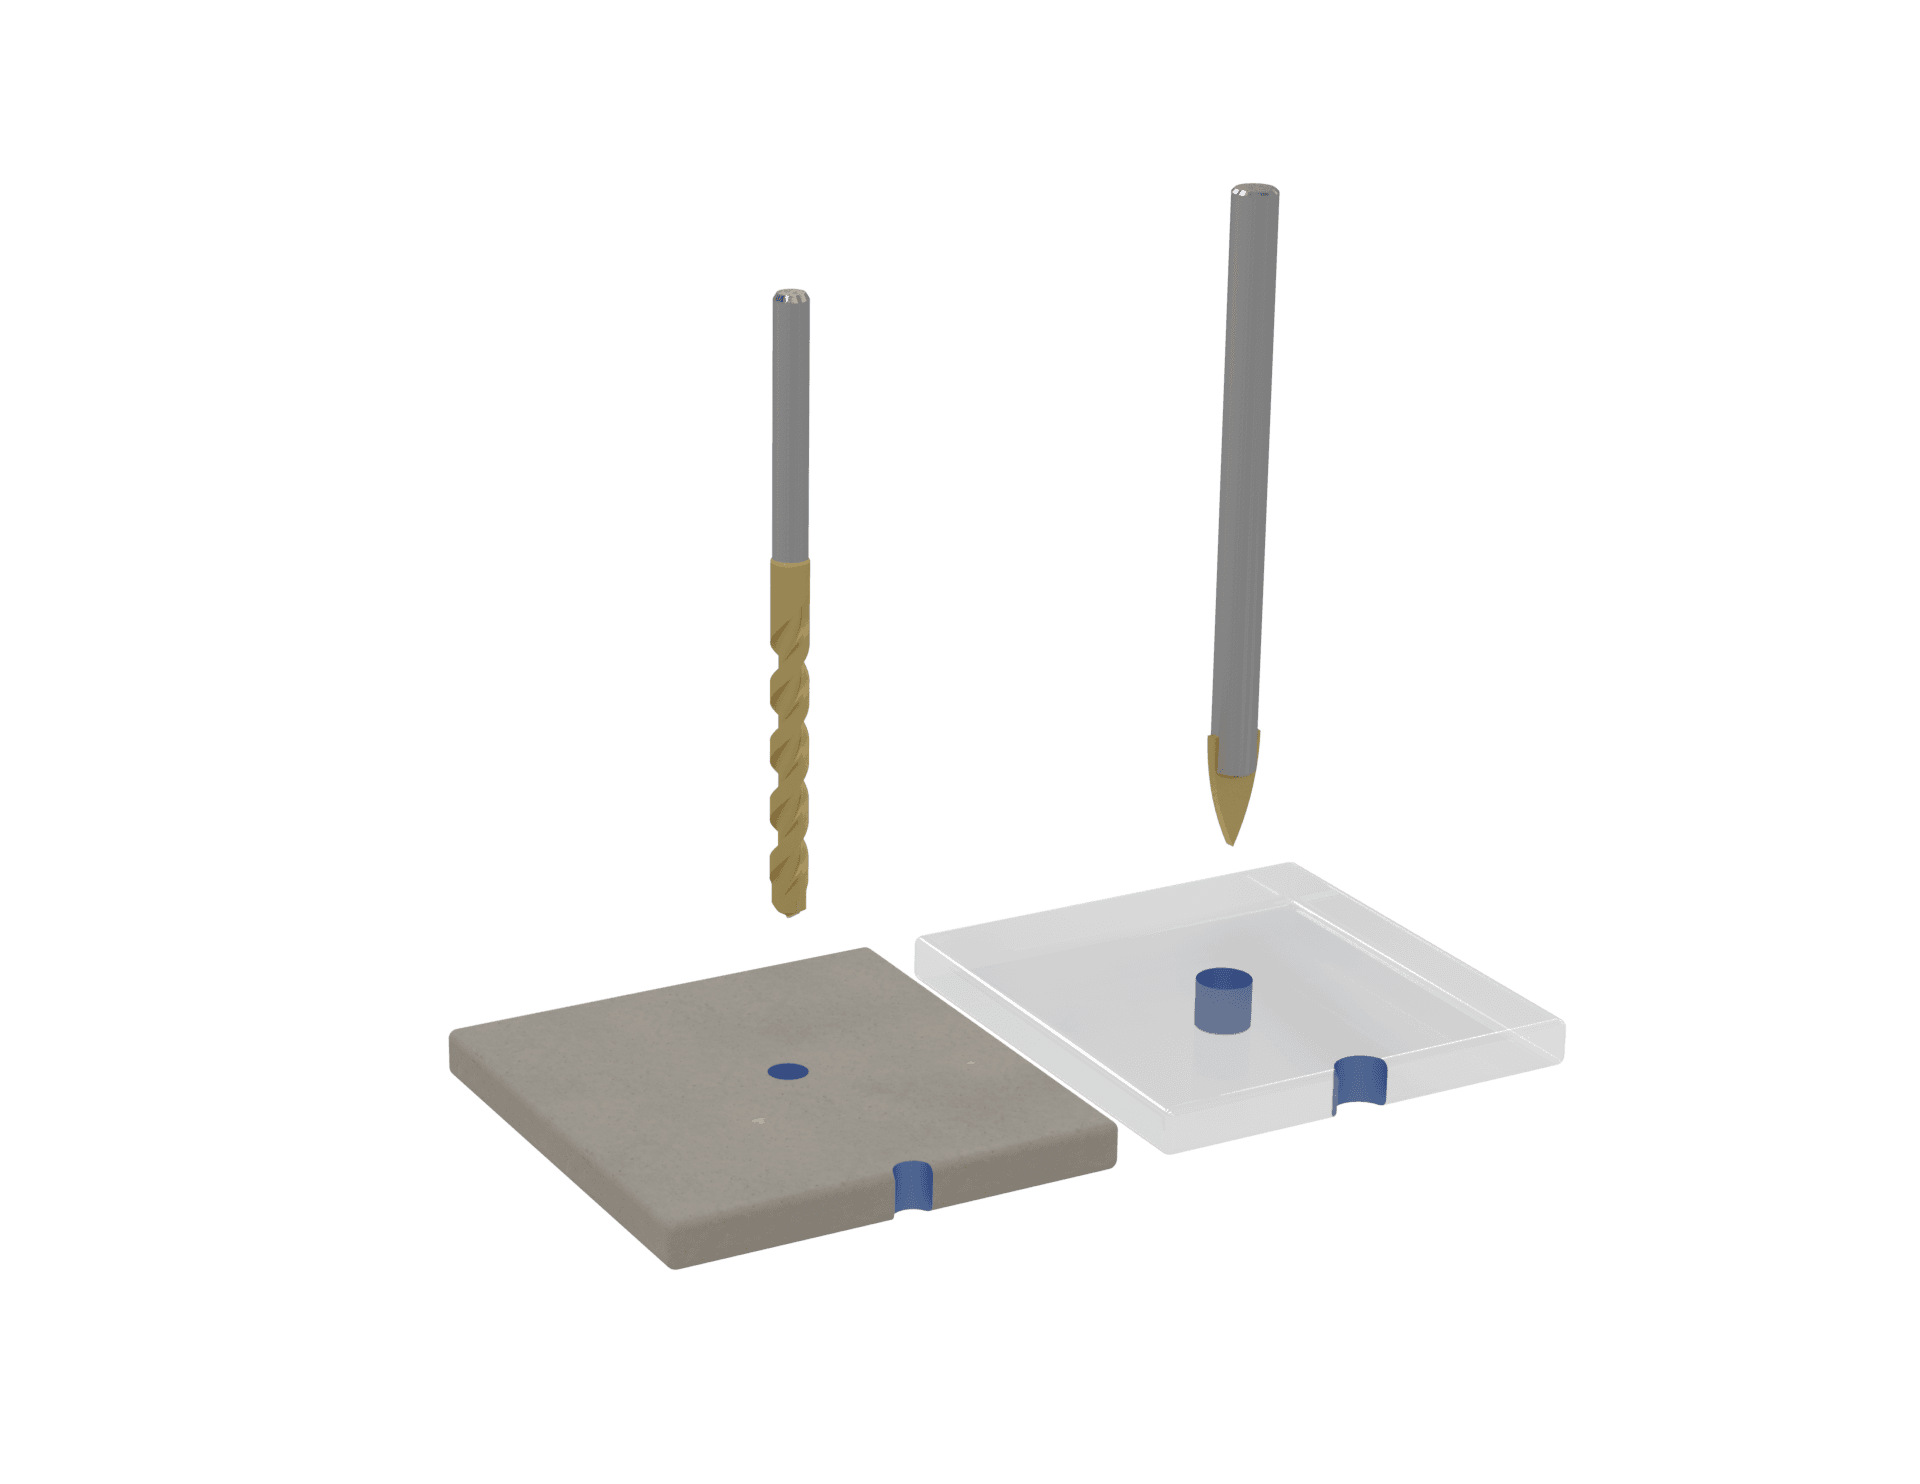
Laget for å tåle abrasive, sprø materialer uten å sprekke arbeidsstykket.
Konstruert for lang rekkevidde med rette, nøyaktige hullakser.
Verktøy som starter og plasserer hull nøyaktig før finbearbeidingen.
Kombinerte geometrier og finbearbeidingsgeometrier for formede hull eller hull med flere diametre.
Alle Bauron-bor kan produseres med det skaftgrensesnittet som passer best til maskinen og holderen din. Hver skafttype nedenfor vises med hvordan den monteres og hvor den gir best resultat.
En flatere spissvinkel, for eksempel 140°, reduserer gradedannelsen ved utgangen og gir kortere spon, noe som gjør den egnet for seige legeringer og automatisert CNC-bearbeiding. En spissere spissvinkel trenger lett inn i myke materialer, men kan gi utbruddsgrader.
Spesialbor kan kombinere operasjoner som trinnboring, fasing og planforsenking i ett trinn, noe som reduserer tiden til verktøybytte og sykluskostnaden per del.
Ja. Bauron produserer skreddersydde trinnbor, dyphullsbor med lang rekkevidde, spesialverktøy med innvendig kjøling og borgeometrier med spesialdiametre ut fra tekniske CAD-filer.
Kjølekanaler gjennom verktøyet leverer kjølemiddel med høyt trykk direkte til borspissen, senker temperaturen i skjæresonen og skyller sponene opp gjennom sponsporene for å hindre sponpakking i dype hull.
Ser du etter spesialtilpassede CNC-bor, trinnborgeometrier eller løsninger for hullbearbeiding med høy mating til produksjonslinjen din? Rådfør deg med en applikasjonsingeniør fra Bauron.
Bauron samarbeider med produsenter om å gjennomgå verktøygeometri, substrat, belegg, rekkevidde, maskinforhold og produksjonskrav for standard og spesialtilpassede CNC-verktøy.
Send inn kravene dine