Forboring
Borspissen foran lager kjernehulldiameteren som den integrerte gjengedelen krever.
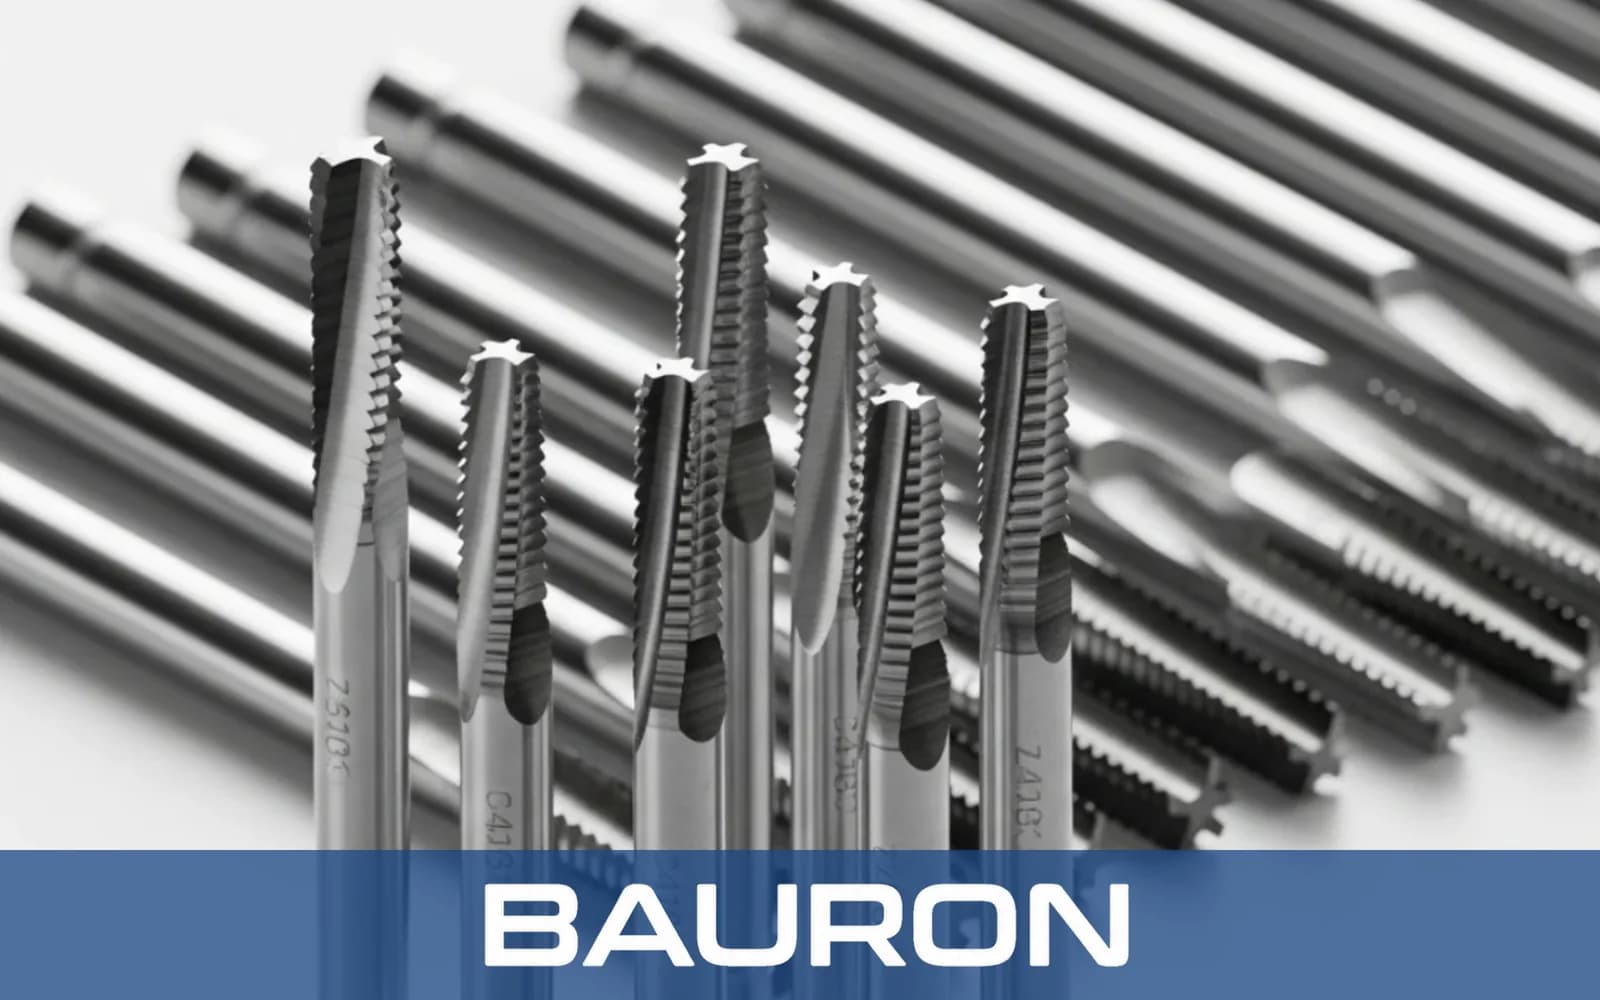
Kombinerte maskintapper samler forboring, innvendig gjengeskjæring og fasing av hullinngangen i én verktøykropp. De er beregnet for kontrollerte operasjoner i gjennomgående hull der borspissen kan gå helt gjennom arbeidsstykket før hele gjengedelen kommer i inngrep.
Borspissen foran lager kjernehulldiameteren som den integrerte gjengedelen krever.
Når verktøyet mates frem, følger den gjengeskjærende delen det forborede hullet og danner den innvendige gjengen.
Et integrert trinn eller en fase kan avgrade og fase hullinngangen som en del av syklusen.
En synkron gjengesyklus reverserer rotasjon og mating for å trekke ut gjengedelen når programmert dybde er nådd.
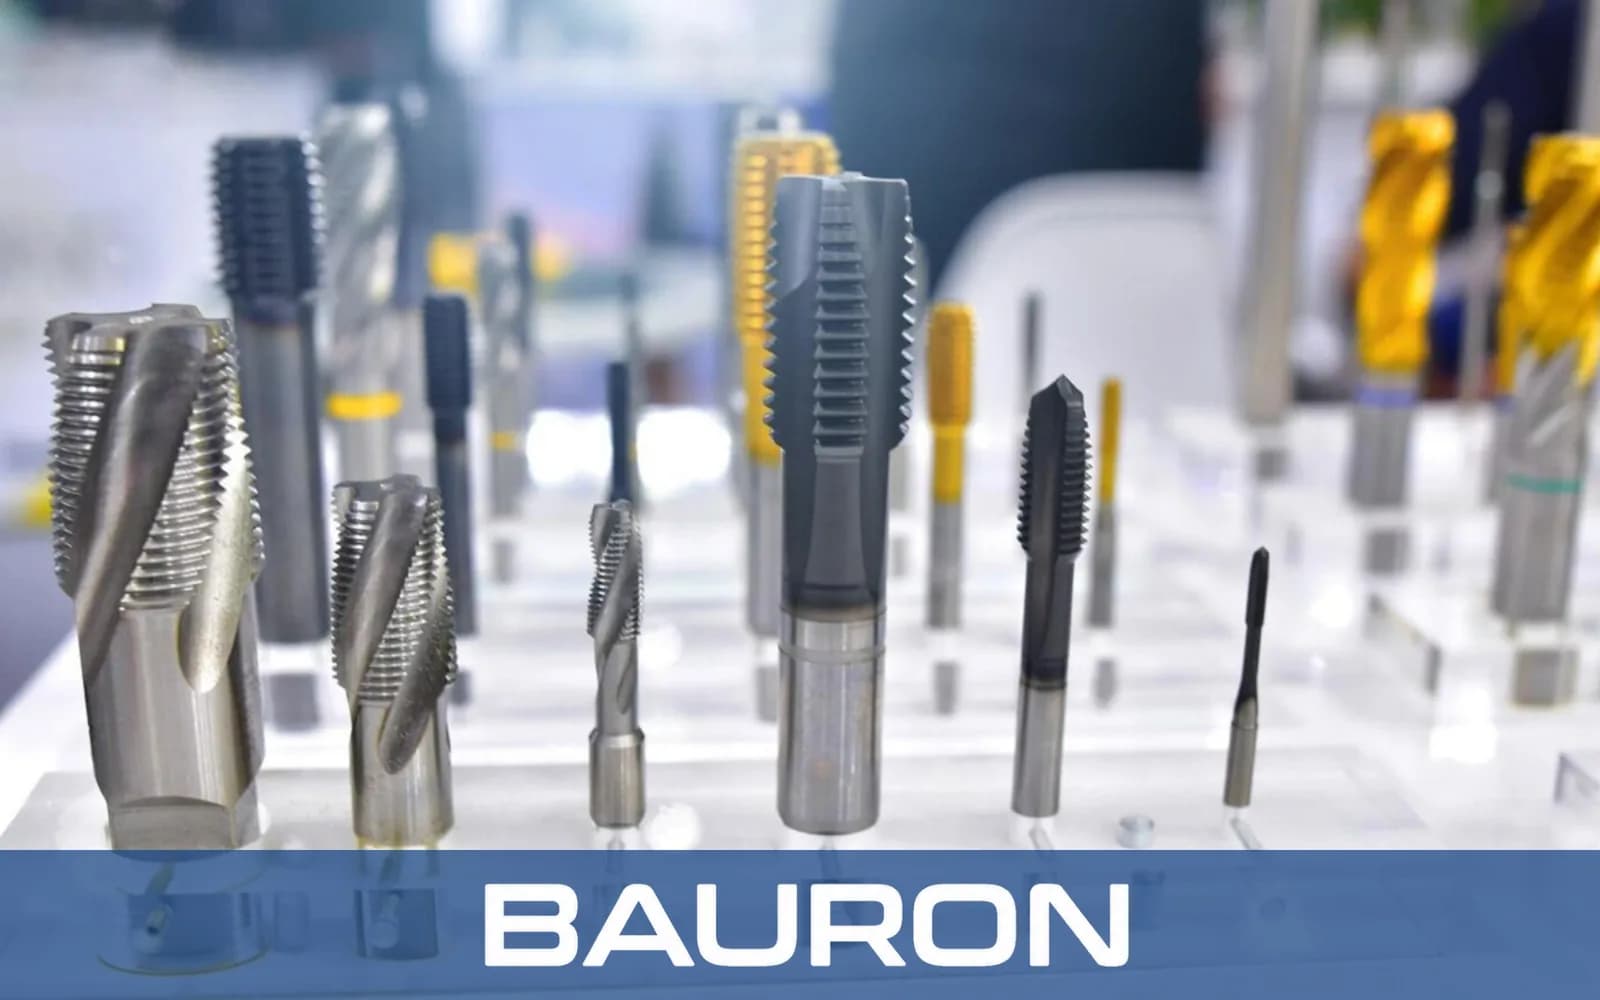
Når boring, gjenging og etterbehandling av hullinngangen kombineres, kan syklustiden bli kortere for egnede deler med gjennomgående hull.
Ett verktøy kan spare magasinplasser og redusere ikke-produktiv tid til verktøybytte.
De integrerte bor- og gjengedelene gir jevn innretting mellom hull og gjenge når de kjøres i et stivt oppsett med lavt rundløpsavvik.
Avstanden mellom bor og gjengedel er utformet slik at kjernehullet kan bryte gjennom før hele den gjengeskjærende delen kommer i inngrep.
Bruksspesifikke belegg kan redusere friksjon og slitasje under kombinert boring og gjenging.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #4 til 1/2"; metrisk M3 til M12 i utvalgte utførelser |
| Gjengeprofiler | UNC, UNF, metrisk og spesialtilpassede stigninger |
| Sporgeometri | Skrålt skjær eller korte spiralspor |
| Skafttype | Sylindrisk, 1/4" sekskant eller maskinskaft |
| Operasjonstype | Boring, gjenging og fasing av hullinngangen i gjennomgående hull |
| Materialtykkelse | Vanlig utgangspunkt: ikke større enn tappens nominelle diameter; kontroller mot den nøyaktige verktøygeometrien |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium, messing og kompatible plaster. | Slagseigheten egner seg for generell boring og gjenging der skjærekreftene varierer langs verktøyet. |
| Kobolt (HSS-Co) | Rustfritt stål og legeringer med høyere fasthet. | Bedre varmhardhet bidrar til å motvirke kantnedbrytning i seigere materialer. |
| TiN / TiAlN-belegg | Seriemessig boring og gjenging i kompatible materialer. | Et egnet belegg kan redusere friksjon, begrense kaldsveising og forbedre slitestyrken. |
Borspissen og gjengedelen møter ulike skjæreforhold, så grunnmateriale, belegg, kjølevæske, arbeidsstykkets tykkelse og synkroniserte maskinparametere må vurderes samlet.
Bruker hurtig posisjonering og synkronisert spindelstyring for samlede hullbearbeidingssykluser.
Kjører synkrone gjengeprogrammer som kombinerer forboring og gjenging med ett verktøy.
Integrerer kombinasjonsverktøy i dedikert produksjon med flerspindelenheter eller transferlinjer.
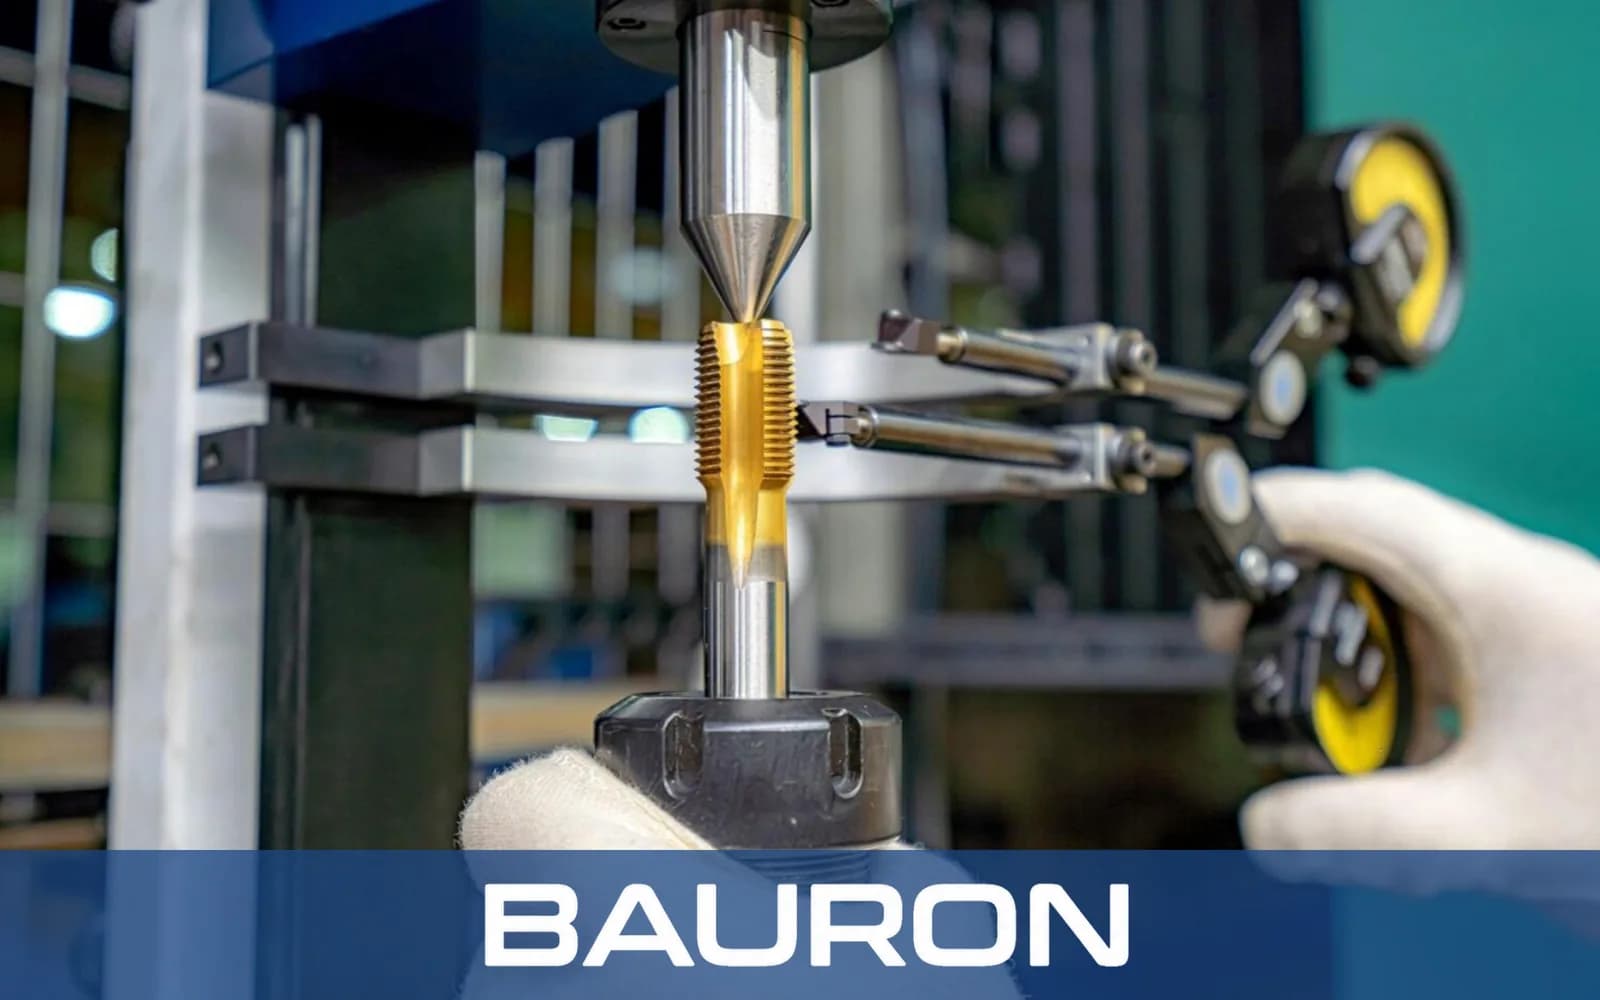
Borer og gjenger gjennomgående hull i kompatible elektriske kapslinger, paneler og rammer.
Reduserer antall verktøybytter i repeterende produksjon av braketter og hus.
Kombinerer operasjoner på CNC-bore- og gjengemaskiner når verktøyspissen har klaring bak arbeidsstykket.
Sparer plasser i verktøymagasinet ved å erstatte separate bor, gjengetapper og fasverktøy på egnede deler.
Typisk geometri for kombinerte bor og gjengetapper er beregnet for gjennomgående hull, fordi borspissen må gå helt gjennom materialet før gjengedelen fullfører gjengen. Bruk i blindhull krever et spesialkonstruert verktøy og kontrollert klaring.
Et vanlig utgangspunkt er å begrense tykkelsen til omtrent tappens nominelle diameter, men den faktiske grensen bestemmes av borspissens lengde, avstanden mellom bor og gjengedel, anskjærets lengde, klaringen ved gjennombrudd og arbeidsstykkematerialet.
Maskinen må støtte kontrollert boring og synkron gjenging med reversering. Programmer mating, turtall, overgangsdybde og uttrekk etter verktøyprodusentens data og den nøyaktige gjengestigningen.
En vanlig gjengetapp krever et separat forboret kjernehull og kan etterfølges av et fasverktøy. Et kombinasjonsverktøy kan samle disse operasjonene, og den faktiske reduksjonen i syklustid avhenger av delens geometri, maskinens akselerasjon og eksisterende tid til verktøybytte.
Bauron kan vurdere ikke-standard stigninger, borspisslengder, avstand mellom gjengedel og bor, trinnfaser, skaft, grunnmaterialer og belegg for et konkret bruksområde med gjennomgående hull.
Bauron tilbyr design- og ingeniørstøtte for borspissgeometri, avstand mellom bor og gjengedel, gjengestigninger, trinnfaser, skaft, grunnmaterialer og belegg. Send snitt av delen og maskinsyklusen for teknisk vurdering.
Snakk med ingeniørene