Sekvensiell oppfølging
Verktøyet føres inn i et blindhull som allerede er gjenget med en forskjærer eller mellomskjærer.
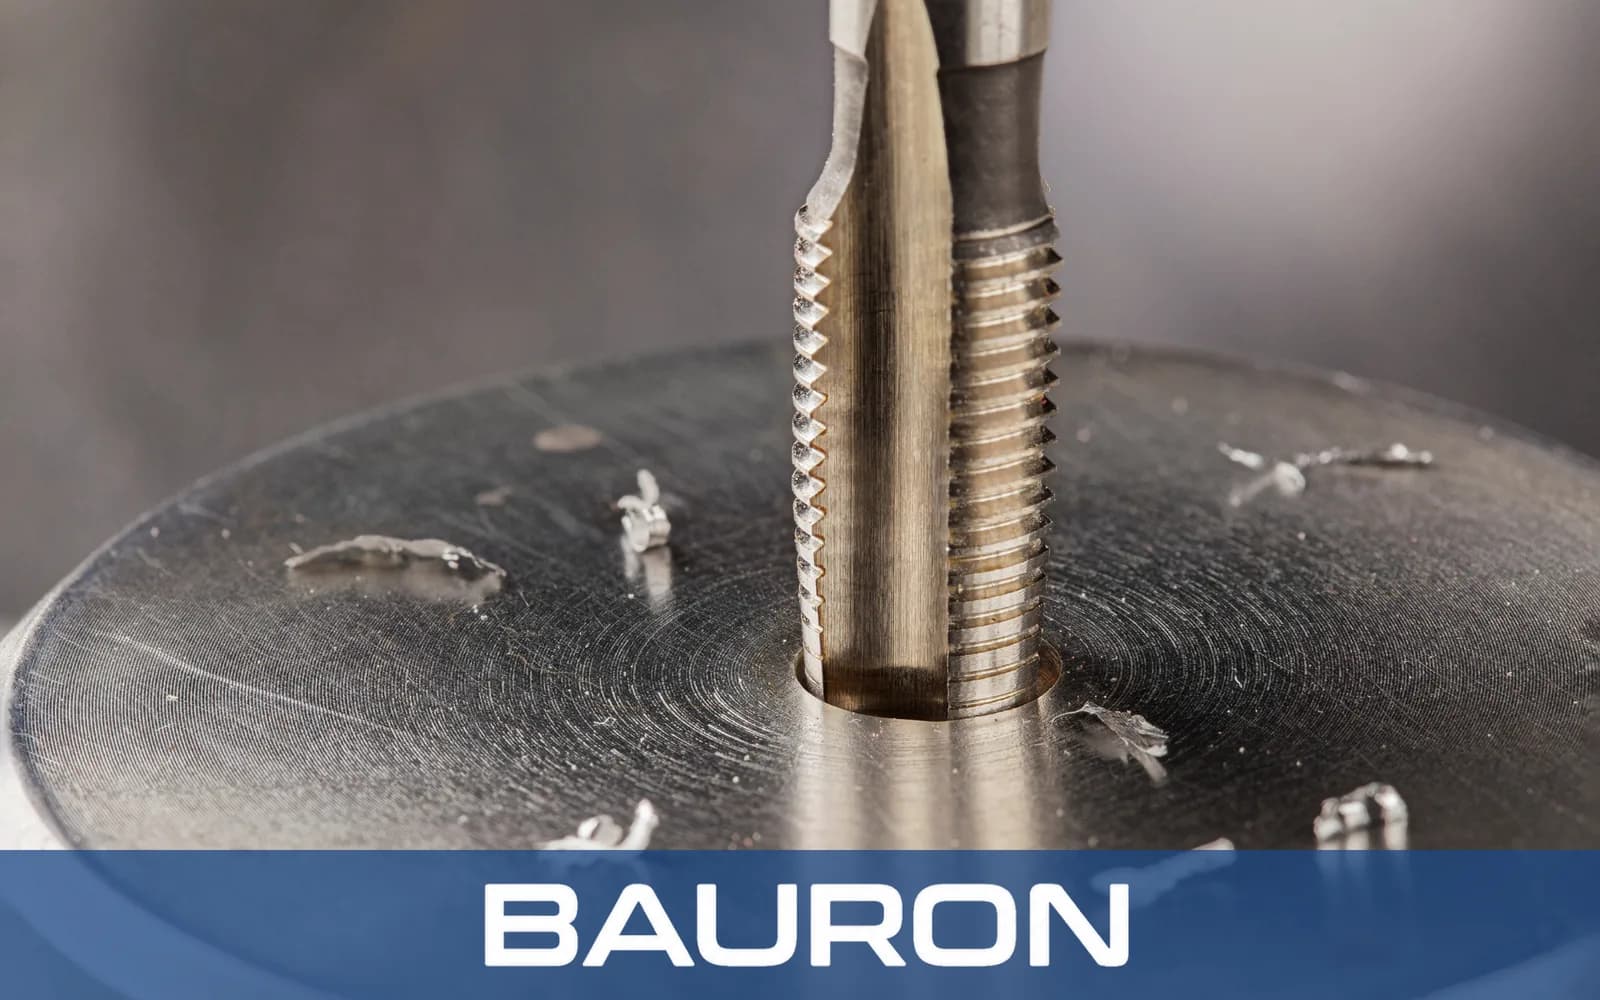
Bunnskjærere er ferdigskjærende verktøy for innvendige gjenger. Det korte anskjæret, typisk 1 til 2 gjenger, følger opp en gjenge som er startet med en forskjærer eller mellomskjærer, og fører hele gjengeprofilen nærmere bunnen av blindhullet.
Verktøyet føres inn i et blindhull som allerede er gjenget med en forskjærer eller mellomskjærer.
Det korte anskjæret går i inngrep med det gjenværende ugjengede materialet nær bunnen av hullet.
Tenner i full størrelse bak anskjæret former gjengetopper og gjengebunner nær den tilgjengelige hulldybden.
Den valgte sporgeometrien gir plass til å håndtere gjenværende spon i blindhullet.
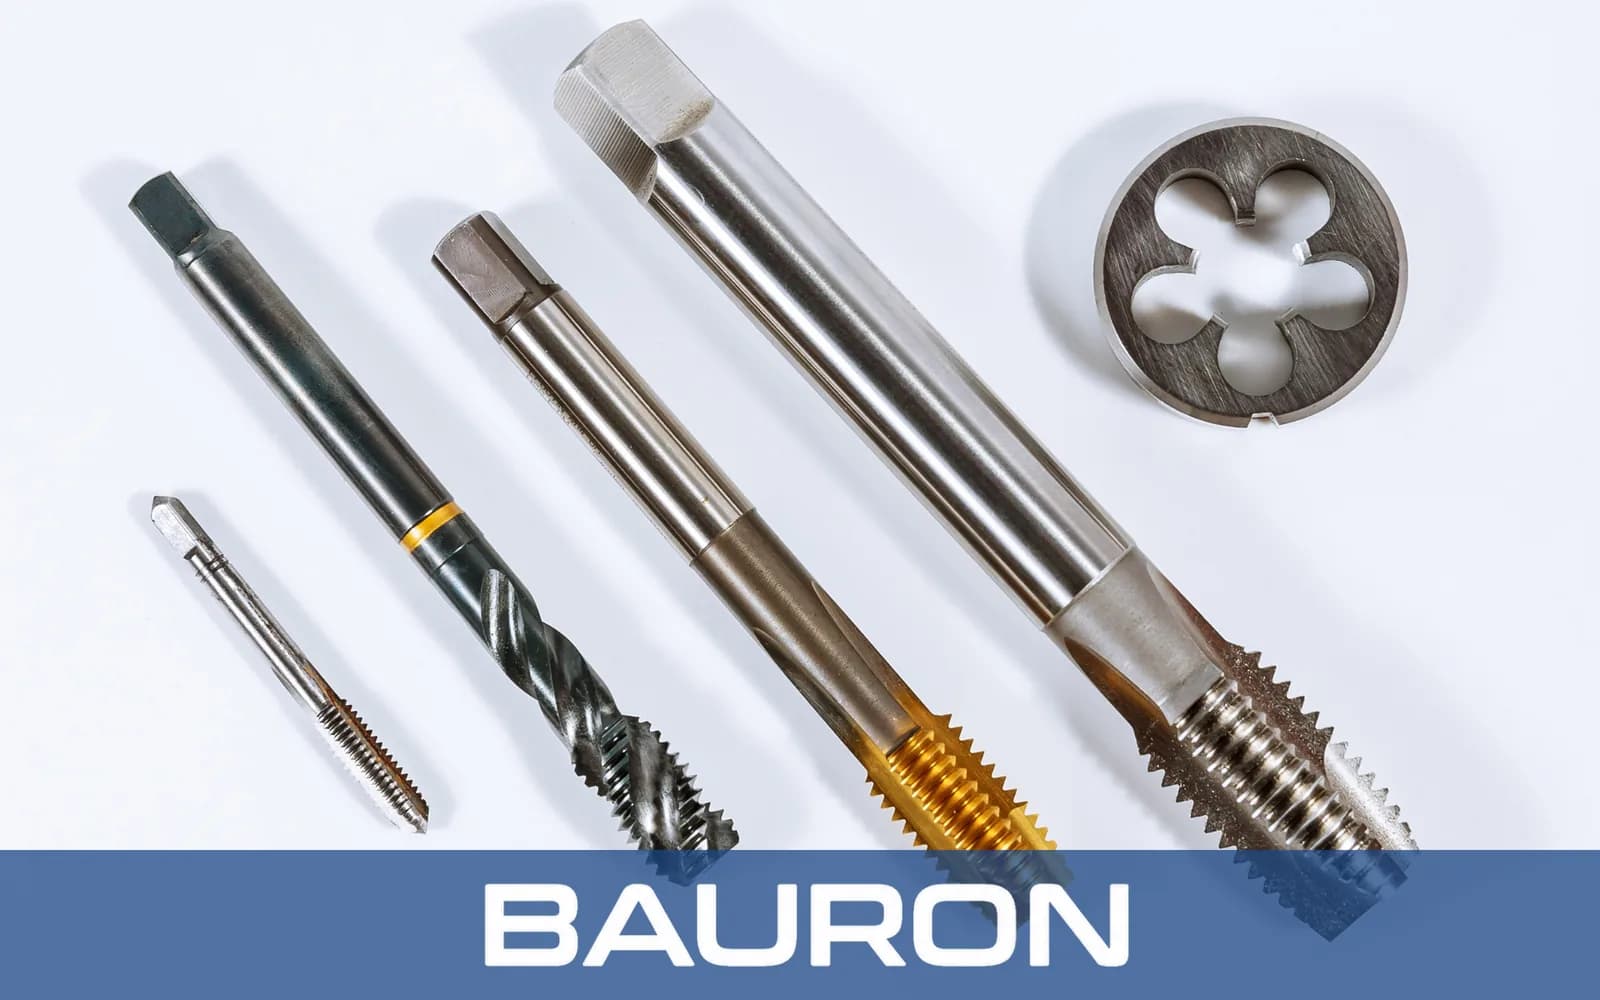
Det korte anskjæret etterlater mindre ufullstendig gjenge nær bunnen av blindhullet enn mellomskjærere og forskjærere.
Én til to gjenger i anskjæret gjør det mulig å skjære nær den tilgjengelige hulldybden.
Slipt skjæregeometri gir rene innvendige gjenger når verktøyet er tilpasset ønsket pasning og prosess.
Kjernen gir god torsjonsstivhet, men dybdekontroll er fortsatt nødvendig for å unngå kontakt med hullbunnen.
Bunnskjærere kan kombineres med tilsvarende forskjærere og mellomskjærere i en komplett manuell gjengesekvens.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | #0 til 2"+; metrisk M1,6 til M50+ tilgjengelig |
| Anskjærsprofil | 1 til 2 koniske gjenger i anskjæret; bunnskjæreranskjær |
| Gjengetyper | UNC, UNF, metrisk, NPT og spesialgjenger |
| Sporgeometri | Rette spor, spiralspor eller modifisert bunnskjærergeometri |
| Skafttype | Standard skaft med firkant eller rett sylindrisk skaft |
| Toleranse | Presisjonsalternativer i toleranseklasse GH og H |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, messing og aluminium. | Seigheten bidrar til å motstå utbrekking ved det høyere dreiemomentet et kort anskjær gir. |
| Kobolt (HSS-Co) | Rustfritt stål, titan og harde legeringer. | Bedre varmhardhet bidrar til at eggen holder seg ved friksjon og høye temperaturer. |
| TiAlN-/TiCN-belegg | Industriell produksjon i større volum. | Lavere friksjon kan bidra til å redusere kaldsveising ved skjæring i trange blindhull. |
HSS gir seighet for generelle materialer, kobolt gir bedre varmhardhet i krevende legeringer, og TiAlN- eller TiCN-belegg kan redusere friksjon og kaldsveising i produksjon.
Bruker synkron gjengeskjæring og kontrollert dybde for å ferdigstille gjenger i blindhull.
Holder tappen i revolveren eller bakdokken for aksial gjenging av blindhull.
Brukes til den siste, håndstyrte gjengegangen i en tradisjonell sekvens med flere tapper.
Fører brukbare innvendige gjenger nær bunnen av hull som ikke går gjennom.
Ferdigstiller gjenger i blinde bolthull og innvendige kanaler der det kreves kontrollert gjengedybde.
Klargjør blinde innvendige porter som krever stort gjengeinngrep for festeelementene.
Følger etter kjernehullsboret og forskjæreren i en kontrollert prosess for blindhull.
Det er vanligvis ikke egnet, fordi anskjæret på 1 til 2 gjenger konsentrerer startbelastningen og gir begrenset styring. Start med en forskjærer eller mellomskjærer, med mindre verktøyet og prosessen er spesielt konstruert for noe annet.
En typisk sekvens består av et kjernehullsbor i riktig størrelse, en forskjærer eller mellomskjærer for å etablere gjengen og en bunnskjærer for å føre fullprofilerte gjenger nærmere hullbunnen.
Sørg for nøyaktig kontroll av hulldybde og gjengedybde, gi plass til sponet, bruk egnet skjærevæske, fjern spon ved behov, og ikke press tappen mot hullbunnen.
Spiralspor trekker sponet mot hullinngangen og velges ofte for blindhull i langsponende materialer. Rette spor holder på sponet i sporene og kan kreve hyppigere tømming.
Applikasjonsspesifikke utførelser kan omfatte spesialstigninger, anskjær, sporgeometri, skaftdimensjoner, kjølemiddeltilførsel og belegg.
Bauron tilbyr konstruksjons- og ingeniørstøtte for kundetilpassede gjengegeometrier, anskjær, sporformer, skaftutførelser og applikasjonsspesifikke belegg. Del blindhullsdybde, emnemateriale og prosessforhold for en teknisk vurdering.
Snakk med ingeniørene