
Innretting
En faset spiss styrer verktøyet inn i det eksisterende forborede hullet.
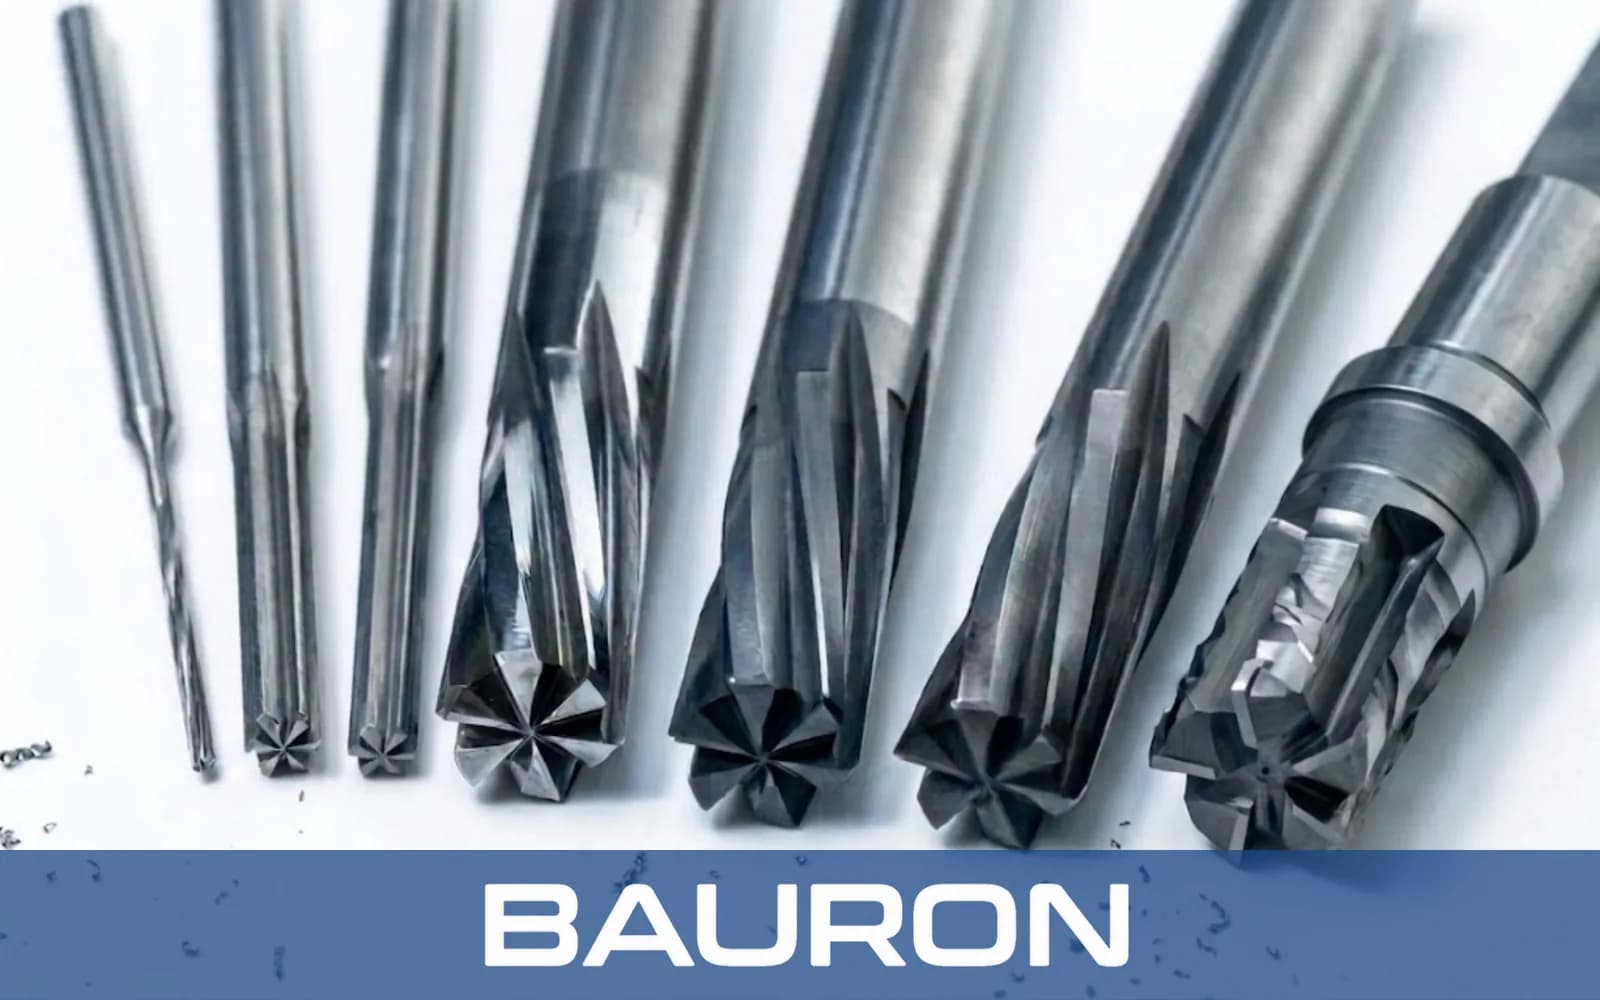
En rømmer med rette spor er et allsidig finbearbeidingsverktøy for kalibrering av forborede hull. Parallelle skjær fjerner en liten rømmetilgift, mens føringsfasene og innløpsfasen styrer og finbearbeider boringen.
En faset spiss styrer verktøyet inn i det eksisterende forborede hullet.
Parallelle, rette spor skjærer bort en liten mengde materiale mens verktøyet roterer.
Sponet samles i bunnen av de rette sporene i stedet for å bli aktivt skjøvet fremover eller trukket bakover.
Stive skjær kalibrerer og finbearbeider den innvendige boringen når verktøy og prosess er riktig innrettet.
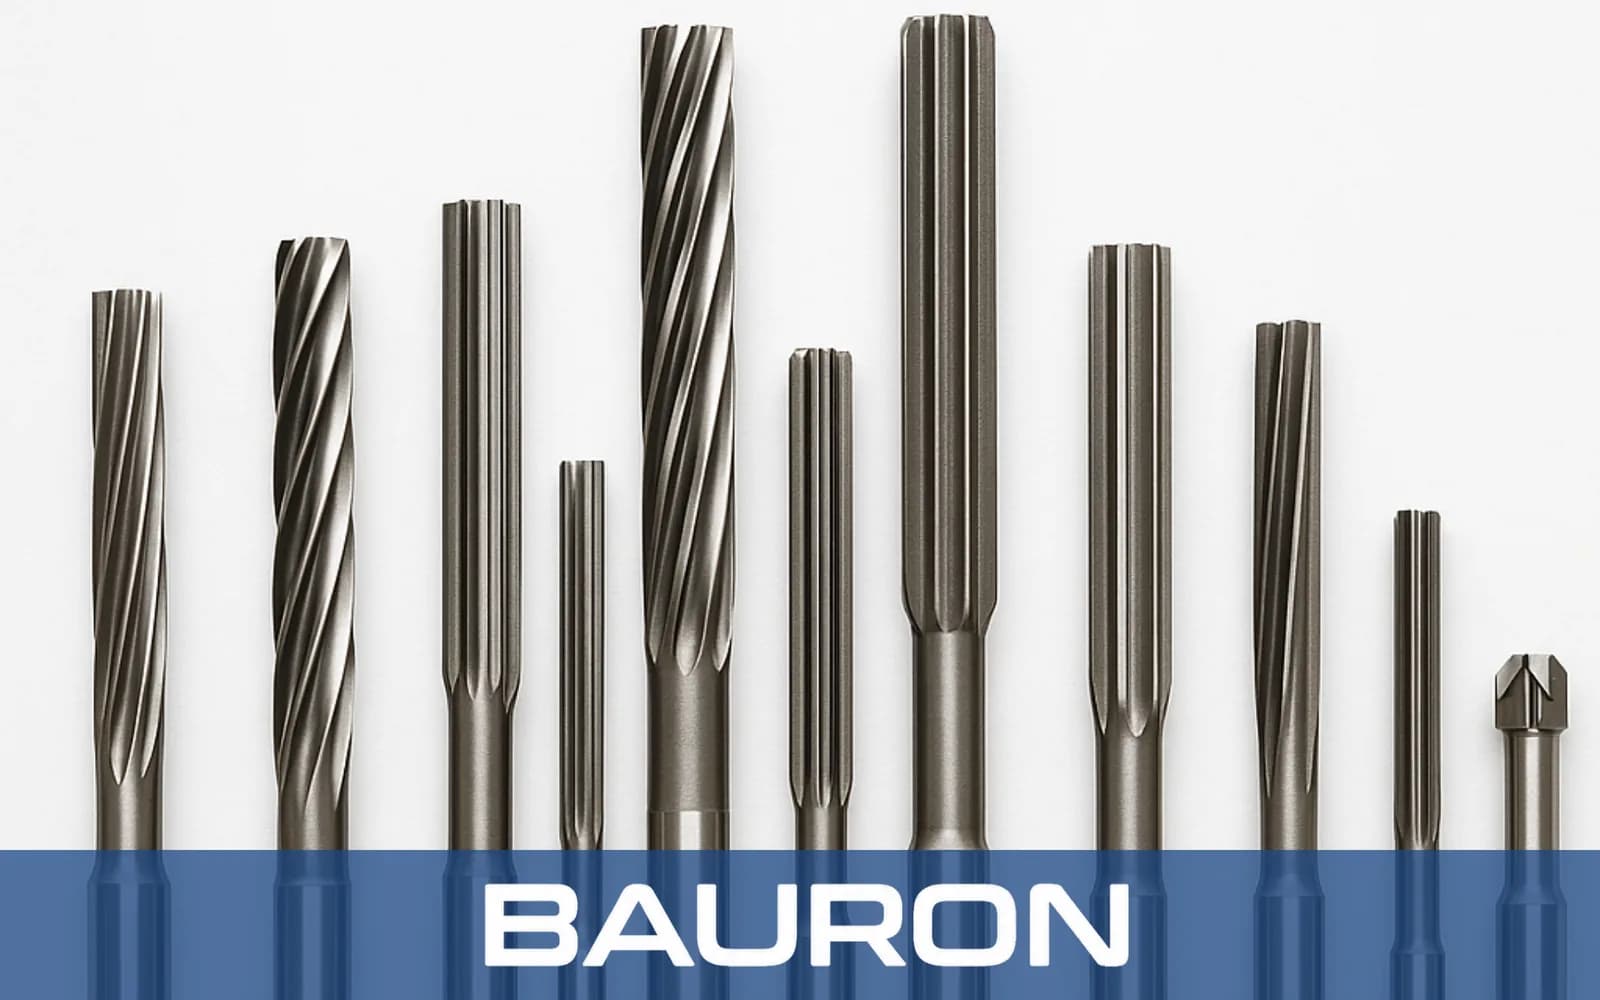
Gir en stiv skjæreform for nøyaktig kalibrering av rette hull.
Egner seg for en rekke standardmaterialer og bruksområder med sammenhengende boringer.
Håndrømmerutførelser kan brukes manuelt med vindeisen.
Motstår bøying og utbøying under bearbeidingen.
Gir styrt inngang i det klargjorte hullet.
Et enklere alternativ enn rømmere med spiralspor eller flere trinn der bruksområdet tillater det.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/16" til 2"; tommebaserte, metriske, nummer- og bokstavstørrelser |
| Sporgeometri | Rette spor, høyreskjærende |
| Antall spor | 4 til 8, avhengig av verktøydiameter |
| Skafttype | Sylindrisk skaft, morsekonus eller firkantende |
| Toleranse | H7 eller spesifikke OEM-krav |
| Bearbeidingstype | Gjennomgående hull eller grunne blindhull |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og messing. | Seigt og økonomisk grunnmateriale for allsidig bruk. |
| Massivt hardmetall | Slitende legeringer og støpejern. | Stivhet og slitestyrke gir gode resultater i produksjonsserier med stabile oppsett. |
| TiN-belegg | Generelle bruksområder med høy slitasje. | Gir bedre glideevne og overflatehardhet, noe som reduserer friksjon og eggslitasje. |
HSS gir seighet og god økonomi for generelt arbeid, massivt hardmetall gir ekstra stivhet og slitestyrke, og TiN kan redusere friksjon og eggslitasje.
Holder maskinrømmere for automatiserte sykluser for finbearbeiding av hull.
Bruker en chuck i pinoldokken for aksial rømming av hull i roterende deler.
Gir kontrollert vertikal mating ved rømming av rette hull.
Driver håndrømmere med firkantskaft for kontrollert manuell finbearbeiding.
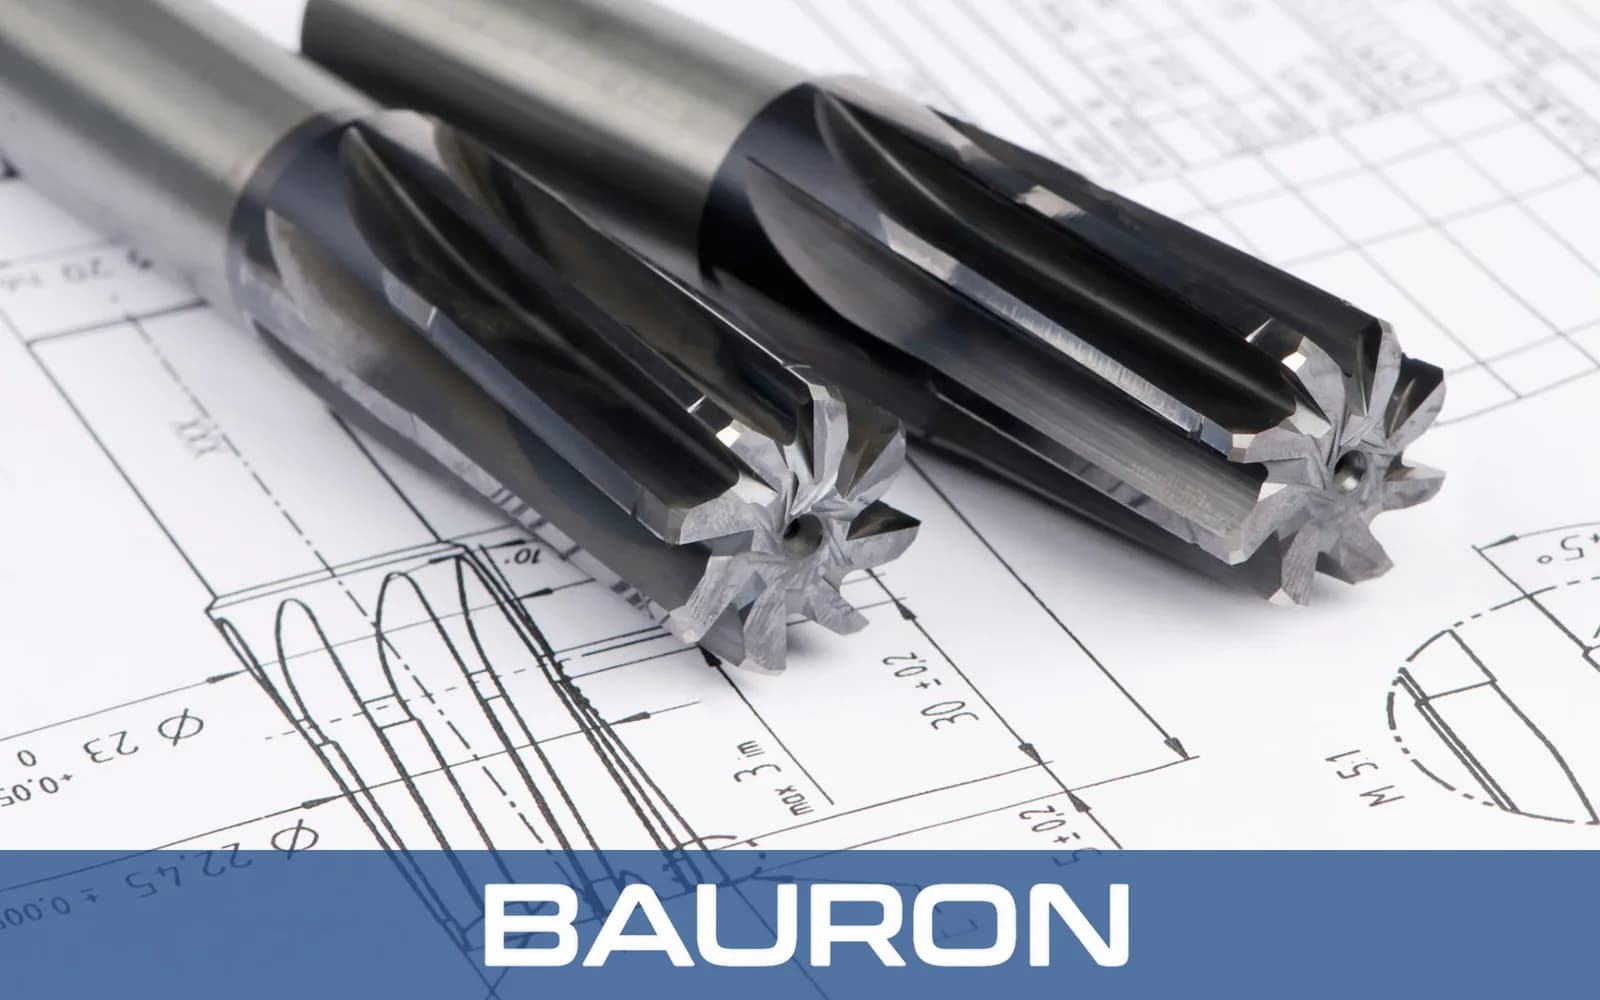
Finbearbeider vanlige gjennomgående hull der spiralformet sponevakuering ikke er nødvendig.
Håndutførelser med firkantskaft kan forsiktig rette opp hull under sluttmonteringen.
Kalibrerer hull for pasninger til styrestifter etter monteringsspesifikasjonen.
Brukes i hele boringer uten tverrhull eller andre avbrudd som kan få rette skjær til å hekte seg fast.
Rette spor holder sponet i sporbunnen og egner seg for vanlige, sammenhengende boringer. Spiralspor styrer sponet og takler avbrutte snitt og dype blindhull bedre.
En pinnefres kan bore og frese, men en rømmer har føringsfaser og innløpsfaser beregnet for presis kalibrering og finbearbeiding av hull. Velg verktøy etter påkrevd toleranse og prosess.
En håndrømmer har vanligvis firkantskaft og en lengre innløpskonus for manuell innretting. En maskinrømmer har sylindrisk eller konisk skaft og kortere innløpsfase for et stivt maskinoppsett.
De kan brukes i grunne blindhull når sponpakking holdes under kontroll. En rømmer med høyrespiral egner seg vanligvis bedre for dype blindhull, fordi den trekker sponet mot inngangen.
Spesialalternativer kan omfatte ikke-standardiserte desimalstørrelser, spesifiserte lengder, snevre toleranser og belegg tilpasset bruksområdet.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpassede diametre, sporlengder, skaftformer, grunnmaterialer og belegg. Send oss hulltoleranse, rømmetilgift, materialet i arbeidsstykket og maskinoppsett for vurdering.
Snakk med ingeniørene