Spiralformet skjæring
Skråstilte skjær og føringsfaser går gradvis i inngrep med hullveggen, noe som støtter rundheten i hullet og reduserer vibrasjoner når skjæreforholdene ligger til rette.
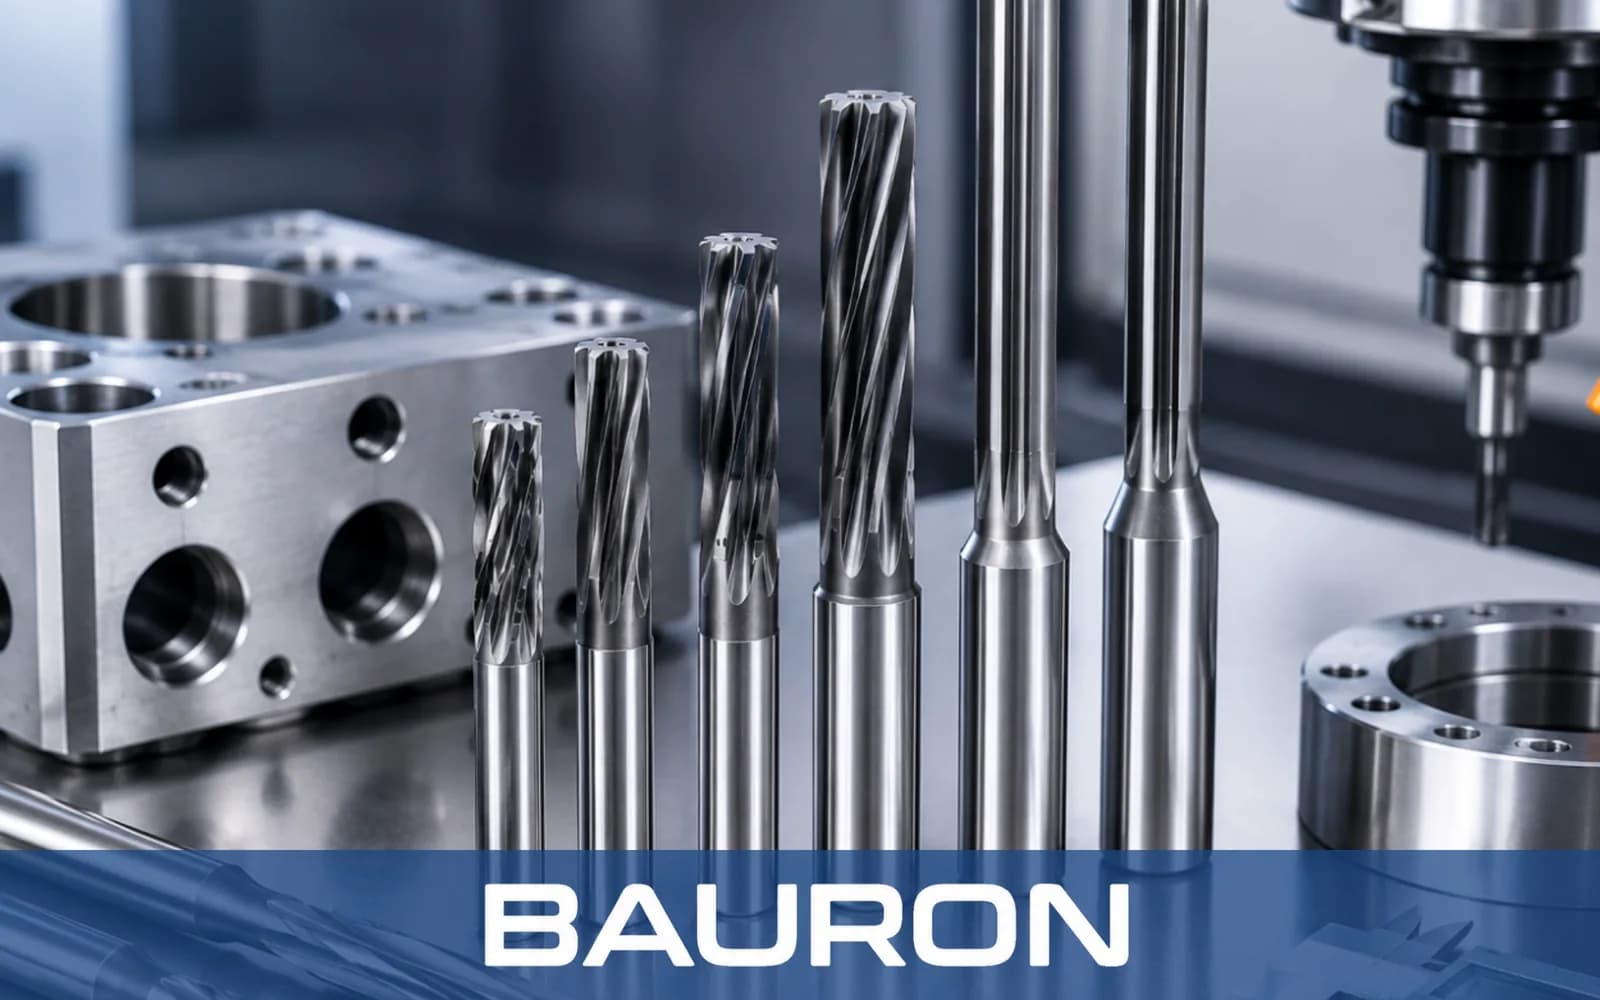
En rømmer med spiralspor er et presisjonsverktøy for finbearbeiding av hull der sporene står i vinkel mot verktøyaksen. De spiralformede skjærene skjærer gradvis og kan passere kilespor, tverrhull og andre innvendige avbrudd med mindre tendens til å hekte seg fast enn rette spor.
Skråstilte skjær og føringsfaser går gradvis i inngrep med hullveggen, noe som støtter rundheten i hullet og reduserer vibrasjoner når skjæreforholdene ligger til rette.
Spiralsporene spenner over kilespor, tverrborede oljekanaler og aksiale spor og reduserer risikoen for at skjærene hekter seg fast.
Venstrevridde spiralspor skyver sponet fremover i gjennomgående hull, mens høyrevridde spiralspor trekker sponet bakover ut av blindhull.
Slipte sylindriske føringsfaser kalibrerer og finbearbeider hullveggen mens skjærene fjerner restmaterialet.
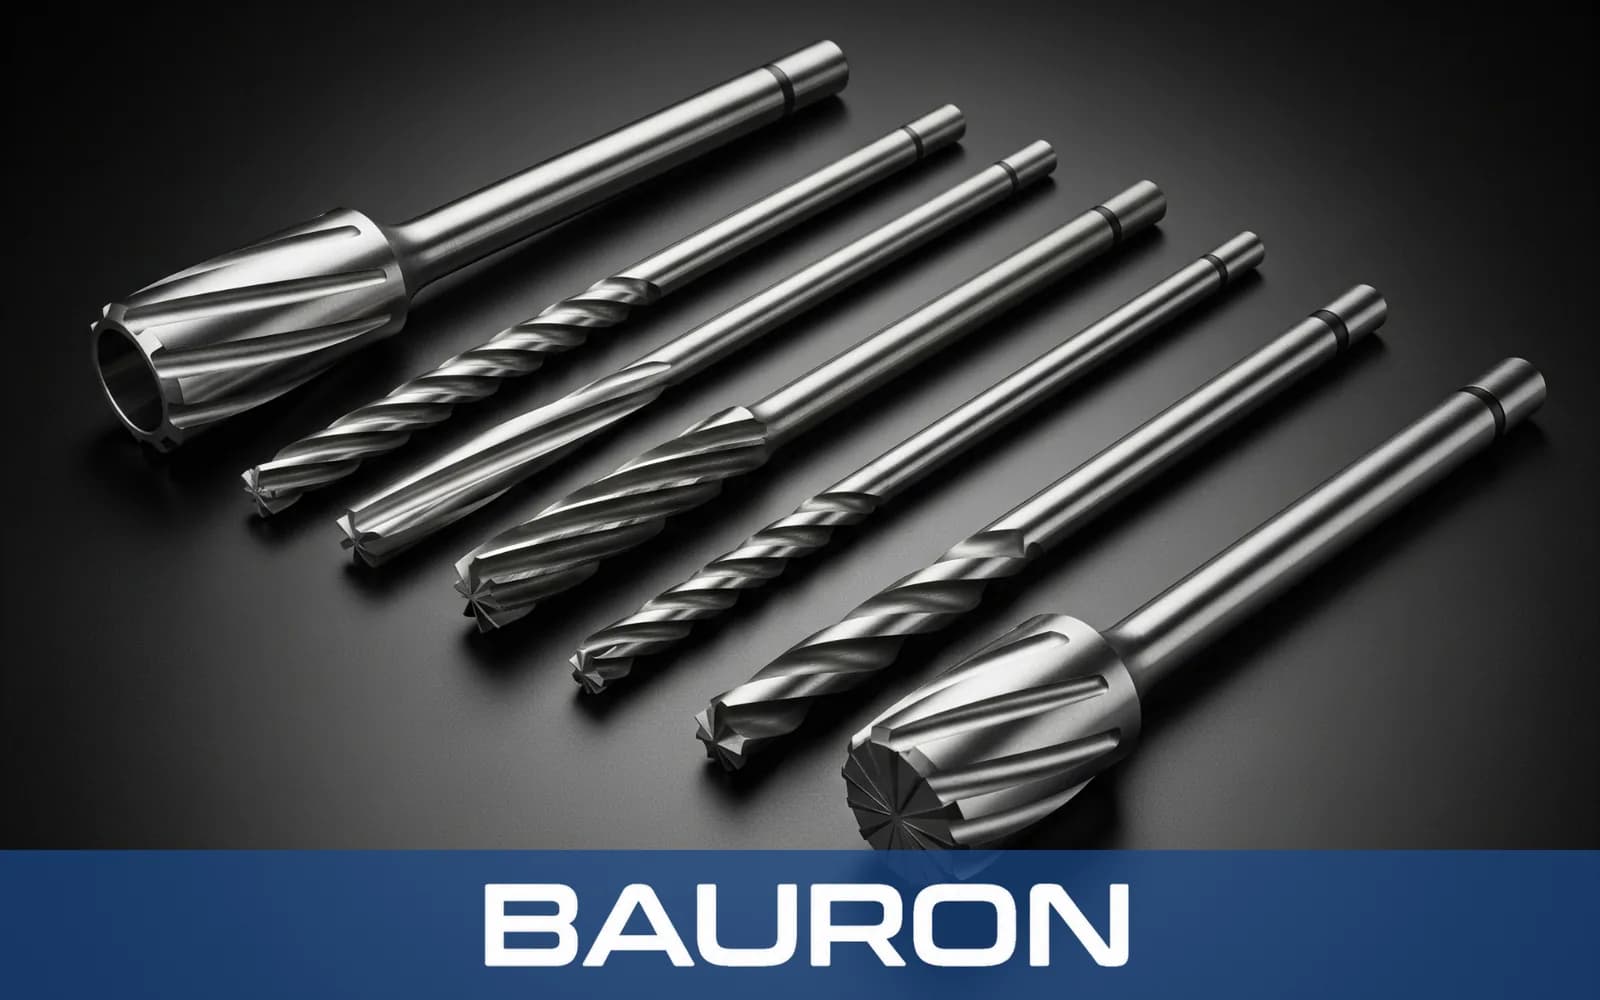
Den spiralformede geometrien fordeler skjæretrykket og bidrar til å begrense vibrasjoner og vibrasjonsmerker.
Verktøy tilpasset bruksområdet kan gi en overflatefinish i hullet på Ra 0,4–0,8 μm og samtidig sikre rundhet og retthet i boringen.
Skråstilte spor passerer kilespor og tverrhull og reduserer risikoen for fasthekting, eggskader og riper.
Spiralsporene leder sponet bort fra skjæresonen og bidrar til å beskytte den ferdige hullveggen.
Slipte grunnmaterialer i massivt hardmetall eller HSS-Co gir god eggholdbarhet ved rømming i produksjon.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 0,040" til 1-1/2"+; metrisk 1,0 mm til 38 mm+ tilgjengelig |
| Spiralvarianter | Venstrespiral for gjennomgående hull eller høyrespiral for blindhull |
| Toleranseklasse | H7, H8 eller spesialtoleranser +0,0001" / -0,0000" |
| Antall spor | 3, 4, 6 eller 8 spiralspor, avhengig av boringens diameter |
| Skafttyper | Sylindrisk skaft, morsekonus eller forsterket CNC-skaft |
| Bearbeidingstype | Presis kalibrering og finbearbeiding av hull samt rømming av avbrutte boringer |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Rustfritt stål, titan, herdet stål og støpejern. | Høy stivhet begrenser utbøying og gir presis diameterkontroll i stabile oppsett. |
| HSS-Co (kobolt) | Middels store serier, avbrutte snitt og seigt stål. | God støtseighet bidrar til å redusere eggutbrudd ved avbrutte snitt. |
| TiAlN-/AlTiN-belegg | Legert stål, rustfritt stål og varmefaste legeringer. | Høy varmehardhet beskytter skjærene mot varme og abrasiv slitasje. |
| DLC-/ZrN-belegg | Aluminiumslegeringer, kobber, messing og plast. | Lavfriksjonsoverflater bidrar til å redusere kaldsveising og materialoppbygging på eggen. |
Massivt hardmetall gir stivhet og slitestyrke, HSS-Co gir ekstra seighet ved avbrutte snitt, og de oppførte beleggene motvirker varme, abrasjon, friksjon eller materialheft når de tilpasses arbeidsstykket.
Støtter automatiserte programmer for presis finbearbeiding av hull i 3-, 4- og 5-aksede maskiner.
Bruker drevne eller faste verktøystasjoner for aksial rømming av små dreide komponenter.
Gir kontrollerte oppsett for kalibrering av hull i verktøymakeri, oppspenninger og stanseverktøy.
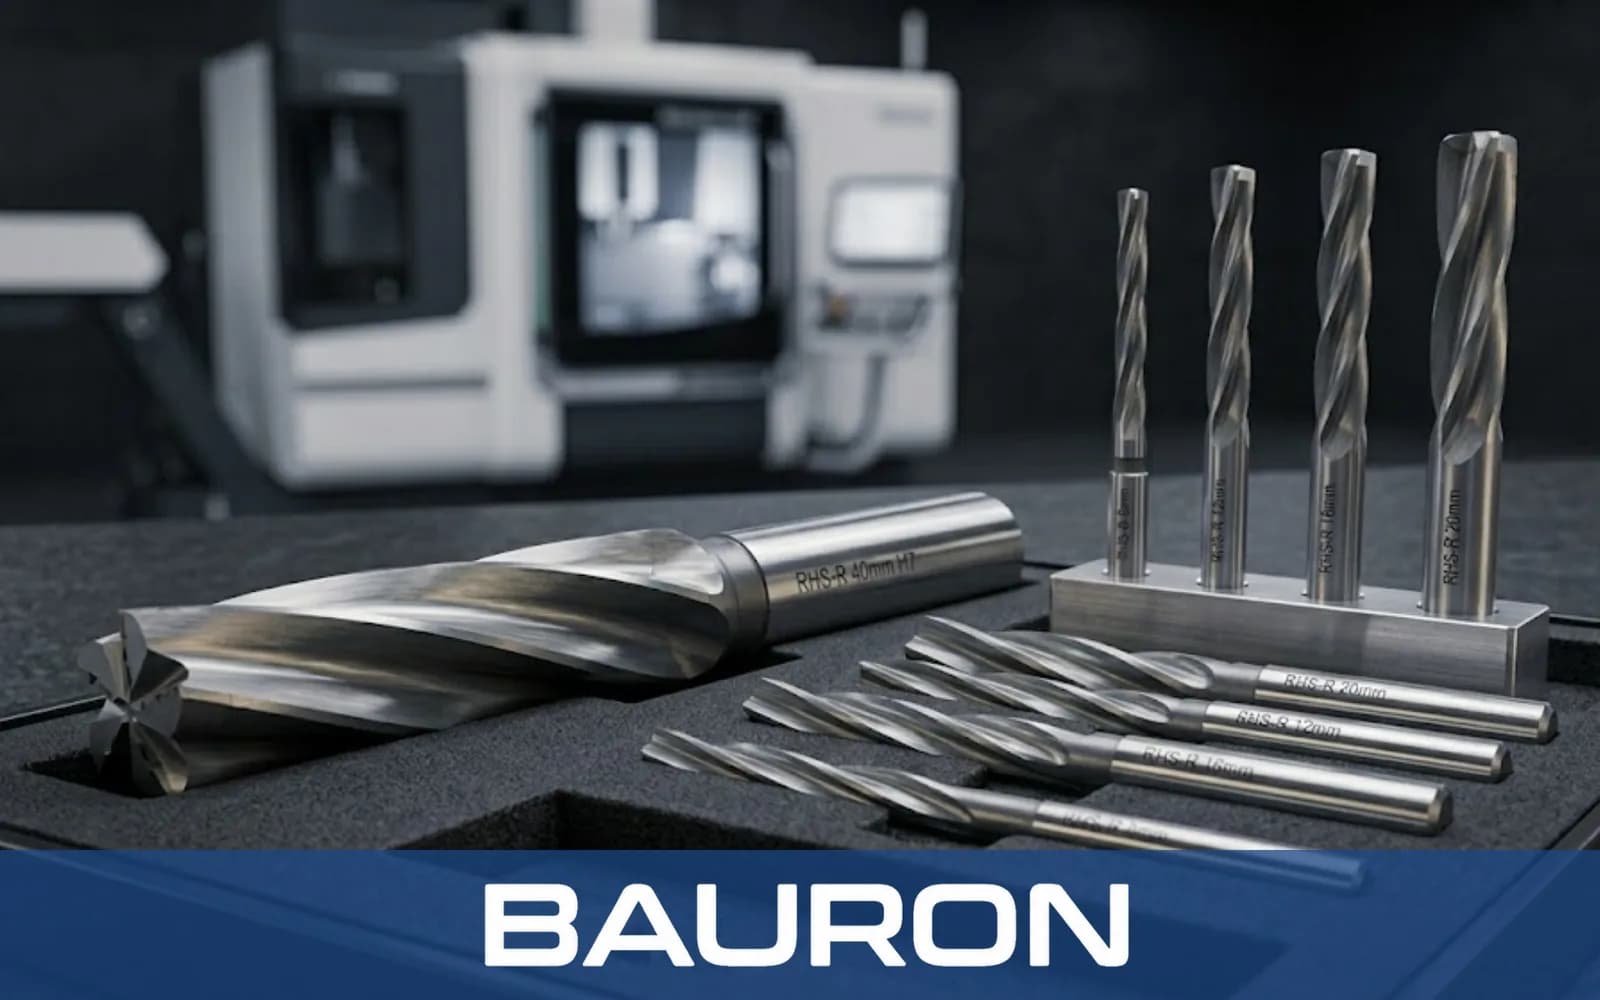
Rømmer hull med tverrborede oljekanaler, kilespor og kryssende innvendige kanaler.
Finbearbeider hull for sylinderstifter, lagerseter og ventilboringer til spesifiserte toleranser.
Finbearbeider boringer i hydrauliske ventilblokker der sponkontroll og boringsgeometri er viktig.
Klargjør monteringshull for strukturelle foringer og aktuatorer.
Spiralsporene går gradvis i inngrep og passerer tverrhull, kilespor og avbrutte snitt med mindre tendens til å hekte seg fast. Det gir bedre rundhet og overflatefinish i hullet.
Velg venstrespiral med høyreskjær for gjennomgående hull, slik at sponet skyves fremover. Velg høyrespiral for blindhull, slik at sponet trekkes tilbake mot inngangen.
Et godt utgangspunkt er omtrent 2 % til 3 % av hulldiameteren, for eksempel 0,010" til 0,015" på et 0,500"-hull. Endelig tilgift bør verifiseres for materialet, diameteren og oppsettet.
Verktøy i finkornet massivt hardmetall med TiAlN- eller AlTiN-belegg kan spesifiseres for forherdet stål og nikkellegeringer i det oppgitte området 55–60 HRC, avhengig av arbeidsstykket og prosessen.
Spesialalternativer kan omfatte ikke-standardiserte diametre, spiralvinkler, innløpsfaser, forlengede skaft og slitebelegg etter produksjonstegninger.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpasset geometri, spiralretning, sporkonfigurasjon samt valg av grunnmateriale og belegg. Send oss mål på boringen, avbrudd, materialet i arbeidsstykket og krav til overflatefinish for vurdering.
Snakk med ingeniørene