Innvendig justering
Når en konisk skrue eller plugg inne i den hule kroppen trekkes til, presses den slissede skjæredelen utover.
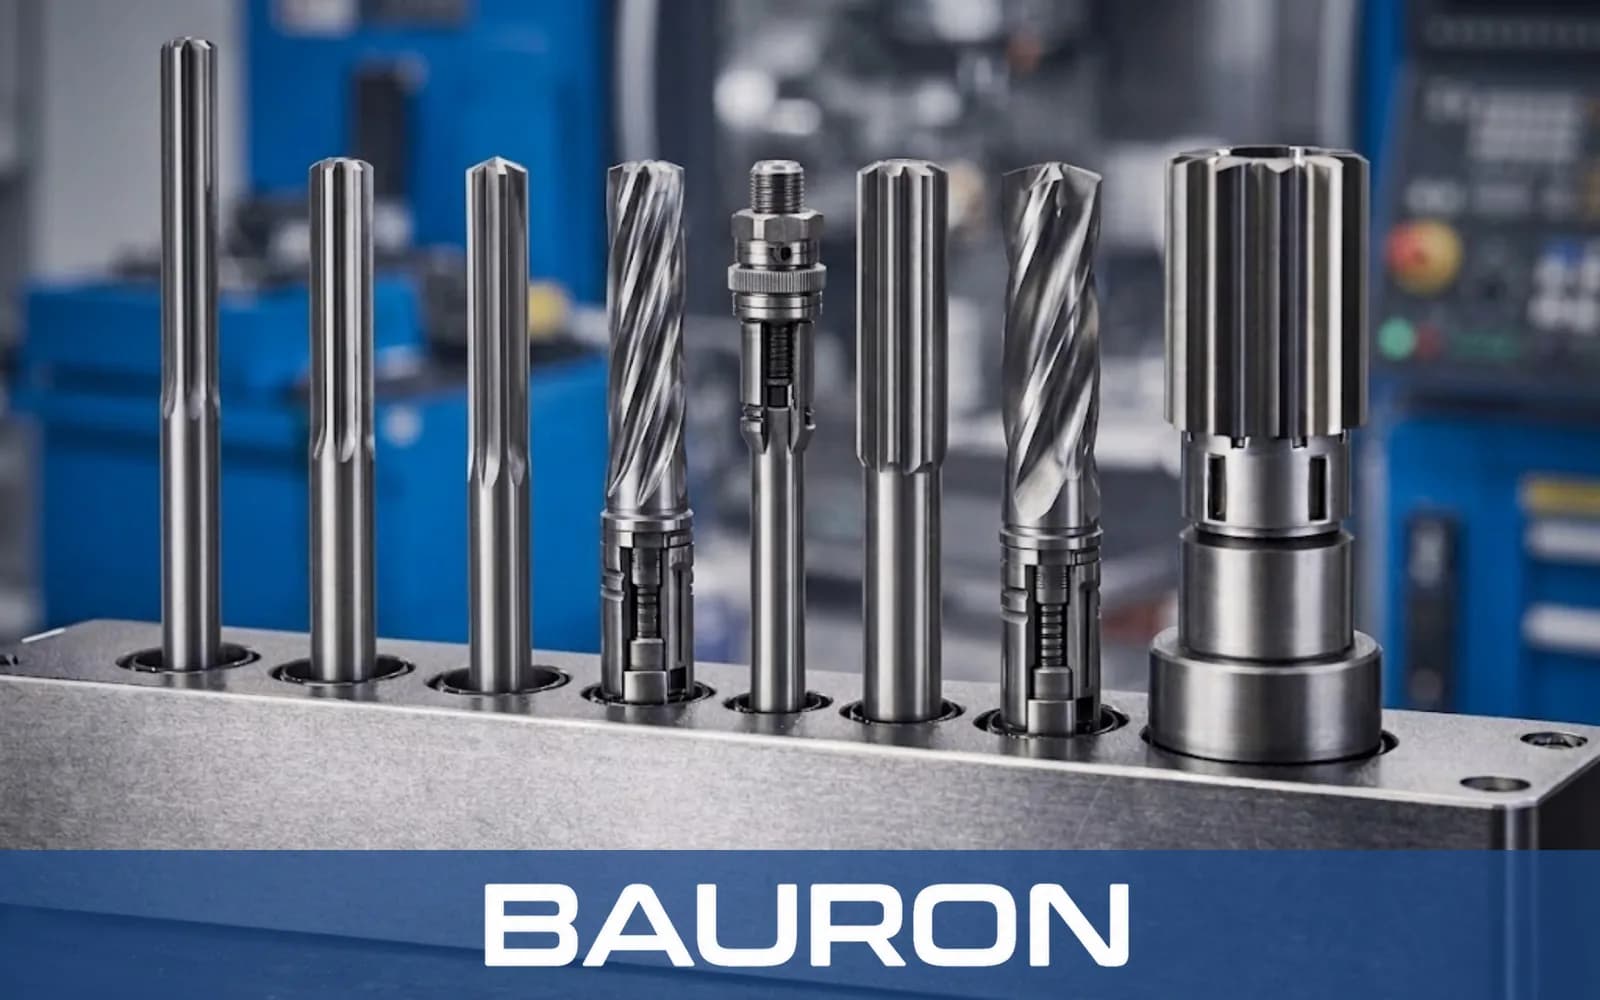
Ekspansjonsrømmere er presisjonsverktøy for kalibrering av hull som kompenserer for slitasje på skjæreggene eller gir en nøye kontrollert diameter utenfor standard. Den innvendige justeringsmekanismen gjør det mulig å øke skjæremålet litt.
Når en konisk skrue eller plugg inne i den hule kroppen trekkes til, presses den slissede skjæredelen utover.
Skjæreggene utvides litt, vanligvis noen få tusendels tomme, mot ønsket mål.
De justerte eggene skjærer bort en liten mengde materiale fra hullveggen mens verktøyet roterer.
Skjærediameteren kontrolleres med mikrometer før finsnittet.
Gir små diameterendringer for slitasjekompensasjon og kan forlenge verktøyets levetid.
Lar skjæredelen bøye seg utover samtidig som den massive grunnformen beholdes.
Gir nøyaktig kalibrering etter at verktøyet er justert og målt.
Kan gi sjeldnere utskifting sammenlignet med en fast rømmer som ikke kan justeres.
Rette spor og spiralspor dekker ulike krav til sponevakuering.
Gir sikker fastholding i kompatible CNC-spennhylser, chucker eller manuelle drivere.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/4" til 2" i standardmål |
| Ekspansjonskapasitet | Opptil 0,006" til 0,010", avhengig av grunnmål |
| Sportype | Rette spor eller spiralspor |
| Skafttype | Sylindrisk, morsekonus eller firkant |
| Justeringsmekanisme | Innvendig konisk skrueplugg |
| Bruksområde | Gjennomgående hull og grunne blindhull |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Bløtt stål, aluminium og generell kalibrering. | Gir seighet og den fleksibiliteten i kroppen som ekspansjonen krever. |
| Hardmetallbestykket | Produksjon i store volum og abrasive materialer. | Gir eggene økt slitestyrke samtidig som den fleksible stålkjernen beholdes. |
| Titannitrid (TiN) | Generelle bruksområder som krever ekstra slitasjebeskyttelse. | Gir bedre glideegenskaper i overflaten og kan redusere friksjon og varmeutvikling. |
HSS gir den fleksibiliteten i kroppen som ekspansjonen krever, hardmetallbestykkede utførelser gir skjæreggene økt slitestyrke, og TiN kan redusere friksjon og varmeutvikling.
Bruker stive verktøyholdere for automatisert kalibrering og kompensasjon for diameterslitasje.
Har verktøyet montert i pinolldokken for etterbearbeiding av hull i sylindriske emner.
Gir kontrollert vertikal etterbearbeiding med jevn mating.
Gjenoppretter skjærediameteren etter eggslitasje fra gjentatt bruk.
Gir diameterpasninger utenfor standard som et valgt verktøy med fast diameter ikke kan gi.
Gjør det mulig å justere skjæremålet etter hvert som slitasjen utvikler seg ved bearbeiding av abrasive metaller.
Kan kombineres med forlenget utførelse for dype hulrom som er vanskelige å komme til.
En justerbar håndrømmer har separate, forskyvbare skjærblad som dekker et relativt stort område, ofte opptil 1/16 tomme. En ekspansjonsrømmer har slisset massiv kropp og utvides bare noen få tusendels tomme, først og fremst for å kompensere for slitasje.
Nei. De er etterbearbeidingsverktøy som skal fjerne en liten mengde materiale for å gi endelig mål og overflatekvalitet, ikke for å fjerne store materialmengder.
Den oppgitte ekspansjonsgrensen er normalt 0,006" til 0,010", avhengig av grunndiameteren. Hvis verktøyets grense overskrides, kan den slissede kroppen sprekke eller deformeres permanent.
Forlengede spesialutførelser kan kombinere ekstra rekkevidde med en ekspansjonsmekanisme for dype hulrom eller hulrom som er vanskelige å komme til.
Drei den innvendige koniske skruen med passende sekskantnøkkel eller fastnøkkel, slik at pluggen presser den slissede skjæredelen utover. Kontroller den endelige skjærediameteren med mikrometer etter hver justering.
Bauron tilbyr design- og ingeniørstøtte for spesialtilpassede ekspansjonsområder, forlengede utførelser, sporgeometrier, skaft, skjærematerialer og belegg. Oppgi ønsket mål og hullgeometri for en teknisk vurdering.
Snakk med ingeniørene