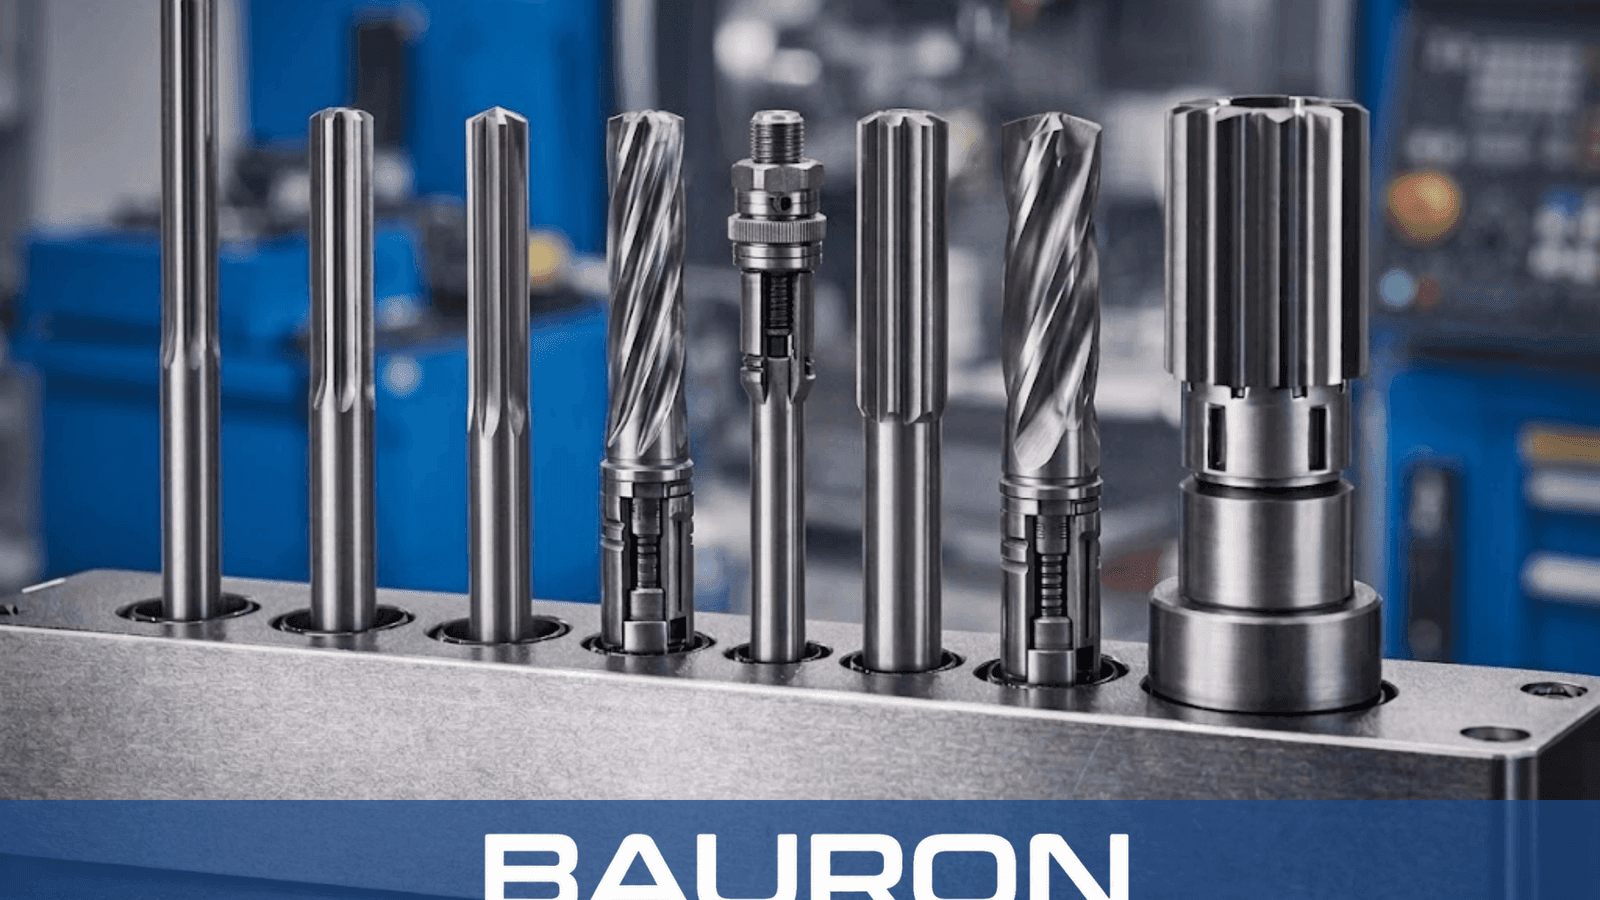
Forboring
Den fremre delen fungerer som et bor og lager hullet i grovmål.
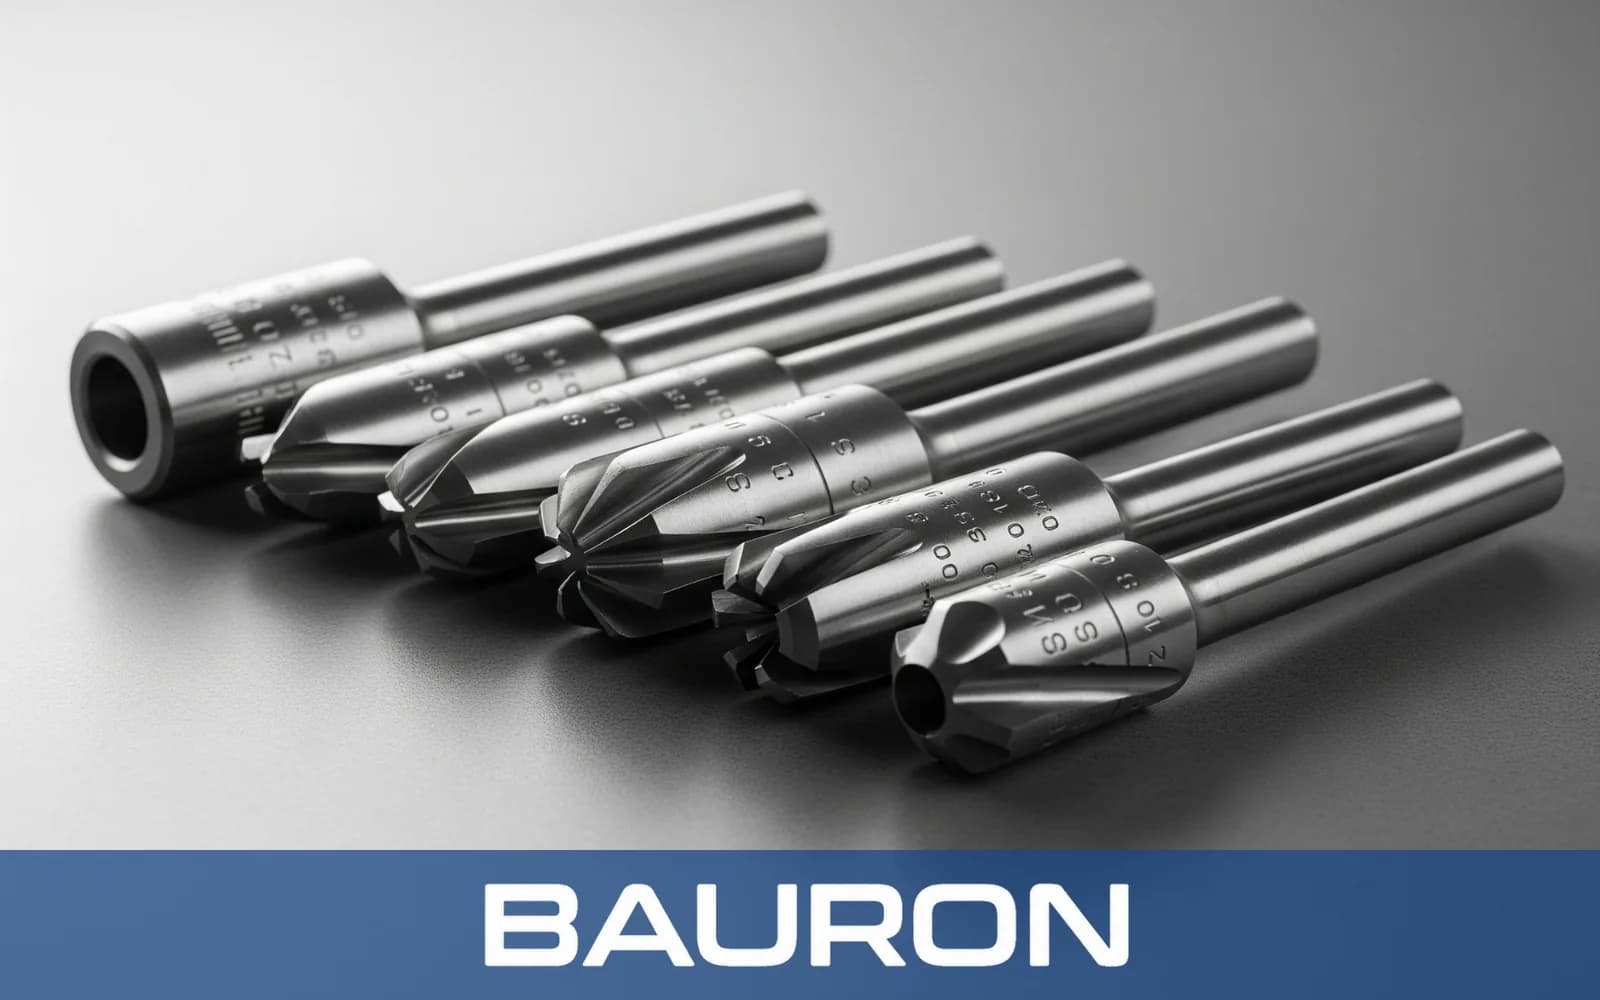
En kombinasjonsrømmer forener boring og rømming i ett skjæreverktøy. Denne bor-rømmer-konstruksjonen lager først hullet og etterbearbeider det deretter, uten verktøybytte eller separat indekseringstrinn.
Den fremre delen fungerer som et bor og lager hullet i grovmål.
Den påfølgende sporede delen kalibrerer det nyborede hullet til endelig mål.
Begge skjæredelene har felles akse, noe som reduserer innrettingsavvikene som kan oppstå mellom separate oppsett for boring og rømming.
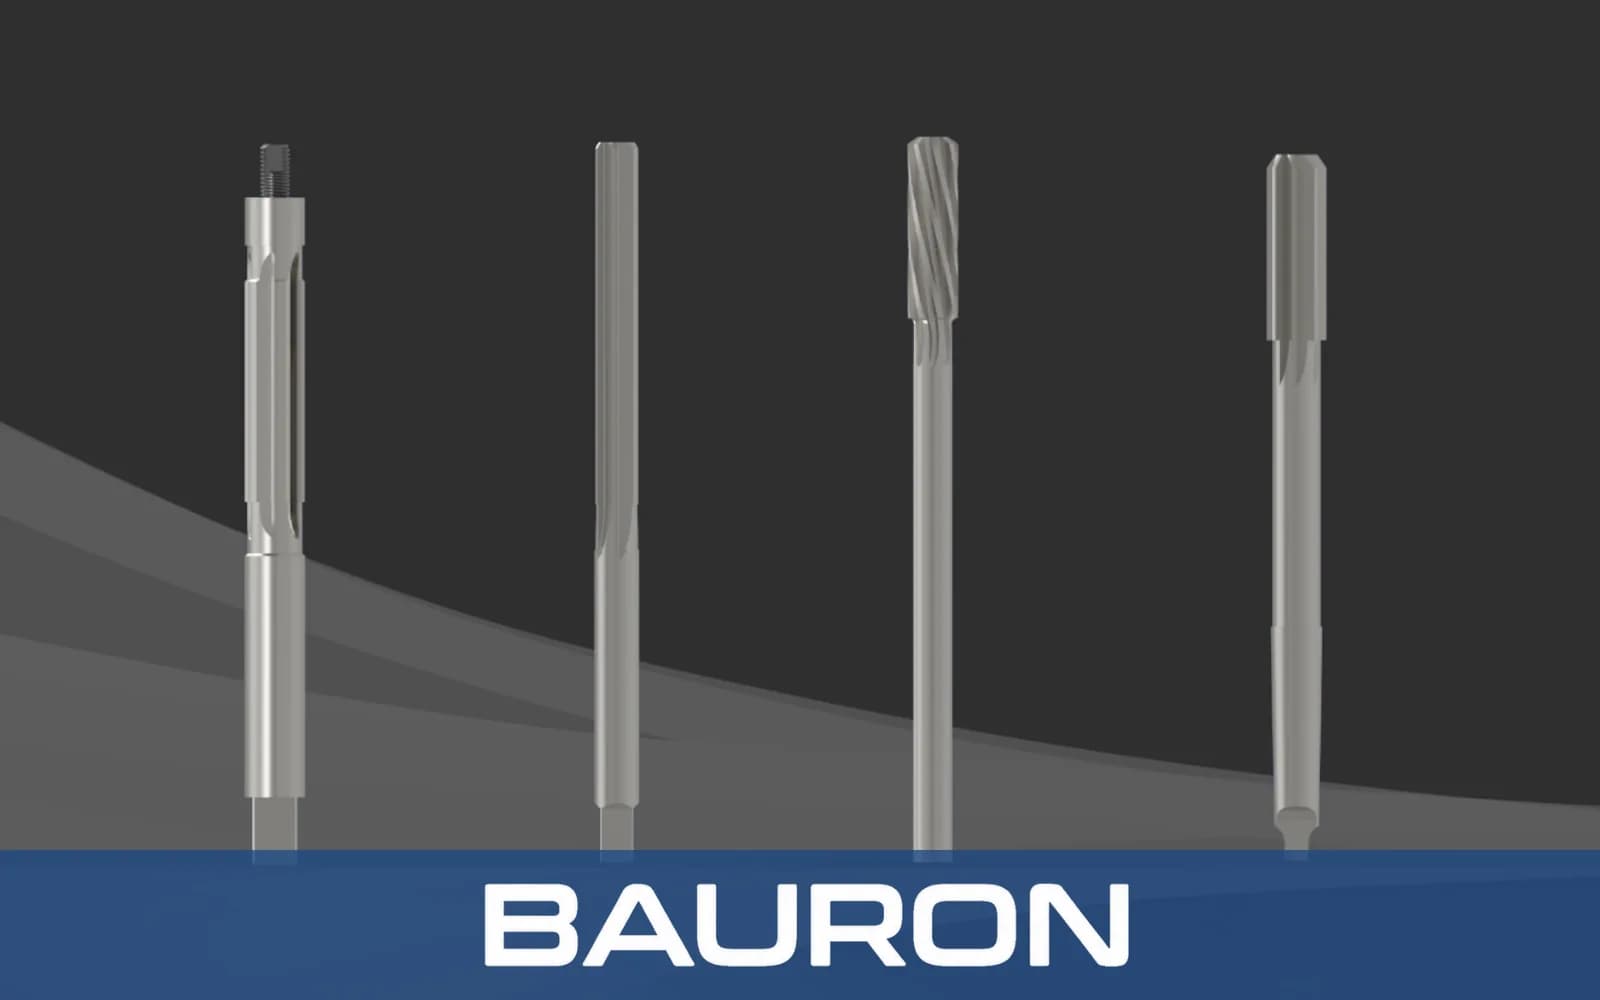
Kombinerer boring og rømming for å redusere syklustiden.
Begrenser innrettingsforskjeller mellom bordelen og etterbearbeidingsdelen.
Reduserer maskinens stilletid mellom boring og rømming.
Bidrar til sponevakuering fra begge skjæresonene.
Kan omfatte trinndiametre, koniske partier eller bruksspesifikke boringsprofiler.
Er konstruert for å motstå utbøyning under de samlede kreftene fra boring og rømming.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | 1/8" til 1-1/2", spesialdiametre kan leveres |
| Type bordel | Spiralborgeometri eller spesialslipt spiss |
| Rømmedel | Rette spor, spiralspor eller trinnprofil |
| Skafttype | Sylindrisk, morsekonus eller Weldon |
| Toleranse | Presisjonsslipt etter OEM- eller kundespesifikasjon |
| Antall spor | Varierer med verktøydiameteren |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Produksjon med høy hastighet og store volum. | Gir hardhet og slitestyrke i kontinuerlige sykluser. |
| Koboltstål (HSS-Co) | Allsidig bruk og avbrutte snitt. | Gir seighet og varmebestandighet under boring. |
| Titanaluminiumnitrid (TiAlN) | Tørrbearbeiding og krevende skjæreforhold. | Kan redusere friksjon og påsmøring av materiale på skjæreggene. |
Massivt hardmetall gir slitestyrke i stabil produksjon med store volum, koboltstål gir seighet ved generell skjæring og avbrutte snitt, og TiAlN kan redusere friksjon og påsmøring.
Utfører automatisert boring og rømming i én verktøysyklus.
Bruker kombinasjonsverktøy for å redusere syklustiden i produksjon med store volum.
Etterbearbeider hull i roterende, sylindriske emner i automatiserte sykluser.
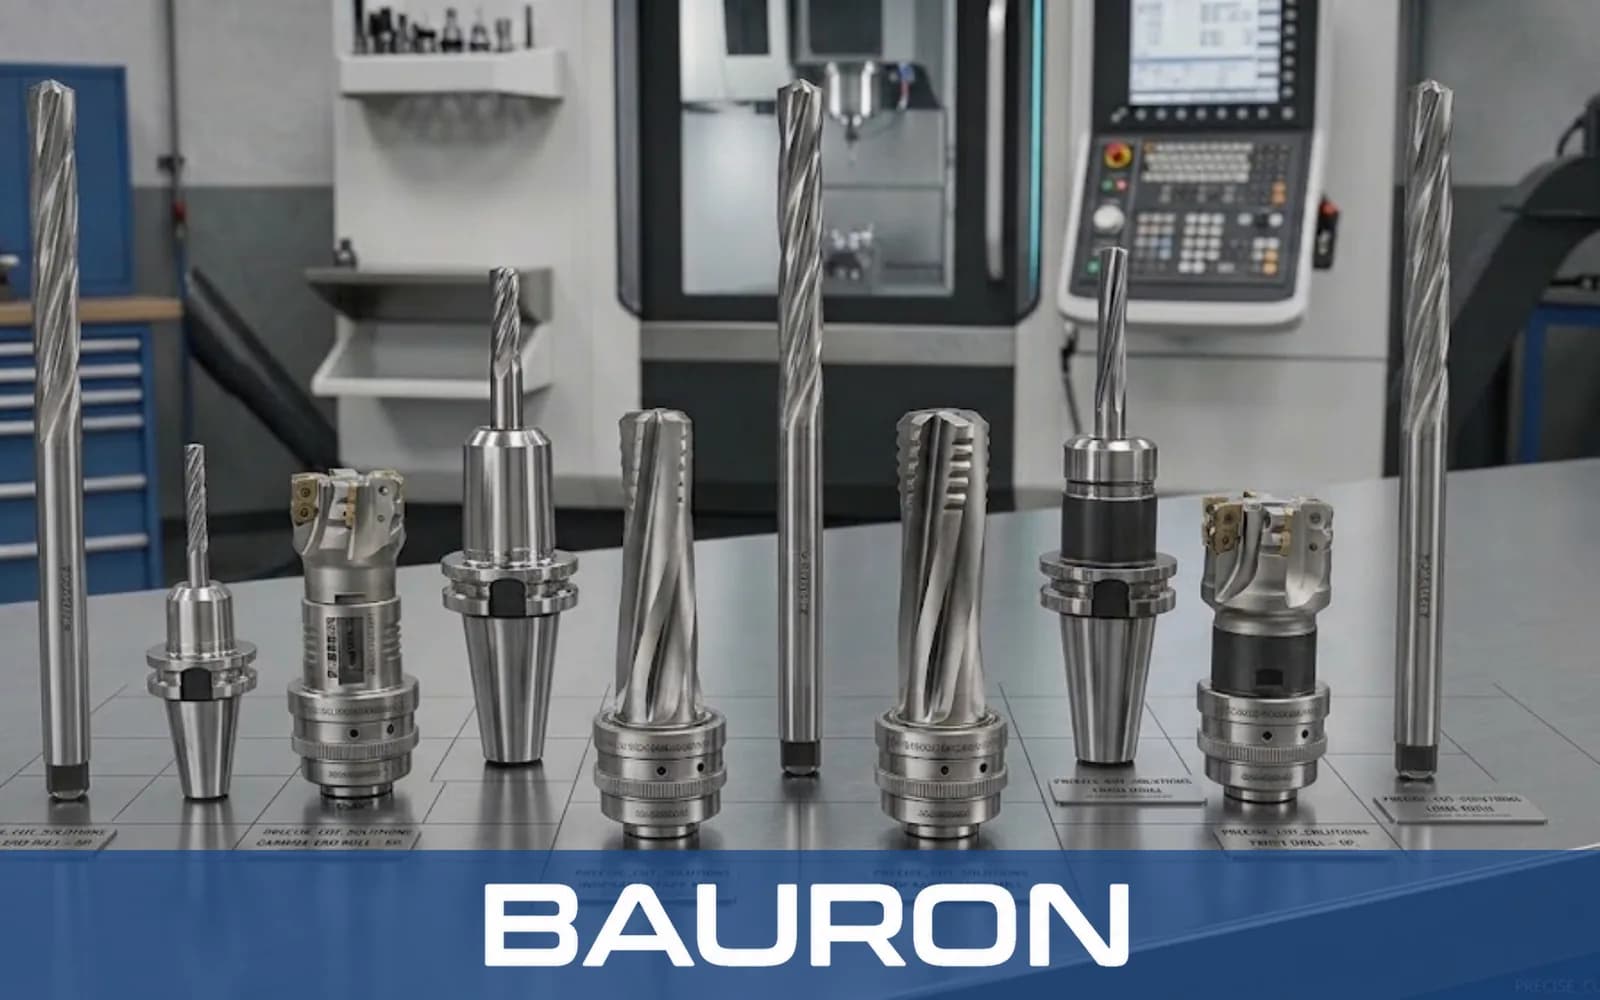
Borer og etterbearbeider monteringshull i motorkomponenter i én syklus.
Lager og etterbearbeider hull for festemidler med trang pasning i luftfart.
Slår sammen to skjæretrinn for å redusere syklustiden og øke kapasiteten i automatiserte linjer.
Egner seg for produksjon der syklustid og ensartethet fra hull til hull er sentrale prosesskrav.
Når begge operasjonene kombineres, reduseres syklustiden, og bordelen og etterbearbeidingsdelen holdes på samme akse uten verktøybytte.
Bruksspesifikke verktøy kan utformes for alt fra bløtt stål og aluminium til herdet rustfritt stål og luftfartslegeringer ved å velge riktig grunnmateriale og belegg.
Bordelen og rømmedelen slites ulikt, så levetiden kan avvike fra dedikerte enkeltverktøy. Gevinsten i syklustid må veies opp mot denne slitasjeadferden.
Maskinens stivhet, en presis verktøyholder og en kjølevæskestrøm som fjerner spon fra begge skjæresonene, påvirker den oppnådde innrettingen og målnøyaktigheten.
Et spesialverktøy kan kombinere flere trinndiametre, koniske partier eller spesielle faser i én skjæresekvens.
Bauron tilbyr design- og ingeniørstøtte for kombinasjonsverktøy med spesialtilpassede diametre, trinn- eller konusprofiler, skaft, sporgeometrier, grunnmaterialer og belegg. Send fullstendig hulltegning og krav til syklus for en teknisk vurdering.
Snakk med ingeniørene