Profilering med lang rekkevidde
Skaft med redusert hals når inn i buede innløpskanaler og begrenser gnisning fra skaftet og kollisjon med holderen.
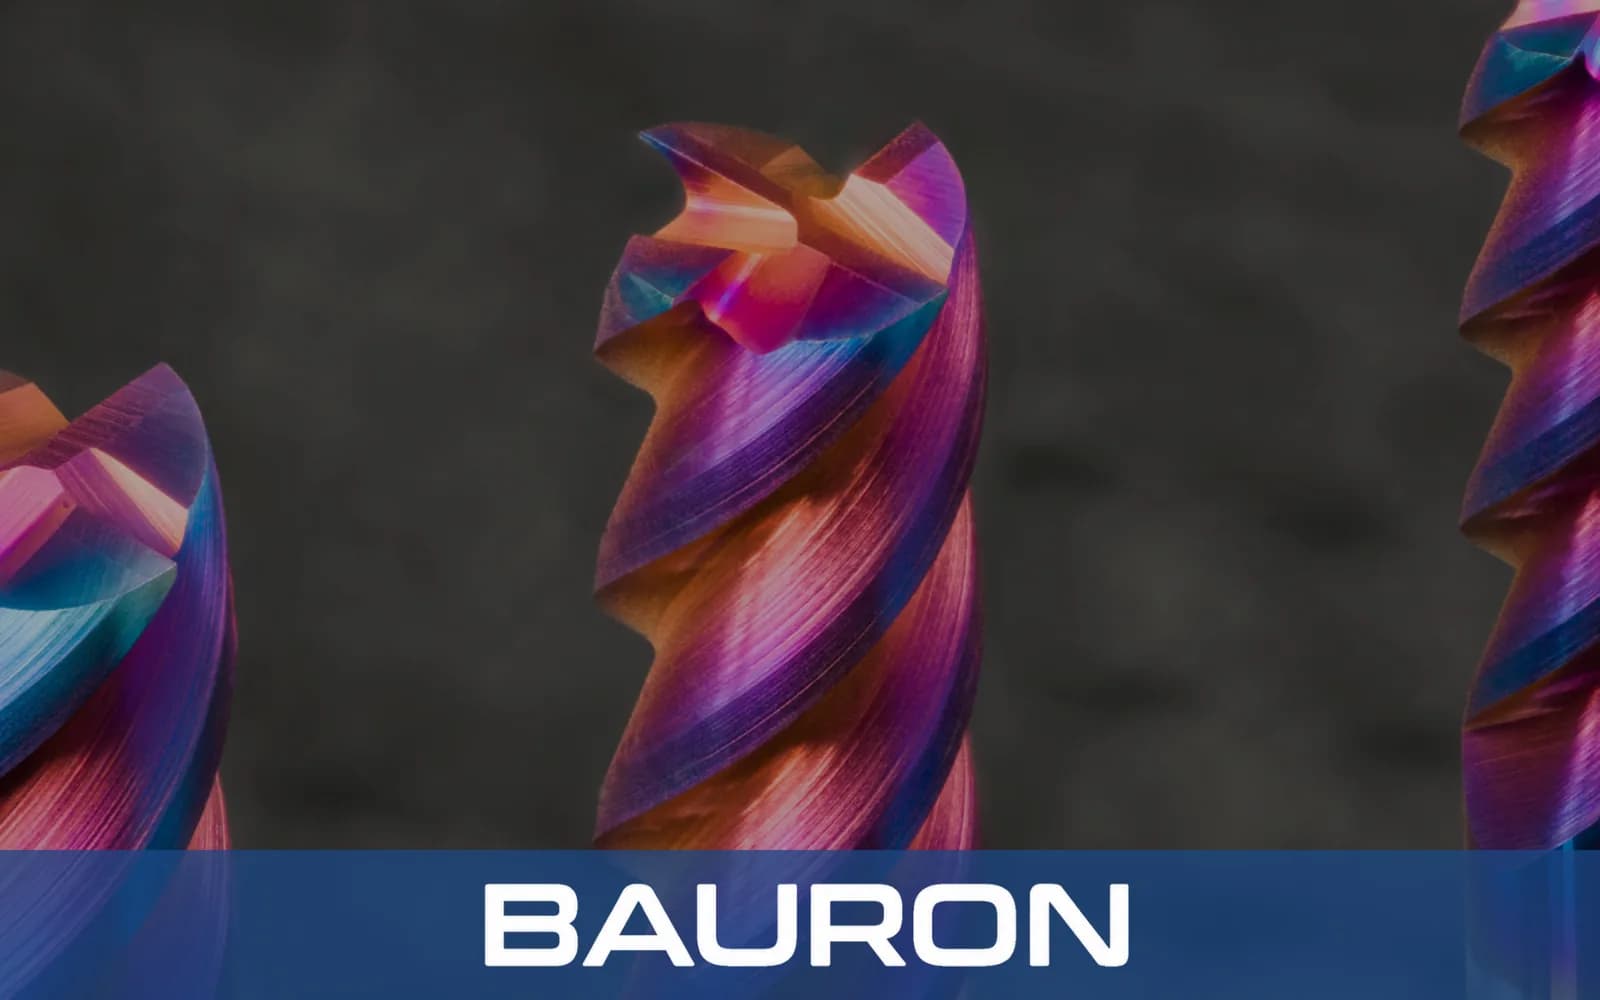
Portingverktøy omfatter lollipop-verktøy, hardmetallfiler og koniske kulefreser laget for å forme buede innvendige kanaler som standardverktøy ikke når. De drives av 5-aksede CNC-maskineringssentre eller høyhastighets rettslipere og utvider og sluttbearbeider innvendige kanalgeometrier i motor- og hydraulikkblokker.
Skaft med redusert hals når inn i buede innløpskanaler og begrenser gnisning fra skaftet og kollisjon med holderen.
Polerte spor med positiv sponvinkel skjærer myke aluminiumslegeringer og reduserer sponpakking og påsmøring av metall.
Sfæriske og koniske hoder holder kontakt med overflaten langs organiske 3D-verktøybaner i væskekanaler.
Verktøyene etterlater en jevn, mikroteksturert eller polert overflate på kanalveggene.
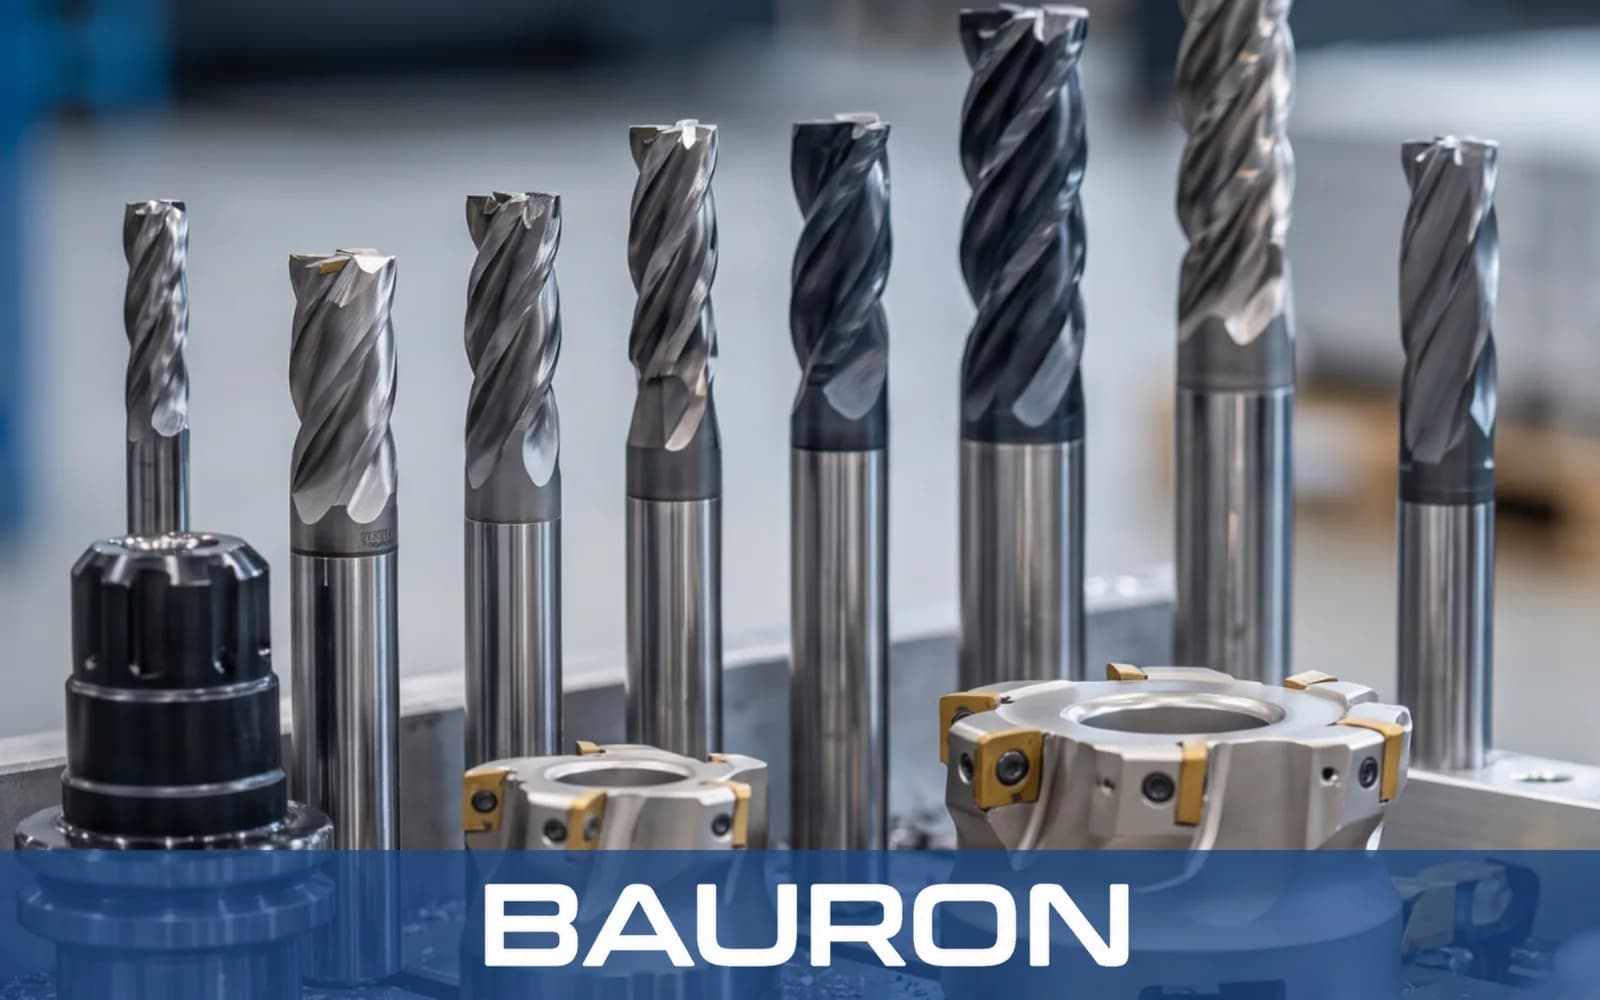
Glatter ut innvendige overganger for økt luftstrøm og volumetrisk virkningsgrad.
Åpne spor og friksjonsfattige belegg bidrar til å hindre at ikke-jernholdige metaller sveiser seg fast på skjærekantene.
Skaftlengder opptil 12x diameter når inn i komplekse, buede kanalutforminger.
Varianter med konisk hals bidrar til å dempe vibrasjoner i dype hulrom.
Slipte profiler gir jevnt kanalvolum fra kanal til kanal på tvers av sylinderrekkene i flersylindrede motorer.
| Spesifikasjon | Område / detaljer |
|---|---|
| Hodeformer | Sfærisk (lollipop), konisk kulefres, treform eller flammeprofil |
| Diameterområde | 1/8" til 1"+; metrisk 3 mm til 25 mm+ tilgjengelig |
| Skaftlengder | Skaft med lang rekkevidde: 3", 4", 6" og 8"+ |
| Sporgeometrier | Enkel fortanning, krysshugget fortanning eller åpne aluminiumsspor med sponvinkel for ikke-jernholdige metaller |
| Skaftdiametre | 1/8", 1/4", 3/8", 6 mm og 12 mm standard CNC-skaft |
| Bearbeidingstype | Forming av innvendige kanaler, utjevning av forbrenningskammer og profilering av innløpskanaler |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| Massivt hardmetall | Støpt aluminium, støpejern, titan og rustfritt stål. | Den strukturelle stivheten bidrar til å hindre vibrasjoner ved 3D-profilering med lang rekkevidde. |
| DLC / ZrN-belegg | Topplokk i myk aluminium og ikke-jernholdige legeringer. | Lav friksjon bidrar til å begrense løseegg og påsveising av spon. |
| AlTiN / nACo-belegg | Topplokk i støpejern, eksoshus for høye temperaturer og stål. | Motstand mot termisk oksidasjon beskytter skjærekantene i jernholdige materialer. |
Massivt hardmetall gir stivhet ved lang rekkevidde, DLC eller ZrN bidrar til å kontrollere påsmøring av aluminium, og AlTiN eller nACo egner seg for porting i jernholdige materialer og ved høye temperaturer.
Kjører kontinuerlige, fleraksede 3D-verktøybaner for profilering av innløpskanaler.
Bruker oppspenningsfiksturer med flere vinkler for lineære portingpasseringer og profilering av forbrenningskammer.
Brukes til manuell porting og håndutjevning av topplokk i motorverksteder.
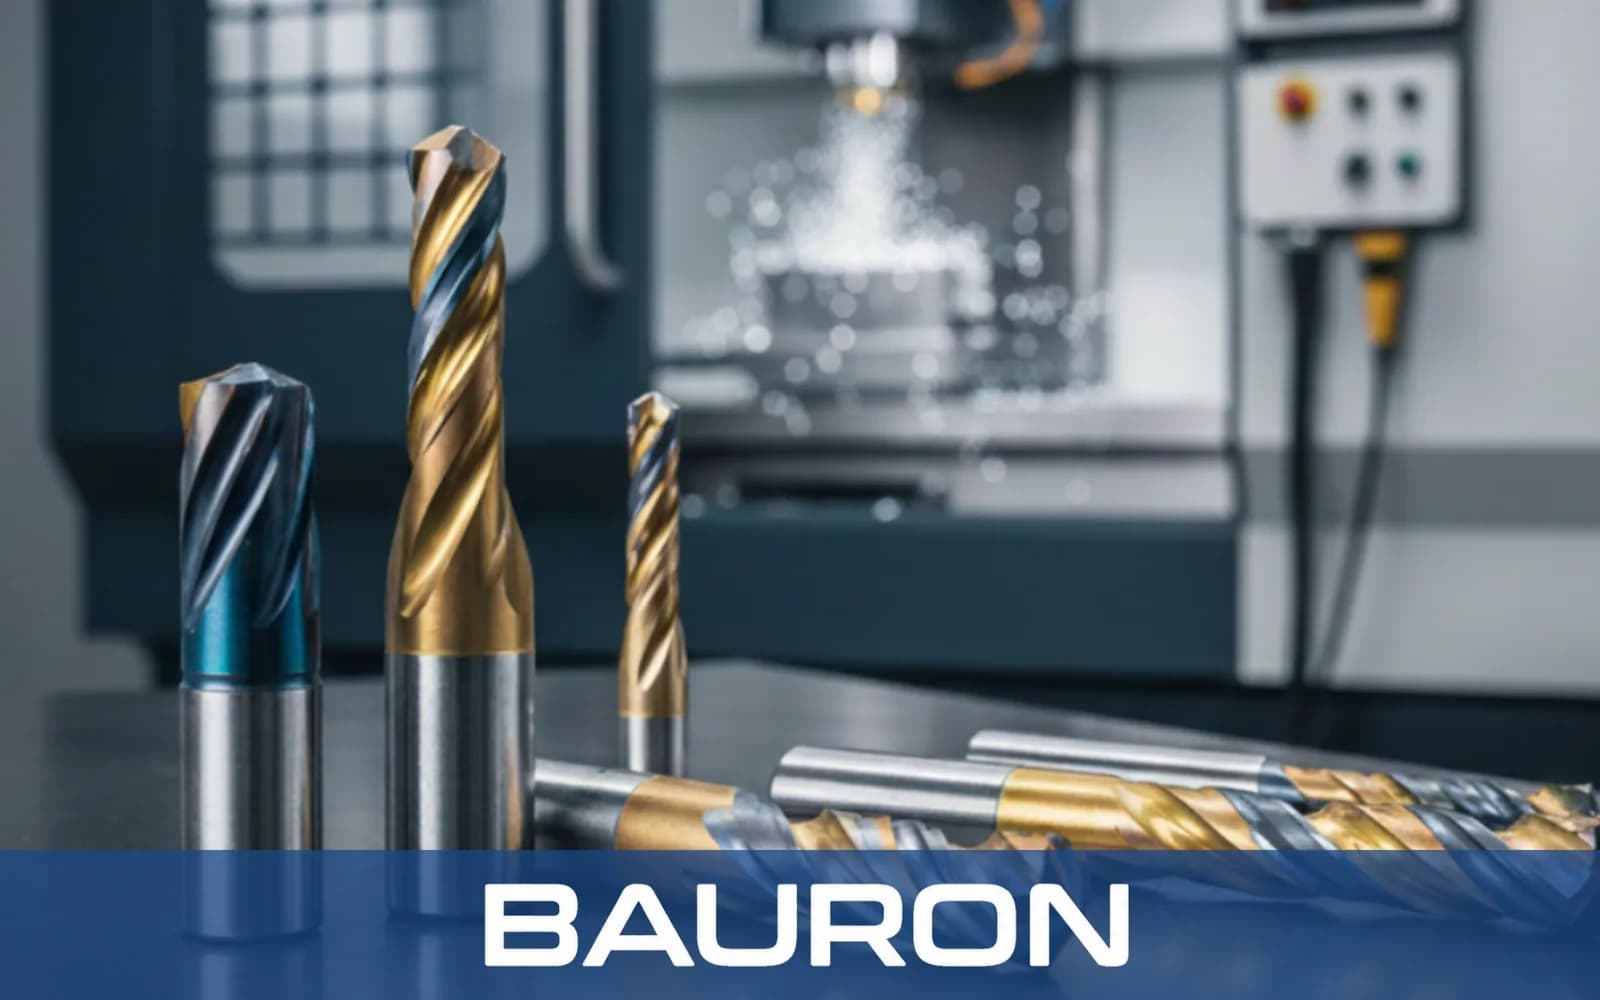
Former innløps- og eksoskanaler med portingverktøy for topplokk i aluminium.
Tilpasser overgangene i innløpskanalene til kanalene i topplokket.
Profilerer innvendige væskekanaler og ventilhulrom i høytrykksmanifolder.
Glatter ut støpefeil i turboladerhus og eksosmanifolder for høy ytelse.
Portingverktøy for aluminium har dype, brede spor, store sponvinkler og polerte spor. Den åpne geometrien gir de myke aluminiumssponene plass til å komme ut i stedet for å tette verktøyet.
Det sfæriske hodet kan omslutte opptil 300 grader på et skaft med redusert hals, slik at en 5-akset maskin når buede kanaler og undersnitt i ventillommer med inngrep på oversiden, sidene og baksiden.
DLC- eller ZrN-belegg anbefales for porting i ikke-jernholdige metaller fordi den lave friksjonen bidrar til å hindre at varm aluminium sveiser seg fast på eggene.
For verktøy over fire tommer anbefaler Bauron 15 000–30 000 RPM, lette radielle passeringsdybder, konisk skaftbase for stivhet og høytrykks luftblåsing for sponavgang.
Bauron kan konstruere spesialtilpassede hodediametre, halskoniteter, rekkevidder og DLC-belegg for ikke-jernholdige metaller til 3D CAD-modeller for porting.
Bauron tilbyr design- og ingeniørstøtte for verktøybehov. Ingeniørteamet samarbeider med kundene om spesialgeometrier, spesialbelegg og komplekse bearbeidingsutfordringer.
Snakk med ingeniørene