
Utboring og gjenging av motorblokker
Utborings- og gjengeverktøy bearbeider sylindre og gjengede hull i motorblokker av aluminium og gråjern.
Skjæreverktøy for høyvolumproduksjon av komponenter til motorer, girkasser, bremser, understell og elbiler.
Bilproduksjon kombinerer korte syklustider og høy materialfjerningsrate med repeterbar maskinering av komponenter i støpejern, aluminium og herdet stål.
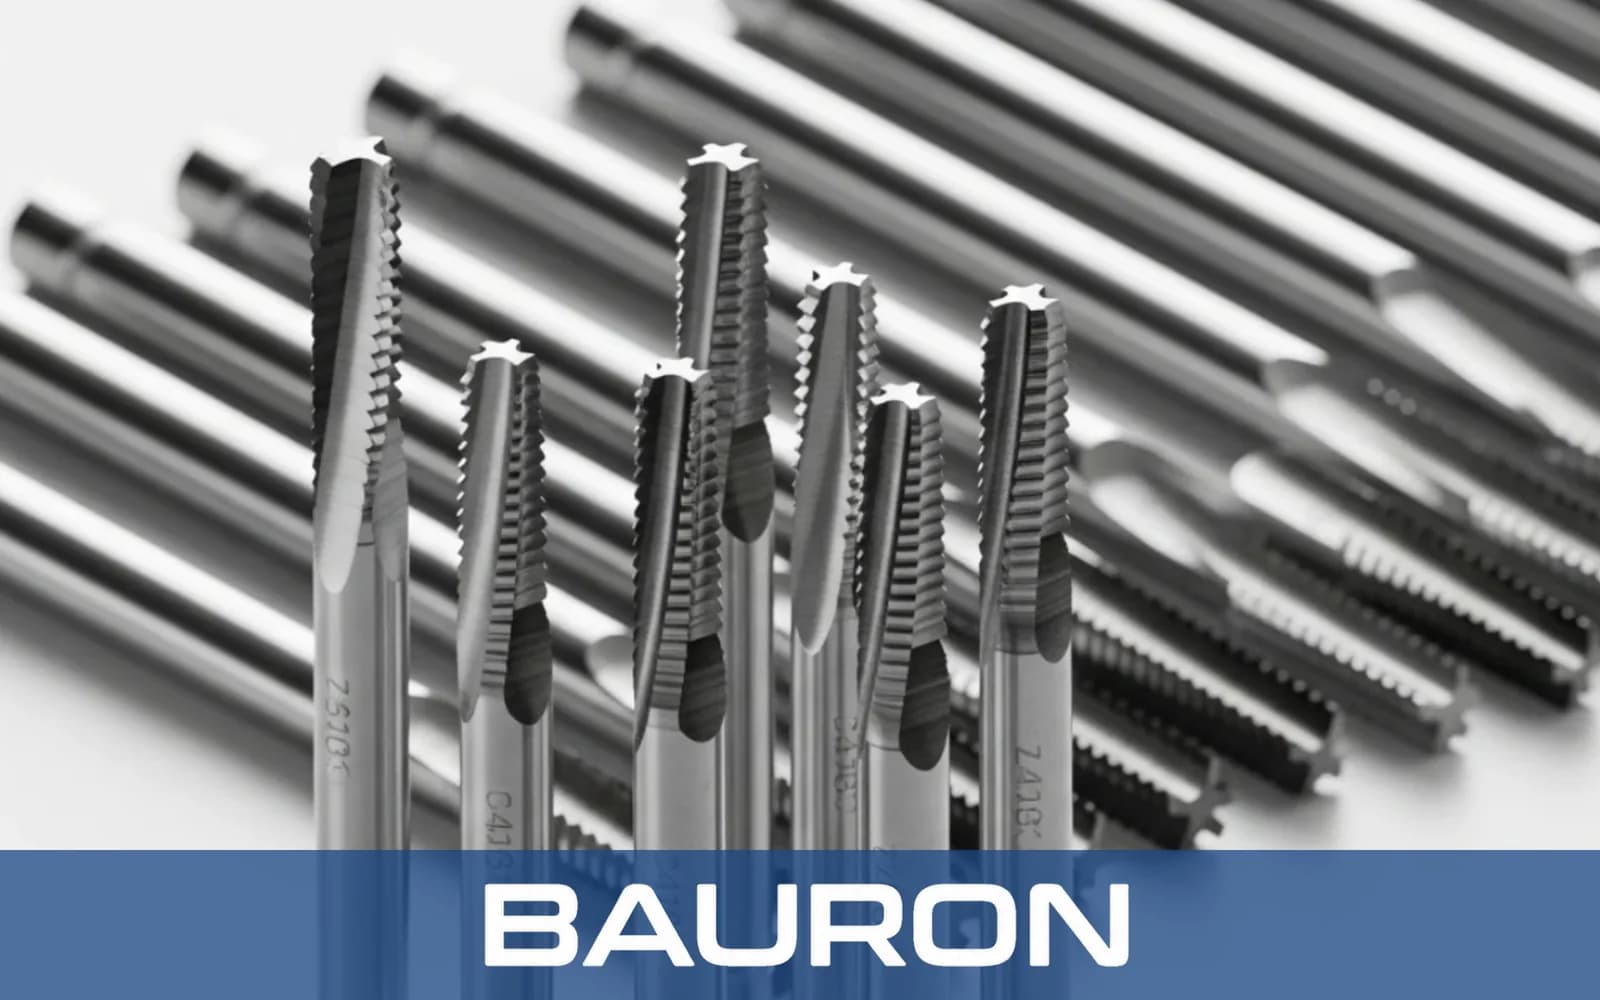
Utborings- og gjengeverktøy bearbeider sylindre og gjengede hull i motorblokker av aluminium og gråjern.
Kilesporfreser og svalehalefreser lager kilespor og innvendige baner på girkasseaksler med høyt dreiemoment.
Flerskjærs pinnefreser finbearbeider bremseskiver av støpejern og bremsehus av aluminium.
Høyeffektive grovfreseverktøy fjerner materiale fra store batteriskuffer og strukturelle kapslinger i ekstrudert aluminium.
Kryssfortannede freser lager kilespor og bidrar samtidig til å dempe vibrasjoner på kraftige aksler.
Maskinering i bilindustrien omfatter støpte metaller, smidde legeringer og herdede komponenter. Det krever verktøygeometrier og belegg som tåler påsmøring, abrasjon og store sponmengder, og som gir repeterbar produksjon.
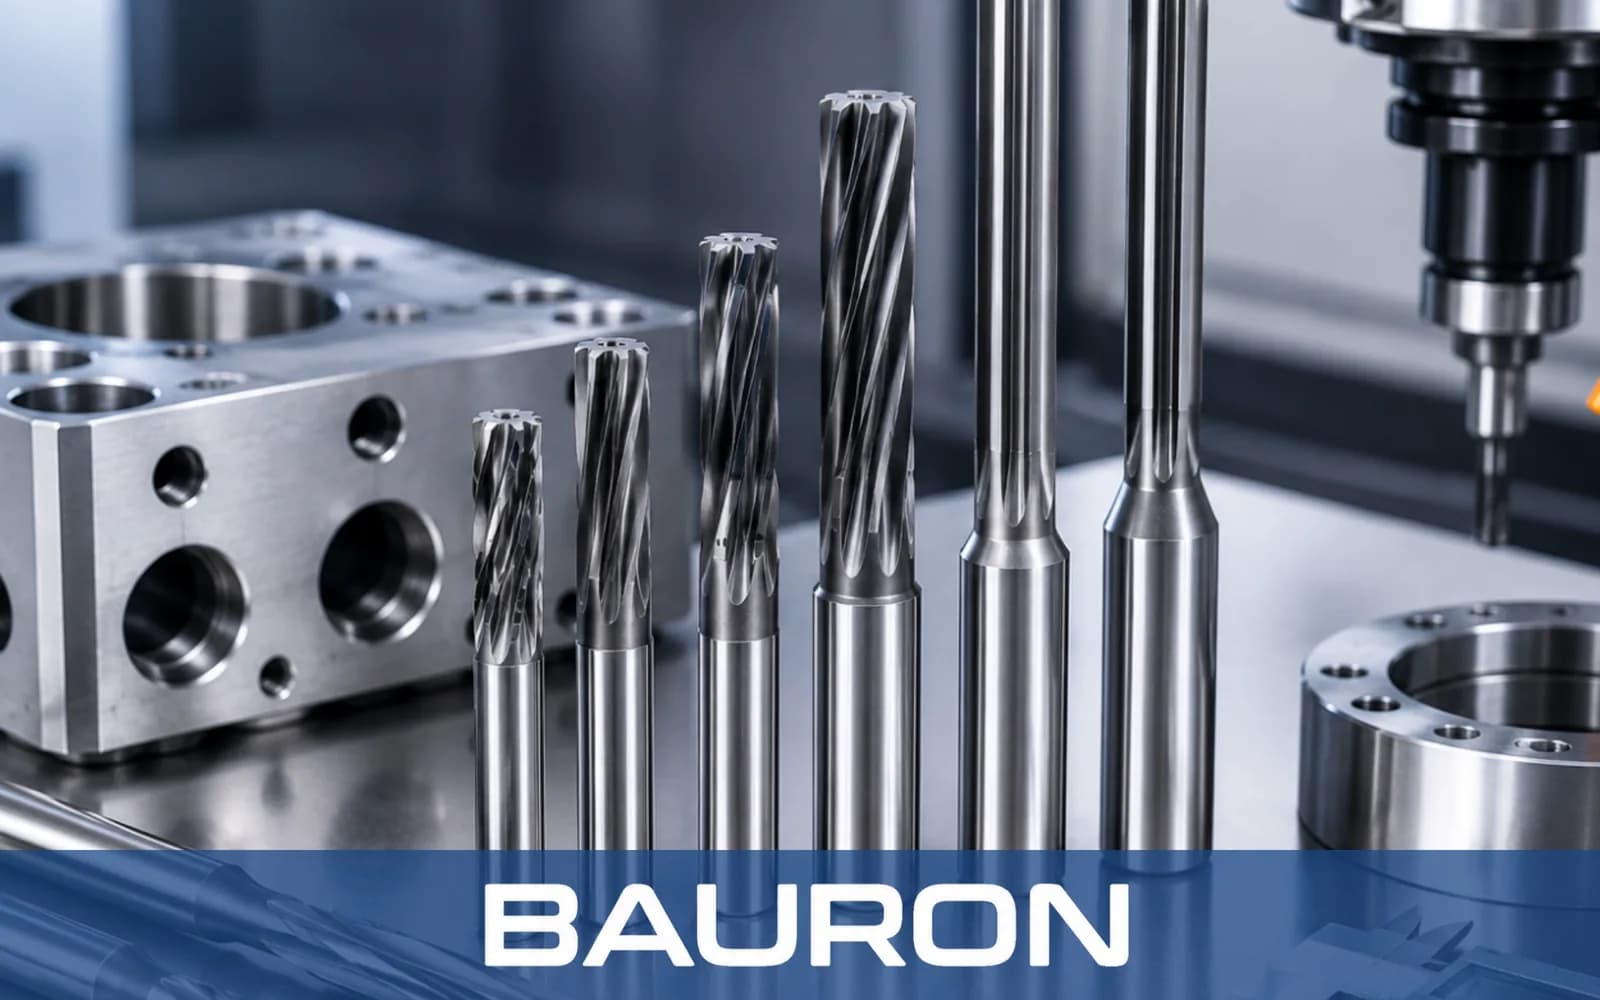
Polerte sponspor med stor sponvinkel og friksjonsreduserende belegg som DLC bidrar til å redusere påsmøring på eggen og sponsveising.
Harde, slitesterke hardmetallsubstrater bidrar til å motstå den abrasive slitasjen fra støpematerialer.
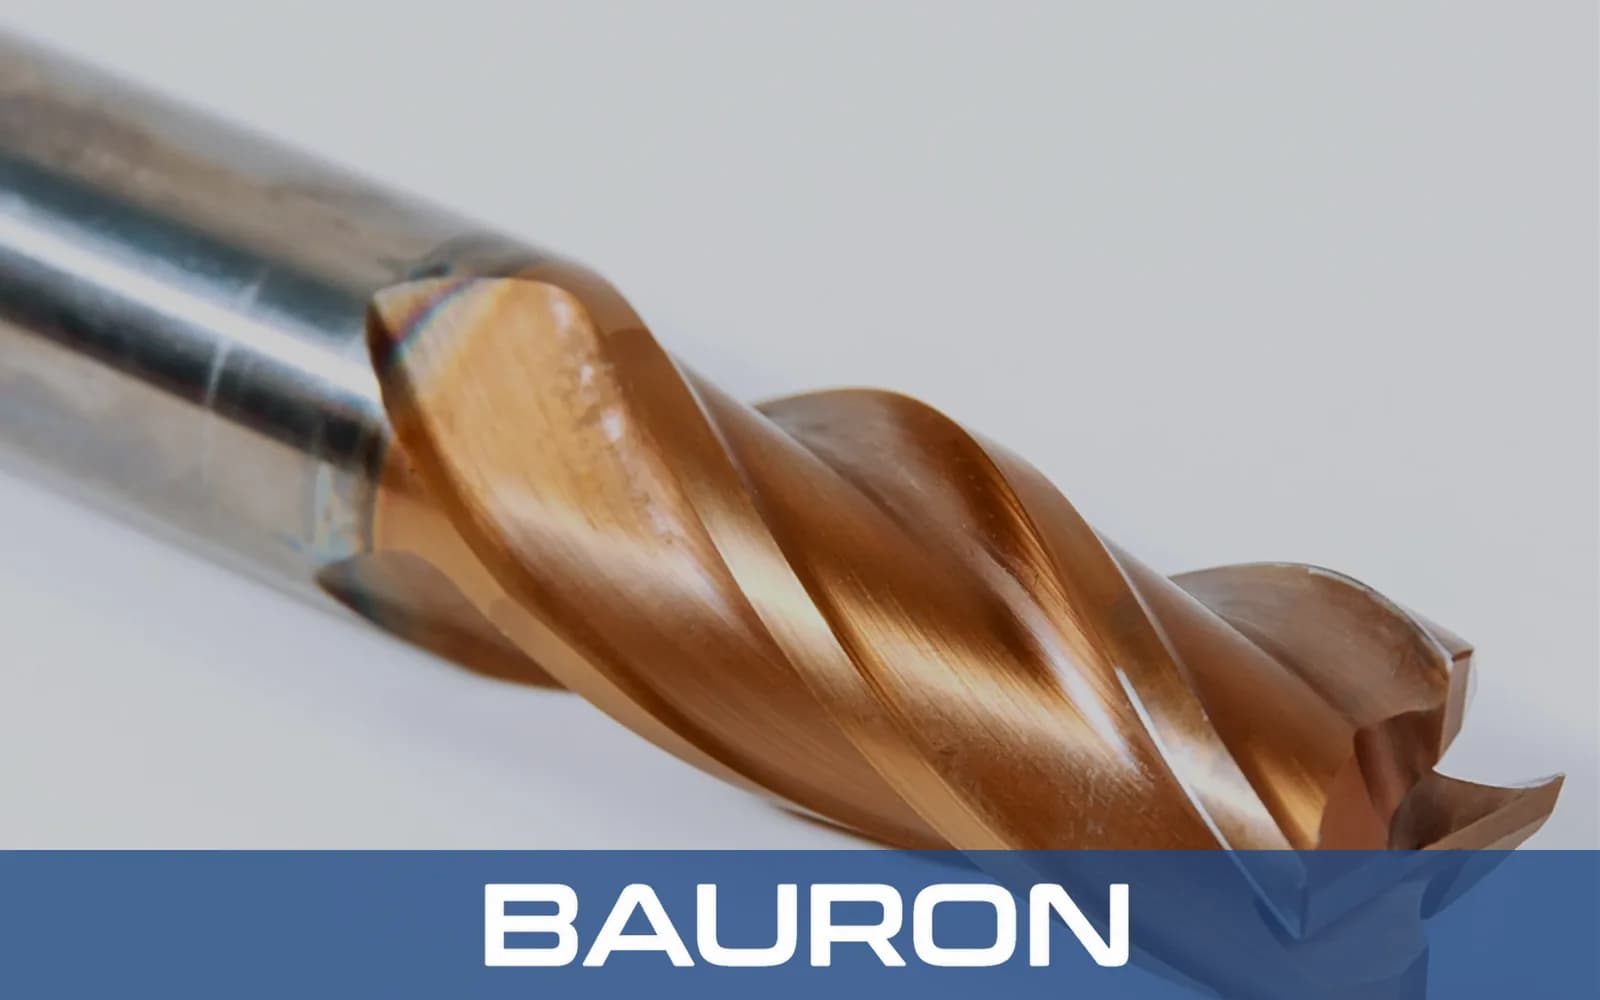
AlTiN-belagte grovfresegeometrier gir god støtte for sporfresing og profilering med høy sponbelastning.
Verktøy i mikrokornhardmetall egner seg for bearbeiding av forherdede tannhjuls- og akseldetaljer.
Gir kraftig materialfjerning i komponenter av duktilt stål og aluminium.
Se verktøyetFreser Woodruff-kilespor i girkasseaksler med høyt dreiemoment og reduserer samtidig vibrasjoner.
Se verktøyetFinbearbeider boringer for styrepinner, ventilstyringer og andre detaljer med trange pasninger.
Se verktøyetBearbeider slippvinkler i støpeformer for motorer og girkasser.
Se verktøyet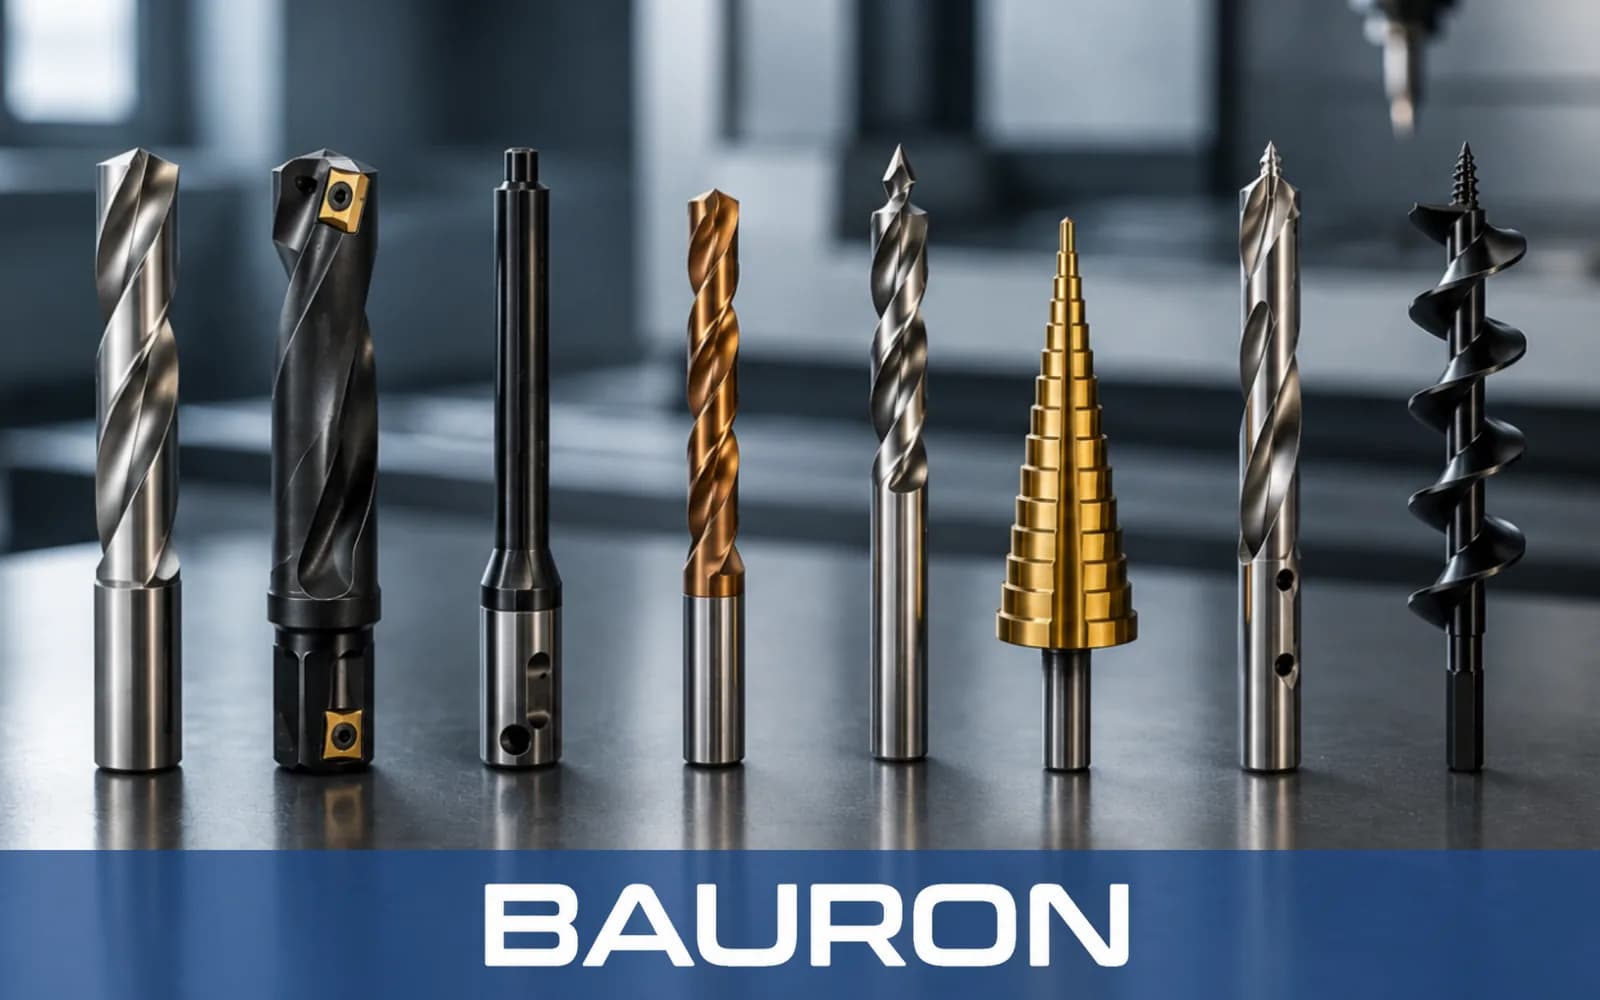
Utforminger for høy mating kan øke materialfjerningsraten og redusere maskineringstiden per del når prosessen er stabil.
Konsistent verktøygeometri og kontrollert slitasje gir repeterbare mål gjennom automatiserte produksjonsserier.
PVD-belegg kan motstå abrasiv slitasje og friksjon og dermed redusere antall verktøybytter og verktøykostnaden per del.
Mikroslipte skjæregger kan redusere gratdannelse og behovet for manuell etteravgrading.
Oppnåelige toleranser avhenger av maskin, oppspenning, materiale, verktøyslitasje, termisk stabilitet og kontrollprosess. Applikasjonstilpassede verktøy kan bidra til snevre mål på motor-, girkasse- og bremsedetaljer i en kontrollert produksjonsprosess.
Vanlige materialer er støpt aluminium, seigjern, smidde stållegeringer, karbonfiberkompositter for karosserideler til sportsbiler og ekstrudert aluminium for strukturer i elbiler.
Polerte sponspor, store sponvinkler og friksjonsreduserende DLC- eller ZrN-belegg bidrar til å redusere at aluminium fester seg og sveises til skjæreggen.
Trinnformfreser, rømmere med spesialdiameter og belagte pinnefreser kan utvikles ut fra delens geometri, takttidsmål, maskinens kapasitet og strategien for verktøybytte.
Snakk med oss om skjæreverktøy for bilindustrien, spesialtilpassede formfreser for drivlinjen eller produksjonsverktøy til maskineringslinjen din.
Baurons design- og ingeniørteam kan vurdere spesialtilpasset formgeometri, rømmermål, belegg og prosessbegrensninger for maskinering i bilindustrien.
Snakk med ingeniørene