Innledende inngang
Den smale spissen går inn i et rett, forboret hull.
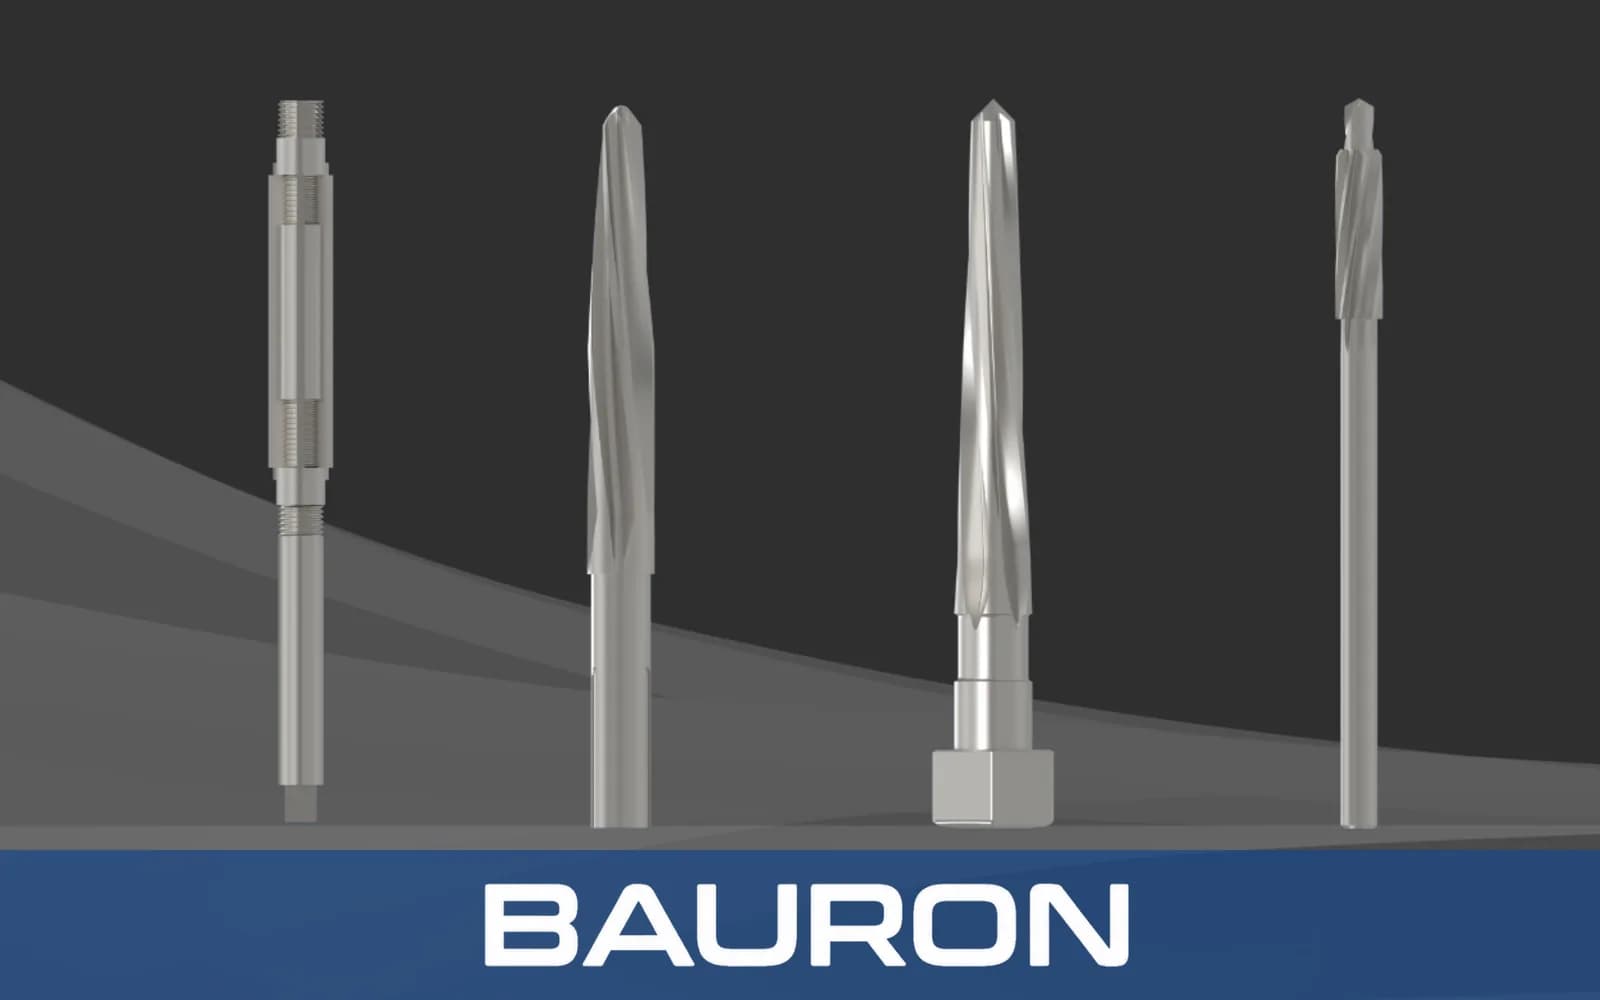
Konusstiftrømmere er finbearbeidingsverktøy som lager koniske hulrom tilpasset profilen til standardiserte koniske stifter. Det ferdige hullet gir den spesifiserte anleggsflaten for posisjonering og låsing av maskinkomponenter.
Den smale spissen går inn i et rett, forboret hull.
Koniske spor skjærer gradvis hullveggen til spesifisert konus mens verktøyet går fremover.
Rette spor eller spiralspor fører det fjernede materialet bort fra skjærene.
Det ferdige hulrommet er kalibrert slik at en tilhørende konisk stift sitter fast ved mekanisk anlegg og friksjon.
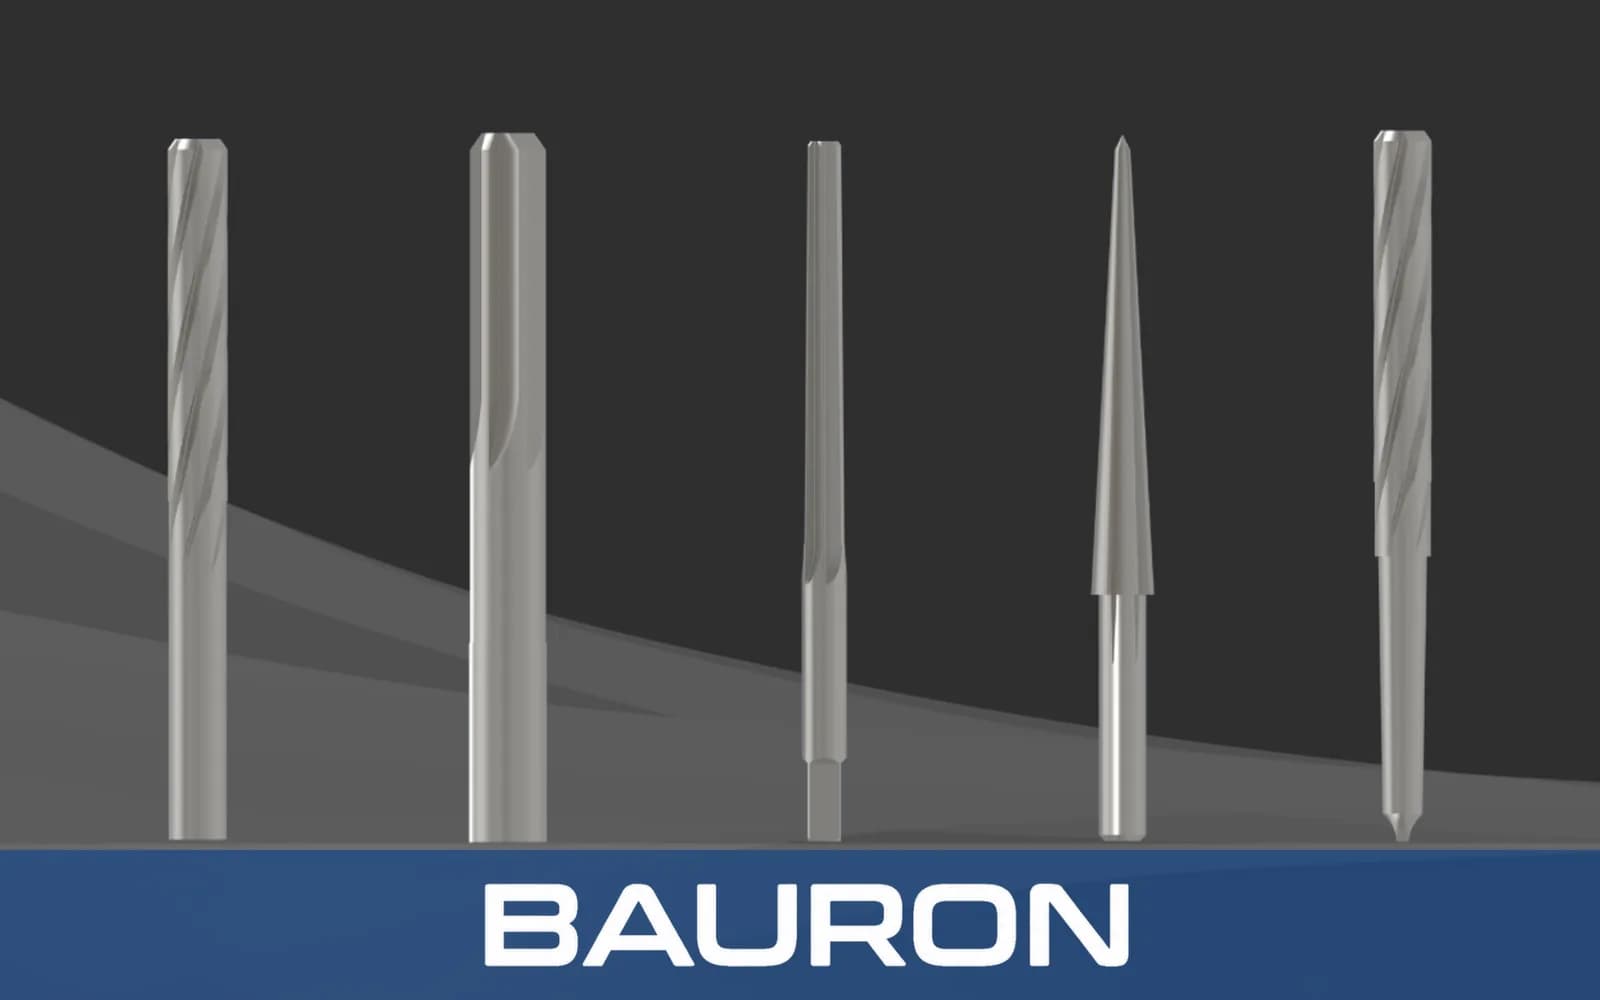
Tilgjengelig med tommebasert konus på 1/4" per fot og metrisk konus 1:50.
Gir god balanse mellom seighet og eggholdbarhet ved manuell bruk og maskinbruk.
Gir sikkert grep ved manuell bruk med vindeisen med T-håndtak.
Passerer kilespor og andre avbrutte snitt med mindre tendens til å hekte seg fast enn rette spor.
Finbearbeider den koniske overflaten for godt anlegg mot tilhørende stift.
Begrenser utbøying ved rømming av dypere koniske hulrom.
| Spesifikasjon | Område / detaljer |
|---|---|
| Diameterområde | Standardstørrelser #7/0 til #14 |
| Konus | 1/4" per fot (tommebasert) eller 1:50 (metrisk) |
| Sporgeometri | Rette spor, venstrespiral eller høyrespiral |
| Skafttype | Sylindrisk med firkantende eller morsekonus |
| Toleranse | Presisjonsslipt etter bransjestandarder for konuser |
| Bearbeidingstype | Gjennomgående hull og koniske blindhull |
| Materiale / belegg | Best egnet for | Viktigste fordel |
|---|---|---|
| HSS (hurtigstål) | Allsidig rømming i bløtt stål og aluminium. | Økonomisk grunnmateriale med god slagseighet for håndrømming. |
| Kobolt (HSS-Co) | Hardere legeringer, rustfritt stål og støpejern. | Varmebestandighet og eggholdbarhet gjør materialet egnet for maskinbruk. |
| TiN-belegg | Produksjon i større volumer. | Reduserer friksjonen og øker overflatehardheten for å begrense verktøyslitasjen. |
HSS gir seighet for generell og manuell bruk, HSS-Co gir økt varmebestandighet i hardere materialer, og TiN kan redusere friksjon og slitasje i produksjon.
Dreier rømmere med firkantskaft manuelt for kontrollert monteringsarbeid.
Gir vertikal stivhet og kontrollert mating for repeterbar finbearbeiding av konuser.
Bruker stive verktøyholdere for automatisert finbearbeiding av konusstifthull.
Finbearbeider hull for styrestifter som posisjonerer maskinkomponenter.
Klargjør koniske hull for stifter som låser tannhjul til aksler.
Finbearbeider koniske stifthull ved montering av justerlister og sleider.
Klargjør hull for koniske stifter i komponenter som gassblokker og siktefester.
Tommebaserte konusstiftrømmere har vanligvis en konus på 1/4 tomme per fot, mens metriske varianter har 1:50. Velg rømmerstandard etter den spesifiserte stiften.
Bruk rette spor i sammenhengende hull. Spiralspor kan passere kilespor, tverrhull og andre avbrutte snitt med mindre tendens til at et skjær hekter seg fast.
Ja. Start med et rett forboret hull som er mindre enn den minste diameteren. Dype konuser kan grovbearbeides med trinnboring for å redusere rømmetilgiften.
Bruk i en håndholdt drill uten støtte anbefales ikke, fordi rømmeren kan kile seg fast eller brekke og skade operatøren. Bruk vindeisen med kontrollert hastighet eller en stiv, stasjonær maskin.
Spesialalternativer kan omfatte ikke-standardiserte stiftmål, konuser, diametre og belegg som TiN eller TiAlN.
Bauron tilbyr design- og ingeniørstøtte for konuser, diametre, sporgeometri, skafttyper, grunnmaterialer og belegg. Send oss stiftstandarden og monteringstegningen for en teknisk vurdering.
Snakk med ingeniørene